EPE Kapsülleme Laminasyon Delaminasyonu: Çizgi Şeklinde
İçindekiler
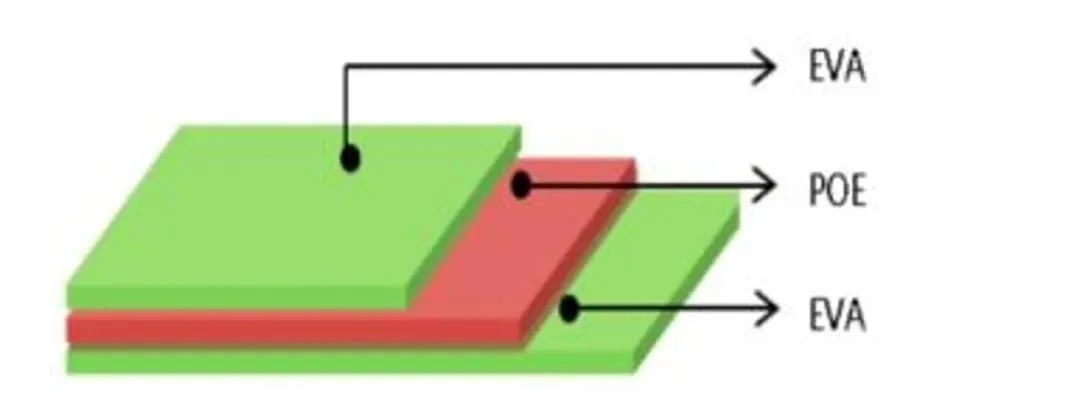
Hızlı yanıt: EPE kapsülleme filmi, aynı zamanda ko-ekstrüde POE kapsülleyici olarak da adlandırılır, EVA dış katmanları arasında bir poliolefin çekirdeği bulunan üç katmanlı bir filmdir. Bu yapı, POE'nin düşük nem geçirgenliğini ve PID'ye karşı direncini, POE'nin taşıma zorlukları olmadan elde etmek için mevcuttur, çünkü EVA dış katmanları cam ve arka tabakaya geleneksel bir kapsülleyici gibi bağlanır. EPE ile lamine edilmiş bir modülde çizgi şeklindeki delaminasyon genellikle üç nedenden birine dayanır: çekirdek katmanda yetersiz çapraz bağlanma, cam veya arka tabaka yüzeyinde yapışmayı engelleyen kirlenme veya sıcaklık artışının yığın yerleşmeden önce filmin akmasına izin verdiği bir laminasyon döngüsü. Yamalı yerine çizgi şeklindeki delaminasyon kendisi bir teşhis ipucudur — kapsülleyicinin akış yönünü takip eder, bu da malzeme partisinden ziyade laminasyon döngüsüne işaret eder.
PV Modül Üretimi · Jerry, Ooitech tarafından
Giriş: EPE Nedir Enkapsülant Film?
EPE kapsülant filmi, aynı zamanda ko-ekstrüde POE kapsülant olarak da bilinir, POE reçinesi ve EVA reçinesinin birlikte ekstrüde edilmesiyle üretilen bir fotovoltaik kapsülleme malzemesidir. Güneş modülü üretiminde, esas olarak EVA'nın işleme kolaylığını POE'nun nem bariyeri ve anti-PID performansıyla birleştirmek için kullanılır.
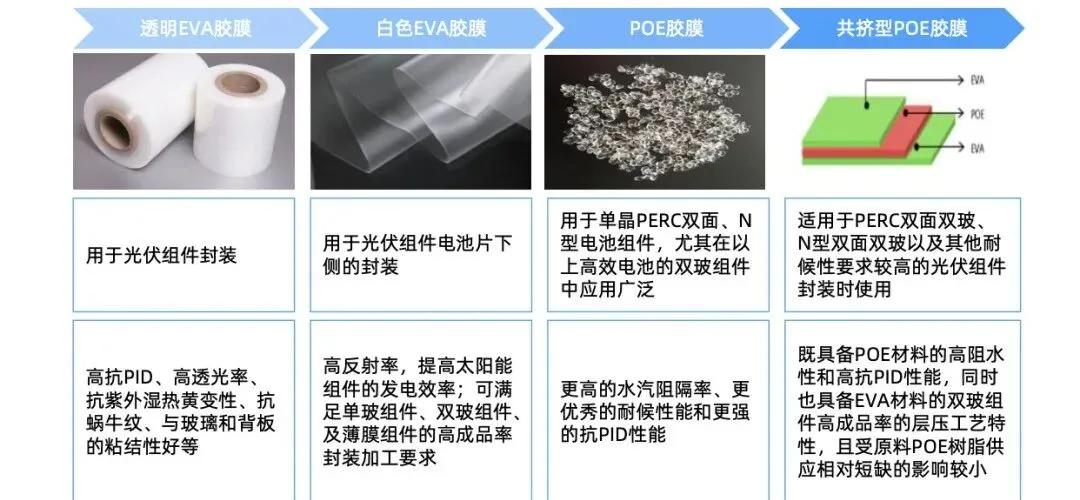
Geleneksel EVA filmi, iyi anti-PID performansı, yüksek ışık geçirgenliği, UV ve nem-sıcaklık sararmasına karşı direnç, salyangoz izi direnci ve cam ile güçlü yapışma sunduğu için PV modül üretiminde yaygın olarak kullanılır arka tabaka. Ancak EVA'nın nispeten zayıf nem bariyeri performansı, daha yüksek su buharı geçirgenliği ve belirli çalışma koşullarında daha yüksek PID riski gibi sınırlamaları da vardır.
POE filmi, karşılaştırıldığında, daha iyi bir su buharı bariyerine, daha güçlü hava koşullarına dayanıklılığa ve daha güvenilir anti-PID kabiliyetine sahiptir. Ancak POE'nun kendi işleme zorlukları da vardır: cama ve arka tabakaya yapışması genellikle EVA'dan daha zayıftır, çapraz bağlanma reaksiyonu daha yavaştır ve modül üretimi sırasında film daha kolay kayabilir veya yer değiştirebilir, bu da üretim verimliliğini düşürebilir.
Bu nedenle EPE filmi geliştirilmiştir. Bir ko-ekstrüzyon işlemiyle POE, EVA katmanları tarafından sarılarak bir EVA-POE-EVA sandviç yapısı oluşturulur. Bu tasarım, POE'nun yüksek nem bariyerini koruyarak güneş hücrelerini su buharından korumaya yardımcı olurken, aynı zamanda EVA'nın iyi laminasyon uyumluluğu ve daha kolay işlenebilirliğini de sürdürür. Normal üretimde, malzeme ve laminasyon prosesi iyi kontrol edildiğinde EPE, hem modül güvenilirliğini hem de üretim verimini artırabilir.
Teknik Mekanizma: EPE Neden Laminasyon Sırasında Delamine Olabilir?
EPE, EVA ve POE'nin avantajlarını birleştirse de, iki malzeme laminasyon sırasında tamamen aynı davranışı göstermez. Kürlenme eğrileri, çapraz bağlanma özellikleri, polariteleri, katkı maddesi emme kabiliyetleri ve termal genleşme davranışları farklıdır. Bu farklılıklar, özellikle yerel basınç ve kalınlık değişiminin daha belirgin olduğu lehim şeridi bölgelerinde katmanlar arası ayrılma ve kabarcık oluşumuna yol açabilir.
EVA ve POE farklı polariteye sahiptir. EVA polar bir malzemedir, bu nedenle birçok katkı maddesiyle iyi uyumluluk gösterir. POE daha az polardır, bu nedenle polar katkı maddelerini tutma kabiliyeti farklıdır. Depolama süresi boyunca, POE katmanındaki katkı maddeleri, daha güçlü polariteye ve daha iyi emme kabiliyetine sahip olan EVA katmanlarına doğru kademeli olarak göç edebilir.
Bu katkı maddesi göçü, EPE filminin iç yapısını ve performansını değiştirir. Sonuç olarak, POE ve EVA katmanları arasındaki bağlanma kuvveti azalabilir. Şiddetli durumlarda, modül lamine edilirken POE katmanı sıkışabilir, ayrılabilir veya yerel olarak delamine olabilir. Bu aynı zamanda EPE filminin raf ömrünün genellikle tek EVA veya tek POE kapsülant filminden daha kısa olmasının nedenlerinden biridir.
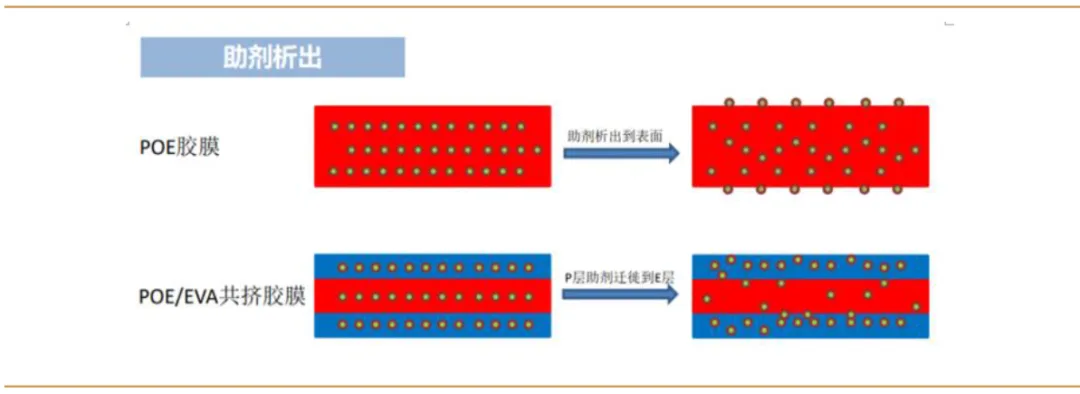
| Ana Faktör | Mekanizma | Modül Laminasyonunda Olası Kusur |
|---|---|---|
| Katkı maddesi göçü | Çapraz bağlayıcılar ve stabilizatörler gibi polar katkı maddeleri zamanla POE'den EVA'ya göç eder | Daha düşük POE çapraz bağlanma derecesi, azalmış kohezyon, EPE katmanlar arası delaminasyon |
| Çapraz bağlanma hızı uyumsuzluğu | EVA genellikle lamine sırasında POE'den daha hızlı çapraz bağlanır | EVA katmanı daha erken katılaşırken POE erimiş halde kalır, katmanlar arası stres dengesizliğine neden olur |
| Termal genleşme katsayısı farkı | EVA ve POE, kürlenme sonrası farklı genleşme ve büzülme davranışı gösterir | Soğuma sırasında iç stres, olası katmanlar arası ayrılma |
| Yerel kalınlık değişimi | POE katman kalınlığı TD yönünde düzensiz olabilir veya EPE, şeritler ve bara yakınında yerel olarak incelir | Yerel tutkal eksikliği, gaz birikimi, çizgisel kabarcıklar |
| Şerit ve bara bindirme basıncı | Lehim noktalarında yerel yığın kalınlığı daha yüksektir | Kapsülant akışı, yerel delaminasyon, şerit bölgelerinden uzanan çizgisel kabarcıklar |
Teknik Analiz: Şeritler Boyunca Çizgi Şeklinde Kabarcıkların Oluşumu
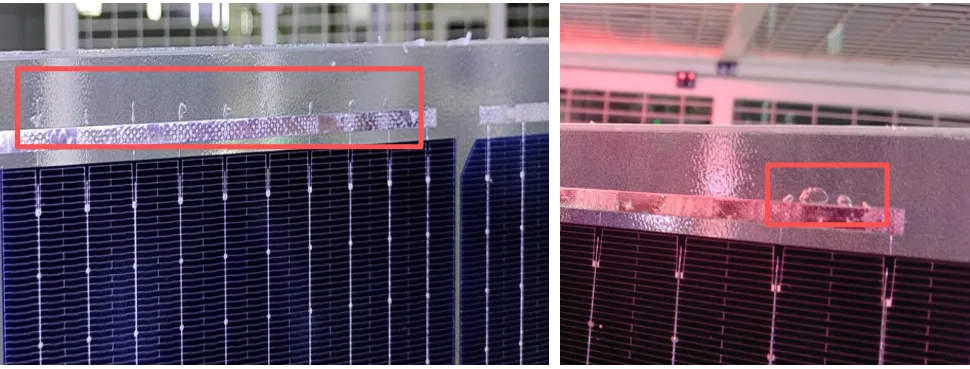
Lehim şeritlerinden yayılan çizgi şeklindeki kabarcıklar genellikle katkı maddesi göçü, tutarsız çapraz bağlanma hızı ve EVA ile POE arasındaki farklı termal genleşme davranışının birleşik etkisiyle ilgilidir.
Laminasyon sırasında EVA, POE'den daha hızlı çapraz bağlanır. POE tabakası zamanında çapraz bağlanmazsa, peroksit ayrışması sırasında oluşan reaksiyon gazları basınç uygulanmadan önce tamamen boşaltılamayabilir. Bu gazlar modülün içinde sıkışıp kabarcık oluşturabilir.
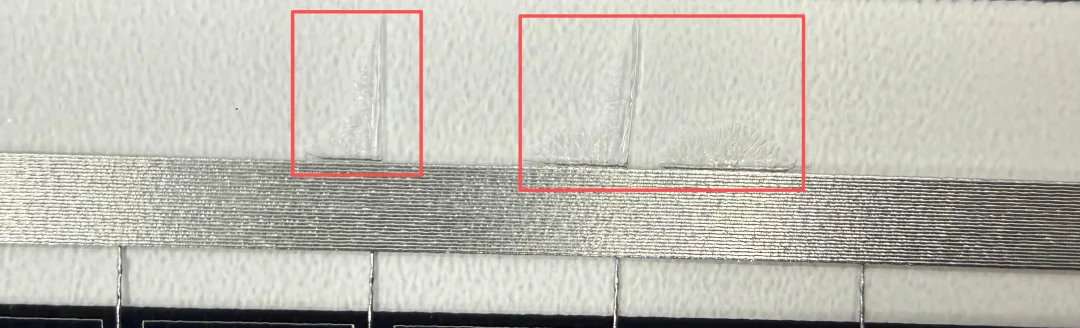
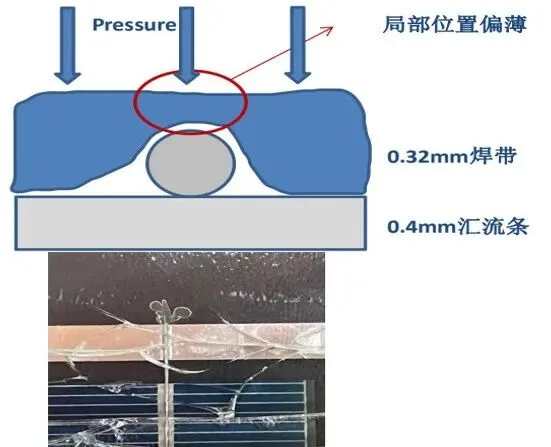
Bir diğer yaygın neden, şerit ve bara pozisyonlarında EPE filminin lokal olarak incelmesidir. EPE'nin orta POE tabakası, hammadde faktörlerine bağlı olarak TD yönünde kalınlık homojensizliğine sahip olabilir. Ayrıca laminasyon sırasında şeritlerin ve baraların üst üste binen kalınlığı lokal basıncı artırır. Bu, EPE'yi o pozisyonda daha ince yaparak yapıştırıcı eksikliği veya gaz birikiminin daha olası olduğu zayıf bir nokta oluşturur.
Basitçe söylemek gerekirse, şerit alanı laminasyon sırasında daha yüksek basınç alır. EVA katmanları çapraz bağlanmaya başlamışken şerit yakınındaki POE katmanı hala akışkan haldeyse, EPE yapısı lokal olarak ayrılabilir. Şerit pozisyonundaki kalan kapsülant daha çok POE gibi davranabilir, daha yavaş çapraz bağlanma ve daha yüksek akış eğilimi gösterir. Laminasyon basıncı altında bu, şeritten dışarıya doğru yayılan renkli veya şeffaf çizgi şeklinde kabarcıklar oluşturabilir.
İzlenecek Temel Proses Belirtileri
Kabarcıklar, modülün her yerinde rastgele değil, esas olarak lehim şerit yolları boyunca görülür.
Kusur, şerit veya bara alanlarından dışarıya doğru uzanan ince doğrusal hava izleri gibi görünebilir.
EPE filmi daha uzun süre depolandığında sorun daha belirgin hale gelebilir.
Laminasyon sıcaklığı, vakum süresi, basınç zamanlaması veya kürleme derecesi belirli EPE formülasyonuyla iyi eşleşmediğinde kusur artabilir.
EPE Laminasyon Kusurları İçin Pratik Kontrol Önerileri
EPE kapsülantın malzeme davranışından kaynaklanan kabarcıklar için çözüm, malzeme yönetimi ve laminasyon proses optimizasyonunu birleştirmelidir. Film depolama koşulu, laminasyon eğrisi ve şerit alanı basınç dağılımı kontrol edilmeden yalnızca bir parametreyi ayarlamak yeterli değildir.
1. EPE malzeme depolama süresini kontrol edin
EPE kapsülant tedariki ve üretim kullanımını dikkatlice planlayın. Üretimin etkilenmemesi koşuluyla, EPE filminin envanter süresini mümkün olduğunca azaltın. Daha kısa depolama süresi, POE katmanından EVA katmanlarına katkı maddesi göçünü azaltmaya yardımcı olur ve orijinal katmanlar arası bağlanma ve çapraz bağlanma davranışını daha kararlı tutar.
2. Birinci bölme laminasyon sıcaklığını uygun şekilde artırın
Birinci bölme laminasyon sıcaklığındaki uygun bir artış, EPE filmindeki POE çapraz bağlanmasını hızlandırabilir. Bu, EVA'nın nispeten yüksek bir çapraz bağlanma derecesine ulaştığı ancak POE'nin hala erimiş olduğu durumdan kaçınmaya yardımcı olur. EVA ve POE kürlenmesi arasındaki daha iyi senkronizasyon, katmanlar arası gerilimi azaltabilir ve bant pozisyonlarının yakınında çizgi şeklinde kabarcıkların oluşmasını önlemeye yardımcı olabilir.
3. Vakum, basınç ve kürleme zamanlamasını eşleştirin
POE katmanı hala oldukça akışkan iken basınç çok erken uygulanırsa, gaz sıkışabilir veya bant alanları boyunca itilebilir. İyi tasarlanmış bir laminasyon reçetesi, tam basınç uygulanmadan önce hava tahliyesi ve malzeme yumuşaması için yeterli zaman tanımalıdır. Kesin ayar, laminasyon sonrası çapraz bağlanma derecesi testleri, soyulma mukavemeti testleri ve görünüm incelemesi ile doğrulanmalıdır.
4. Bant ve bara yığın yüksekliğini kontrol edin
Bantlar ve baralar etrafında yerel basınç daha yüksek olduğundan, aşırı yığın kalınlığı bu noktalarda EPE'yi inceltebilir. Üretim ekipleri lehim düzlüğünü, bant hizalamasını, bara bindirmesini ve yerleştirme tutarlılığını kontrol etmelidir. Yerel yükseklik farkını azaltmak, yerel kapsülant deformasyonu ve kabarcık oluşumu riskini düşürebilir.
5. Gelen EPE kalitesini doğrulayın
EPE film için gelen muayene sadece görünüm ve kalınlığı kontrol etmemeli, aynı zamanda kalınlık homojenliği, raf ömrü, depolama koşulu, jel içeriği davranışı ve yapışma performansına da odaklanmalıdır. Mümkünse, tedarikçi, parti veya modül yapısı değiştirilirken seri üretimden önce deneme laminasyonu yapılmalıdır.
Bu blog, PV modül üretimindeki pratik anormallik analizine ve aşağıdaki referanslara dayanmaktadır:
Fotovoltaik modül üretimi sırasında anormal kusur analizinden saha deneyimi
Dow Chemical, Zhang Wenxin, "POE Yüksek Performanslı Fotovoltaik Modülleri Güçlendiriyor"
Southwest Securities, "N-Tip Döngüsü, POE Endüstrisi Yüksek Büyüme Döngüsü Açıyor"
Kimyasal Üretim ve Teknoloji, "Fotovoltaikler için Poliolefin Kapsülant Filminin Çapraz Bağlanma Reaksiyonu Üzerine Araştırma"
Ooitech'in Görüşü
Bir ekipman tedarikçisi olarak şöyle görüyoruz: EPE ile ilgili bant hattı kabarcıkları sadece bir malzeme sorunu değil, aynı zamanda laminasyon sıcaklık profili, vakum verimliliği, basınç zamanlaması ve döşeme düzlüğüne bağlı bir proses penceresi sorunudur. Gelişmiş hücre teknolojileri ve daha büyük formatlar kullanan modül üreticileri için, kapsülleyici akışı ve yerel istif yüksekliği toleransı çok daha küçük hale gelir, bu nedenle malzeme raf ömrü kontrolü ve laminasyon reçetesi doğrulaması aynı kalite sisteminin parçası olarak ele alınmalıdır. Stabil bir güneş paneli üretim hattı, seri üretimden önce hem iyi kapsülleyici seçimi hem de disiplinli proses doğrulaması gerektirir.