Güneş Paneli Yapımında Hangi Makineler Kullanılır?
İçindekiler
Güneş Paneli Yapımında Hangi Makineler Kullanılır?
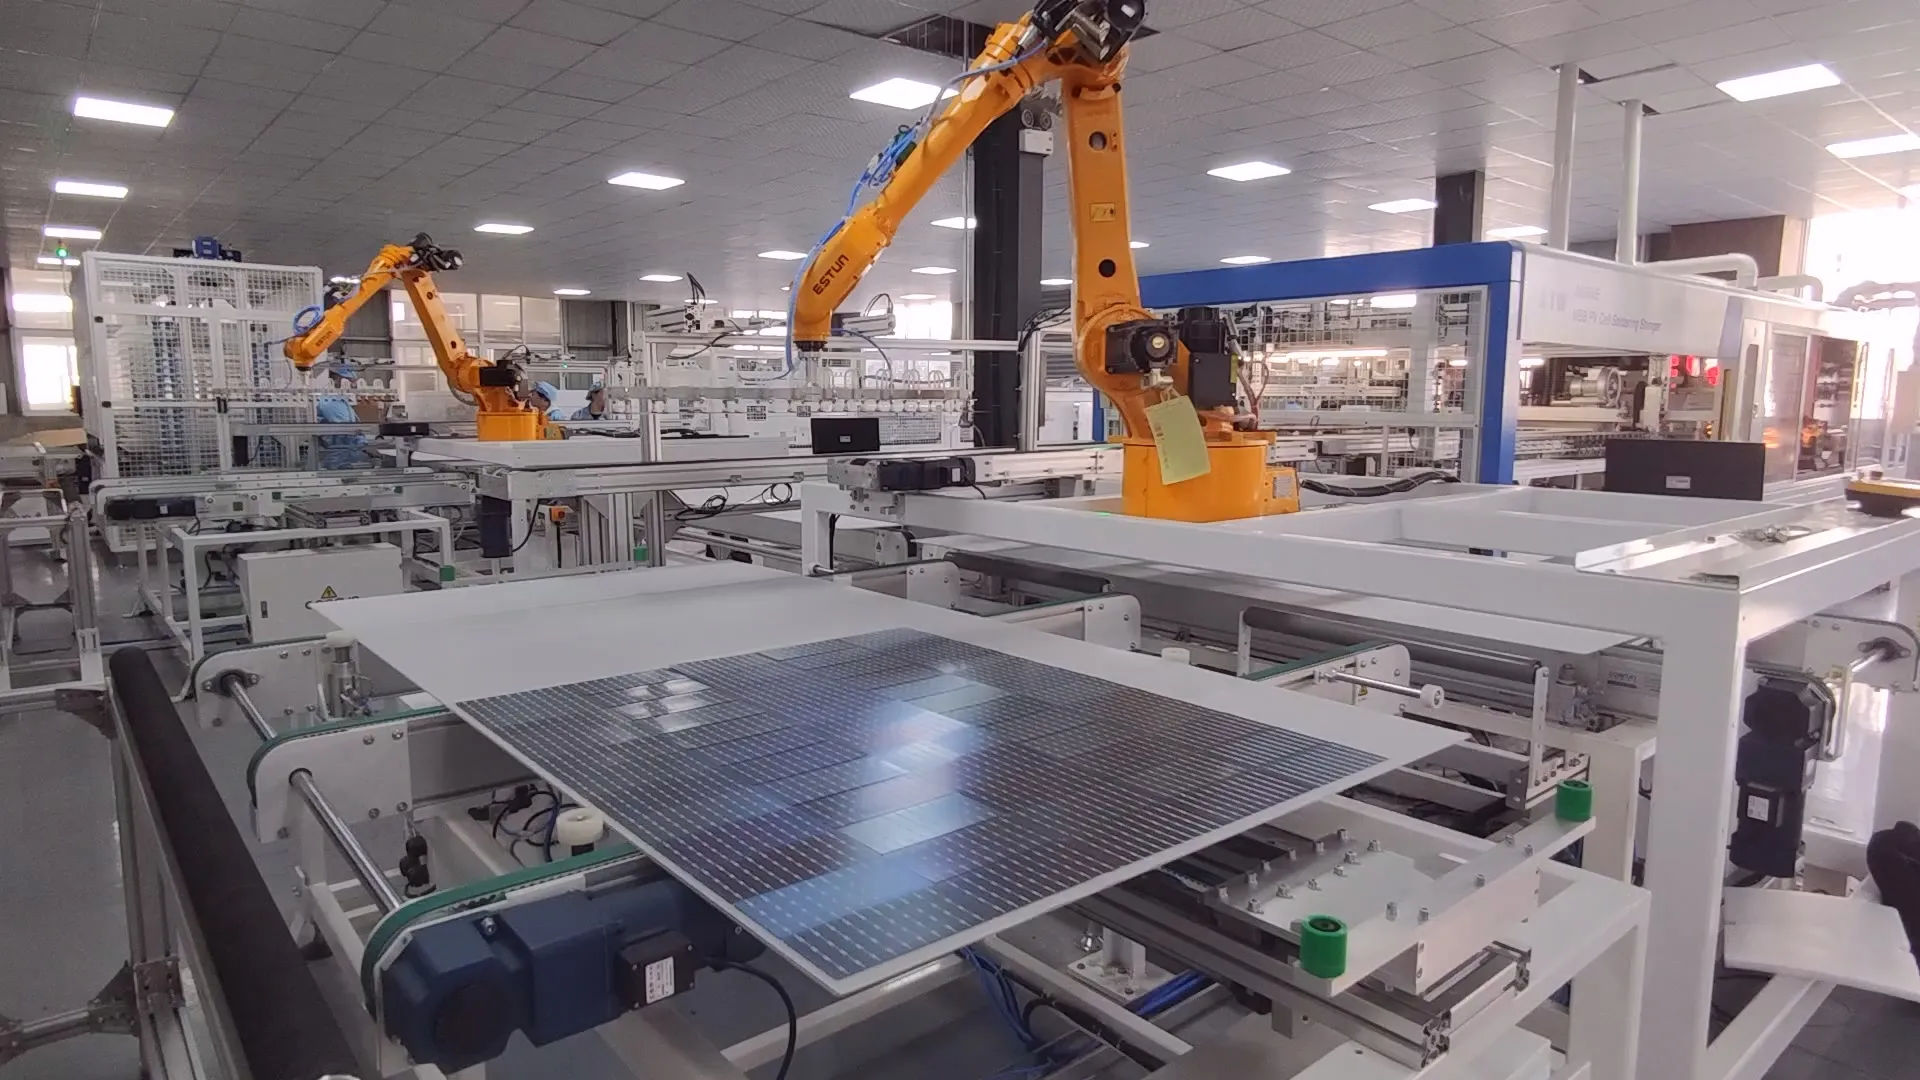
Bir güneş paneli fabrikasına girdiğinizde, hammaddeleri bitmiş panellere dönüştüren dev bir makine görmezsiniz. Aslında gördüğünüz, her biri işin belirli bir kısmını yapan bağlantılı bir üretim hattıdır: hücreleri kesmek, bunları stringlere lehimlemek, stringleri düzenlemek, modülü lamine etmek, çerçeveyi takmak ve son olarak bitmiş paneli test etmek.
Kulağa kağıt üzerinde oldukça basit geliyor. Gerçek üretimde, her süreç bir sonrakini etkiler. Yerleştirme sırasında küçük bir konumlandırma hatası, laminasyondan sonra bir kabarcık veya hizalama kusuru haline gelebilir. Zayıf bir lehim bağlantısı insan gözüne iyi görünebilir ancak EL incelemesi sırasında karanlık bir alan olarak ortaya çıkabilir.
Bu nedenle iyi bir güneş paneli üretim hattı, rastgele bir makine koleksiyonu olmaktan ziyade dengeli bir sistem olarak çalışmalıdır.
Ekipmanlara bakmadan önce önemli bir ayrım var.
Bu makale bir güneş modülü üretim hattıhakkındadır—bitmiş güneş hücrelerini satın alan ve bunları güneş panellerine monte eden bir fabrika. Güneş hücrelerini silikon gofretlerden üretmek, ıslak kimyasal ekipman, difüzyon fırınları, PECVD veya ALD sistemleri, serigrafi yazıcıları, pişirme fırınları ve diğer özel makineleri içeren farklı bir süreçtir.
Peki, bitmiş bir güneş paneli yapmak için hangi makineler kullanılır?
1. Güneş Hücresi Test ve Sıralama Makinesi
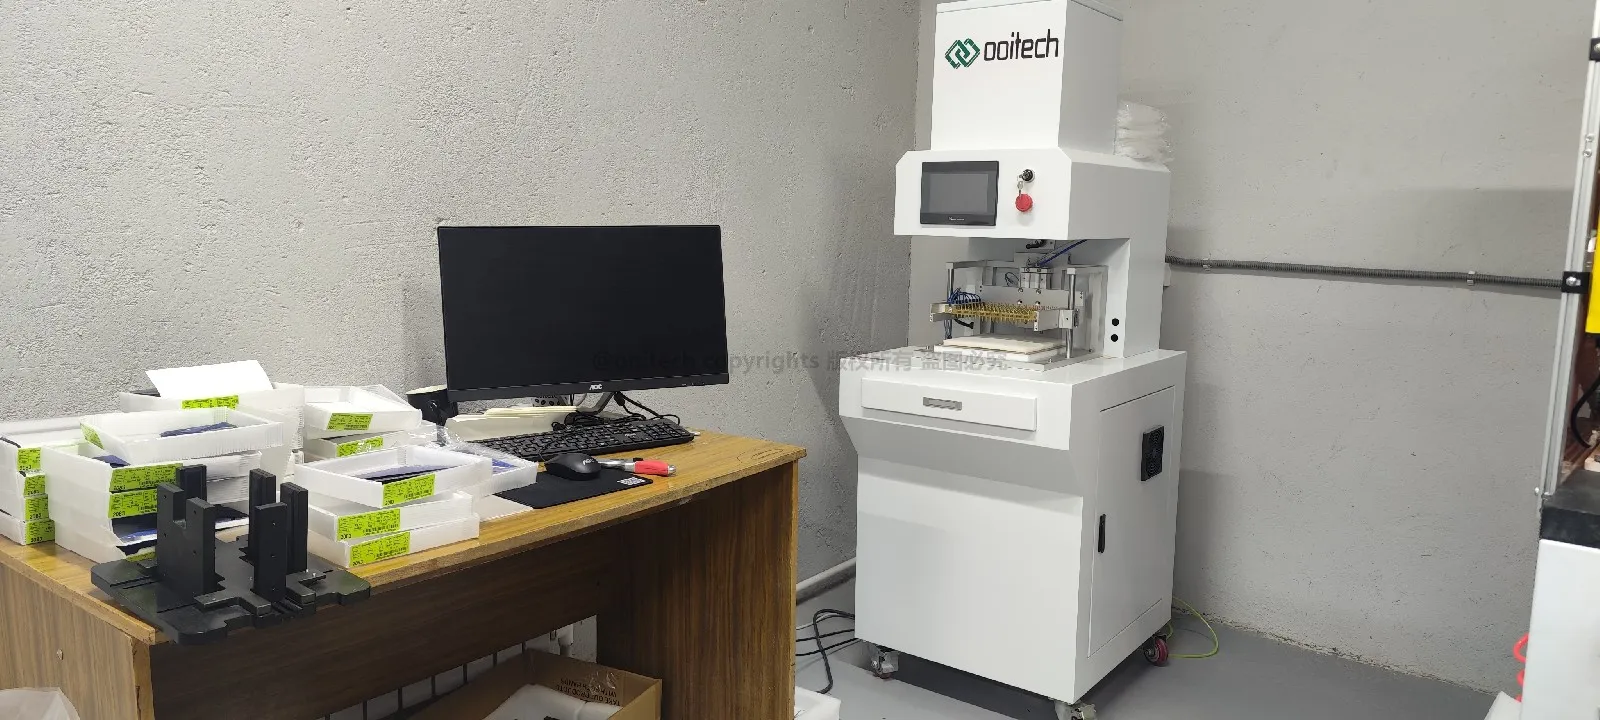
Aynı üretim partisinden gelen güneş hücreleri her zaman elektriksel olarak aynı değildir. Akımları, voltajları ve maksimum güçleri biraz farklılık gösterebilir. Önemli ölçüde farklı elektriksel özelliklere sahip hücreler aynı stringe bağlanırsa, en düşük performanslı hücre tüm stringin çıkışını sınırlayabilir.
Bir güneş hücresi test cihazı aşağıdaki parametreleri ölçer:
Açık devre voltajı
Kısa devre akımı
Maksimum güç
Hücre verimliliği
I-V eğrisi özellikleri
Sınıflandırma sistemi daha sonra benzer performansa sahip hücreleri gruplar.
Bazı üretim hatları, hücreler şeritleme işlemine girmeden önce kenar çiplerini, gizli çatlakları, kirlenmeyi ve elektriksel olarak aktif olmayan alanları tespit etmek için otomatik optik inceleme veya hücre seviyesinde EL incelemesi de kullanır.
Küçük bir adım gibi görünebilir, ancak doğru sınıflandırma, elektriksel uyumsuzluğu azaltmaya ve bitmiş modüllerin tutarlılığını iyileştirmeye yardımcı olur.
2. Güneş Hücresi Lazer Kesim Makinesi
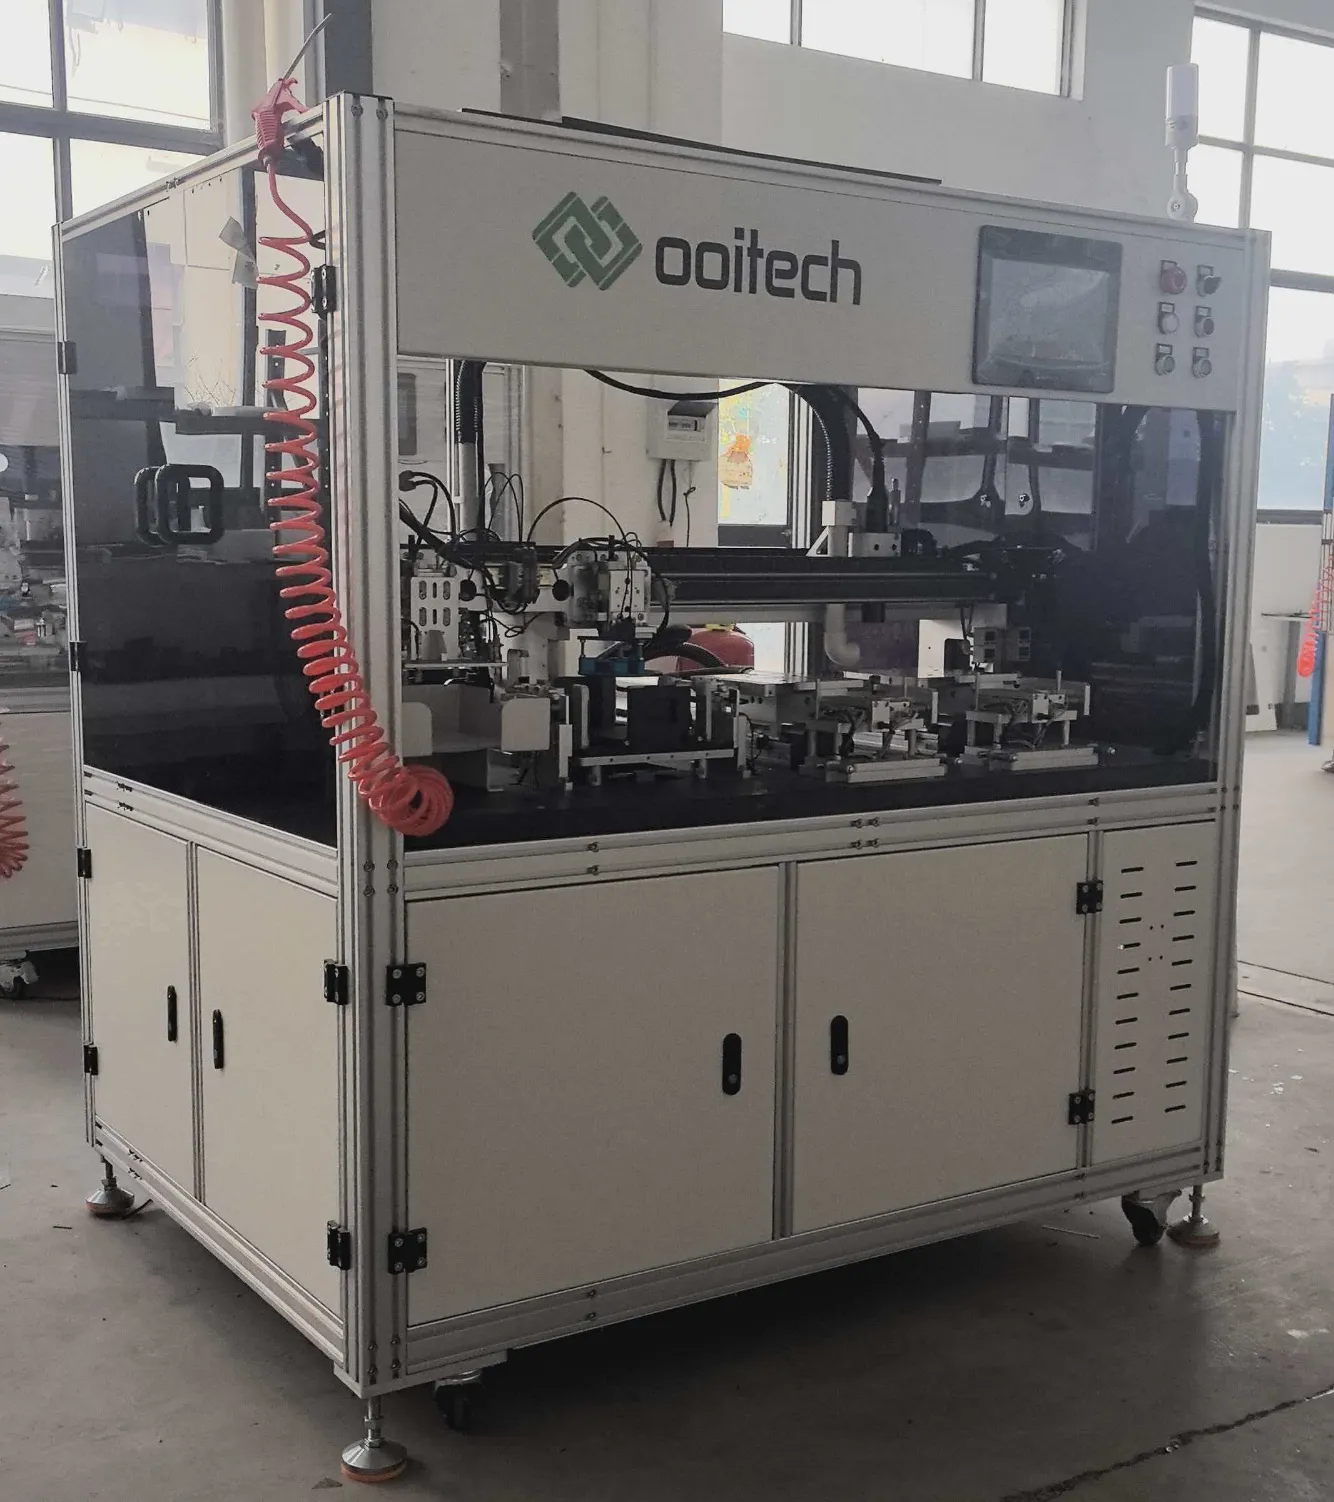
Çoğu modern güneş modülü yarım kesim hücreler kullanır. Shingled ve diğer özel modül tasarımları daha küçük hücre bölümleri kullanabilir. Bu durumlarda, tam boyutlu güneş hücreleri şeritlemeden önce bölünmelidir.
Bir güneş hücresi lazer kesim makinesi, hücreleri yüksek hassasiyetle çizer ve ayırır. Modül tasarımına bağlı olarak hücreleri yarıya, üçte bire veya daha küçük parçalara kesebilir.
İki yaygın kesim yöntemi kullanılır:
Geleneksel lazer çizme ve ardından mekanik kırma
Mekanik ve termal stresi azaltmak için tasarlanmış tahribatsız lazer kesim
Hücreler inceldikçe ve büyüdükçe tahribatsız kesim daha önemli hale geliyor. Kesim sırasında oluşan mikro çatlaklar, şeritleme, laminasyon, nakliye veya uzun süreli dış mekan çalışması sırasında genişleyebilir.
Bir fabrika yalnızca tam hücreli modüller üretiyorsa, lazer kesim makinesi gerekli olmayabilir. Ancak yarım hücre ve shingled modül üretimi için hattın temel bir parçasıdır.
3. Şeritleme ve Bağlama Makinesi
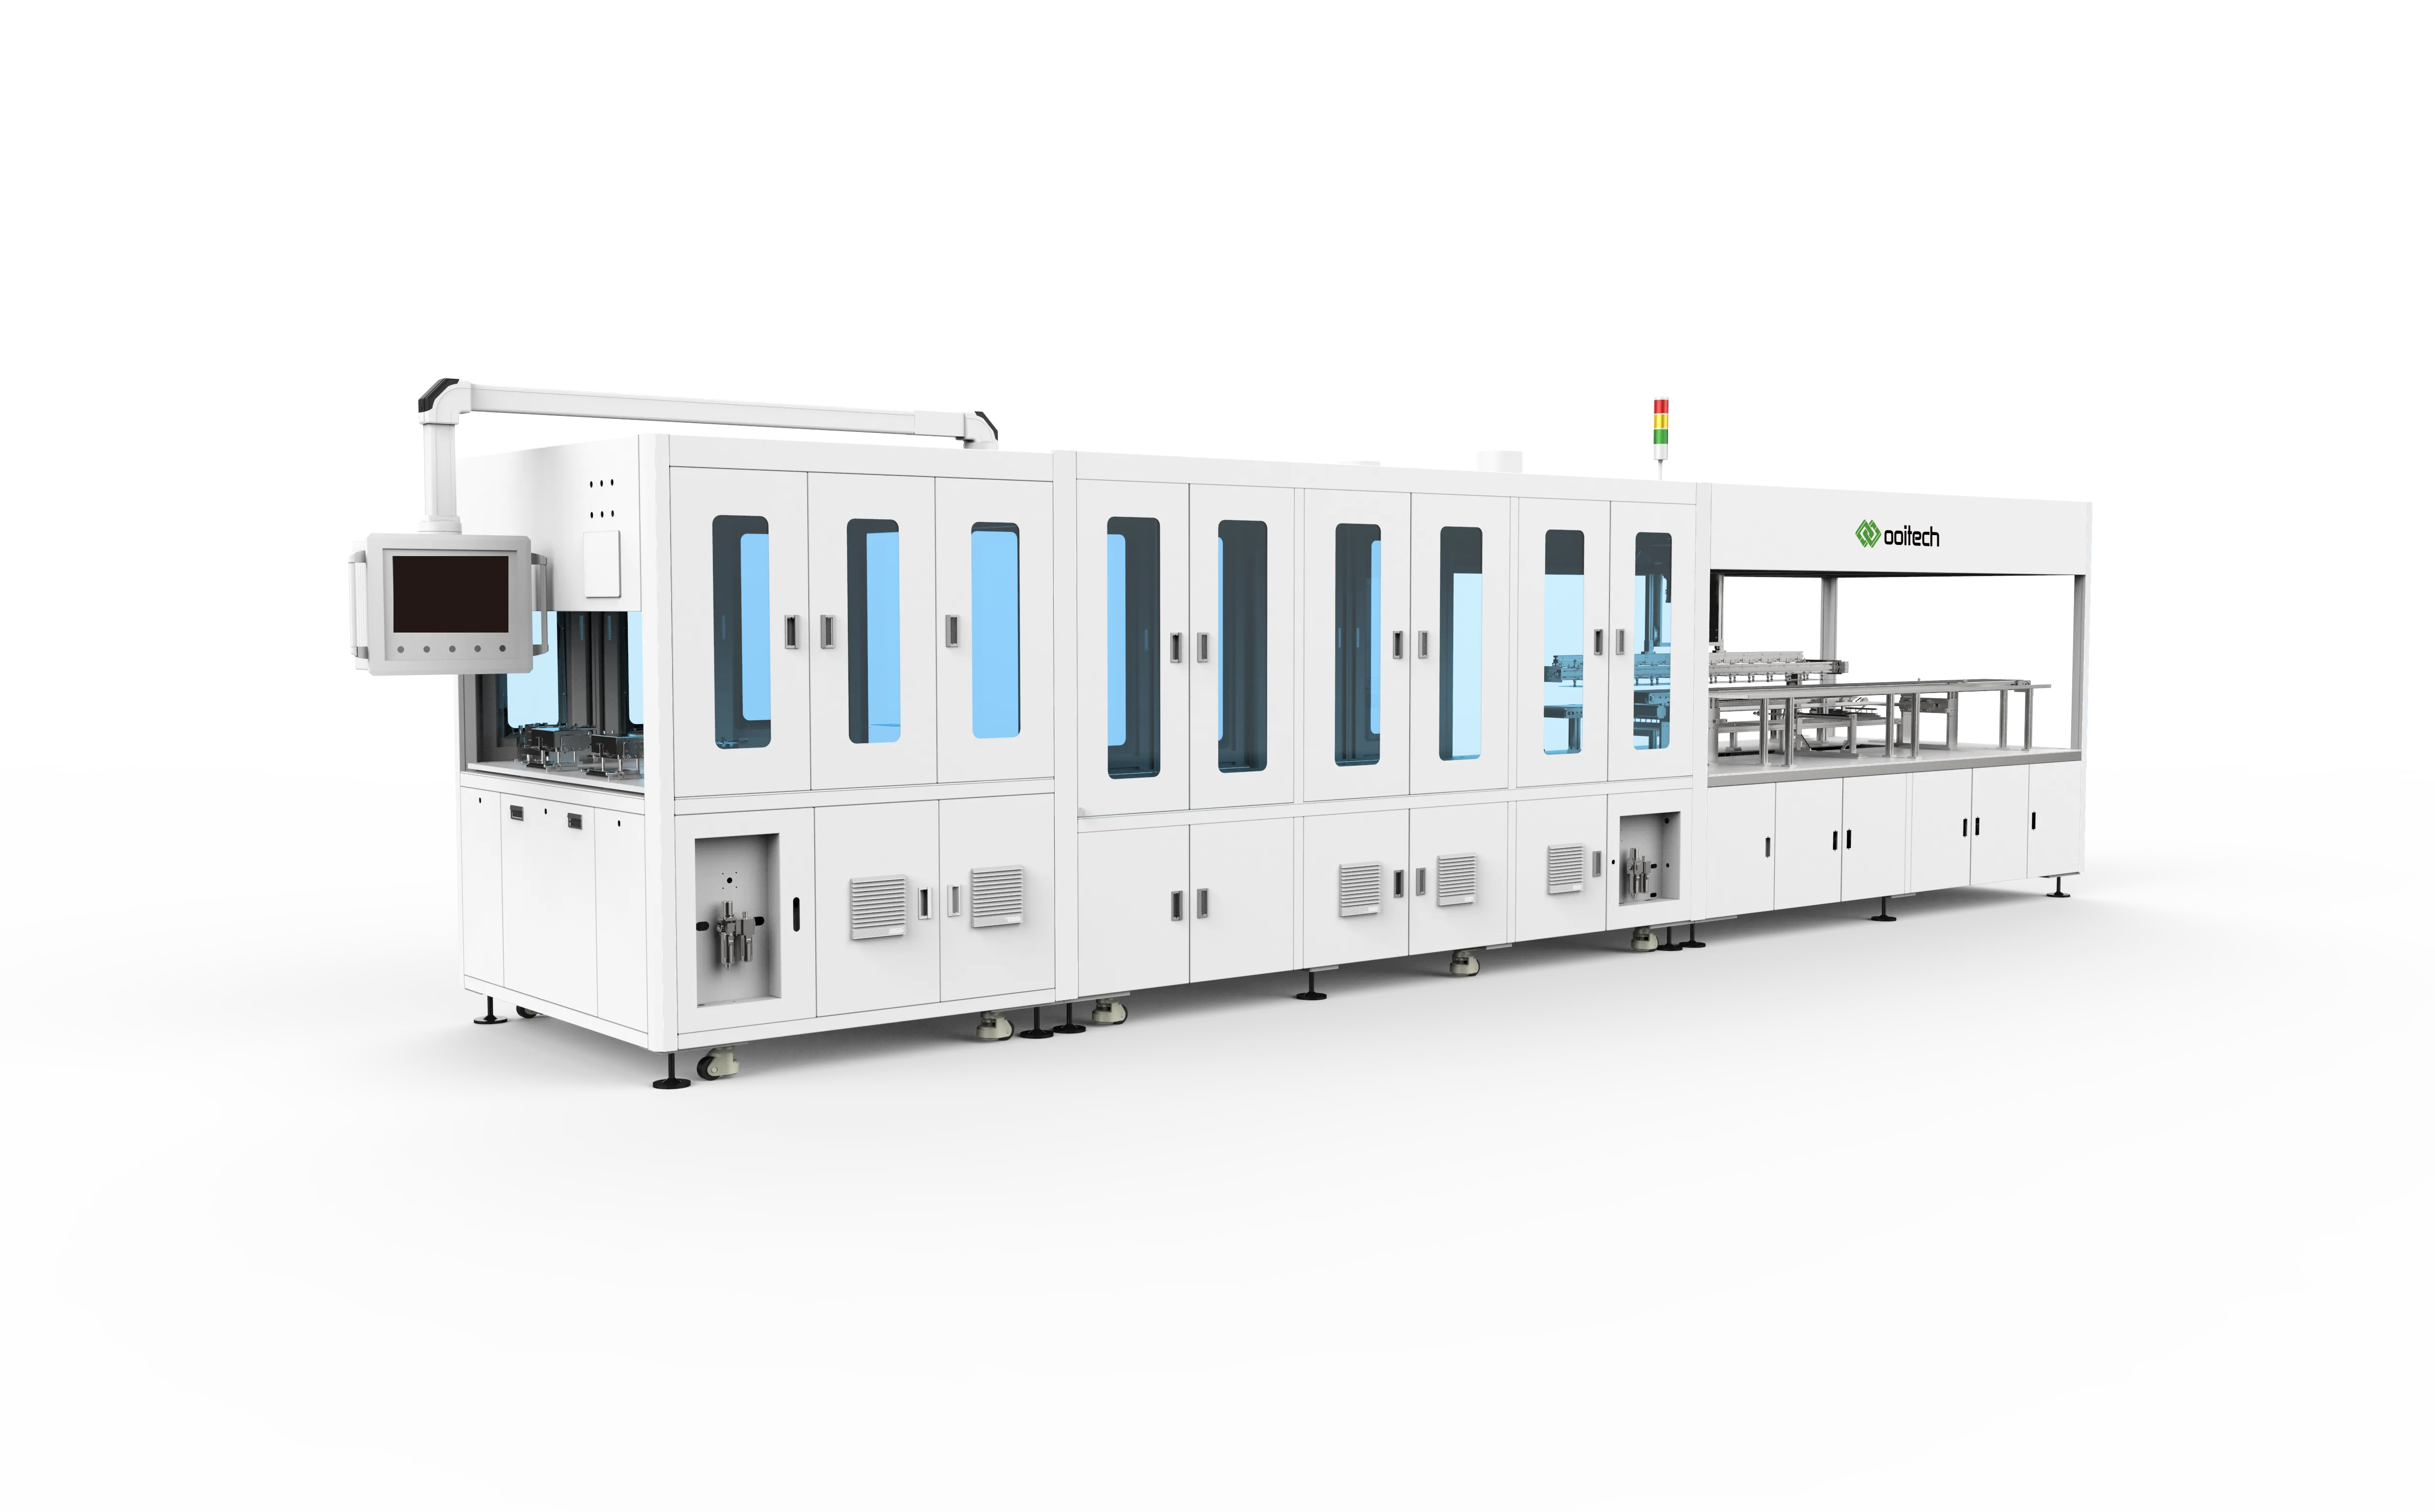
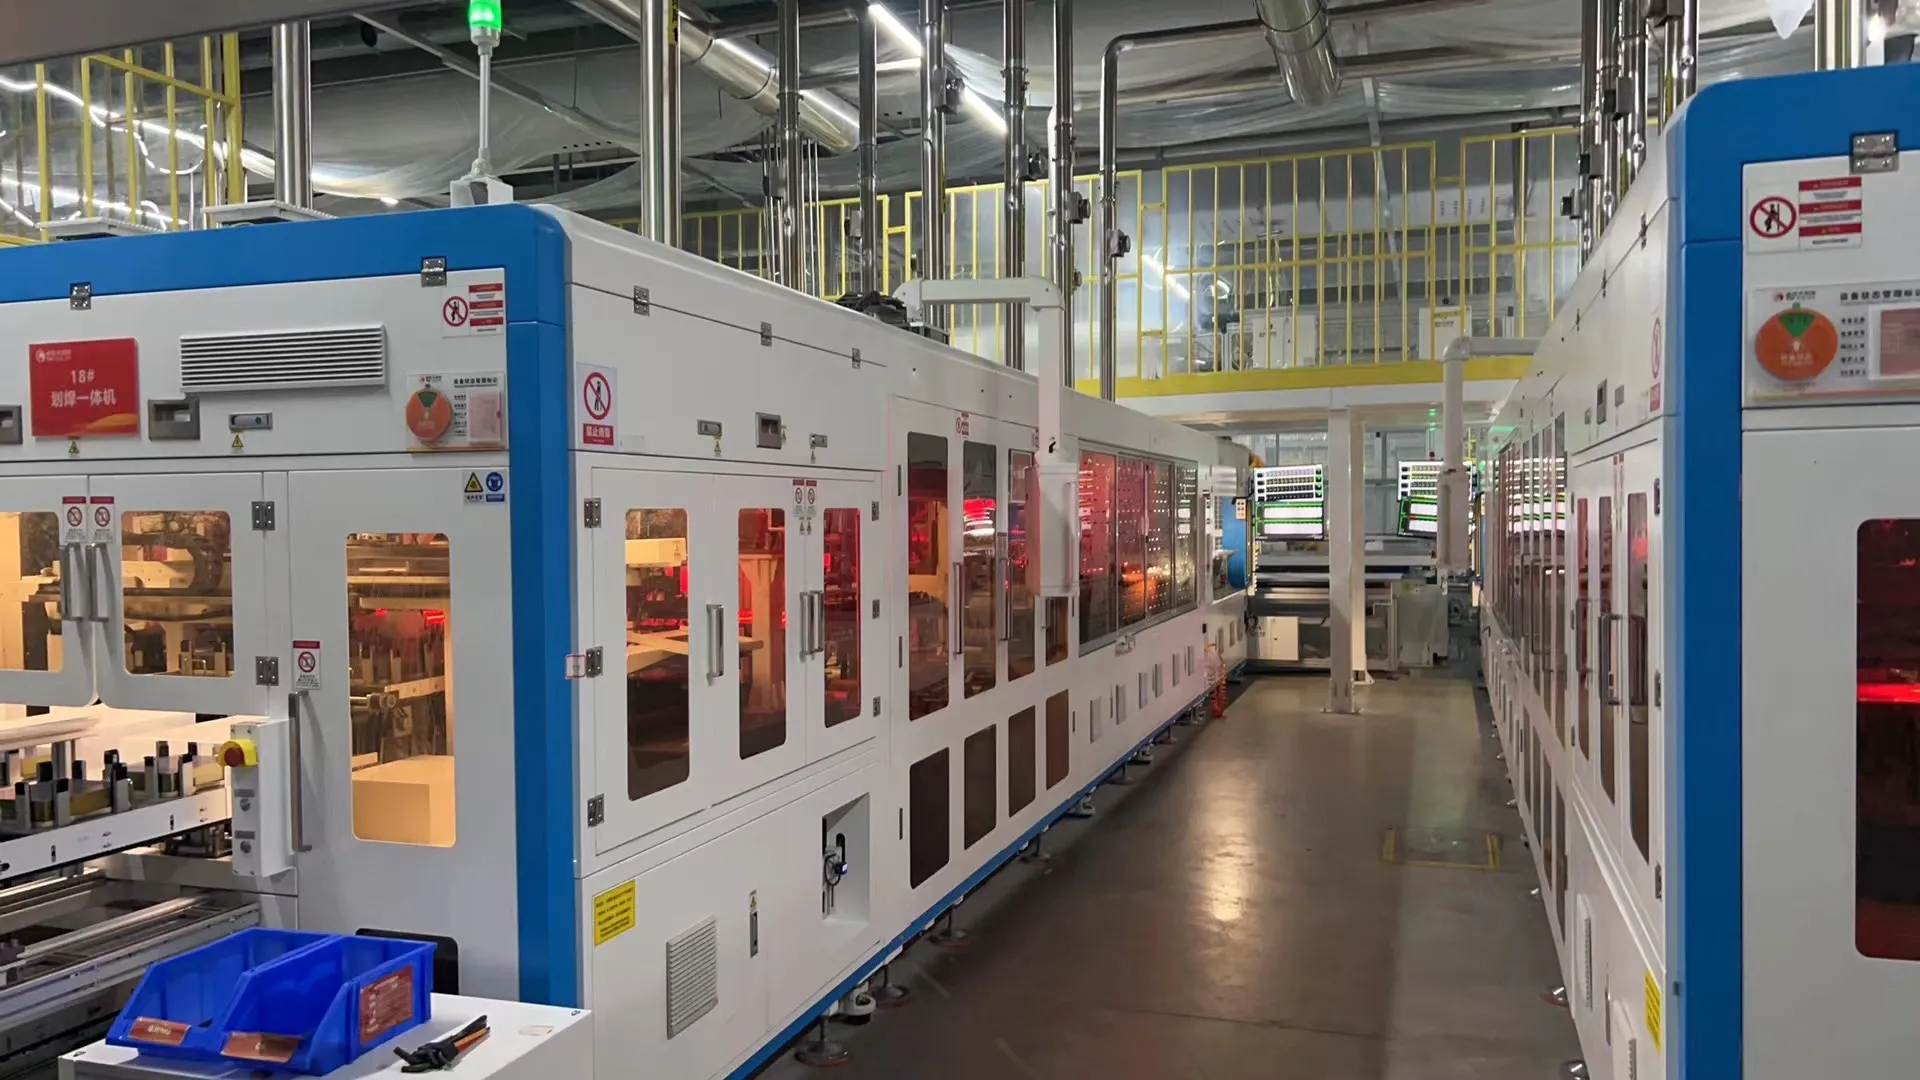
Şeritleme ve bağlama makinesi genellikle bir güneş paneli üretim hattının kalbi olarak kabul edilir.
Ana görevi, fotovoltaik şeridi tek tek hücrelere lehimlemek ve hücreleri seri olarak bağlayarak hücre dizileri oluşturmaktır. Modern makineler genellikle hem şeritleme hem de bağlama işlemlerini tek bir otomatik süreçte birleştirir.
Bir şeritleme ve bağlama makinesi normalde şunları yapar:
Hücre yükleme ve ayırma
Hücre konumlandırma
Şerit besleme
Flux uygulama
Lehimleme
Dizi hizalama
Dizi kesme ve boşaltma
Görüntü inceleme
Doğru şeritleme yöntemi, hücre teknolojisine bağlıdır.
PERC ve TOPCon hücreler genellikle geleneksel çok bara bağlantı makineleri ile işlenebilir. HJT hücreler, ısıya daha duyarlı oldukları için daha düşük sıcaklıkta lehimleme gerektirebilir. BC, IBC, ABC ve HPBC hücreler, pozitif ve negatif kontakları arka tarafta bulunduğu için özel arka kontak kaynak ekipmanı gerektirir.
Bu nedenle bağlantı makinesi seçimi, yalnızca reklamı yapılan saat başına hücre sayısına değil, hücre boyutu, bara tasarımı, şerit tipi, lehimleme sıcaklığı ve modül yapısına göre yapılmalıdır.
4. Hat İçi Bağlantı EL Denetimi

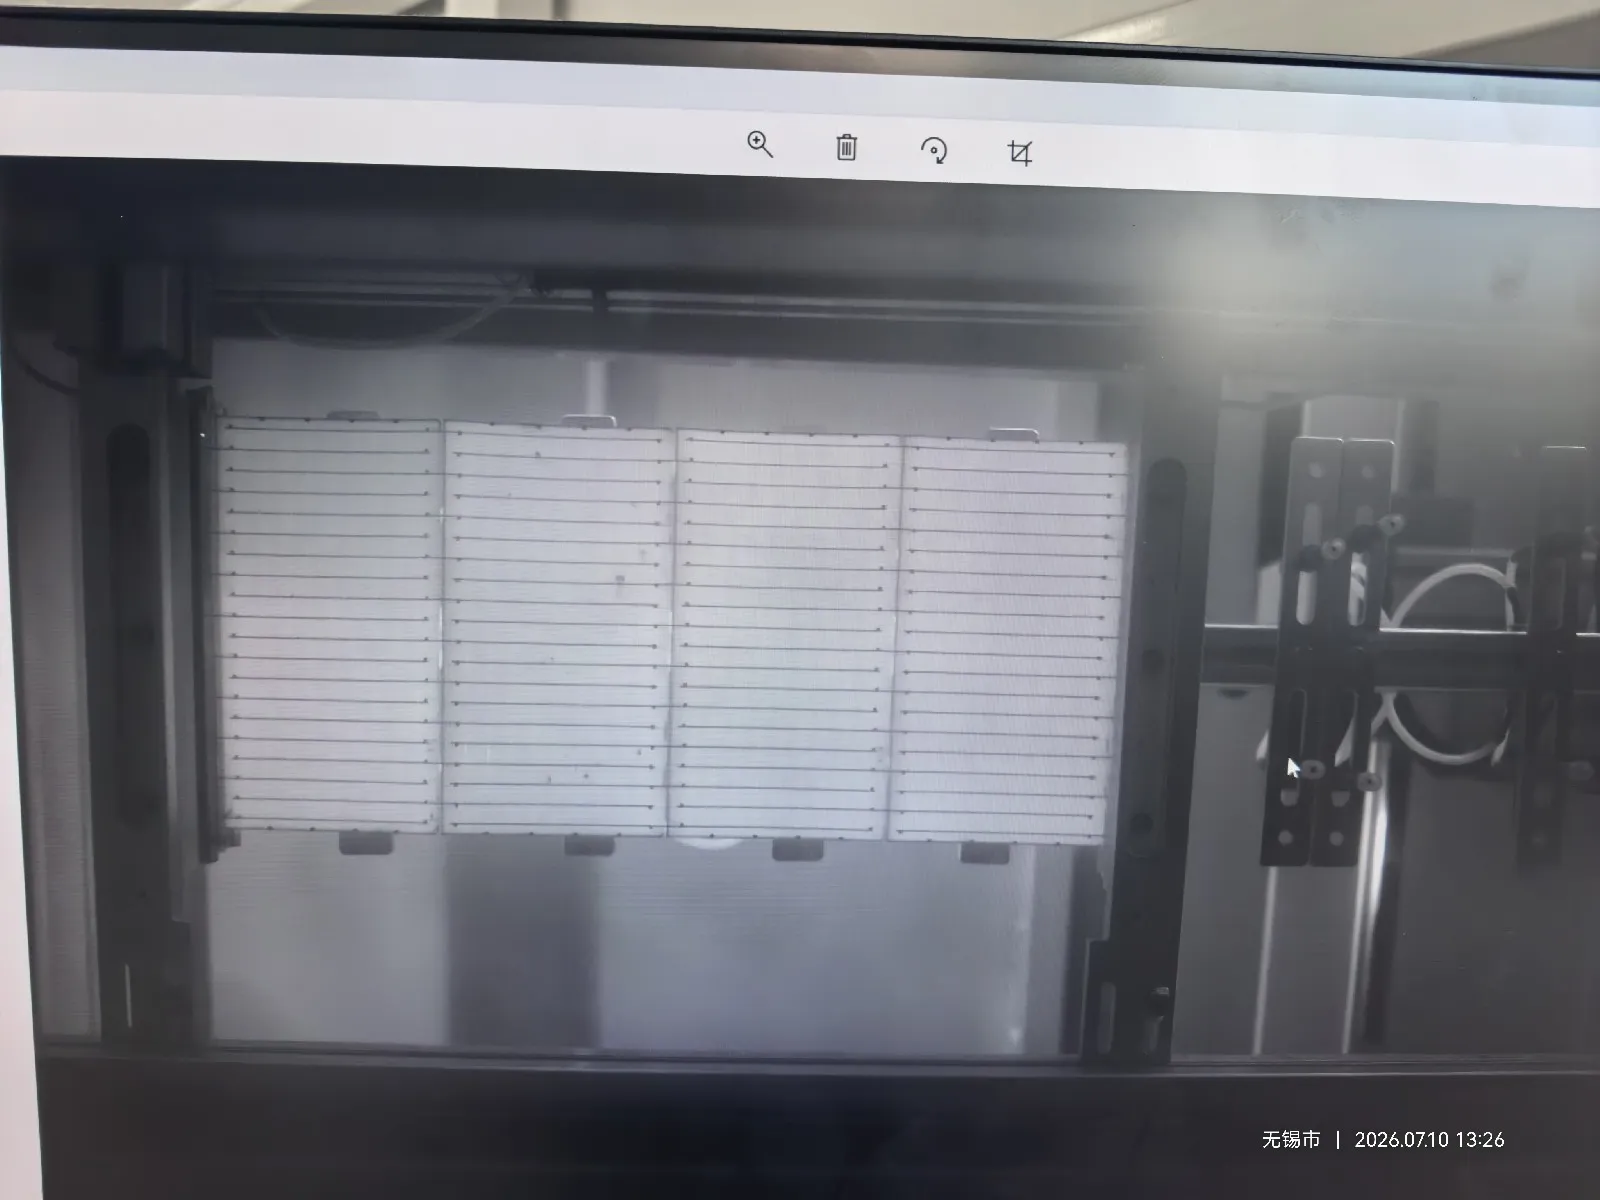
Bağlantı EL denetimi genellikle tabber bağlantı makinesine entegre edilmiş isteğe bağlı bir fonksiyondur, tamamen ayrı bir makine değildir.
Pratikte çoğu üretici, özellikle TOPCon, HJT veya BC hücrelerle modül üretirken bu seçeneği tercih eder. Bu hücre teknolojilerinde zayıf lehim bağlantıları, gizli çatlaklar ve elektriksel olarak aktif olmayan alanlar sıradan görsel denetimle tespit edilmesi zor olabilir.
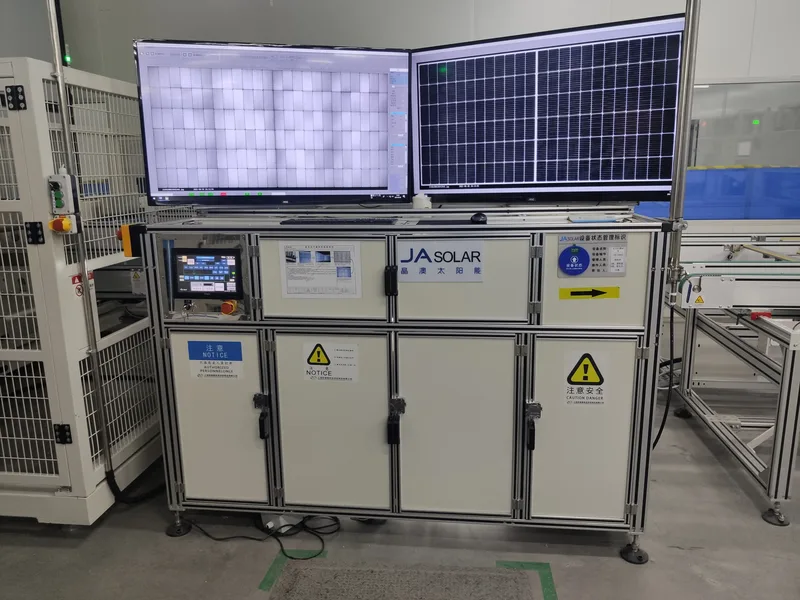
Hat içi EL denetimi, bağlantıyı lehimlemeden hemen sonra kontrol eder. Bağlı hücrelere bir akım uygulanır ve kızılötesine duyarlı bir kamera elektrolüminesans görüntüsünü yakalar. Çatlaklar, bağlantısız alanlar ve zayıf elektrik bağlantıları anormal karanlık bölgeler olarak görünür.
Bu, kusurlu bağlantıların, onarım veya değiştirmenin hala nispeten kolay olduğu lay-up ve laminasyon öncesinde çıkarılmasını sağlar.
Çevrimdışı bir bağlantı EL test cihazı, numune alma, yeniden denetim veya laboratuvar analizi için hala kullanılabilir, ancak bağlantı makinesi zaten hat içi EL denetimi içerdiğinde ayrı bir üretim istasyonu olarak normalde gerekli değildir.
5. Güneş Camı Yükleme ve Denetim Ekipmanı
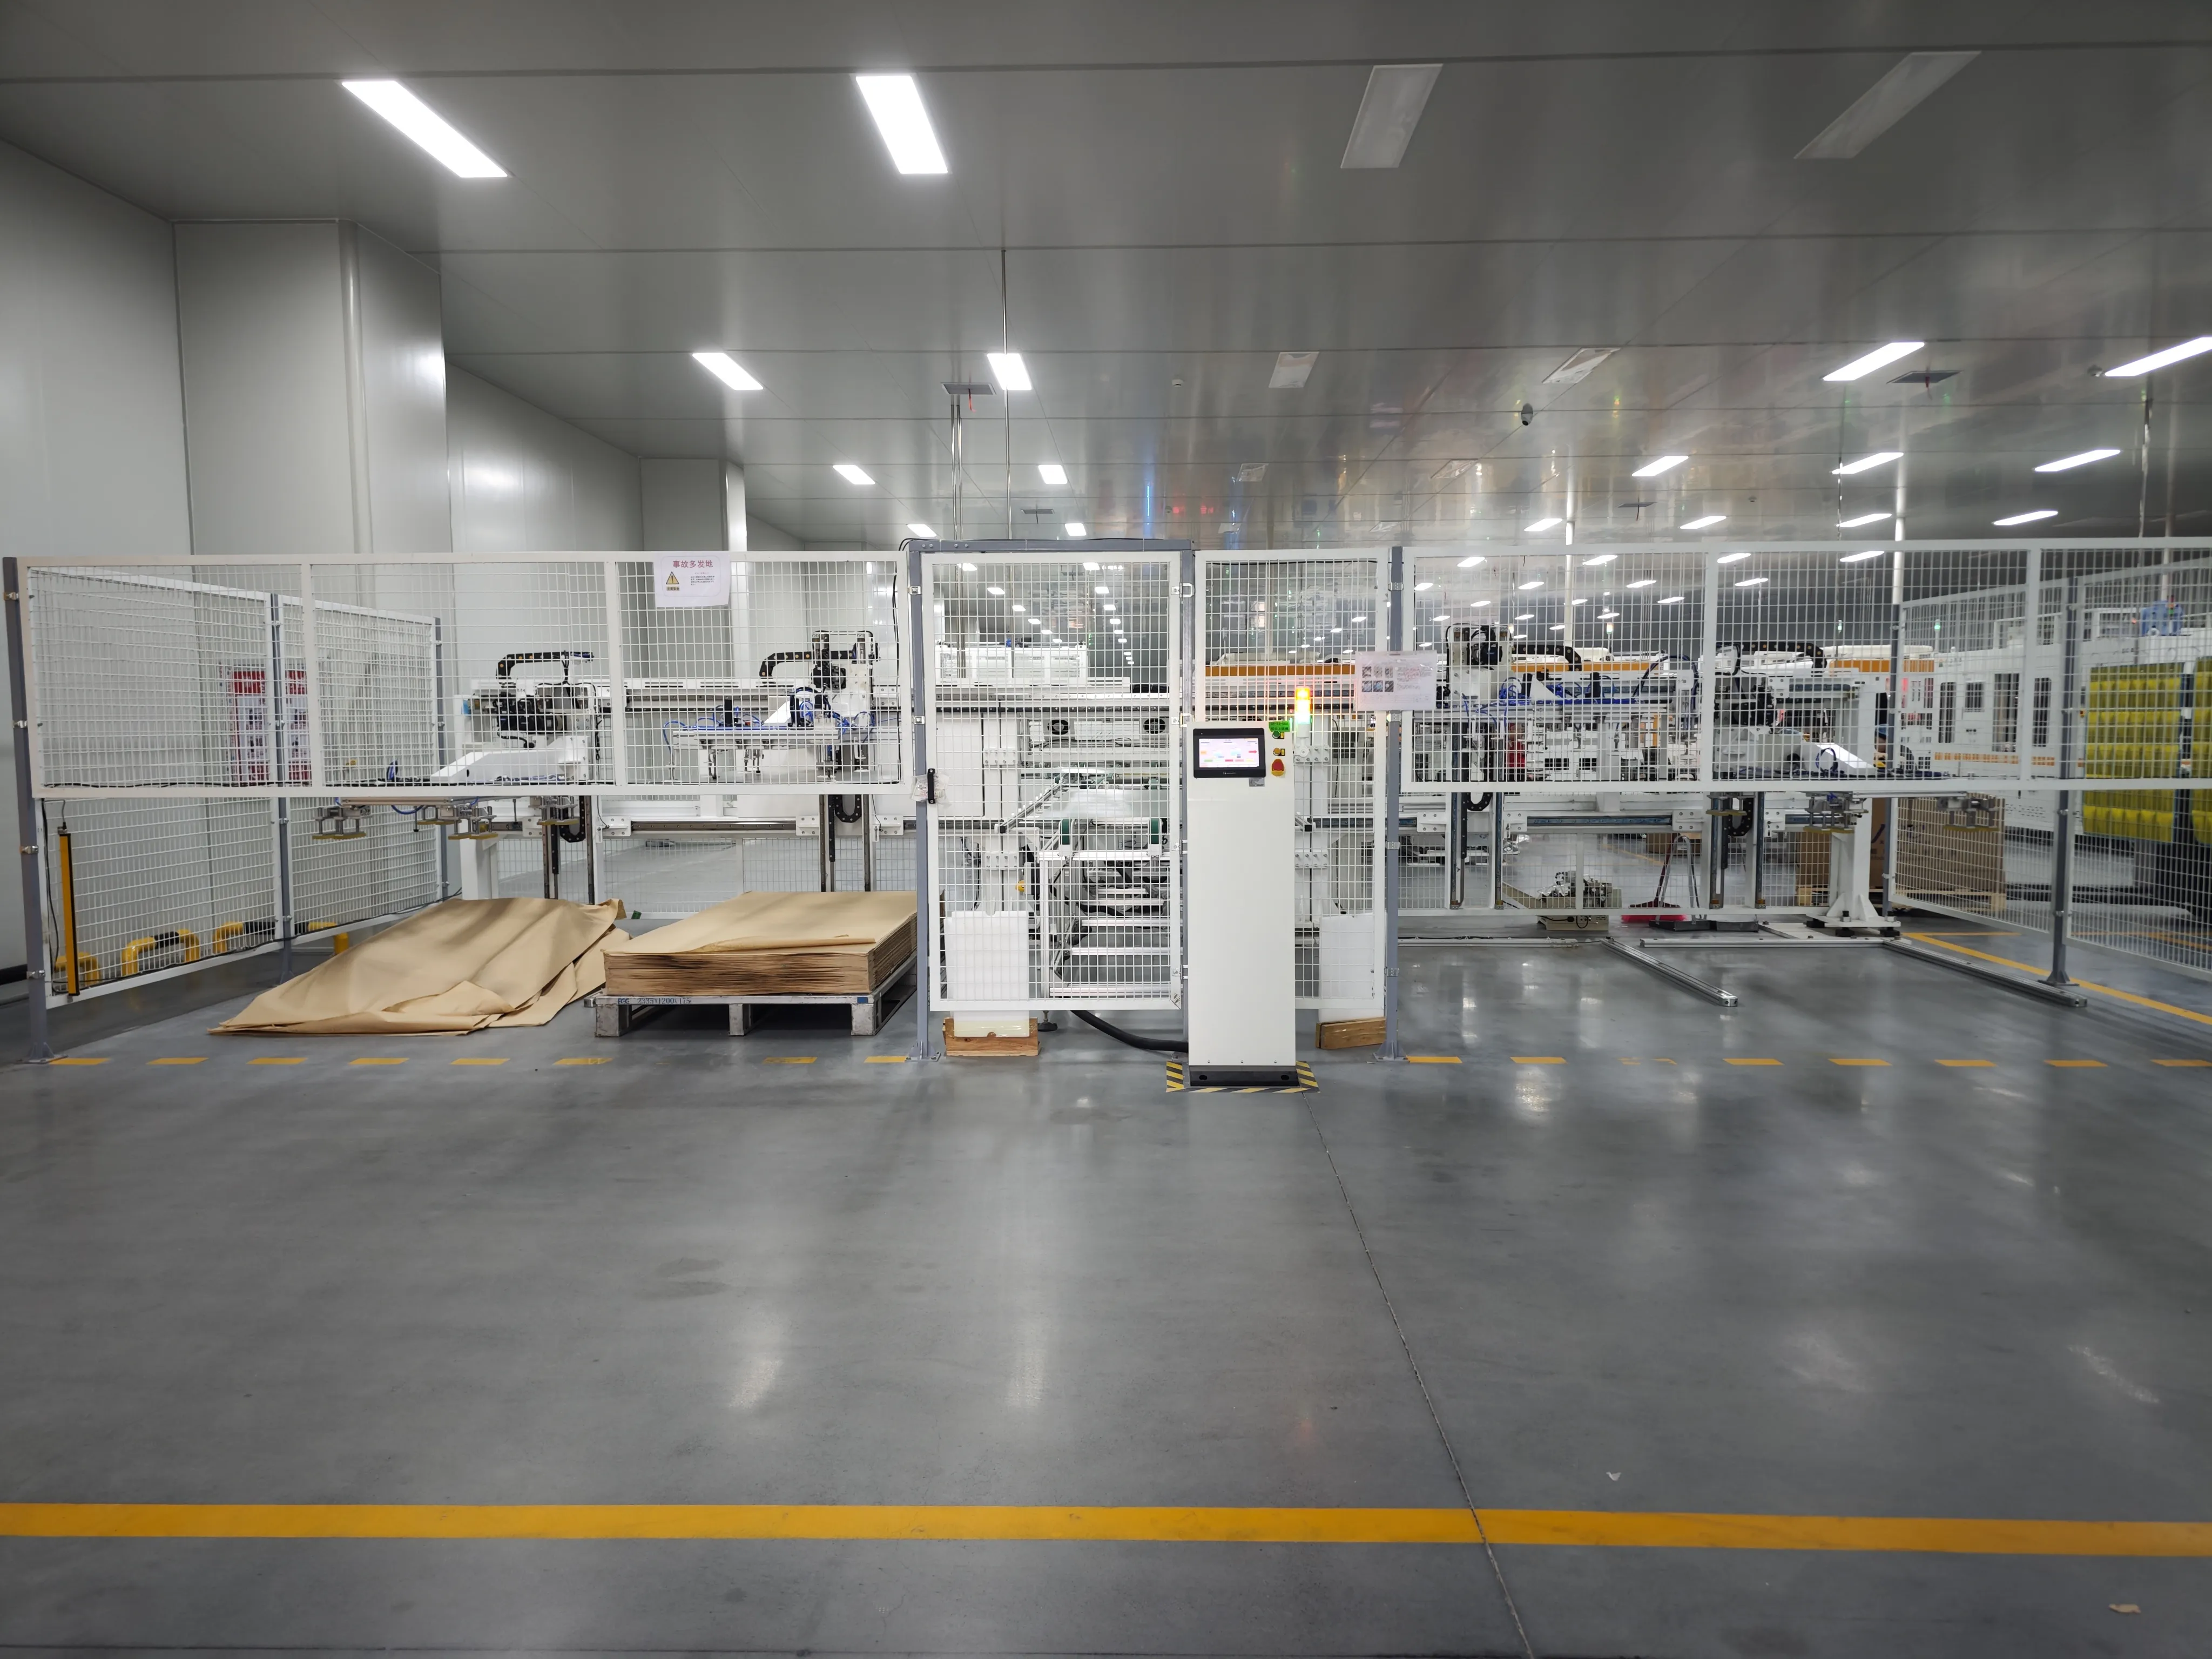
Modern modül fabrikalarına tedarik edilen güneş camı normalde cam üreticisi tarafından yıkanır ve hazırlanır. Bu nedenle, standart bir güneş paneli üretim hattında özel bir cam yıkama makinesi genellikle gerekli değildir.
Otomatik bir cam yükleyici, hazırlanan camı konveyöre yerleştirir. EVA veya POE serilmeden önce cam şunlar için kontrol edilir:
Toz ve yüzey kirliliği
Çizikler
Kenar hasarı
Cam kırıkları
Kaplama kusurları
Yanlış boyutlar
Ön cam, modül yığınının tabanını oluşturur, bu nedenle konumu, sonraki malzeme yerleştirme ve hücre dizme işlemleri sırasında sabit kalmalıdır.
6. EVA, POE ve Arka Tabaka Kesme ve Yerleştirme Makineleri
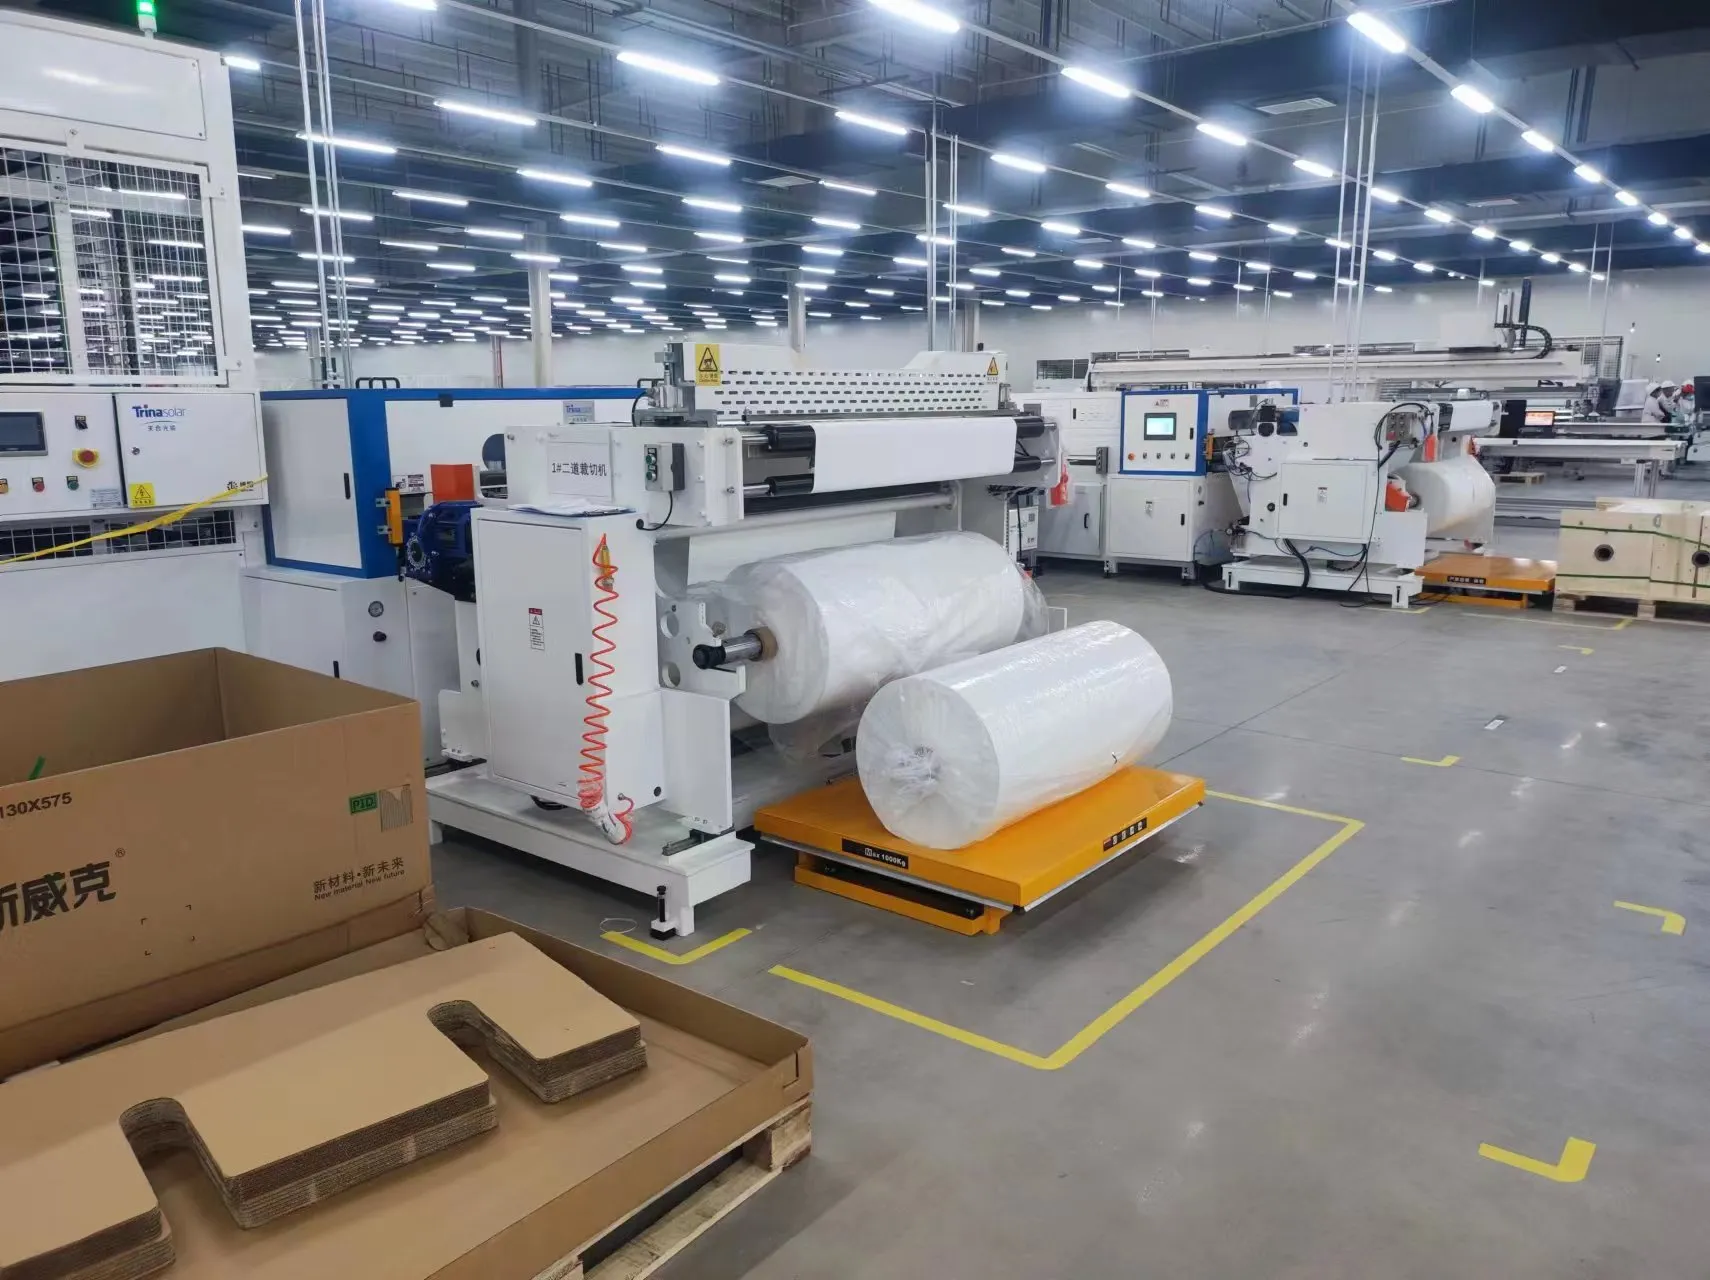
Dizme işleminden önce, kapsülleyici ve arka katman malzemeleri doğru modül boyutlarına kesilmelidir.
Otomatik bir kesme ve yerleştirme makinesi aşağıdaki gibi malzemeleri hazırlayabilir:
EVA film
POE film
TPT veya diğer arka tabakalar
Yalıtım şeritleri
Bara yalıtım malzemeleri
Kesimden sonra makine, kapsülleyiciyi otomatik olarak camın üzerine yerleştirir.
Cam-cam modüllerde, polimer arka tabaka ikinci bir cam parçası ile değiştirilir. Hat düzeni, laminatör ve taşıma ekipmanı bu nedenle ek ağırlık ve farklı modül yapısı için tasarlanmalıdır.
Küçük fabrikalar EVA ve arka tabaka malzemelerini manuel olarak kesebilir. Üretim kapasitesi arttıkça otomatik kesme ve yerleştirme daha değerli hale gelir çünkü boyutsal tutarlılığı artırır ve malzeme israfını azaltır.
7. Otomatik Dizme Makinesi
Otomatik dizme makinesi, tamamlanmış hücre dizilerini alır ve bunları cam ve kapsülleyici üzerine yerleştirir.
Bu hassas bir işlemdir. Dizi aralığı, hücre hizalaması ve hücreler ile cam kenarları arasındaki mesafe belirtilen toleranslar içinde kalmalıdır.
Kötü hizalama, bitmiş bir panelde fark edilmesi kolaydır, ancak görünüm tek endişe değildir. Yanlış dizi konumları ayrıca kapsülleme, kenar sızdırmazlığı ve uzun vadeli modül güvenilirliğini de etkileyebilir.
Otomatik bir dizme makinesi normalde şunları kullanır:
Endüstriyel robotlar veya portal sistemler
Vakum tutucular
Görüntü kameraları
Otomatik konum düzeltme
Dizi aralık kontrolleri
Cam konum algılama
Bazı üretim hatları ayrı bir dizme makinesi kullanır. Diğerleri, dizi konumlandırma, dizme ve bara bağlantısını tek bir entegre ünitede birleştirir.
8. Bara Makinesi
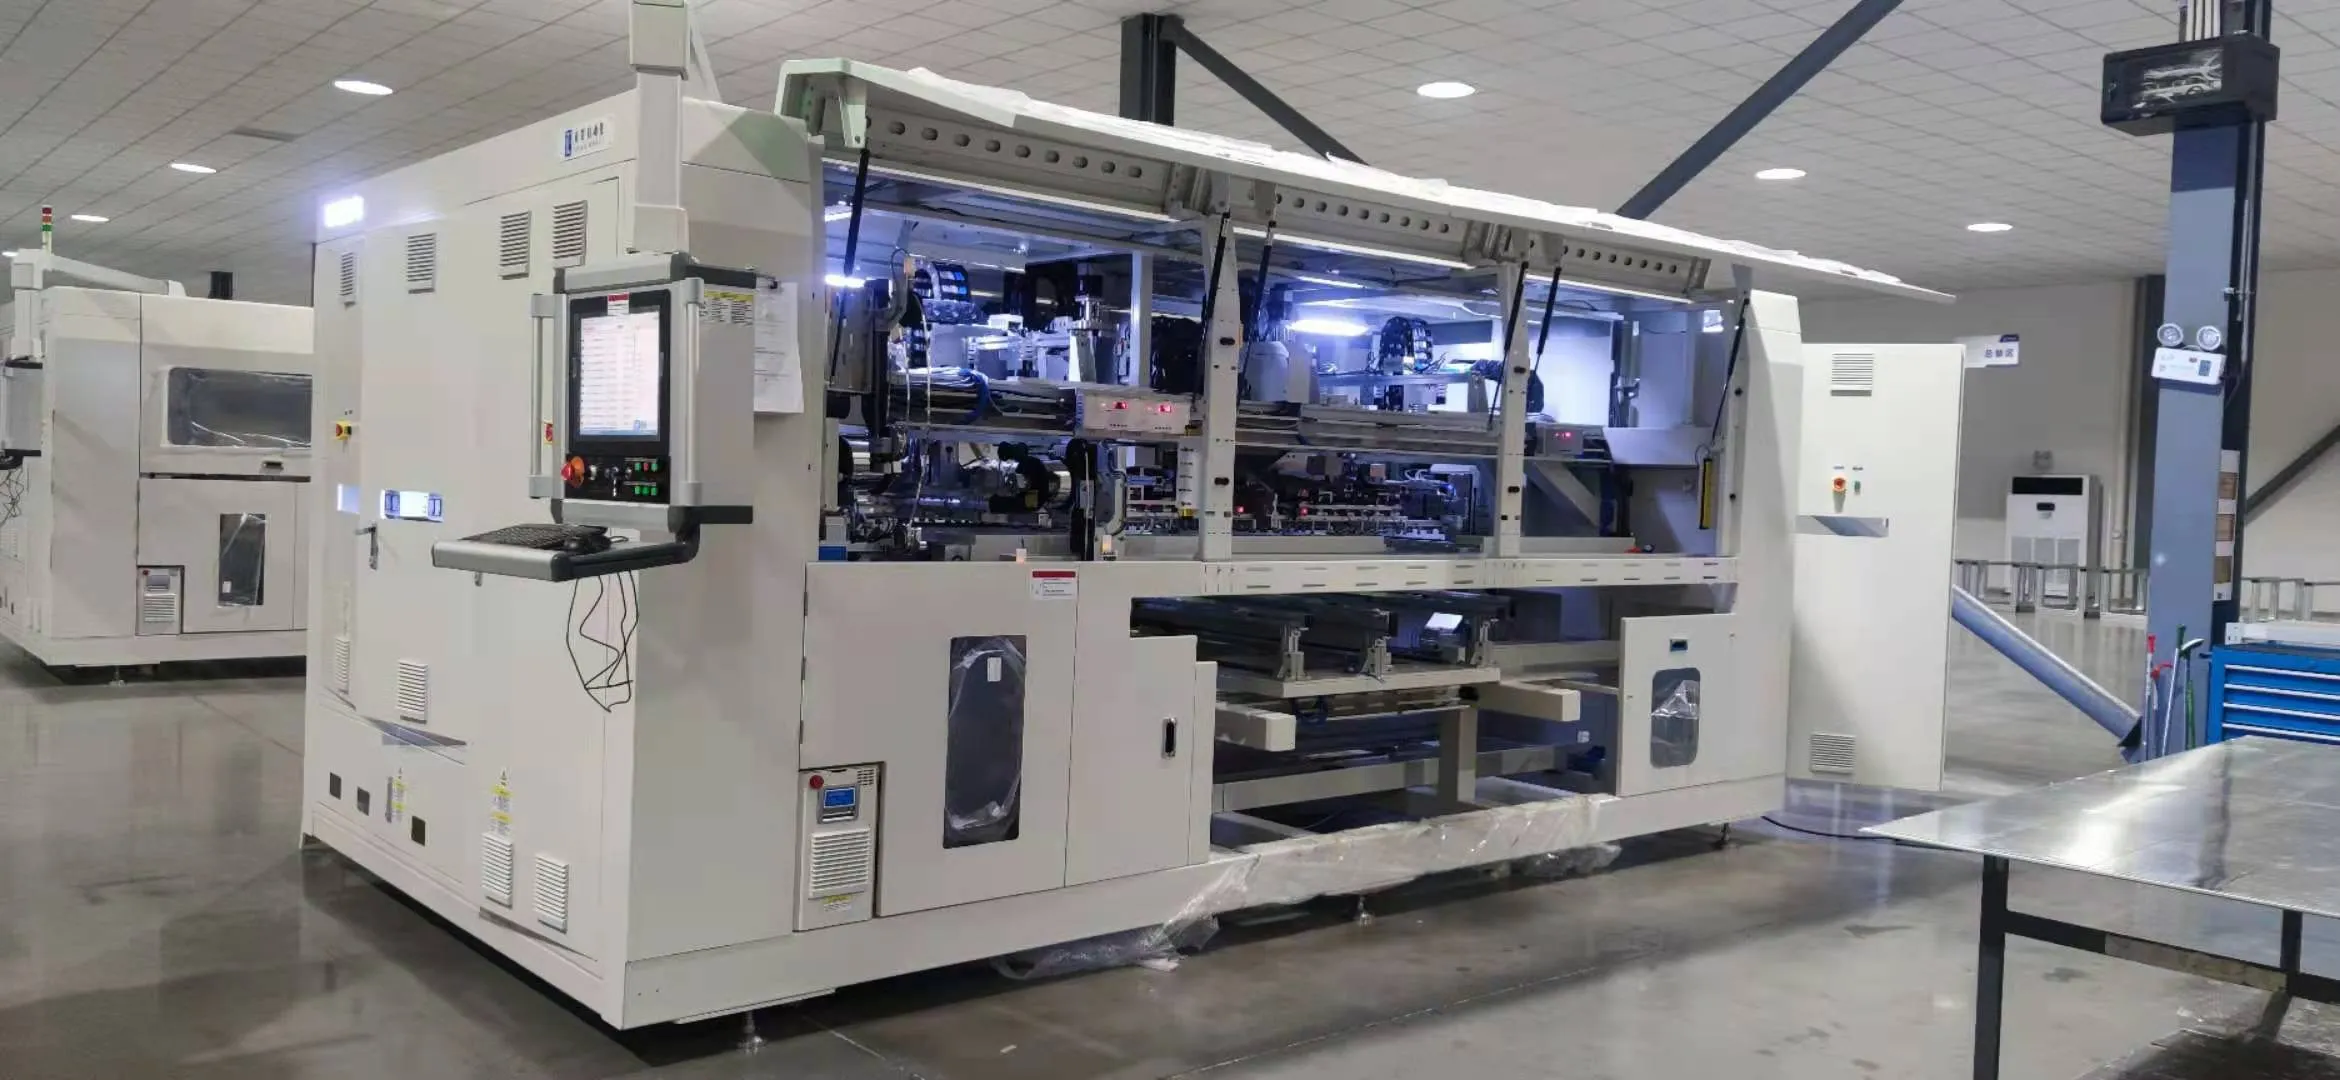
Diziler konumlandırıldıktan sonra, bara şeridi ile elektriksel olarak bağlanmalıdır.
Otomatik bir bara makinesi, modülün elektrik tasarımına göre dizi terminallerini kaynak yapar veya lehimler. Ayrıca bara şeritlerini otomatik olarak bükebilir, kesebilir ve konumlandırabilir.
Yarım hücreli modüller, üst ve alt hücre bölümleri genellikle paralel bağlandığından özel dikkat gerektirir. Çıkış noktası normalde panelin üst kısmı yerine ortasına yakın bir yerde bulunur.
Bara işlemi şunları kontrol etmelidir:
Bara konumu
Kaynak veya lehim sıcaklığı
Bağlantı mukavemeti
Şerit şekli
Dizi aralığı
Çıkış şeridi konumu
Zayıf bir bara bağlantısı güç kaybına, aşırı yerel ısınmaya veya tam devre arızasına neden olabilir.
Küçük bir yarı otomatik hatta, bara işlemi lehim aletleri ve konumlandırma şablonları ile manuel olarak tamamlanabilir. Daha yüksek kapasiteli fabrikalar, daha iyi tutarlılık ve verim için genellikle otomatik bara makineleri kullanır.
9. Laminasyon Öncesi EL Test Cihazı ve Görsel Muayene
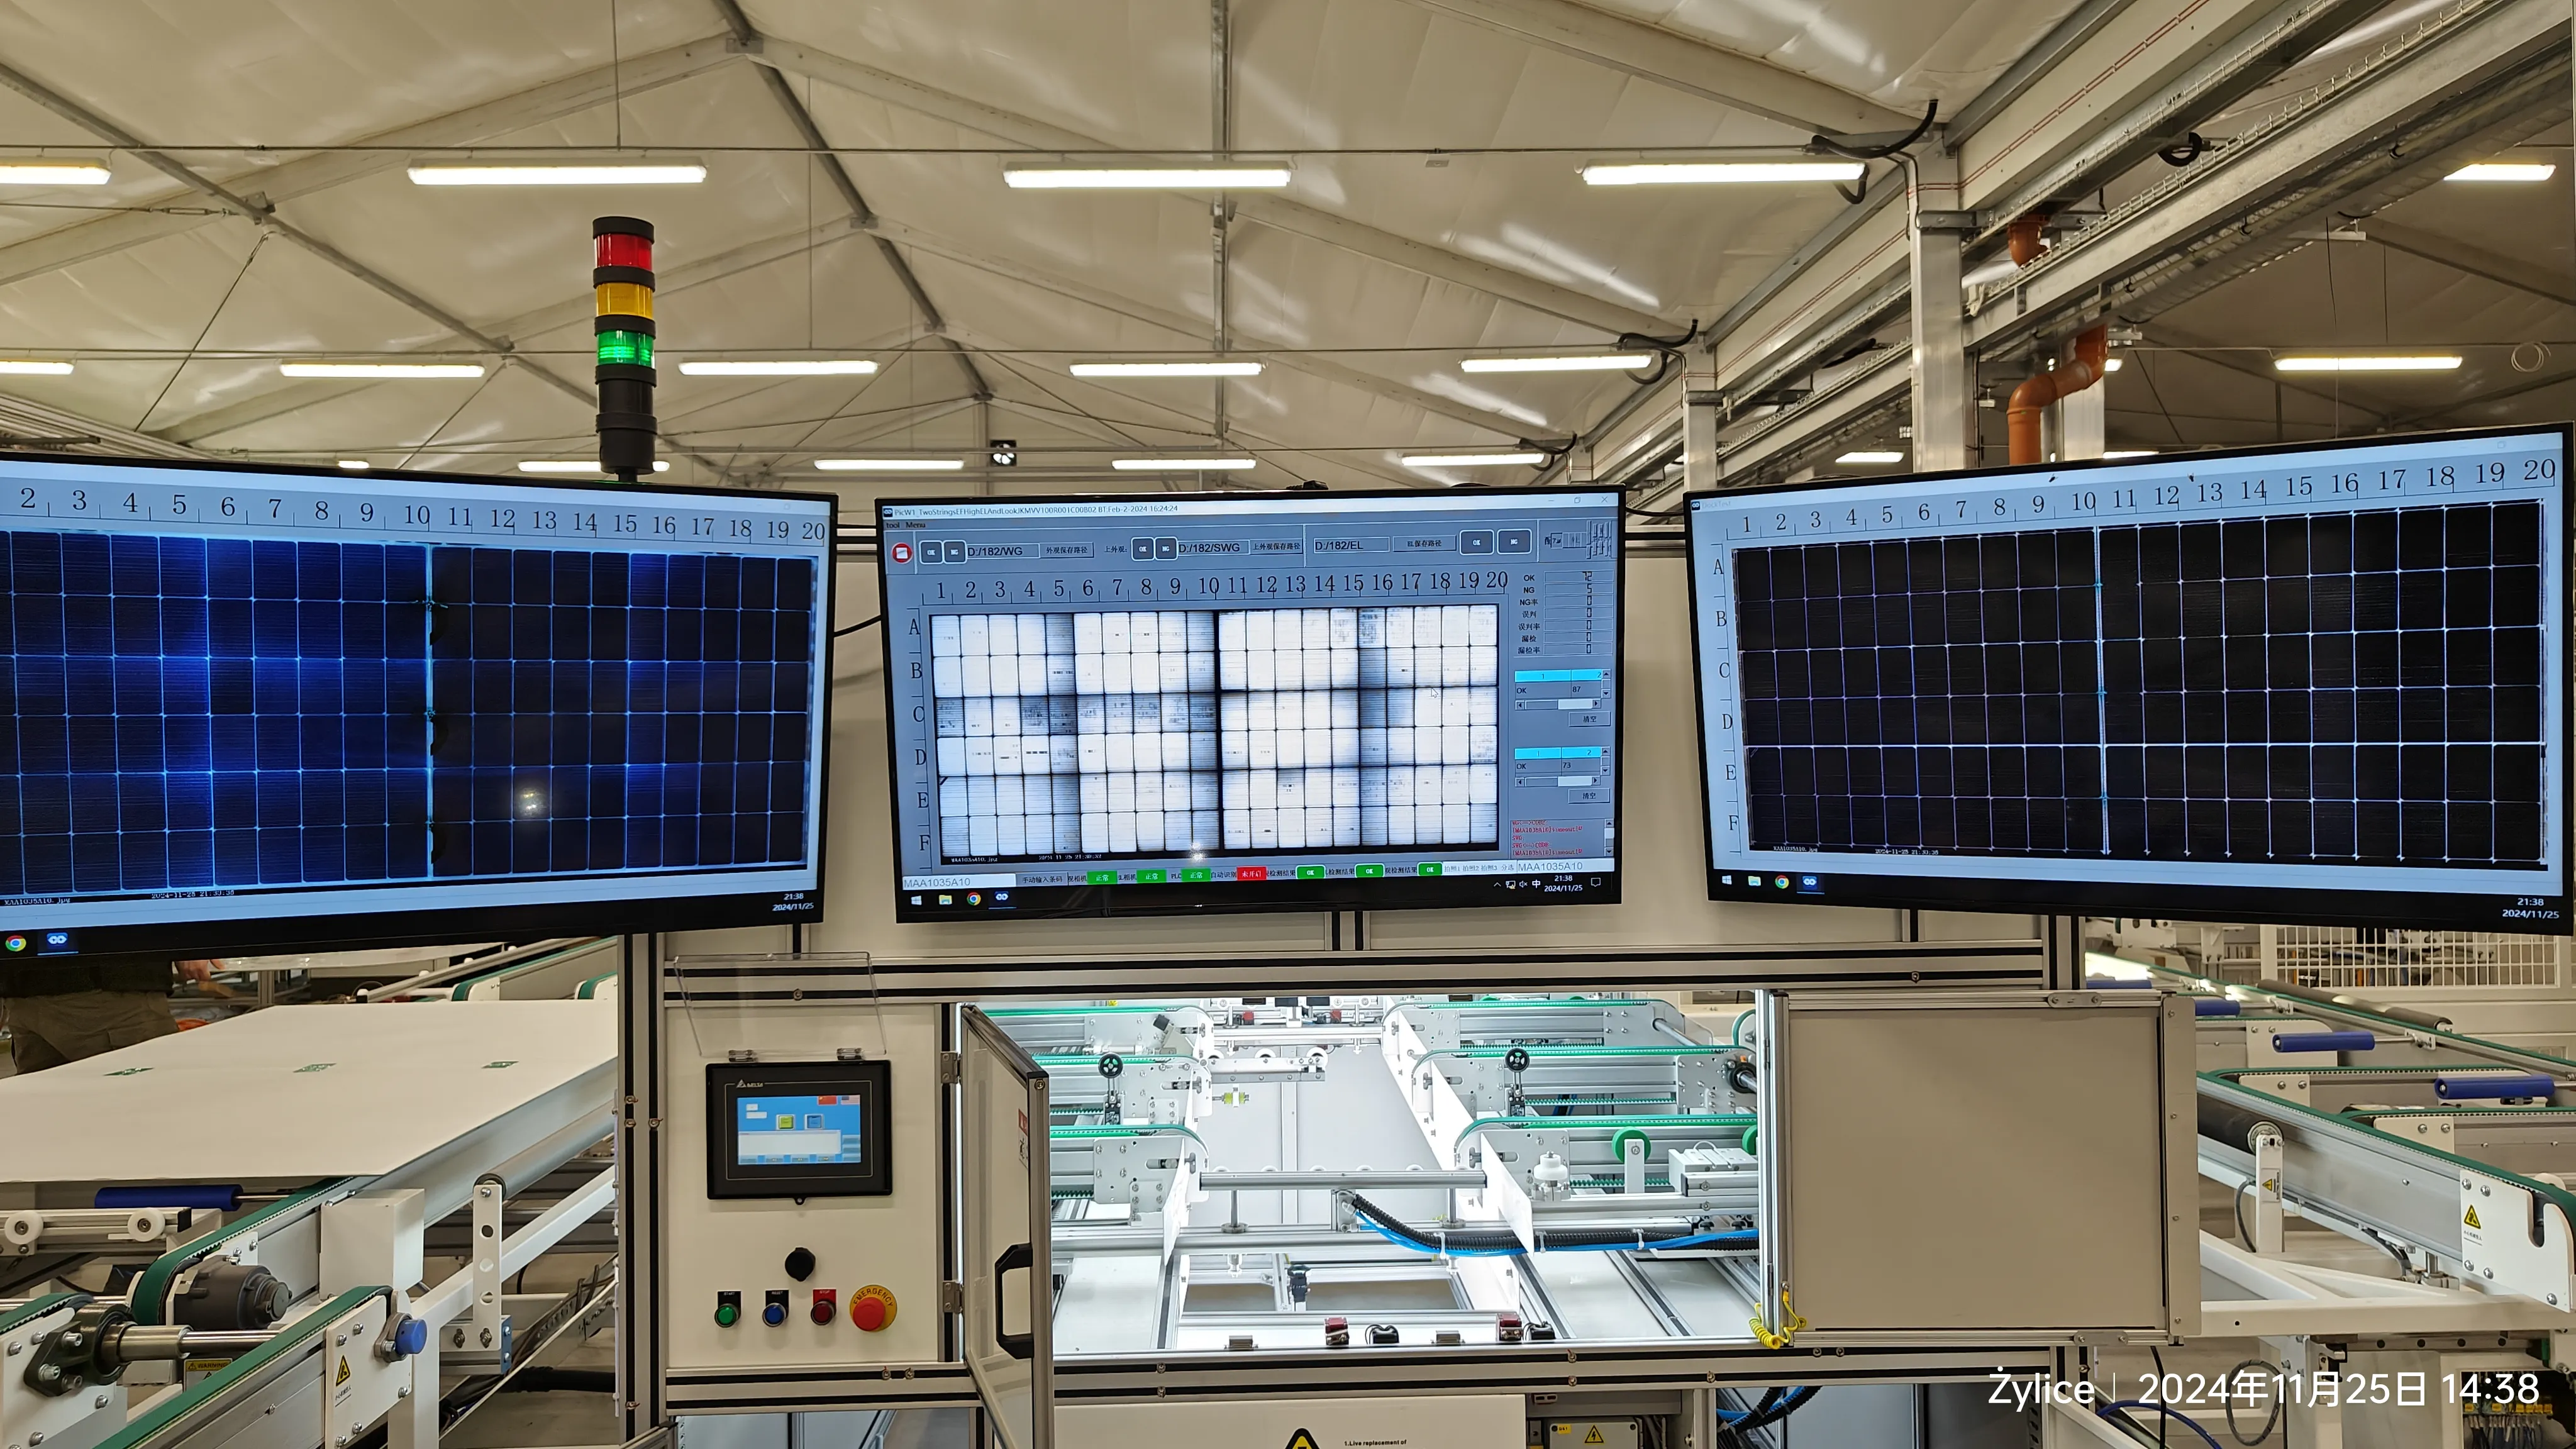
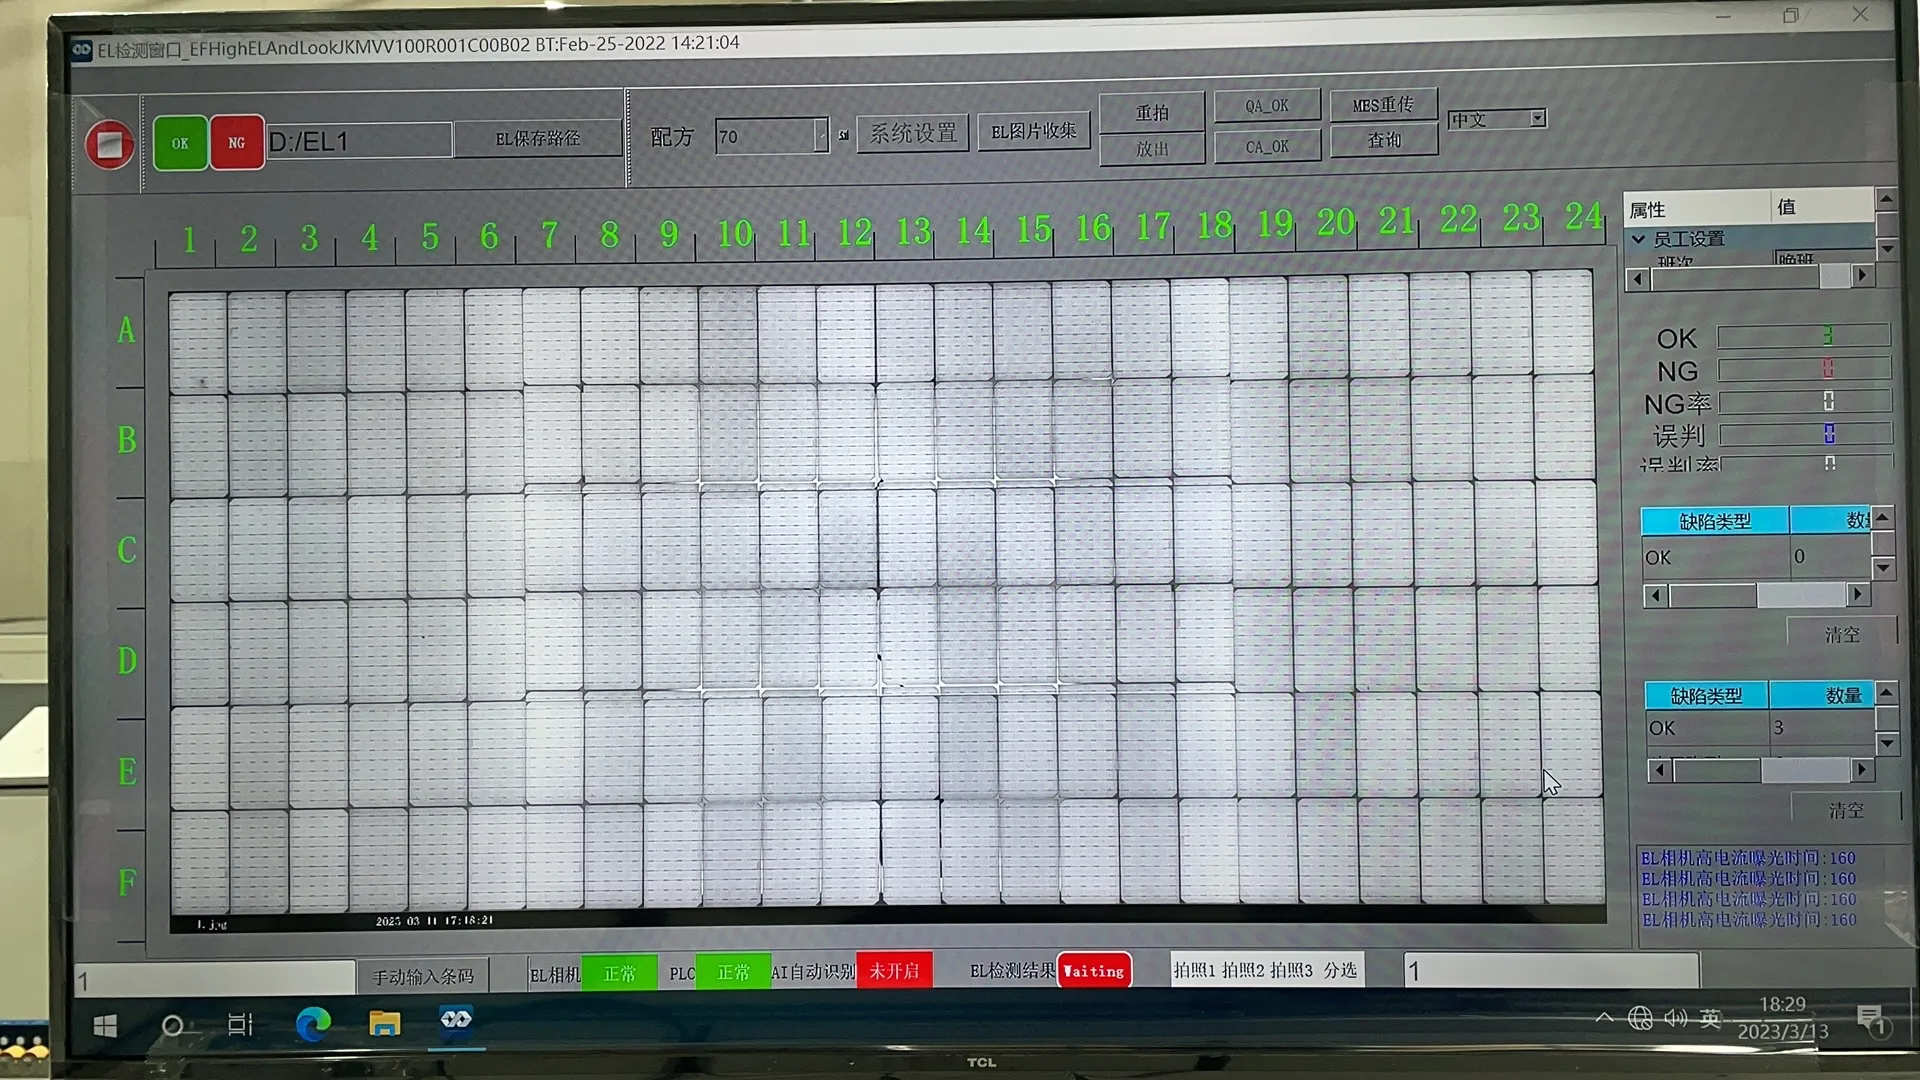
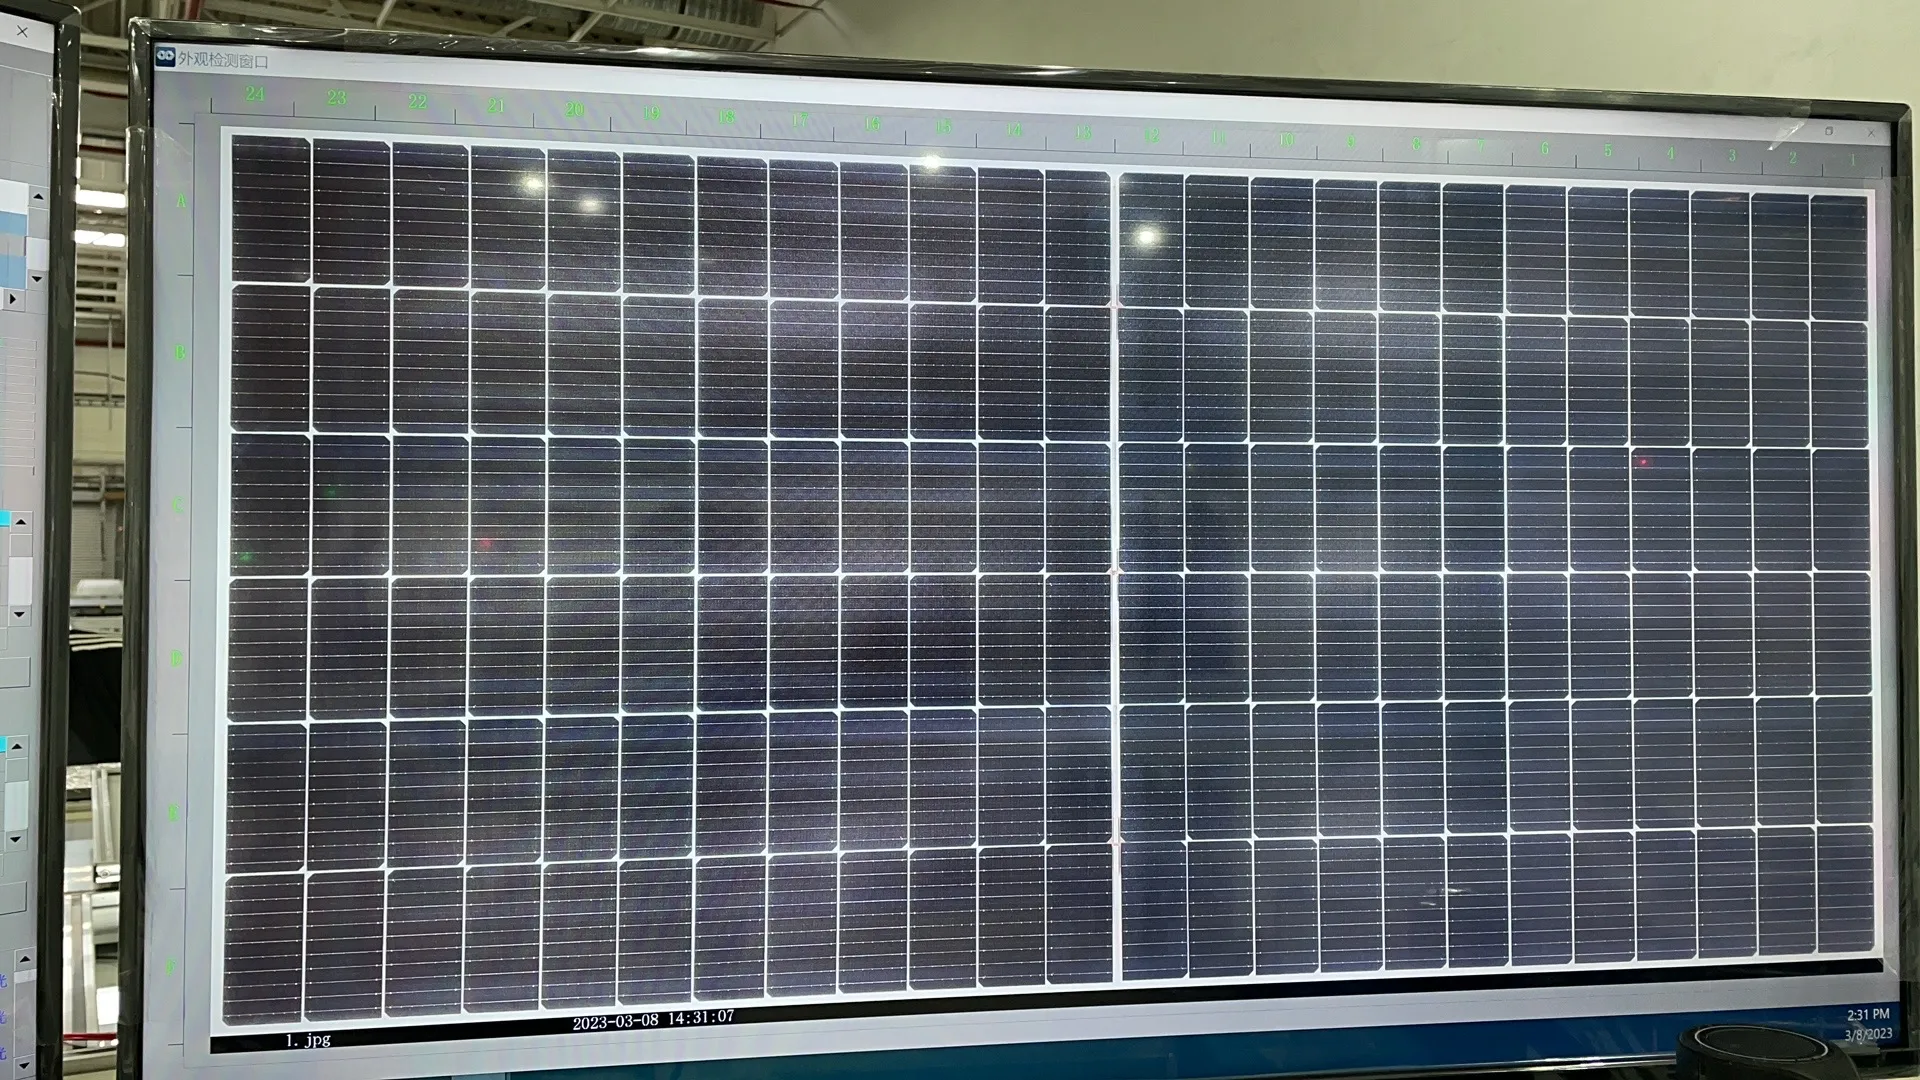
Laminasyondan önce, monte edilen modül görsel muayene ve EL testinden geçmelidir.
Bu, birçok üretim kusurunu onarmak için son pratik fırsattır. Operatörler veya otomatik muayene sistemleri aşağıdaki gibi sorunları kontrol eder:
Çatlamış hücreler
Hizalanmamış diziler
Eksik şeritler
Zayıf bara bağlantıları
Yanlış çıkış konumları
Modül içinde kirlenme
Kırışmış veya yerinden oynamış kapsülleyici
Yanlış arka tabaka yerleşimi
Laminasyon öncesi EL test cihazı, tüm hücre devresinin elektriksel durumunu kalıcı olarak kapatılmadan önce kontrol eder.
Laminasyon etkili bir şekilde geri döndürülemez. Laminasyondan sonra bir kusur bulunursa, onarım maliyeti çok daha yüksektir ve çoğu durumda tüm modül hurdaya çıkarılmalıdır.
10. Güneş Paneli Laminatörü
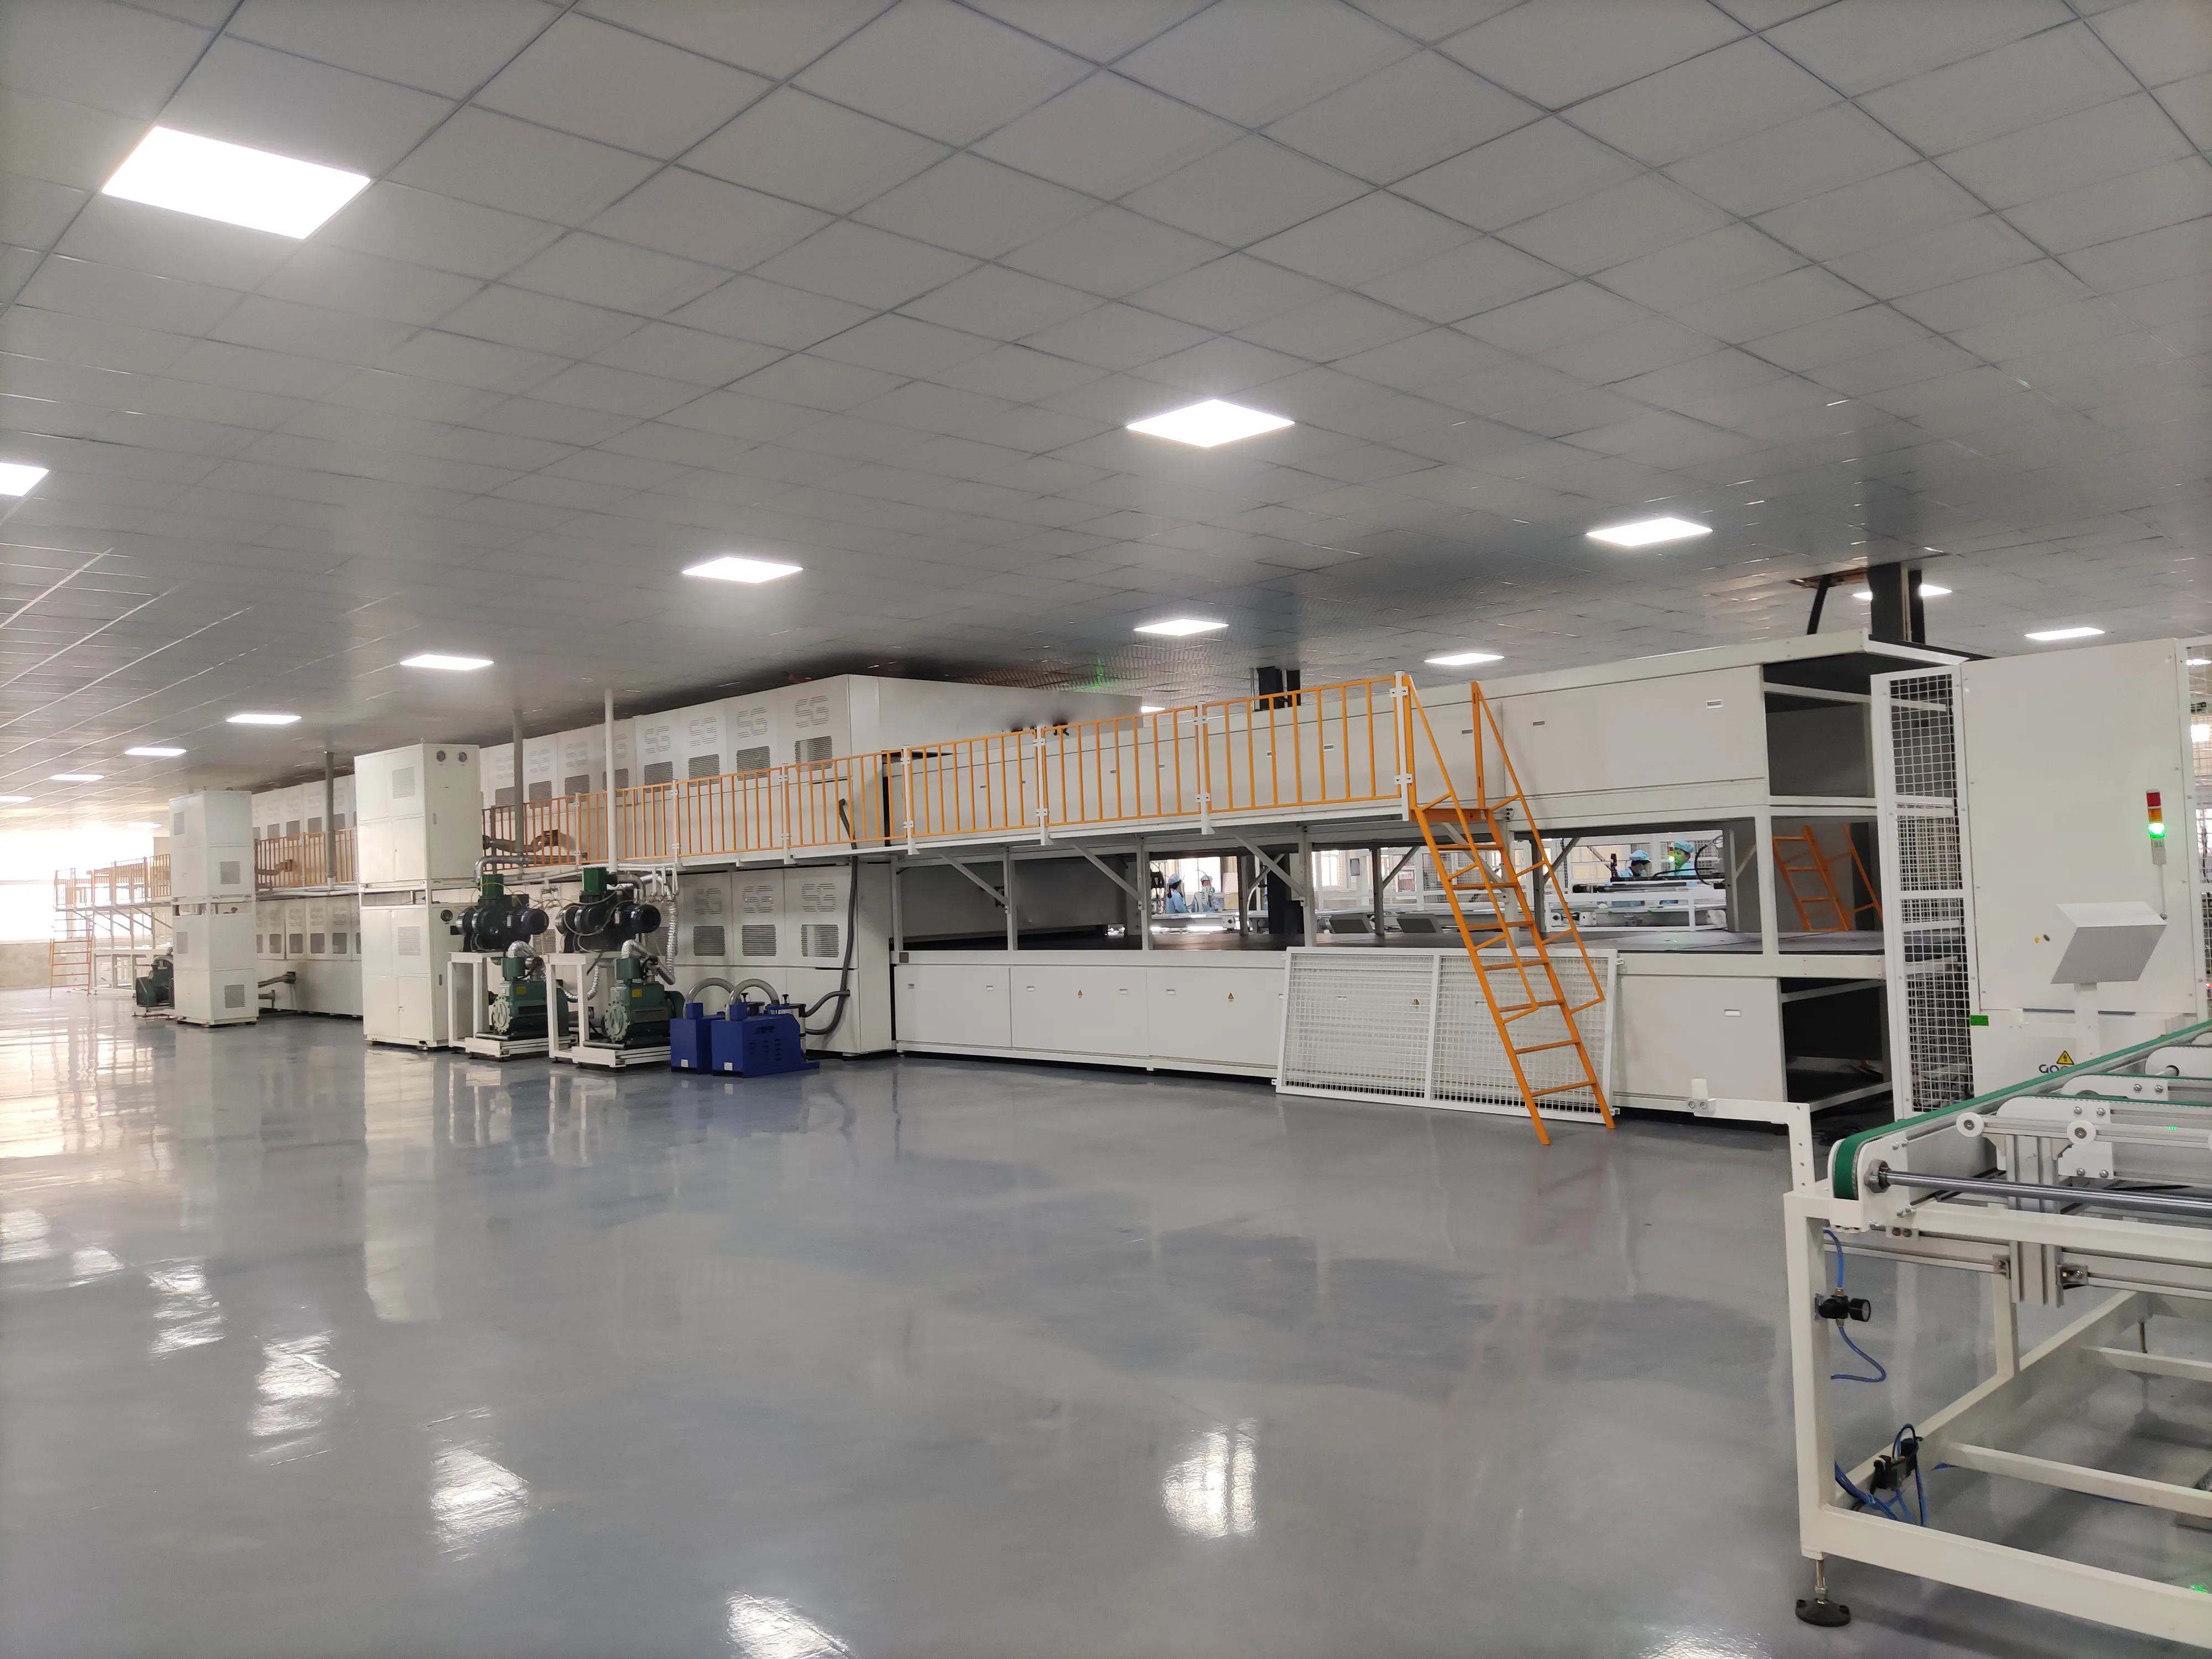
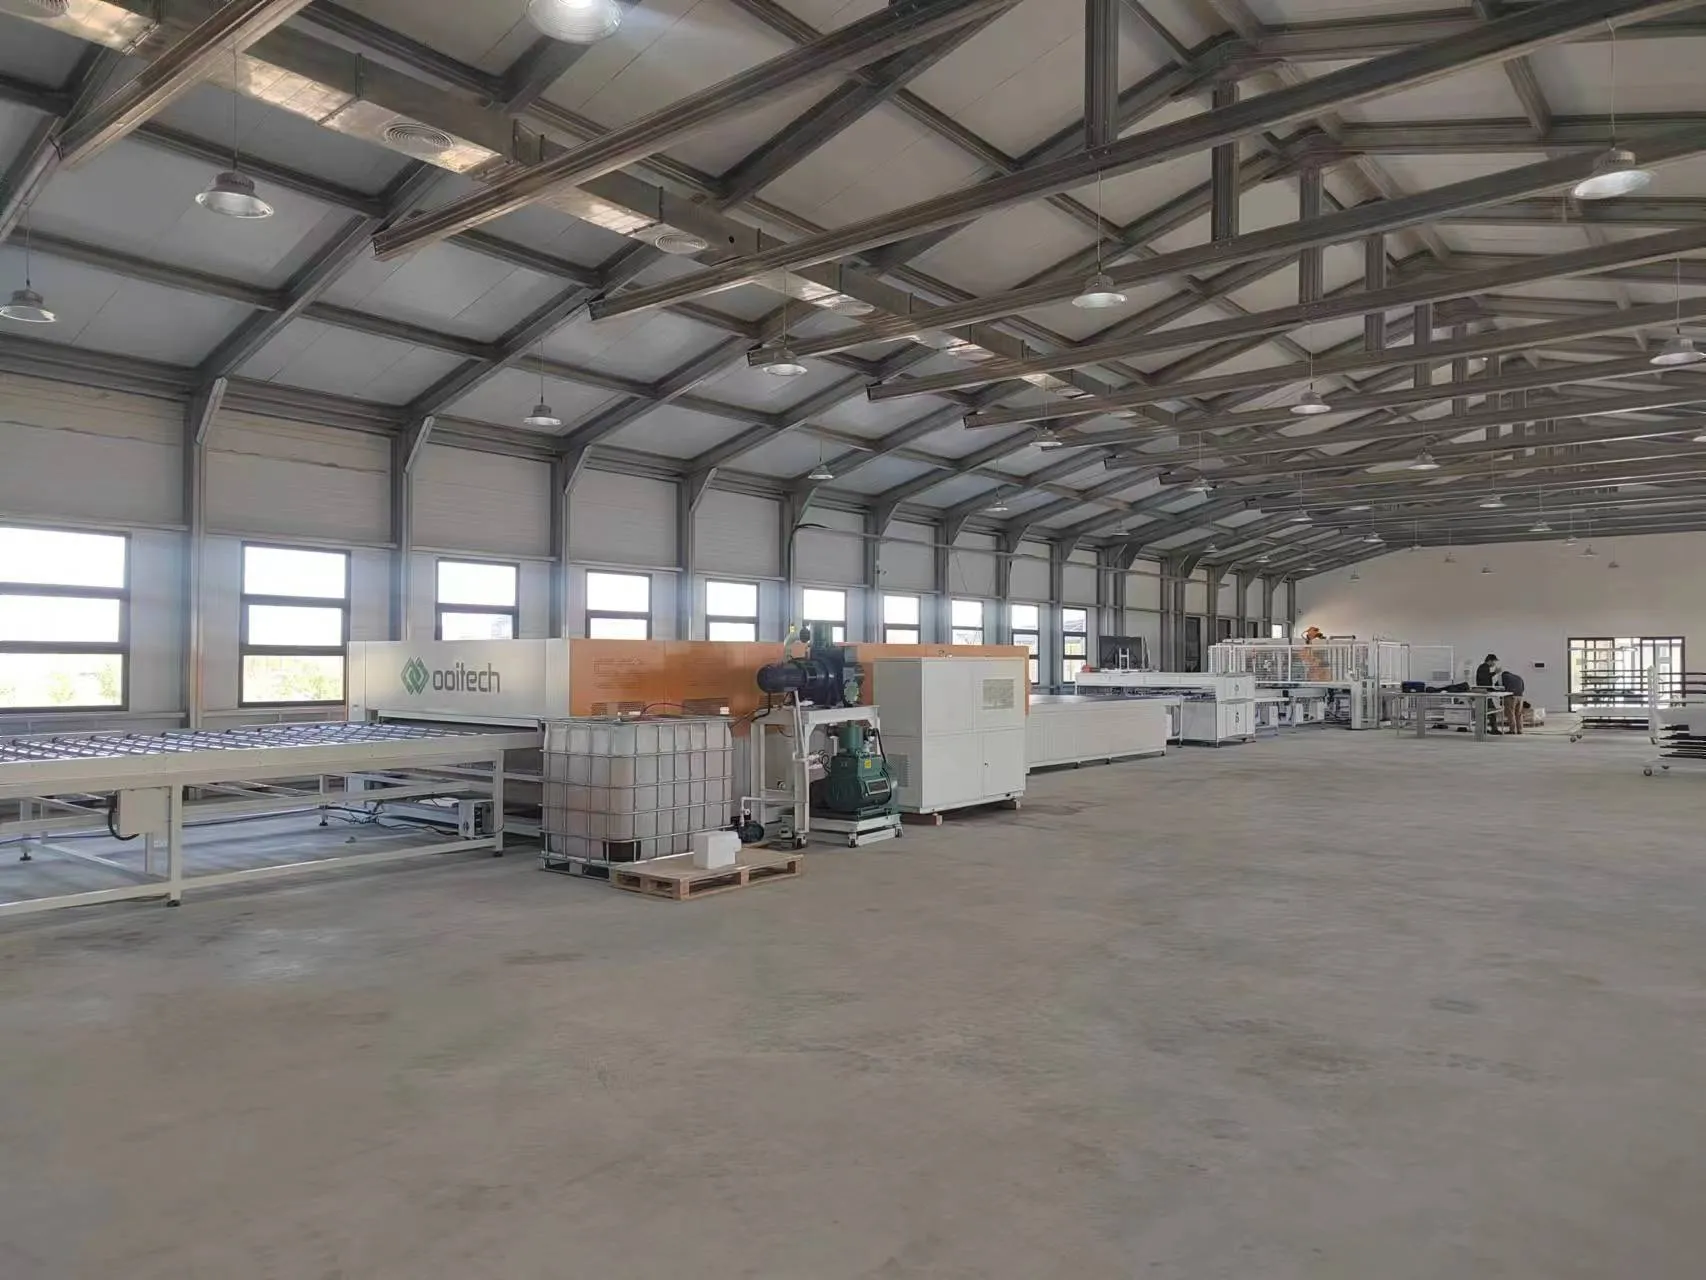
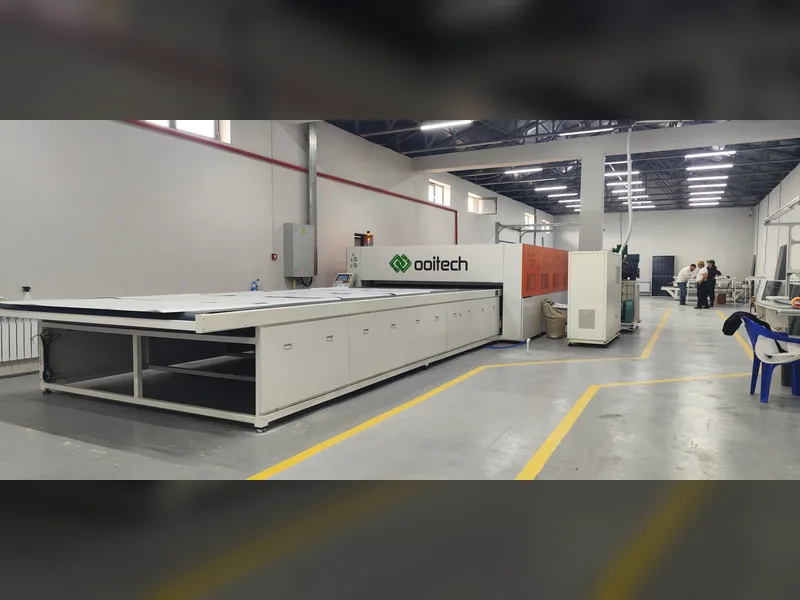
Laminatör, camı, kapsülleyiciyi, güneş hücrelerini ve arka tabakayı (veya arka camı) tek bir dayanıklı yapıya kapatır.
Laminatörün içinde, vakum modül yığınındaki hapsolmuş havayı uzaklaştırır. Isı ve basınç daha sonra EVA veya POE'yi kürleyerek tüm katmanları birbirine bağlar.
Laminasyon reçetesi şunlara bağlıdır:
Kapsülleyici tipi
Modül boyutu
Cam kalınlığı
Cam-arka tabaka veya cam-cam yapısı
Hücre teknolojisi
Malzeme tedarikçisi gereksinimleri
Tipik bir laminasyon döngüsü yaklaşık 10 ila 20 dakika sürebilir, ancak gerçek süre malzemelere ve ekipmana göre değişir.
Laminatör, üretim hattındaki en yavaş ana işlemdir. Bu nedenle bir fabrikanın paralel olarak çalışan birkaç laminatöre ihtiyacı olabilir.
Bu, üretim kapasitesi hesaplanırken önemli bir noktadır. Laminasyon bölümü panelleri aynı hızda işleyemiyorsa, daha hızlı stringer'lar kurmak nihai modül çıktısını artırmaz.
Laminasyon kalitesi, yapışma, elektrik yalıtımı, nem direnci ve modülün beklenen hizmet ömrünü doğrudan etkiler.
11. Kesme ve Laminasyon Sonrası Muayene Ekipmanı
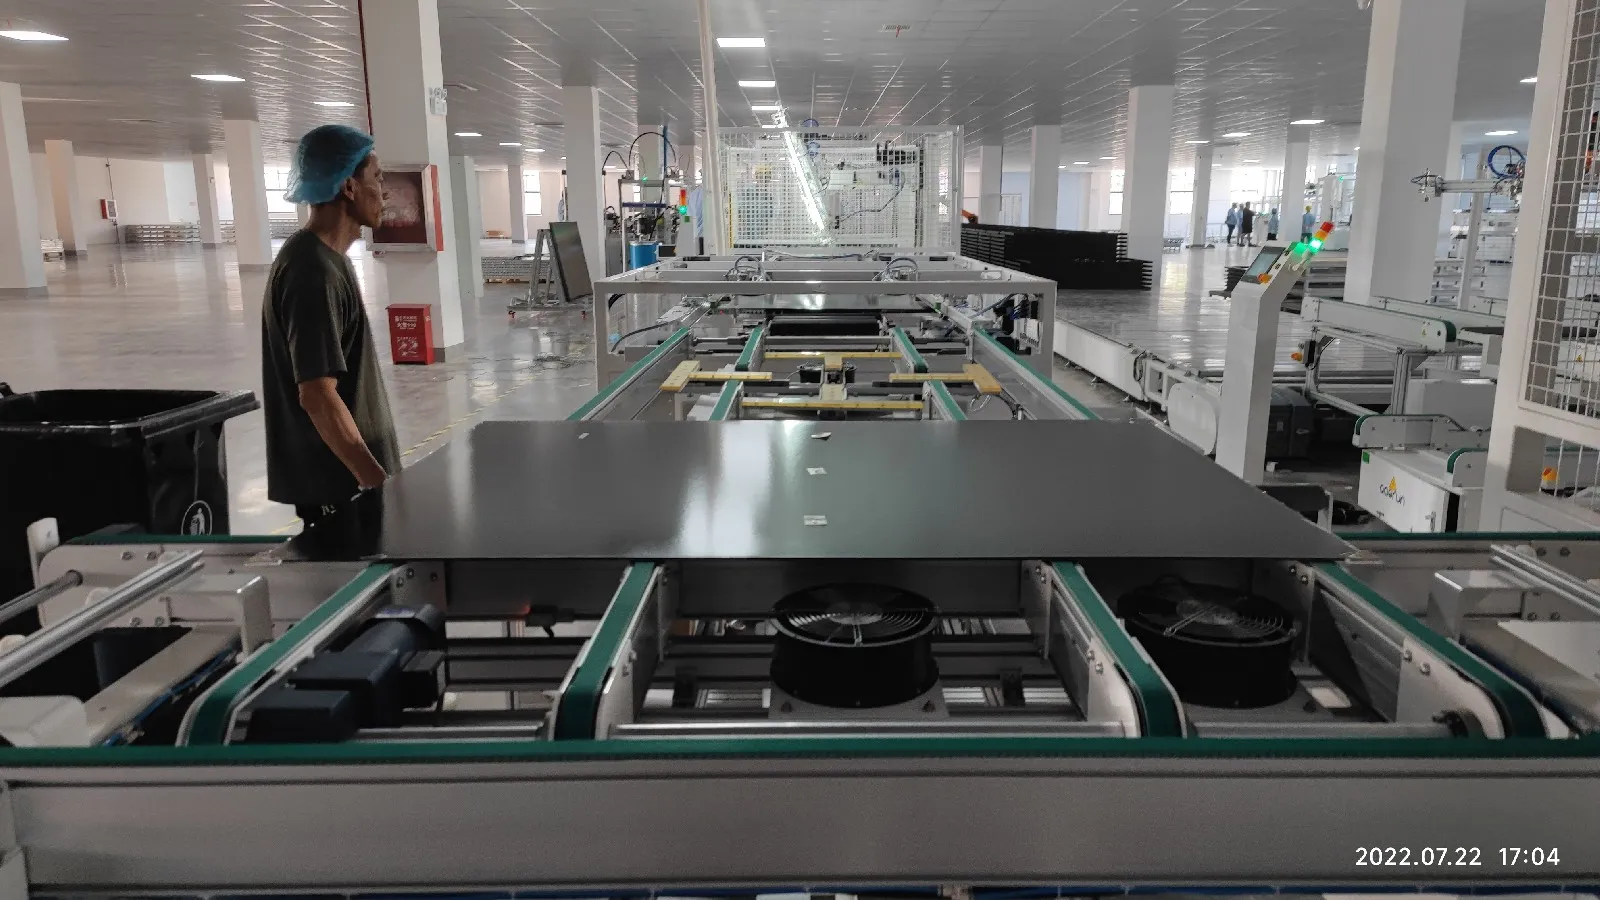
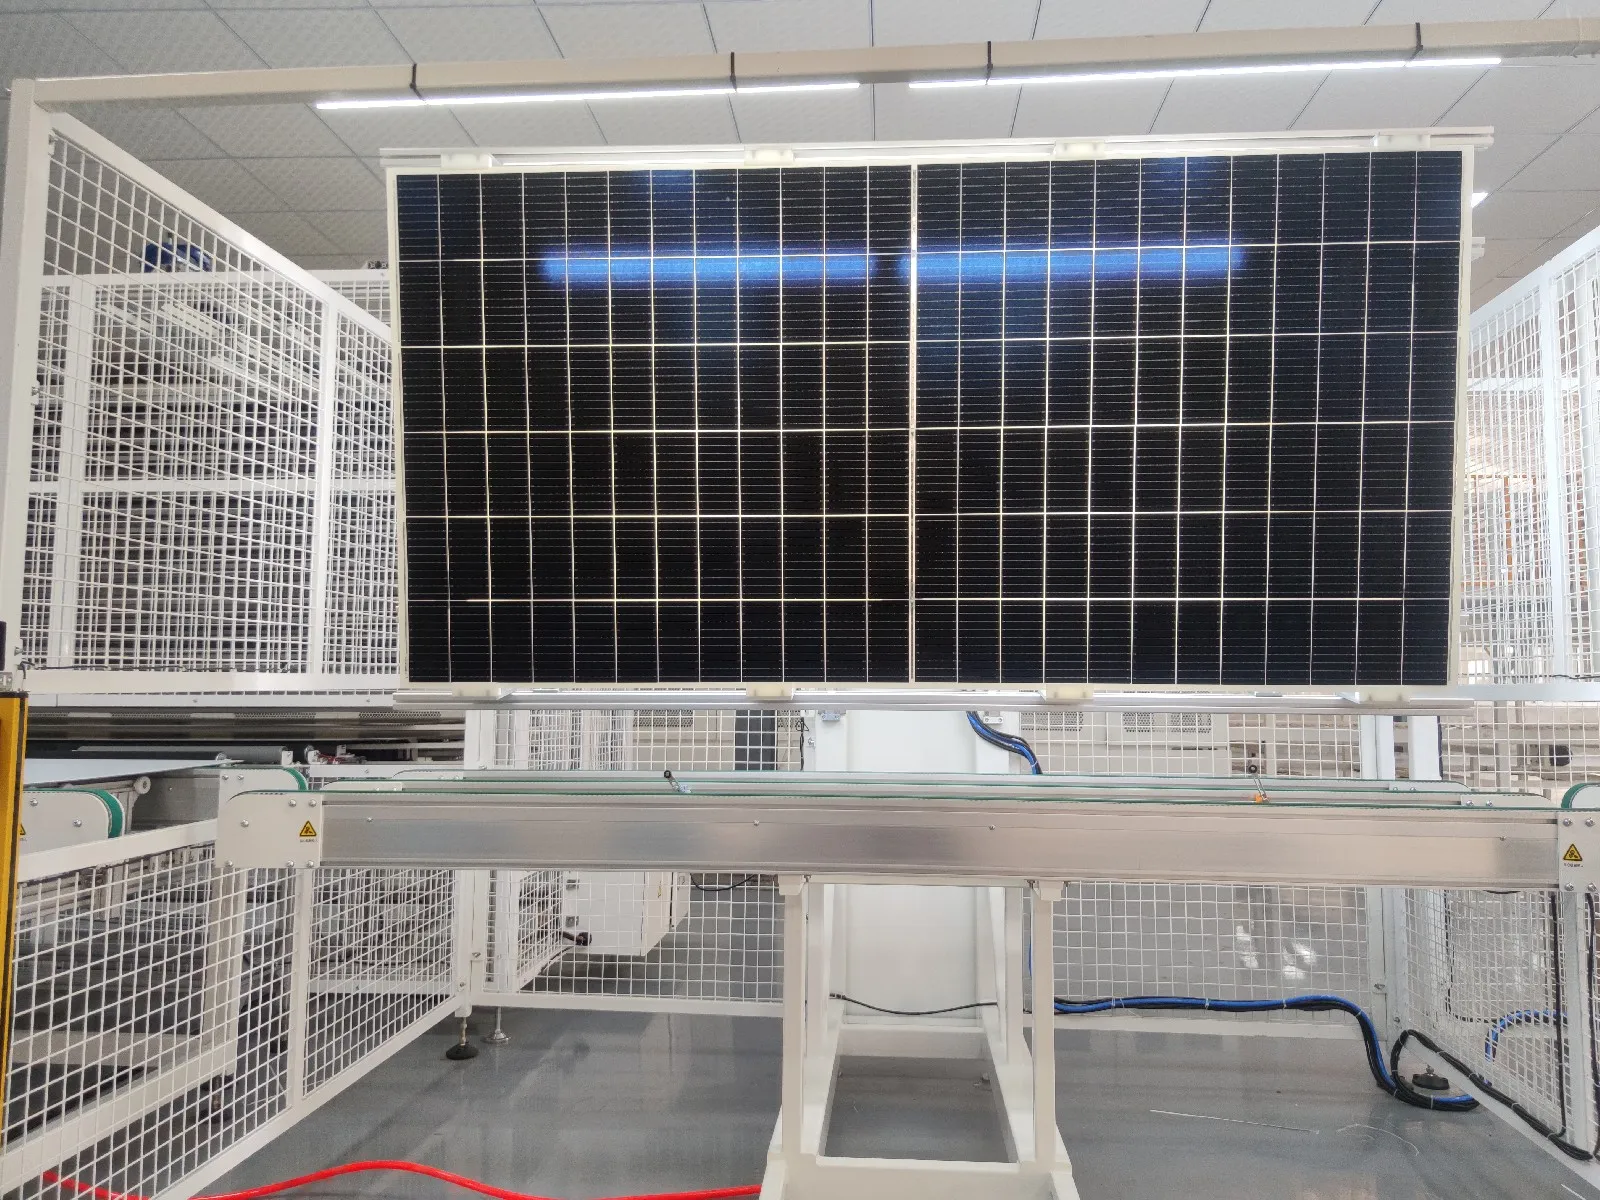
Laminasyondan sonra, modül kenarlarında fazla EVA, POE veya arka tabaka kalır. Bu malzeme çerçevelemeden önce çıkarılmalıdır.
Küçük bir hatta operatörler kenarları manuel olarak kesebilir. Yüksek kapasiteli bir otomatik hat normalde bir kenar kesme makinesi kullanır.
Lamine edilmiş modül ayrıca şunlar için incelenir:
Hava kabarcıkları
Delaminasyon
Kapsülleyici taşması
Çizikler
Cam hasarı
Hücre hareketi
String yer değiştirmesi
Laminat içinde kirlenme
Otomatik döndürme üniteleri, manuel kaldırmaya gerek kalmadan modülün her iki tarafının da incelenmesini kolaylaştırır.
12. Çerçeve Yapıştırma ve Çerçeveleme Makinesi
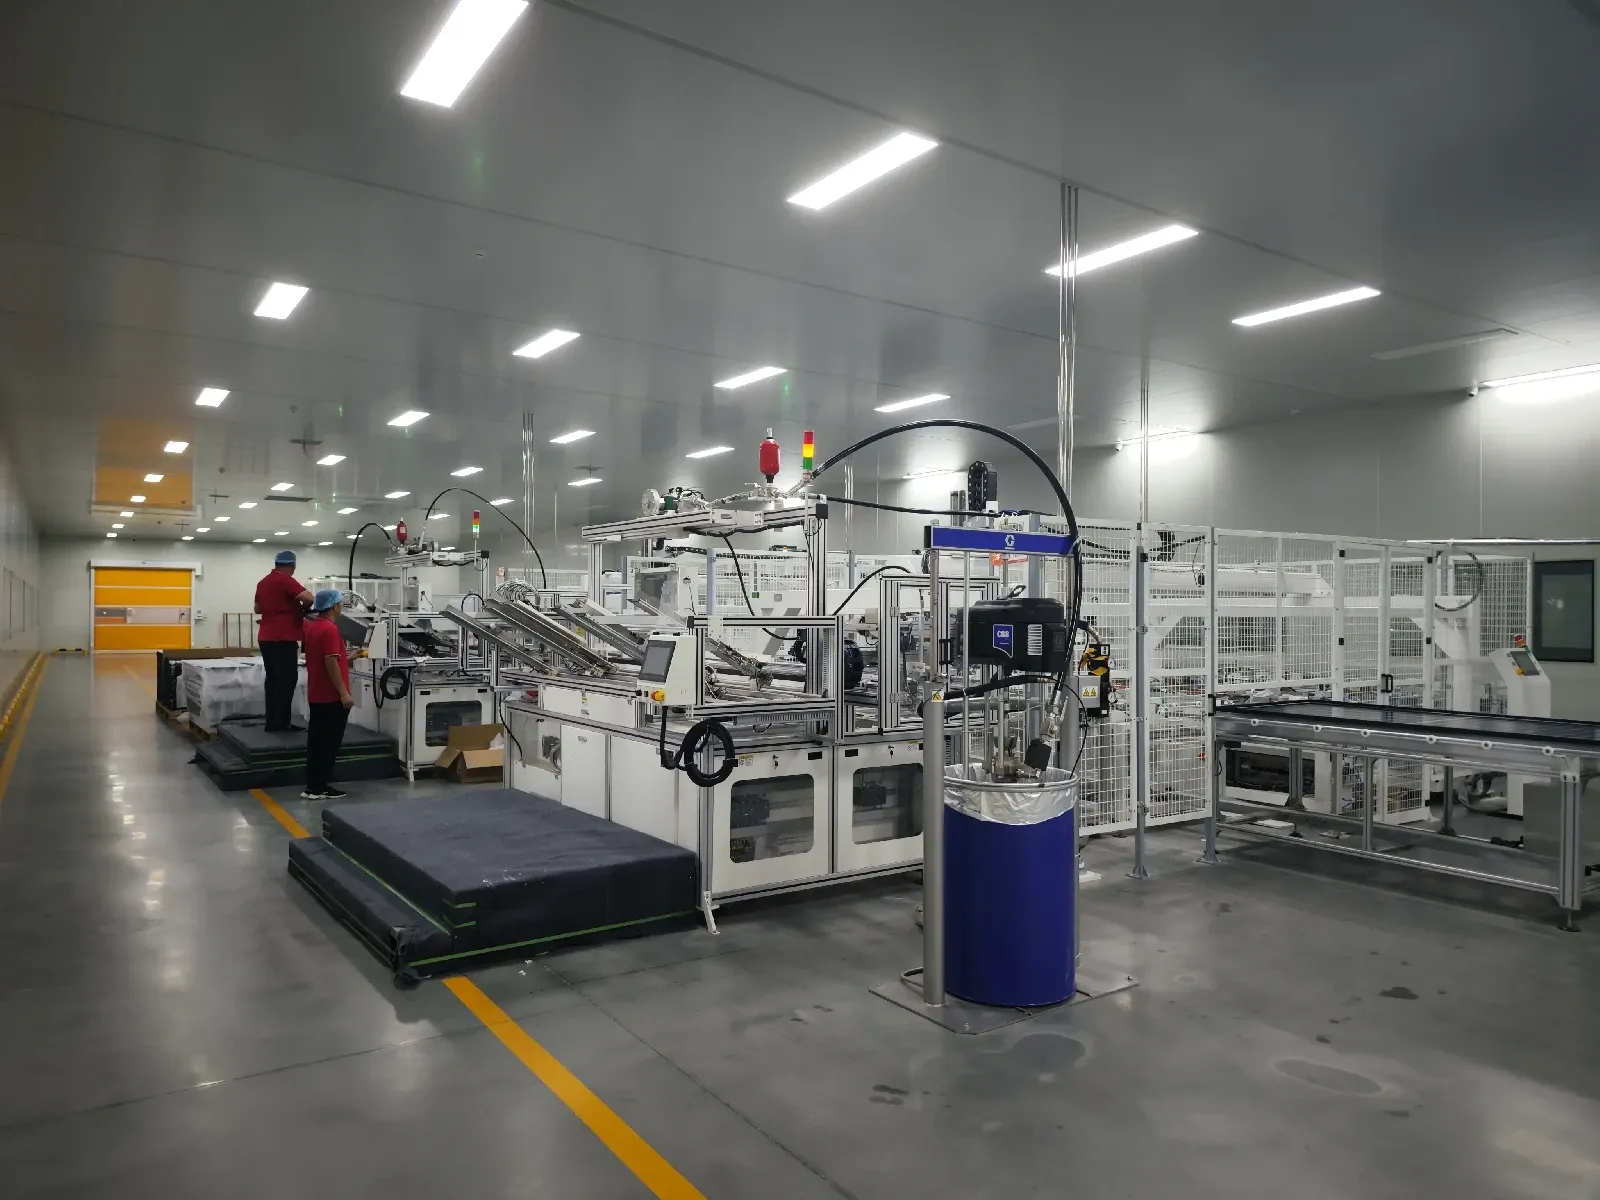

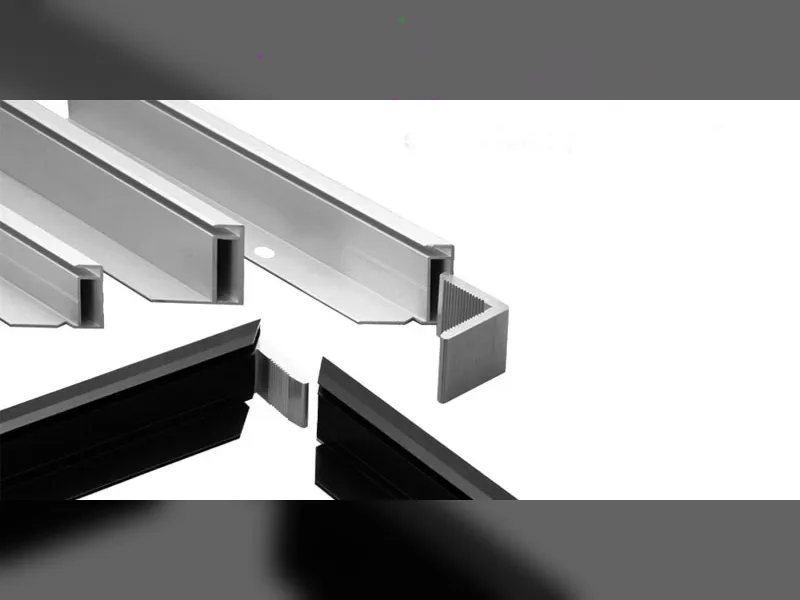
Çoğu geleneksel güneş paneli, cam kenarlarını korumak ve nakliye ile kurulum sırasında mekanik destek sağlamak için alüminyum çerçeve kullanır.
Çerçeveleme bölümü şunları içerebilir:
Otomatik çerçeve yapıştırma makinesi
Alüminyum çerçeve yükleme sistemi
Köşe anahtarı yerleştirme ekipmanı
Çerçeve montaj makinesi
Pnömatik veya hidrolik çerçeveleme makinesi
Çerçeve delme ekipmanı
Dört çerçeve bölümü lamine modülün etrafına preslenmeden önce alüminyum profillerin içine sızdırmazlık maddesi uygulanır.
Bitmiş çerçeve kare, güvenli ve uygun şekilde sızdırmaz olmalıdır. Yaygın çerçeve kusurları arasında gevşek köşeler, yetersiz sızdırmazlık maddesi, aşırı sızdırmazlık maddesi, çizikler ve yanlış çerçeve boyutları bulunur.
Çerçevesiz cam-cam modüller, ürün tasarımına bağlı olarak bu işlemi gerektirmeyebilir.
13. Bağlantı Kutusu Montaj Makineleri
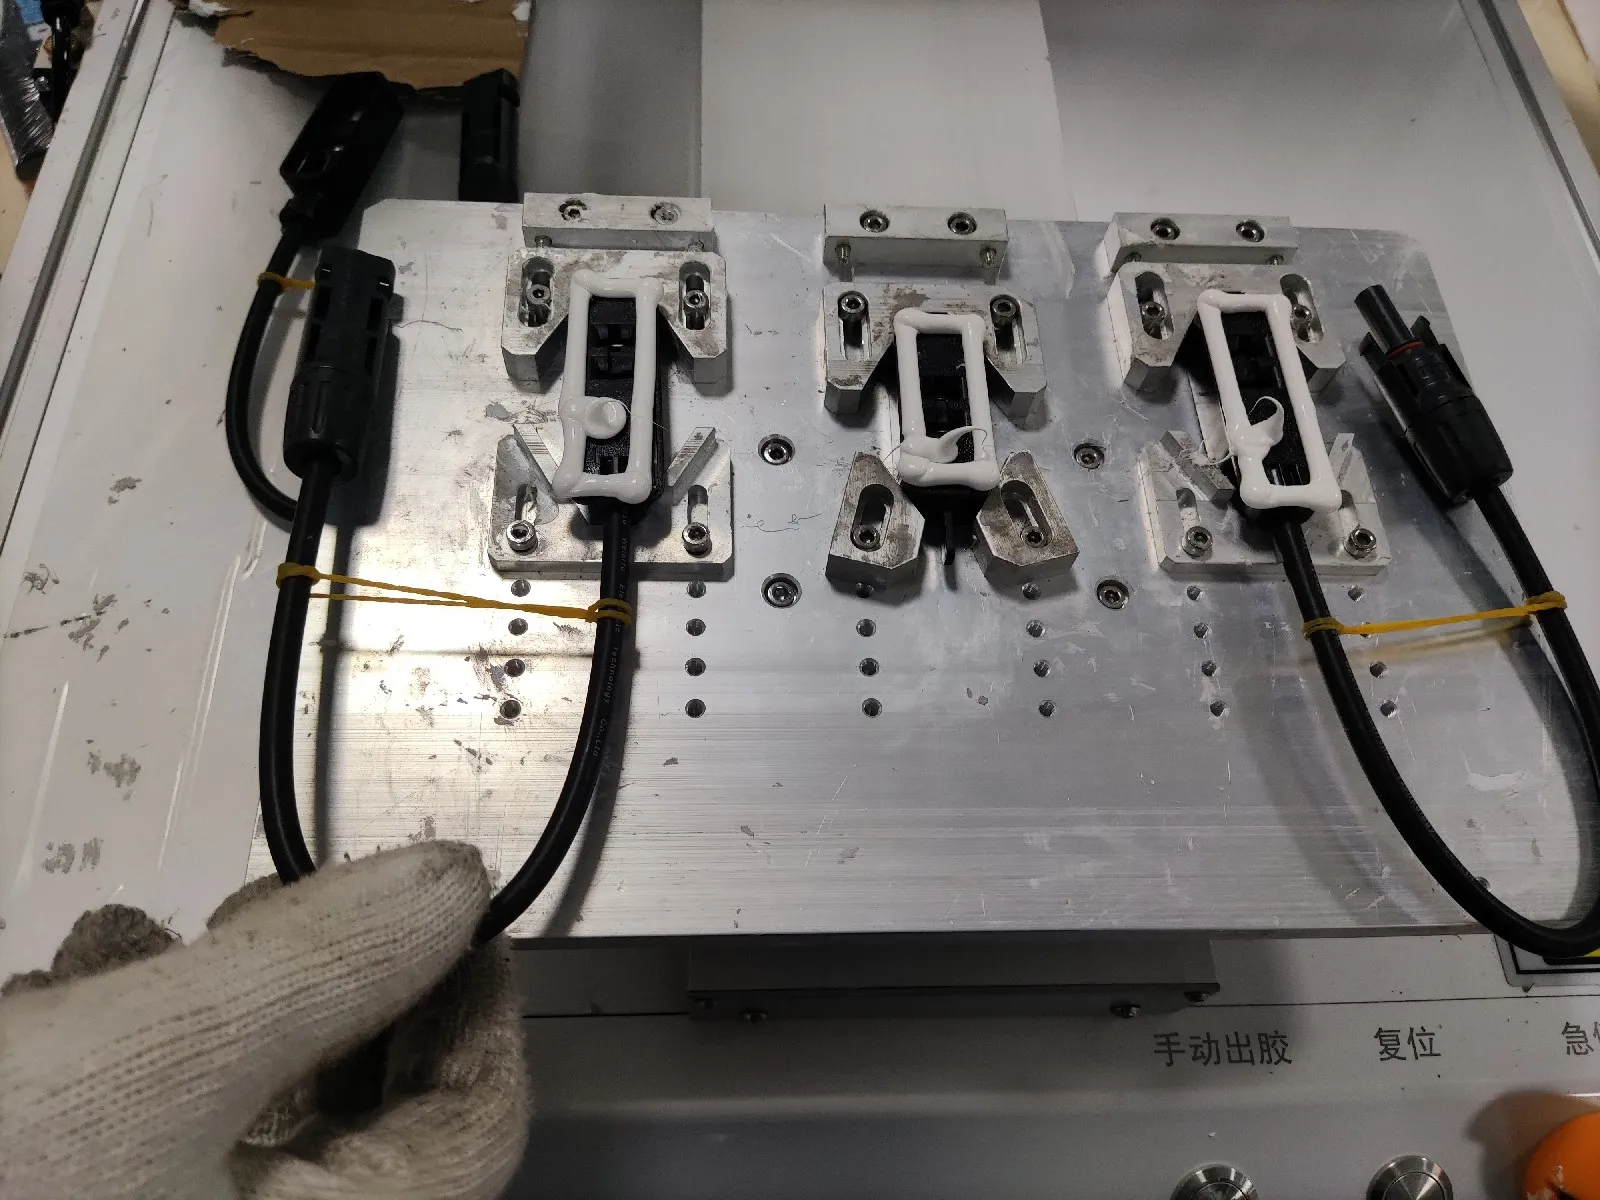
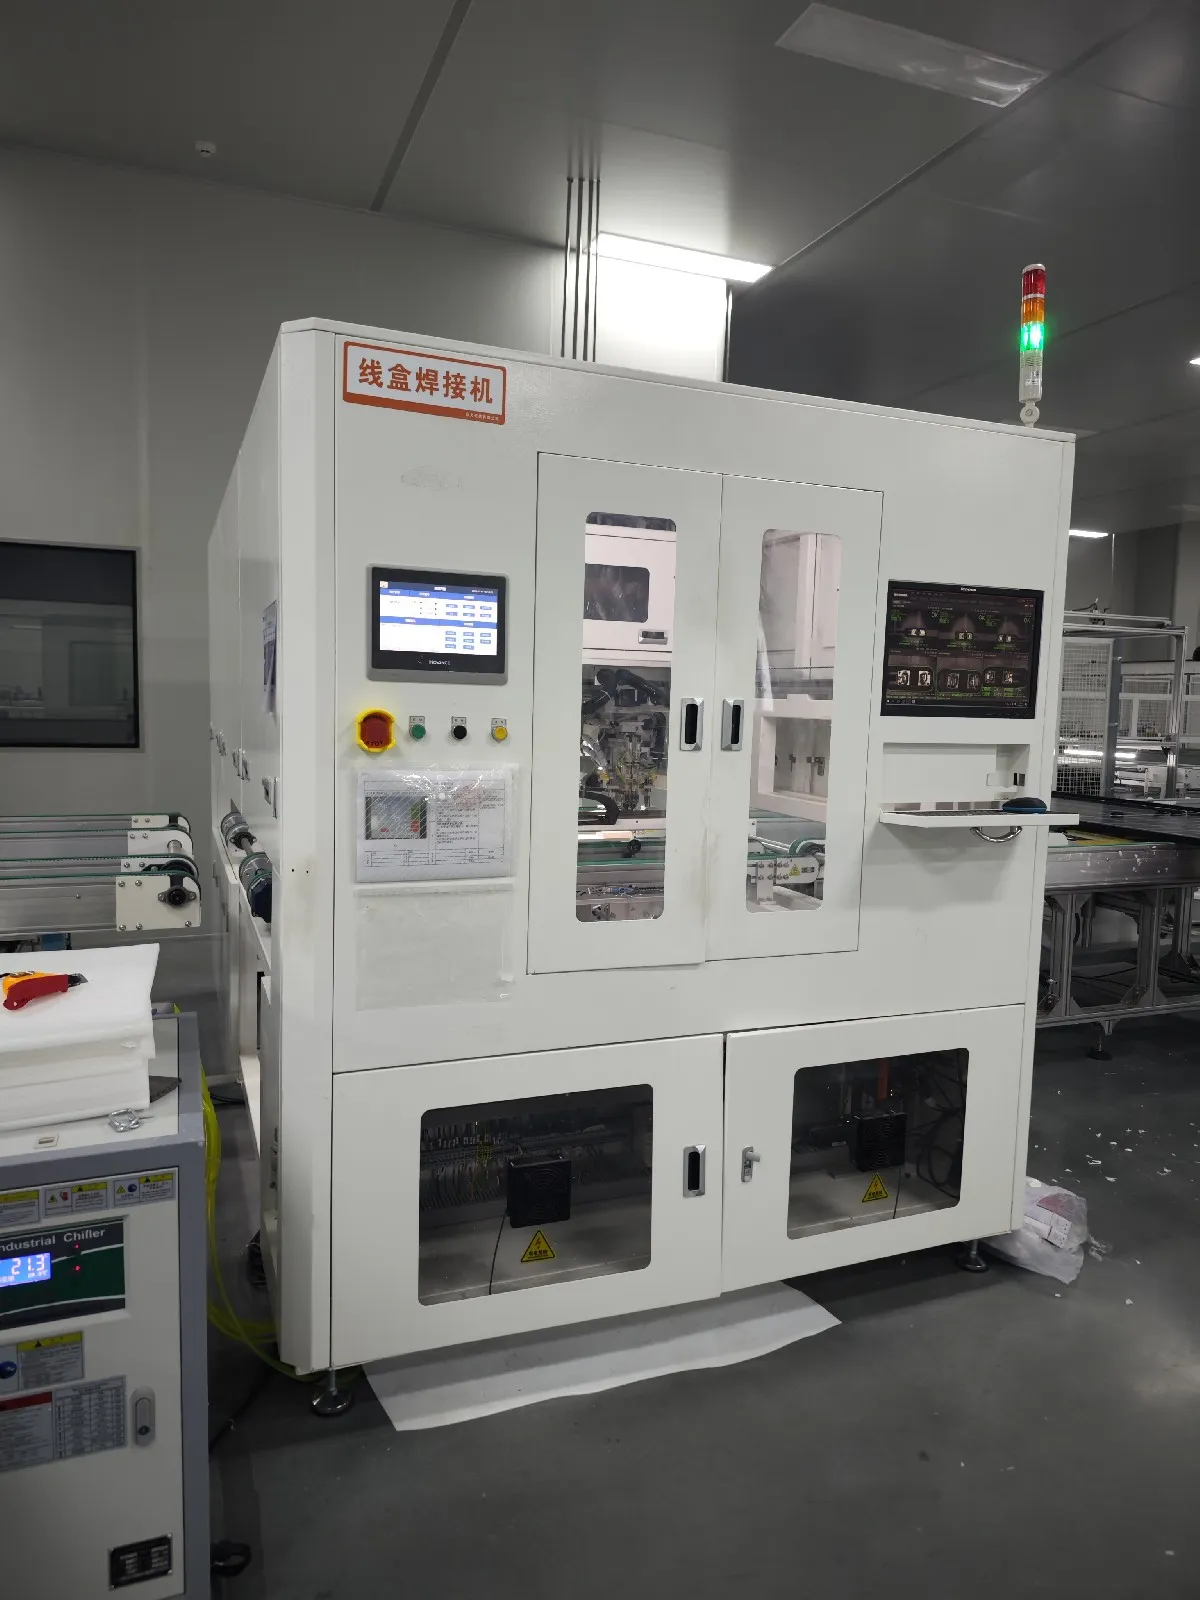
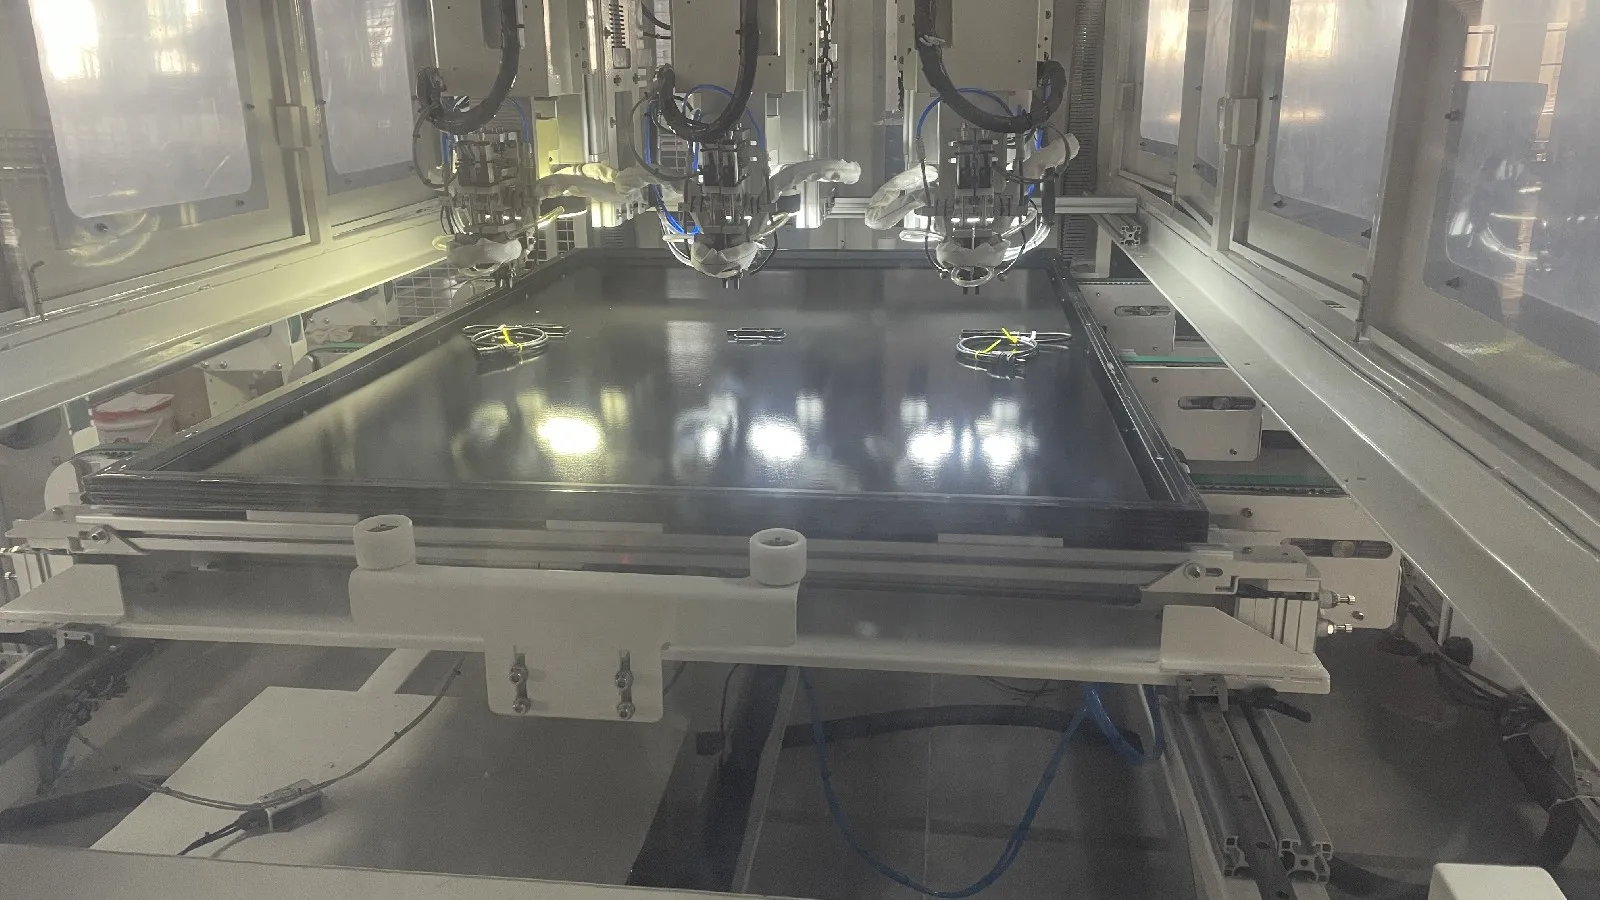
Bağlantı kutusu, hücre devresinden gelen elektrik çıkışını toplar ve modül ile harici PV sistemi arasındaki bağlantıyı sağlar.
Bağlantı kutusu işlemi şunları içerebilir:
Bağlantı kutusu konumlandırma
Silikon veya yapıştırıcı dağıtımı
Çıkış şerit lehimleme
Otomatik terminal kaynağı
AB tutkal dolumu
Doldurma
Kablo ve konnektör denetimi
Bir bağlantı kutusu lehimleme makinesi, modülün çıkış şeritlerini bağlantı kutusu terminallerine bağlar. Bir dağıtım veya doldurma makinesi daha sonra elektrik bağlantılarını neme, harekete ve korozyona karşı korumak için sızdırmazlık maddesi veya dolgu malzemesi uygular.
Yapıştırıcı ve dolgu malzemesi, son test ve paketlemeden önce yeterli kürlenme süresi almalıdır.
14. Son EL Test Cihazı
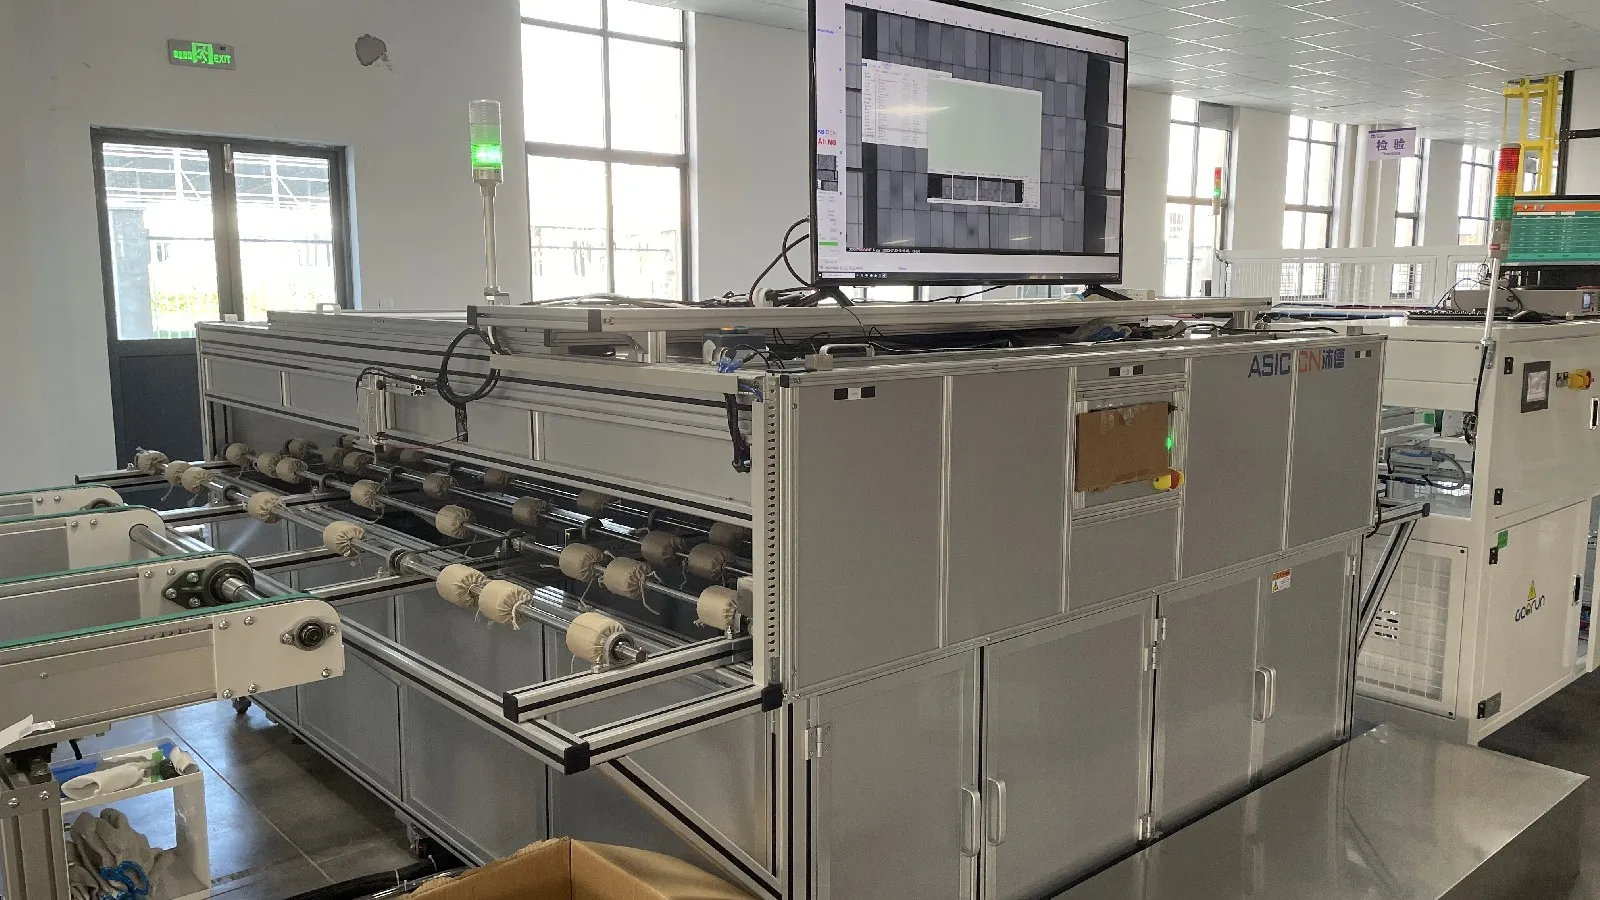

İkinci bir EL testi normalde laminasyon veya modül montajı sonrasında yapılır.
Bu test gereklidir çünkü laminasyon, kesme, çerçeveleme veya malzeme taşıma sırasında yeni mikroçatlaklar oluşabilir.
Son EL görüntüsü şunları ortaya çıkarabilir:
Hücre mikroçatlakları
Kırık hücreler
Kopuk parmaklar
Zayıf lehim bağlantıları
Kırık bara telleri
Elektriksel olarak aktif olmayan alanlar
String kesintileri
Otomatik görüntü analiz yazılımı kusurları sınıflandırmaya yardımcı olabilir, ancak üreticinin yine de net kabul standartlarına ihtiyacı vardır. Sistem, hangi kusurların kabul edilebilir olduğunu, hangilerinin yeniden işlem gerektirdiğini ve hangilerinin reddedilmesi gerektiğini tanımlamalıdır.
15. Güneş Simülatörü ve I-V Test Cihazı
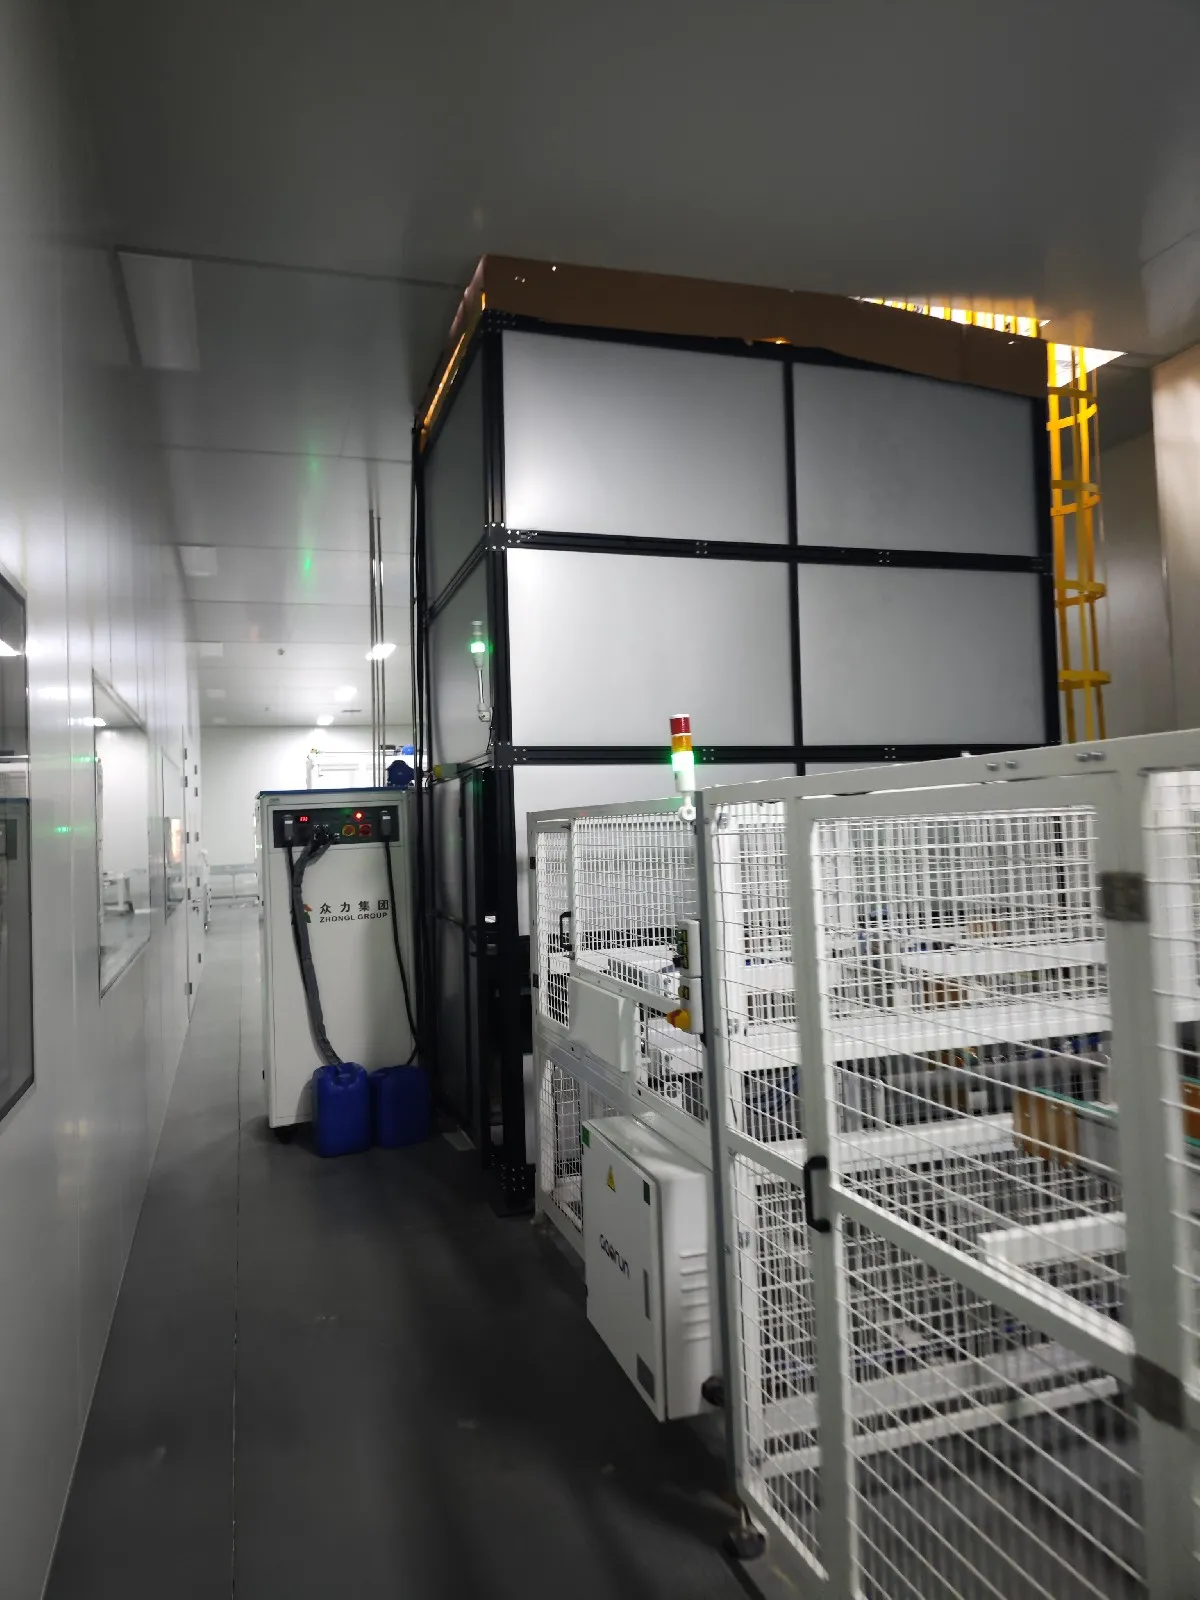
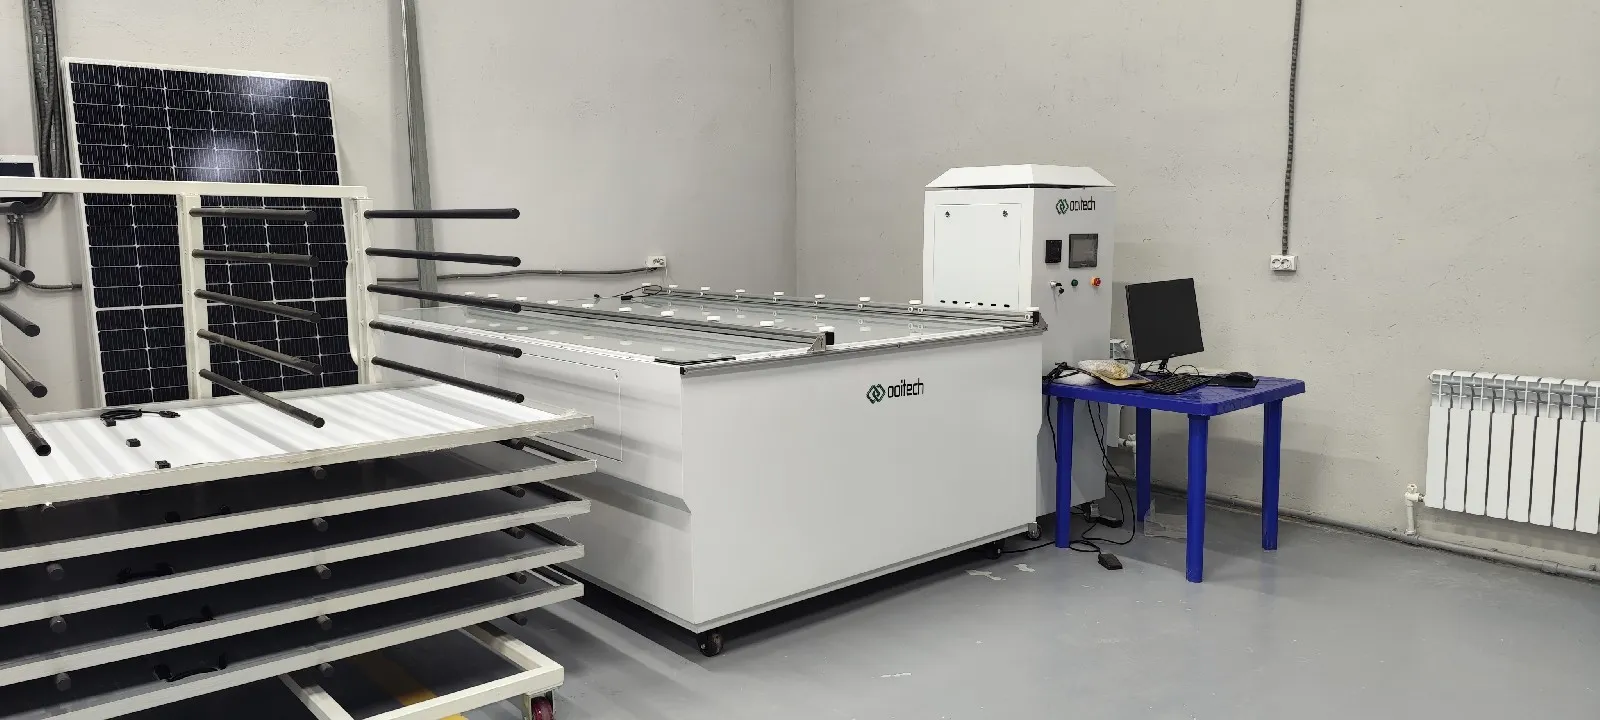
Güneş simülatörü, flaş test cihazı veya I-V test cihazı olarak da bilinir, bitmiş güneş panelinin kontrollü aydınlatma altında elektriksel performansını ölçer.
Test cihazı aşağıdaki parametreleri kaydeder:
Maksimum güç
Açık devre voltajı
Kısa devre akımı
Çalışma voltajı
Çalışma akımı
Doluluk faktörü
Modül verimliliği
Tam I-V eğrisi
Ölçülen güç, paneli derecelendirmek ve etiket veya üretim etiketi oluşturmak için kullanılır.
Güneş simülatörü uygun spektral uyum, ışık homojenliği ve kararlılığa sahip olmalıdır. Test hızı ayrıca hattın geri kalanının üretim kapasitesine uygun olmalıdır. Aksi takdirde, bitmiş paneller test istasyonunun önünde birikmeye başlayacaktır.
16. Güvenlik Test Ekipmanları
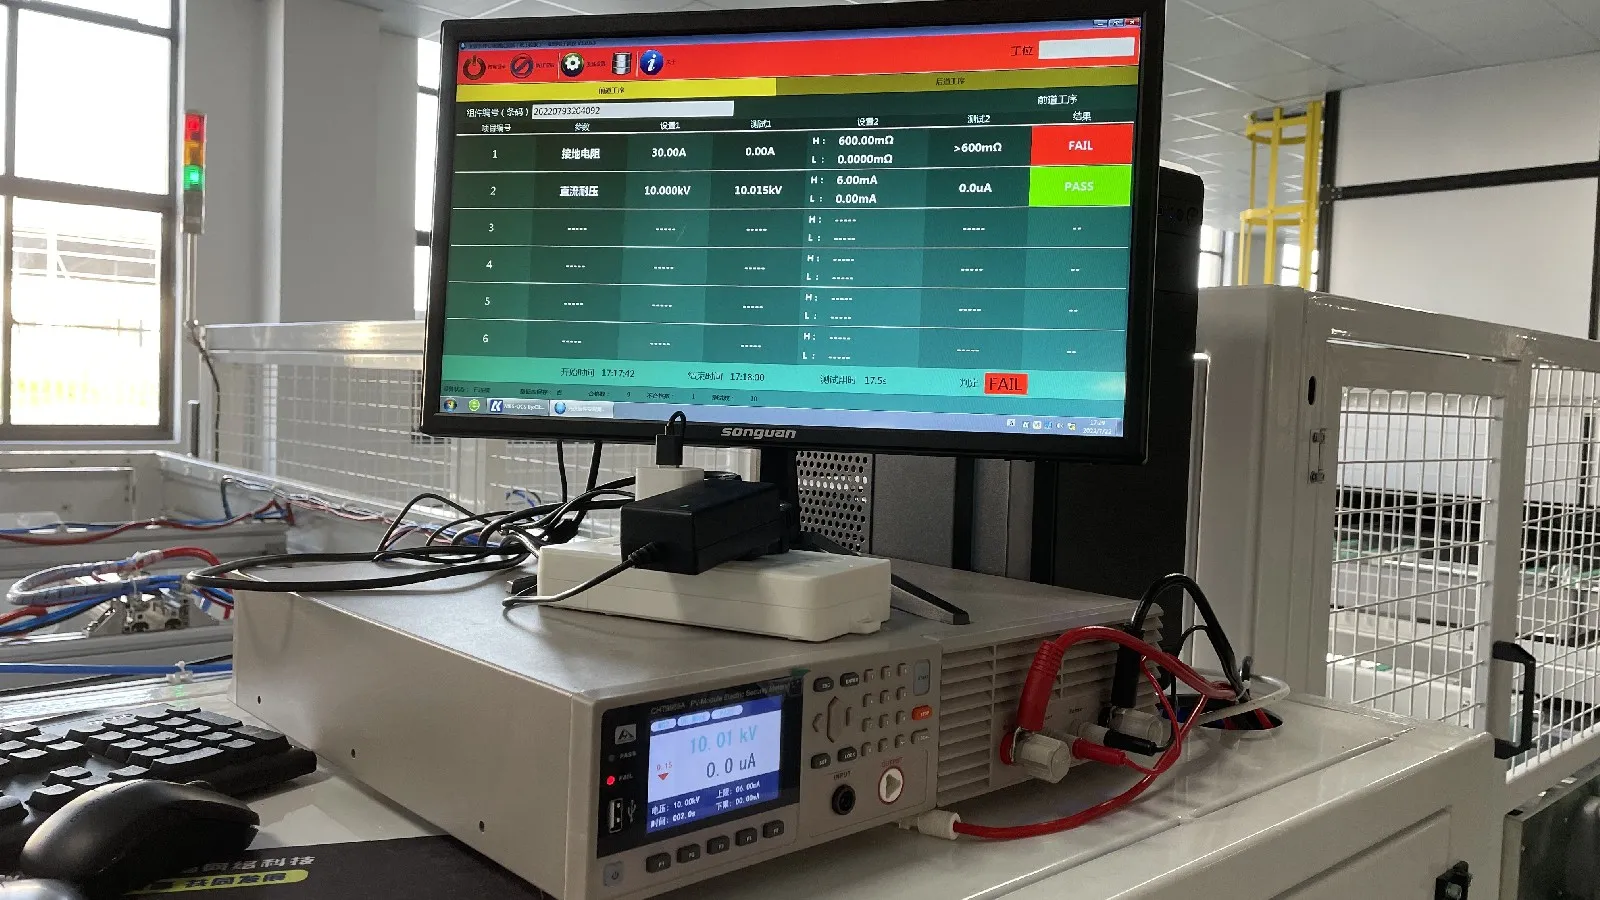
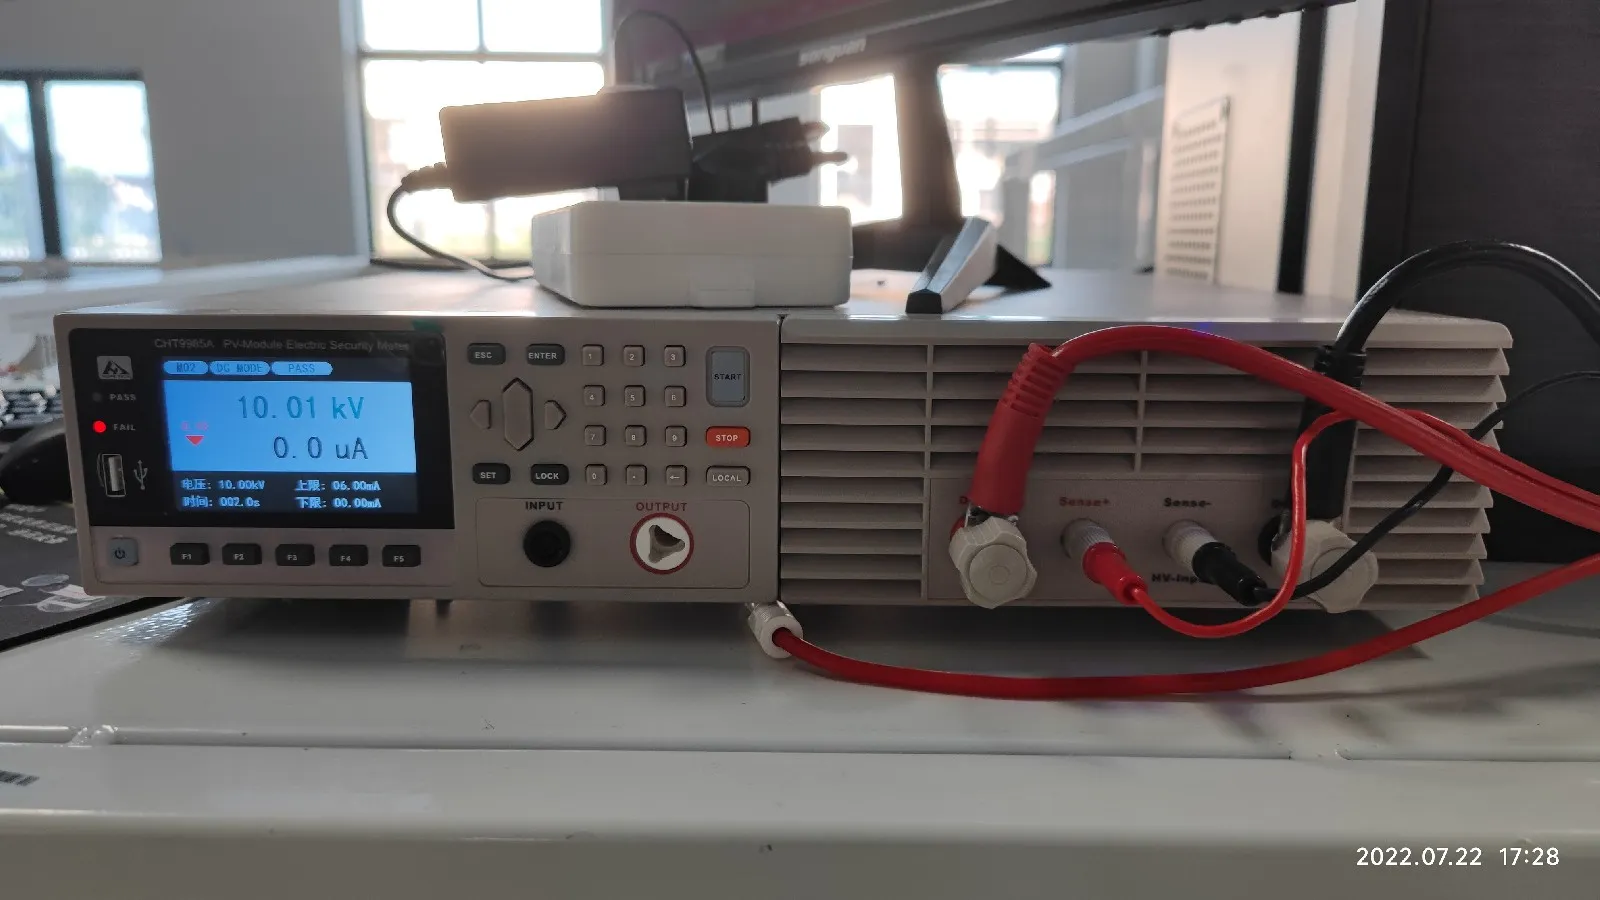
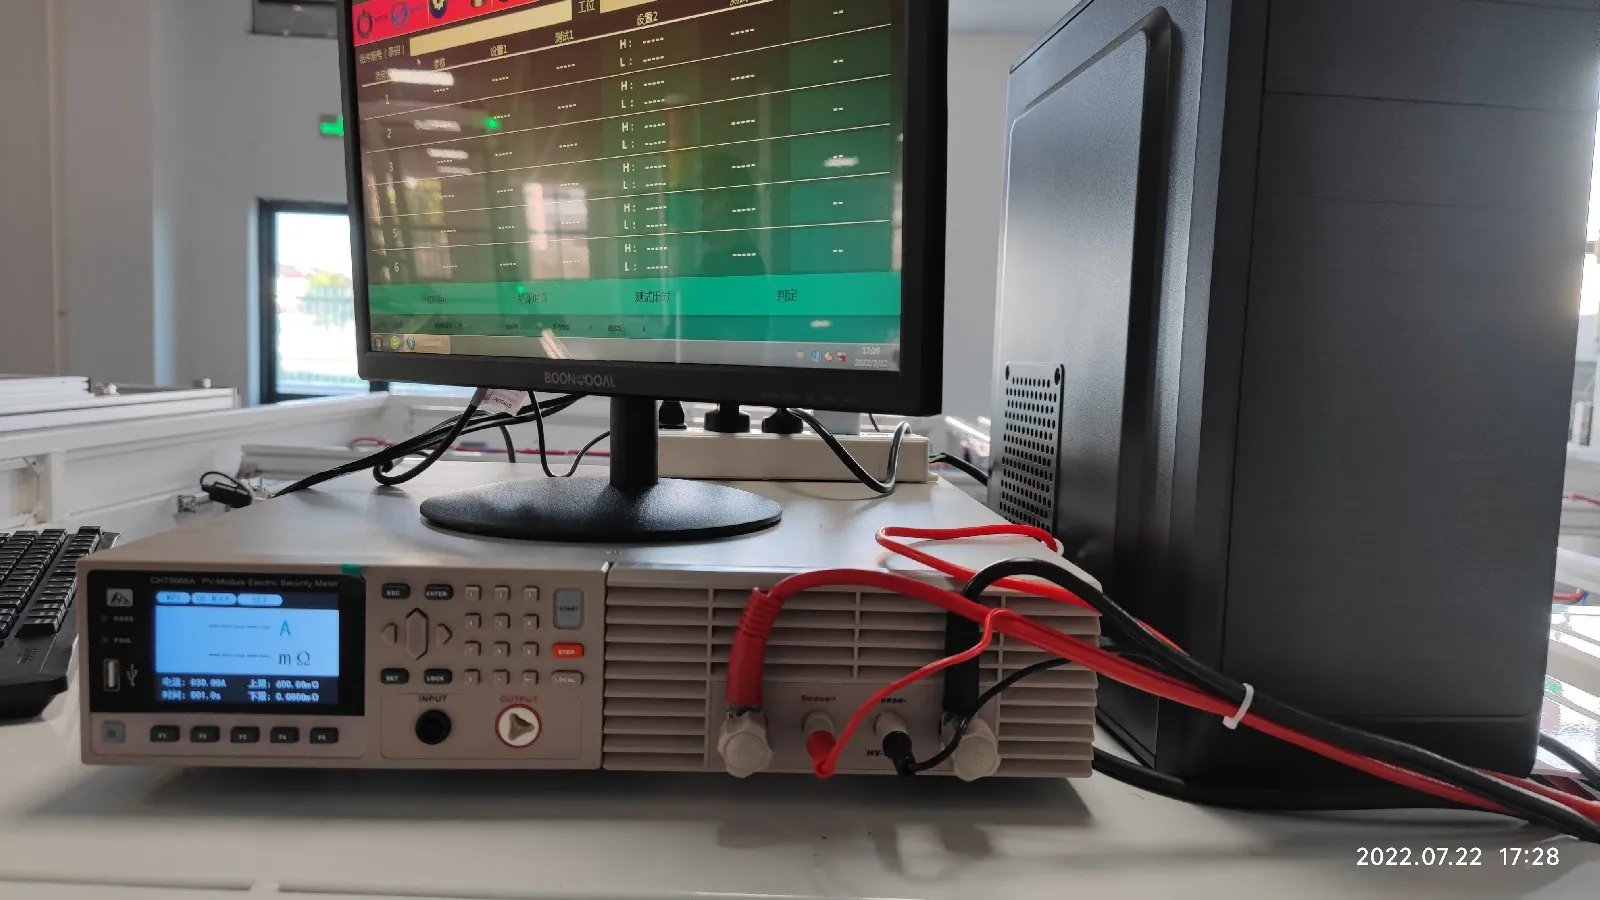
Elektriksel çıkış, son kalite kontrolün yalnızca bir parçasıdır. Panel ayrıca elektriksel olarak güvenli olmalıdır.
Yaygın güvenlik test ekipmanları şunları içerir:
Hi-pot test cihazı
Yalıtım direnci test cihazı
Toprak süreklilik test cihazı
Kaçak akım test cihazı
Yüksek gerilim testi, iç elektrik devresi ile modül çerçevesi arasına yüksek voltaj uygulayarak yalıtım bütünlüğünü doğrular.
Toprak sürekliliği testi, alüminyum çerçeve ile topraklama noktaları arasındaki elektrik bağlantısını ölçer. Yalıtım testi, modülün tehlikeli kaçak yolları olmadan güvenli bir şekilde çalışıp çalışamayacağını kontrol eder.
Bunlar isteğe bağlı kalite kontrolleri değil, zorunlu üretim testleridir.
17. Etiketleme, Sınıflandırma ve Paketleme Hattı
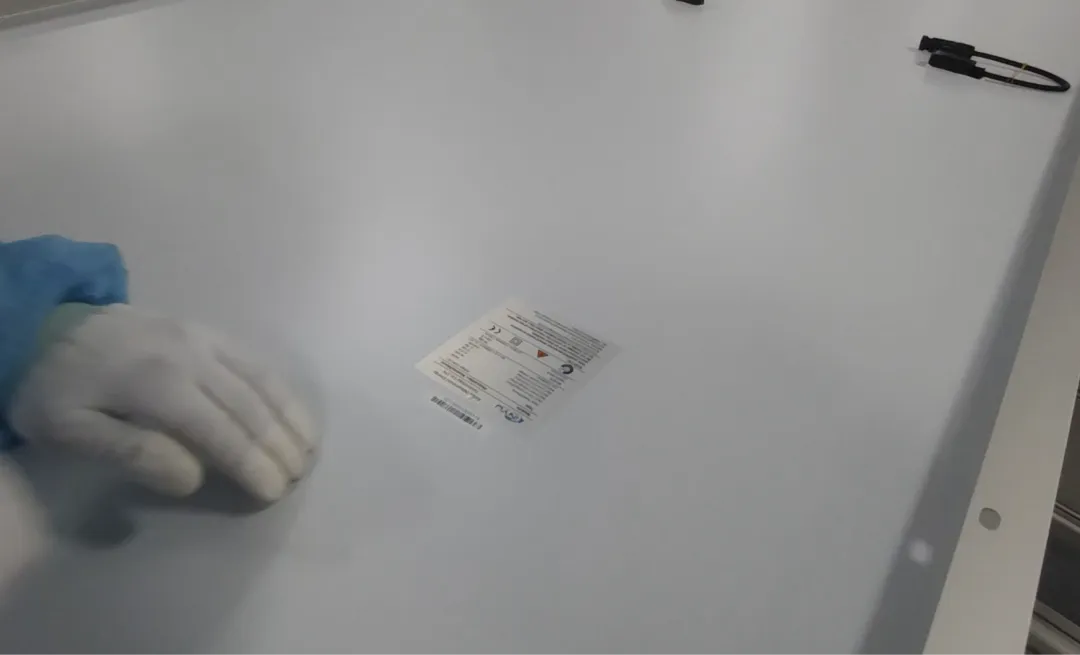
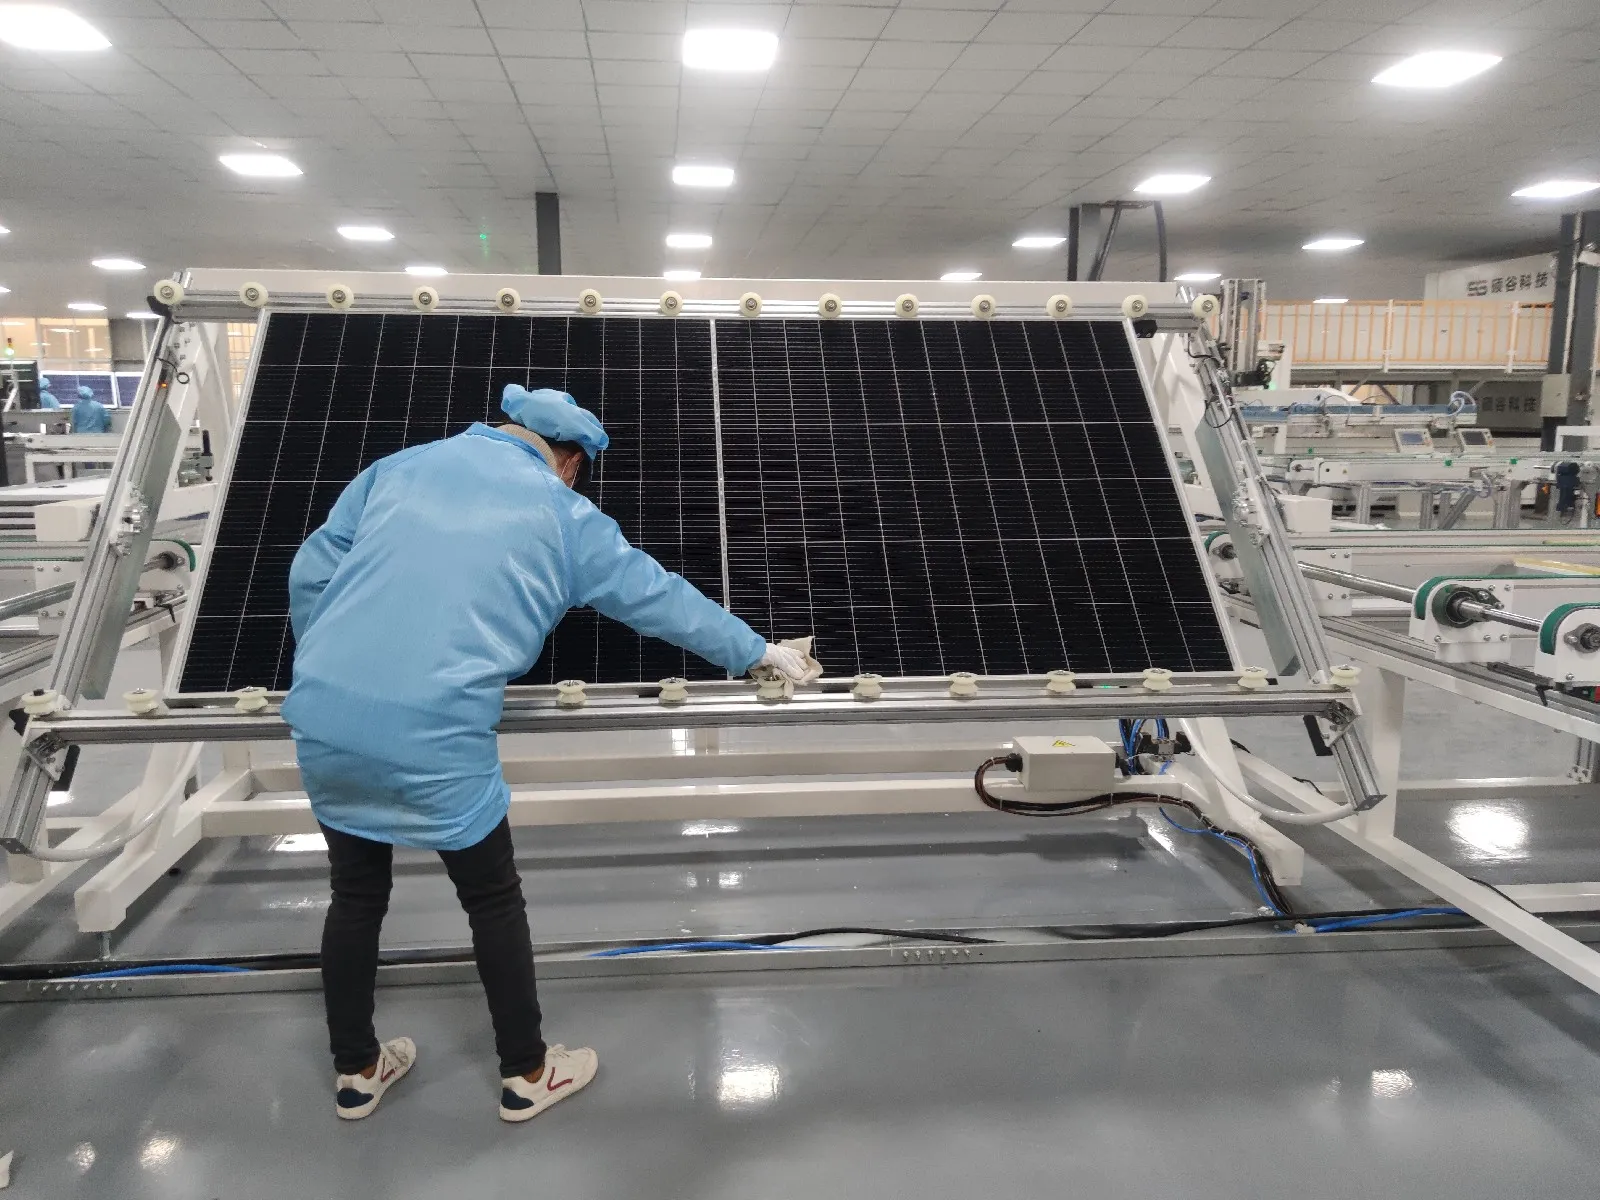
Panel elektrik, güvenlik, EL ve görsel incelemeden geçtikten sonra fabrika ürün etiketini basar ve nihai test sonuçlarını kaydeder.
Her modül normalde benzersiz bir seri numarası alır. Otomatik bir hatta bu numara bir MES veya izlenebilirlik sistemine bağlanabilir.
Fabrika daha sonra bitmiş bir modülü aşağıdaki gibi bilgilere kadar izleyebilir:
Güneş hücresi partisi
Stringer üretim verileri
EL görüntüleri
Yerleştirme istasyonu
Laminatör reçetesi
Çerçeveleme istasyonu
I-V test sonucu
Güvenlik test sonucu
Üretim tarihi ve vardiya
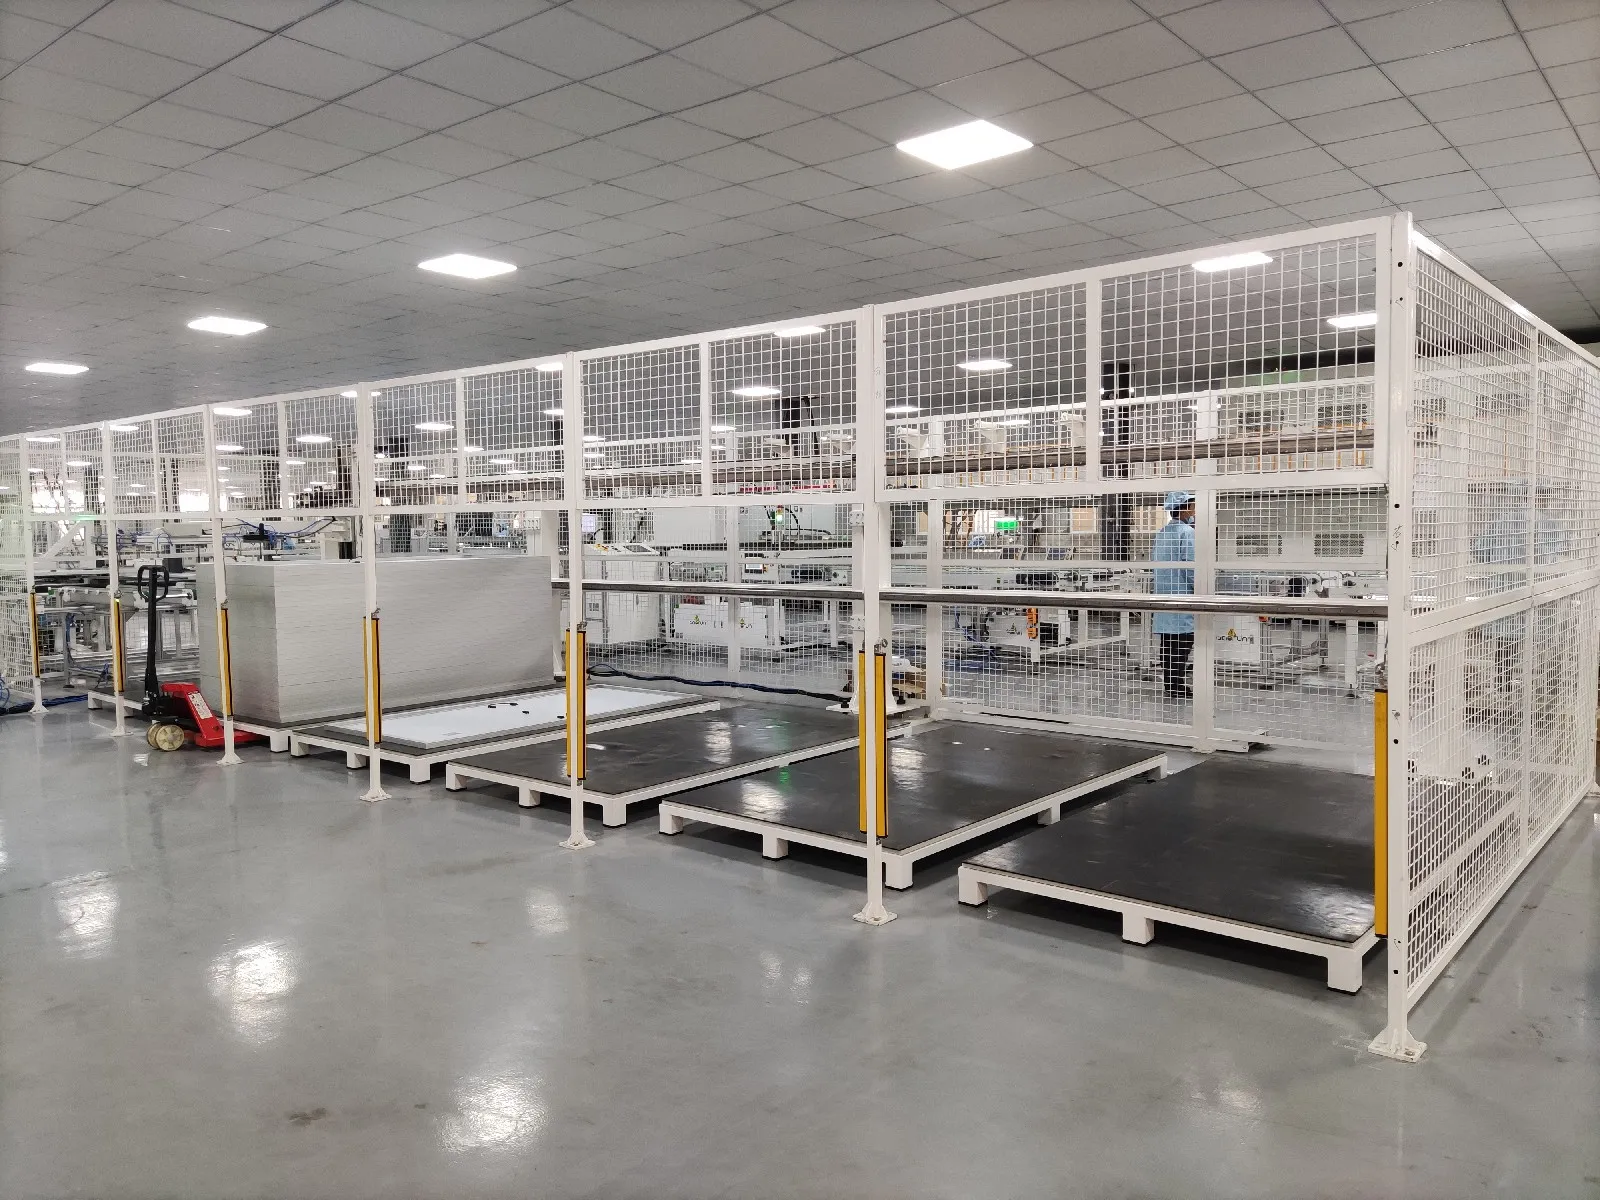
Bitmiş modüller güç sınıfına göre ayrılır, koruyucu malzemelerle istiflenir ve nakliye için paketlenir.
Paketleme basit bir işlem gibi görünebilir, ancak yanlış istifleme veya yetersiz koruma, iyi modülleri proje sahasına ulaşmadan önce hasar verebilir.
Yarı Otomatik mi, Tam Otomatik mi?
Bir güneş paneli fabrikası her zaman tam otomasyona ihtiyaç duymaz.
Yarı otomatik hatlar genellikle pilot projeler, bölgesel üreticiler ve daha düşük planlanmış kapasiteye sahip fabrikalar için uygundur. Operatörler bara bağlantısı, malzeme hazırlığı, düzeltme, bağlantı kutusu montajı ve görsel incelemeyi manuel olarak yapabilir.
Tam otomatik hatlar, robotik taşıma, otomatik konveyörler, entegre denetim sistemleri, üretim tamponları ve veri izlenebilirliği ekler. Daha yüksek verim ve daha tutarlı proses kontrolü sağlarlar, ancak aynı zamanda daha güçlü bakım kabiliyeti ve daha iyi üretim yönetimi gerektirirler.
Doğru otomasyon seviyesi şunlara bağlıdır:
Planlanan yıllık kapasite
Modül tasarımı
Hücre teknolojisi
Mevcut yatırım
Yerel işgücü koşulları
Ürün kalite gereksinimleri
Gelecekteki genişleme planları
Her Makineyi Ayrı Ayrı Seçmeyin
En büyük makine her zaman en önemli makine değildir ve en hızlı makine otomatik olarak en hızlı üretim hattını oluşturmaz.
Kapasite, hücre kesme, telleme, yerleştirme, bussing, laminasyon, çerçeveleme, junction box montajı ve son test arasında dengelenmelidir.
Fabrikanın ayrıca aşağıdaki gibi destek sistemlerine ihtiyacı vardır:
Otomatik konveyörler
Üretim tamponları
Hava kompresörleri
Vakum sistemleri
Soğutma grupları
Malzeme depolama
MES ve izlenebilirlik yazılımı
Bakım alanı
Kalite kontrol alanları
Modül tasarımı, ekipman seçiminden önce onaylanmalıdır. Geleneksel PERC tam hücre modülleri için tasarlanmış bir hat, birkaç makineyi değiştirmeden büyük formatlı TOPCon yarım hücreler, HJT modülleri, BC hücreleri veya ağır cam-cam paneller için uygun olmayabilir.
Bu nedenle gerçekçi bir fabrika planı, hedef modül spesifikasyonu ve yıllık üretim kapasitesi ile başlamalıdır. Nihai makine listesi bundan sonra gelir.
Görüşümüz basittir: güvenilir bir güneş enerjisi fabrikası, etkileyici makineler yığını değil, dengeli bir üretim sistemidir ve Ooitech, 5 MW'tan 1.2 GW'a kadar yarı otomatik ve tam otomatik güneş paneli üretim hatları, fabrika yerleşim tasarımı, kurulum, eğitim, hammadde desteği ve küresel satış sonrası hizmet sağlayabilir.