PL Lekeleri, Şişme ve Kayık İzleri: Hangi Adım
İçindekiler
Hızlı yanıt: Fotolüminesans lekeleri, kabarcıklanma ve tekne izleri üç ayrı kusur imzasıdır ve mevsim önemlidir: Haziran'dan Eylül'e kadar birçok hatta wafer seviyesindeki kusurların %80'inden fazlası aynı süreç nedenleri kümesinden kaynaklanır. Üçü düşük çözünürlüklü bir görüntüde benzer görünür ve tamamen farklı düzeltmelere sahiptir. Bir PL lekesi genellikle termal bir sorundan ziyade bir kontaminasyon veya taşıma sorununa işaret eder. Kabarcıklanma, bir katmanın düzensiz oluştuğu bir biriktirme veya kurutma adımına kadar izlenir. Tekne izleri bir taşıyıcı imzasıdır — teknedeki wafer konumu süreçte kendini tekrarlamıştır. Söz konusu katman kalınlıkları 1 nm, 1,5 nm, 3 nm, 5 nm ve 6 nm'dir; bu, yüzey etkisinin yığın davranışına baskın gelecek kadar incedir. Teşhis sırası süreç sırasını değil, kusur şeklini takip etmelidir.
PV Modül Üretimi · Jerry, Ooitech tarafından
PL Lekeleri, Kabarcıklanma ve Tekne İzleri: Önce Hangi Adımı Kontrol Etmelisiniz?
Her yıl Haziran'dan Eylül'e kadar, güneş hücresi fabrikalarının %80'inden fazlası aynı baş ağrısını yaşar. Atölye sabit 25℃'de tutulur, proses reçeteleri değişmez, gaz akışları tamamen normaldir ve sıcaklık eğrileri spesifikasyon limitlerinin tam içindedir. Yine de, pasivasyon sonrası azınlık taşıyıcı ömrü sürekli düşer. Verim dalgalanmaları genellikle belirsiz bir yaz etkisi olarak geçiştirilir. Bu rehber, dört uygulanabilir ve izlenebilir kök nedeni açıklar ve yaz sezonu için pratik proses ayarlamaları sunar.
Sorun Senaryosu ve Kusur Profili
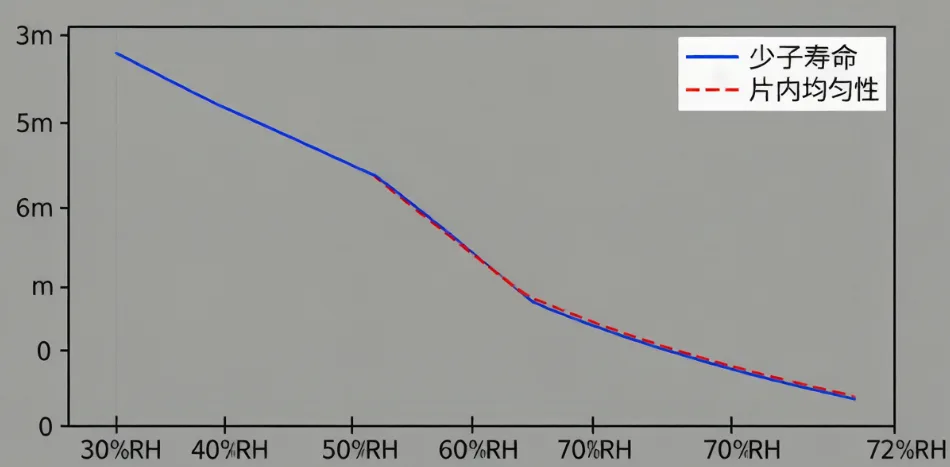
Bu Haziran ayında Doğu Çin'deki bir fabrikadan gerçek bir vakayı ele alalım. Atölye sabit 25℃ idi, ancak temiz oda nem göstergesi %72'yi gösterdi. Kışın %30 neme kıyasla bu iki katından fazla. Proses mühendisleri, pasivasyon sonrası azınlık taşıyıcı ömrünün genel olarak düştüğünü, normal 2 ms'den 1.2 ms'ye gerilediğini fark etti. Daha da kötüsü, aynı tüpün üst ve altındaki plakalar %40'lık bir ömür farkı gösterdi.
Bu izole bir olay değil. Atölye sıcaklığını kontrol edebilirsiniz, ancak nem farklı bir canavardır. Ani bir yaz sağanak yağmuru, temiz oda nemini kolayca %50'den %80'e çıkarabilir. Pasivasyon prosesindeki her adım bu neme karşı oldukça hassastır.
Pasivasyon sadece bir film kaplamak değildir. Bunu iki aşamalı bir roket gibi düşünün. Birinci aşama, biriktirmenin kendisidir; Al₂O₃ veya SiNₓ'ten kimyasal pasivasyon ile asılı bağları doyurmak ve yüzey rekombinasyonunu bastırmak için alan etkisi pasivasyonuna dayanır. İkinci aşama hidrojen pasivasyonudur. Yüksek sıcaklıkta pişirme, hidrojeni filmden dışarı zorlar, silikon yüzeyine ve hacim kusurlarına iterek kalan asılı bağları pasive eder.
Nihai pasivasyon kalitenizi belirleyen gerçek faktör, pişirme sırasında hidrojenin ne kadar iyi salındığıdır. Hidrojenin davranışı—filmdeki formundan salınım kinetiğine ve difüzyon yoluna kadar—hem sıcaklığa hem de neme büyük ölçüde bağlıdır. Yaz kusurlarının sıcaklık değişimlerinden değil, nem değişimlerinden tetiklenmesinin nedeni tam olarak budur.
Pasivasyonda Dört Nem İletim Hattı
Bunu dört spesifik üretim hattına ayıralım. Atölye sıcaklık kontrollü olabilir, ancak bu dört alan yaz koşullarından doğrudan etkilenir.
Hat 1: Soğutma Suyu Sıcaklığının Neden Olduğu Hidrojen Sapması
PECVD odaları, hassas bir sıcaklık alanı korumak için biriktirme sırasında sürekli soğutma gerektirir. Soğutucular genellikle kondenserlerini çatıda veya dışarıda bulundurur ve tamamen mevsime bağlı olan nehir veya kuyu suyu kullanır.
Kışın, dış ortam sıcaklıkları 5–10℃ civarındadır ve soğutma suyu 20–22℃'de mükemmel şekilde sabit kalır. Yazın, sıcaklık 35℃'yi aşar. Soğutucu verimliliği düşer ve soğutma suyu sıcaklıkları kolayca 28–30℃'ye yükselir.
Temiz odanız hâlâ 25℃ olabilir, ancak bu daha sıcak soğutma suyu doğrudan PECVD odası duvar sıcaklığını değiştirir. Termal radyasyon dağılımı kayar. Tüp içinde farklı konumlarda bulunan plakalar tamamen farklı gerçek biriktirme sıcaklıkları yaşar. Üst ve alt plakalar arasındaki sıcaklık farkı genişler, bu da aynı partideki %40'lık büyük ömür farkını açıklar.
Al₂O₃ için ALD veya SiNₓ için PECVD kullanıyor olsanız da, değişen oda sıcaklığı film yoğunluğunun ve hidrojen içeriğinin değişeceği anlamına gelir.
| Biriktirme Sıcaklığı | Film Özellikleri | Hidrojen Davranışı |
|---|---|---|
| Hafif Düşük | Yoğun, yüksek H içeriği, ağırlıklı olarak N-H/Si-H | Tam salınım için daha yüksek fırınlama sıcaklığı gerekir |
| Hafif Yüksek | Gevşek, yüksek H içeriği, zayıf H bağları | Çok hızlı salınır, arayüzde toplanır |
Endüstriyel üretim, film yoğunluğu ve hidrojen içeriğini dengeleyen çok dar bir optimum pencereye dayanır. Sadece ±5℃'lik bir sapma sizi bu pencerenin dışına itebilir. Yaz soğutma suyu çok ısındığında, tüm oda sıcaklık alanı kayar ve film parametreleri de onunla birlikte sapar.
Hat 2: Uyumsuz Termal Geçmişten Kaynaklanan AlOₓ Kabarcıklanması
Bu sorun, çoğu kişinin gözden kaçırdığı bir zaman boşluğunda gizlidir. Ana akım ALD ekipmanı, Al₂O₃ biriktirme için tipik olarak 28–35 döngü çalışır ve 4.5–6 nm kalınlığa ulaşır. Sonraki PECVD SiNₓ biriktirme işlemi 400–580℃ arasında gerçekleşir. Bu sıcaklık, Al₂O₃ içindeki hidrojenin agresif bir şekilde hareket etmesini sağlamak için zaten yeterince yüksektir.
PECVD ısıtma hızı ve bekleme süresi doğru ayarlanırsa, Al₂O₃ içindeki hidrojenin bir kısmı bu ön ısıtma aşamasında sorunsuz bir şekilde salınır. Geri kalanı stabil kalır ve daha sonra pişirme fırınında doğru şekilde salınır. Yaz koşulları bu ritmi bozar.
İlk olarak, ALD proses dalgalanmaları meydana gelir. 5 nm Al₂O₃ katmanı, maliyet ve pasivasyon için ideal bir noktadır, yani mutlak hidrojen içeriği doğal olarak yüksektir. Yüksek yaz nemi, filmde daha fazla hidrojenin hapsolması anlamına gelir.
İkinci olarak, PECVD SiNₓ biriktirme işlemi, Al₂O₃ için birincil tavlama aşaması olarak işlev görür. Isıtma çok hızlıysa veya yüksek sıcaklıkta bekleme süresi çok kısaysa, hidrojen yeterince salınmaz.
Üçüncü olarak, pişirme sıcaklıkları 700–900℃'ye ulaşır. Hapsedilen tüm bu hidrojen bir anda patlar ve Si/Al₂O₃ arayüzüne doğru yayılır. H₂ gaz molekülleri oluşturur ve büyük yerel basınç biriktirir.
Son olarak, basınç filmin yapışma mukavemetini aştığında, kabarcıklanma meydana gelir.
Yüksek nem -> Daha fazla hapsolmuş H -> Zayıf PECVD ön salınımı -> Yüksek pişirme sıcaklığı = Kabarcıklanma.
Mikroskop altında, gofret yüzeyinin 2–10 μm çapında küçük kabarcıklarla kaplı olduğunu görürsünüz. Her bir kabarcık, pasivasyonun kaybolduğu bir ölü bölgeyi temsil eder.
Hat 3: Tüp Fırınlarda Yüksek Arka Plan Nemi
Bu, en çok gözden kaçan hat olmasına rağmen yaz üretiminde inanılmaz derecede ölümcüldür. Bekleme süresi boyunca, PECVD tüp fırınları atmosfere maruz kalır. Yaz havası %60–80 bağıl neme ulaşır. Fırın tüpü, kışa göre çok daha fazla nem emer.
Biriktirme için vakum yapıp ısıttığınızda, hapsolan bu nem desorbe olur ve proses gazınıza karışır. Bu arka plan nemi, SiNₓ biriktirmesini üç şekilde tamamen bozar:
Kırılma İndeksi Sapması: SiNₓ, ışık emilimini ve pasivasyonu kontrol etmek için 2.05–2.10 arasında sıkı bir kırılma indeksi gerektirir. Arka plan nemi Si/N oranını değiştirir. Yaz nemi, indeksi kolayca 2.05'in altına düşürerek pasivasyon kalitenizi öldürebilir.
Değişen Hidrojen Bağları: Su buharındaki H⁺, SiNₓ içindeki Si-H ve N-H bağlarıyla rekabet eder. Bu, daha sonra pişirme sırasında hidrojenin nasıl salındığını bozar.
Bozulmuş Arayüz Temizliği: Nem, biriktirmenin başlangıcında gofret yüzeyinde kararsız bir Si-OH tabakası oluşturur. Bu, silikon ile Al₂O₃ veya SiNₓ arasındaki bağı bozar ve arayüz tuzak yoğunluğunu anında artırır.
Hat 4: Tünelleme Oksidasyonundan Önce Gizli Q-Time Boşluğu
Bu, hattın erken bir aşamasında, alkali parlatmadan hemen sonra ve tünel oksit biriktirmeden önce gerçekleşir. Açıkta kalan saf silikon, havaya maruz kaldığında doğal bir oksit tabakası oluşturur ve bu büyümenin hızı tamamen ortam nemine ve sıcaklığa bağlıdır.
25℃ ve %80 bağıl nemde, saf silikon sadece bir saat içinde 1 nm doğal oksit tabakası oluşturur. Ekipman arızaları veya program gecikmeleri bu plakaları temiz odada iki veya üç saat bekletirse, bu doğal tabaka 1,5 nm veya daha kalın olabilir.
Bu doğal oksit gevşek ve kusurlarla doludur. Üzerine yüksek kaliteli 1,2–1,5 nm tünel oksit büyütmeye çalıştığınızda, iki tabaka birleşir. Artık tünel tabakanız 2–3 nm kalınlığındadır—tasarım spesifikasyonunun iki katı ve çok kötü yapısal kaliteye sahiptir.
Bu, acımasız bir zincirleme reaksiyonu tetikler. Aşırı kalın tünel tabaka, elektron tünellemesini engeller. Polisilikon katkılama sırasında fosfor, bu kalın bariyerden difüze olmakta zorlanır. Tünel tabakanın çok ince olduğu bölgeler aşırı katkılanır, bu da auger rekombinasyonuna ve ömür düşüşüne neden olur ve PL testinde koyu lekeler olarak görünür. Çok kalın olduğu bölgeler ise az katkılanır ve temas direncini artırır. Bu, EL testinde kayık izlerinin etrafında koyu kenarlara neden olur. Sonuç olarak, açık devre voltajınız (Voc) tüm parti boyunca ciddi şekilde düşer.
Kök Neden Özeti: Dört Aktarım, Tek Bir Arıza Değil
Yaz pasivasyon sorunları yeni değil, ancak mühendisler tek bir arıza noktası aradıkları için menüleri ve gaz akışlarını kontrol ederek zaman kaybederler. Kök neden, tüm zinciri bozan nemdir.
Artan soğutma suyu, hazne sıcaklığını değiştirir. Yüksek ortam nemi, hidrojen içeriğini artırır ve kabarcıklanmaya neden olur. Bekleme fırını nemi, SiNₓ kırılma indeksini bozar. Geciken işlem, doğal oksidin kontrolden çıkmasına izin vererek PL lekelerine ve kayık izlerine neden olur.
Uygulanabilir Yaz Süreç Kontrol Önerileri
Bunu sahada nasıl düzelteceğiniz aşağıda açıklanmıştır.
İlk olarak, soğutma suyunuzu izleyin. Sadece hazne sıcaklığını değil, giriş sıcaklığını ve sıcaklık farkını takip edin. Soğutma suyu 24℃'yi geçerse, soğutucularınızı hemen kontrol edin ve gerekirse PECVD gücünü veya biriktirme süresini manuel olarak telafi edin. Temiz oda çiğlenme noktanızı günlük izlemeye bağlayın.
İkinci olarak, ALD tariflerinizi yaz için ayarlayın. ALD biriktirme sıcaklığını 180–300℃ aralığında hafifçe artırın veya temizleme süresini uzatın. Bu, filmi daha yoğun hale getirir ve başlangıçtaki hidrojen içeriğini düşürerek daha sonra kabarcıklanmayı önler. Ayrıca, PECVD SiNₓ biriktirme sırasında ısıtma hızını veya bekleme süresini uzatarak hidrojenin sorunsuz salınması için daha fazla zaman tanıyın.
Üçüncüsü, tüp fırınlarınızı daha sık pişirin. Bekleme sırasında her 4 saatte bir 15 dakikalık kısa bir 500℃ pişirme yaparak emilen nemi dışarı atın. Mümkünse, bekleme sırasında hafif pozitif basınçlı N₂ temizleme (purge) sağlayın.
Dördüncüsü, özel bir yaz pasivasyon taban çizgisi (baseline) reçetesi oluşturun. Tahmin etmeyin. Nem belirli bir eşiği aştığında devreye sokmak için hazır bir dizi ALD ve PECVD parametresine sahip olun.
Beşincisi, Q-sürenizi sıkı bir şekilde kontrol edin. Waferler alkalin parlatmadan oksidasyon fırınına bir saat içinde gitmelidir. Gecikme olursa, bunları düşük nemli nitrojen kabininde saklayın.
Yaz Pasivasyon Hızlı Kontrol Listesi
| No. | Kontrol Kalemi | Kontrol Hedefi | Sorumlu Kişi |
|---|---|---|---|
| 1 | Soğutma suyu sıcaklığı | Günlük takip, eşik aşılırsa uyarı | Ekipman/Tesis |
| 2 | Temiz oda çiğ noktası | Taban çizgisi limitlerine sıkı bağlılık | Tesis |
| 3 | Tüp fırın pişirme | Beklemede her 4 saatte bir kısa pişirme | Proses Mühendisi |
| 4 | Parlatmadan Oksidasyona Q-süresi | 1 saatten az | Üretim Ekibi |
| 5 | ALD/PECVD Reçeteleri | Önceden tanımlanmış yaz taban çizgisine geçiş | Proses Ekibi |
Ooitech'in Görüşü
Mevsimsel nem artışları üretim katını etkilediğinde, ekipman stabilitesi proses reçetesi kadar kritiktir. Fabrikalar, ortam neminin pasivasyon katmanlarının termal geçmişini ve hidrojen dinamiklerini değiştirmesi nedeniyle sık sık verim düşüşleri yaşar. Soğutucu verimliliği, atmosferik Q-süresi ve bekleme sırasında nem desorpsiyonu gibi bu gizli değişkenleri ele almak, tutarlı hücre verimliliğini korumada büyük fark yaratır. Bu ince çevresel kontrollerde ustalaşmak, ortalama bir güneş paneli üretim kurulumunu gerçekten optimize edilmiş, yüksek verimli bir üretim hattından ayıran şeydir.