Güneş Paneli Üretim Hattı — Hücrelerden Bitmiş Modüllere
İçindekiler
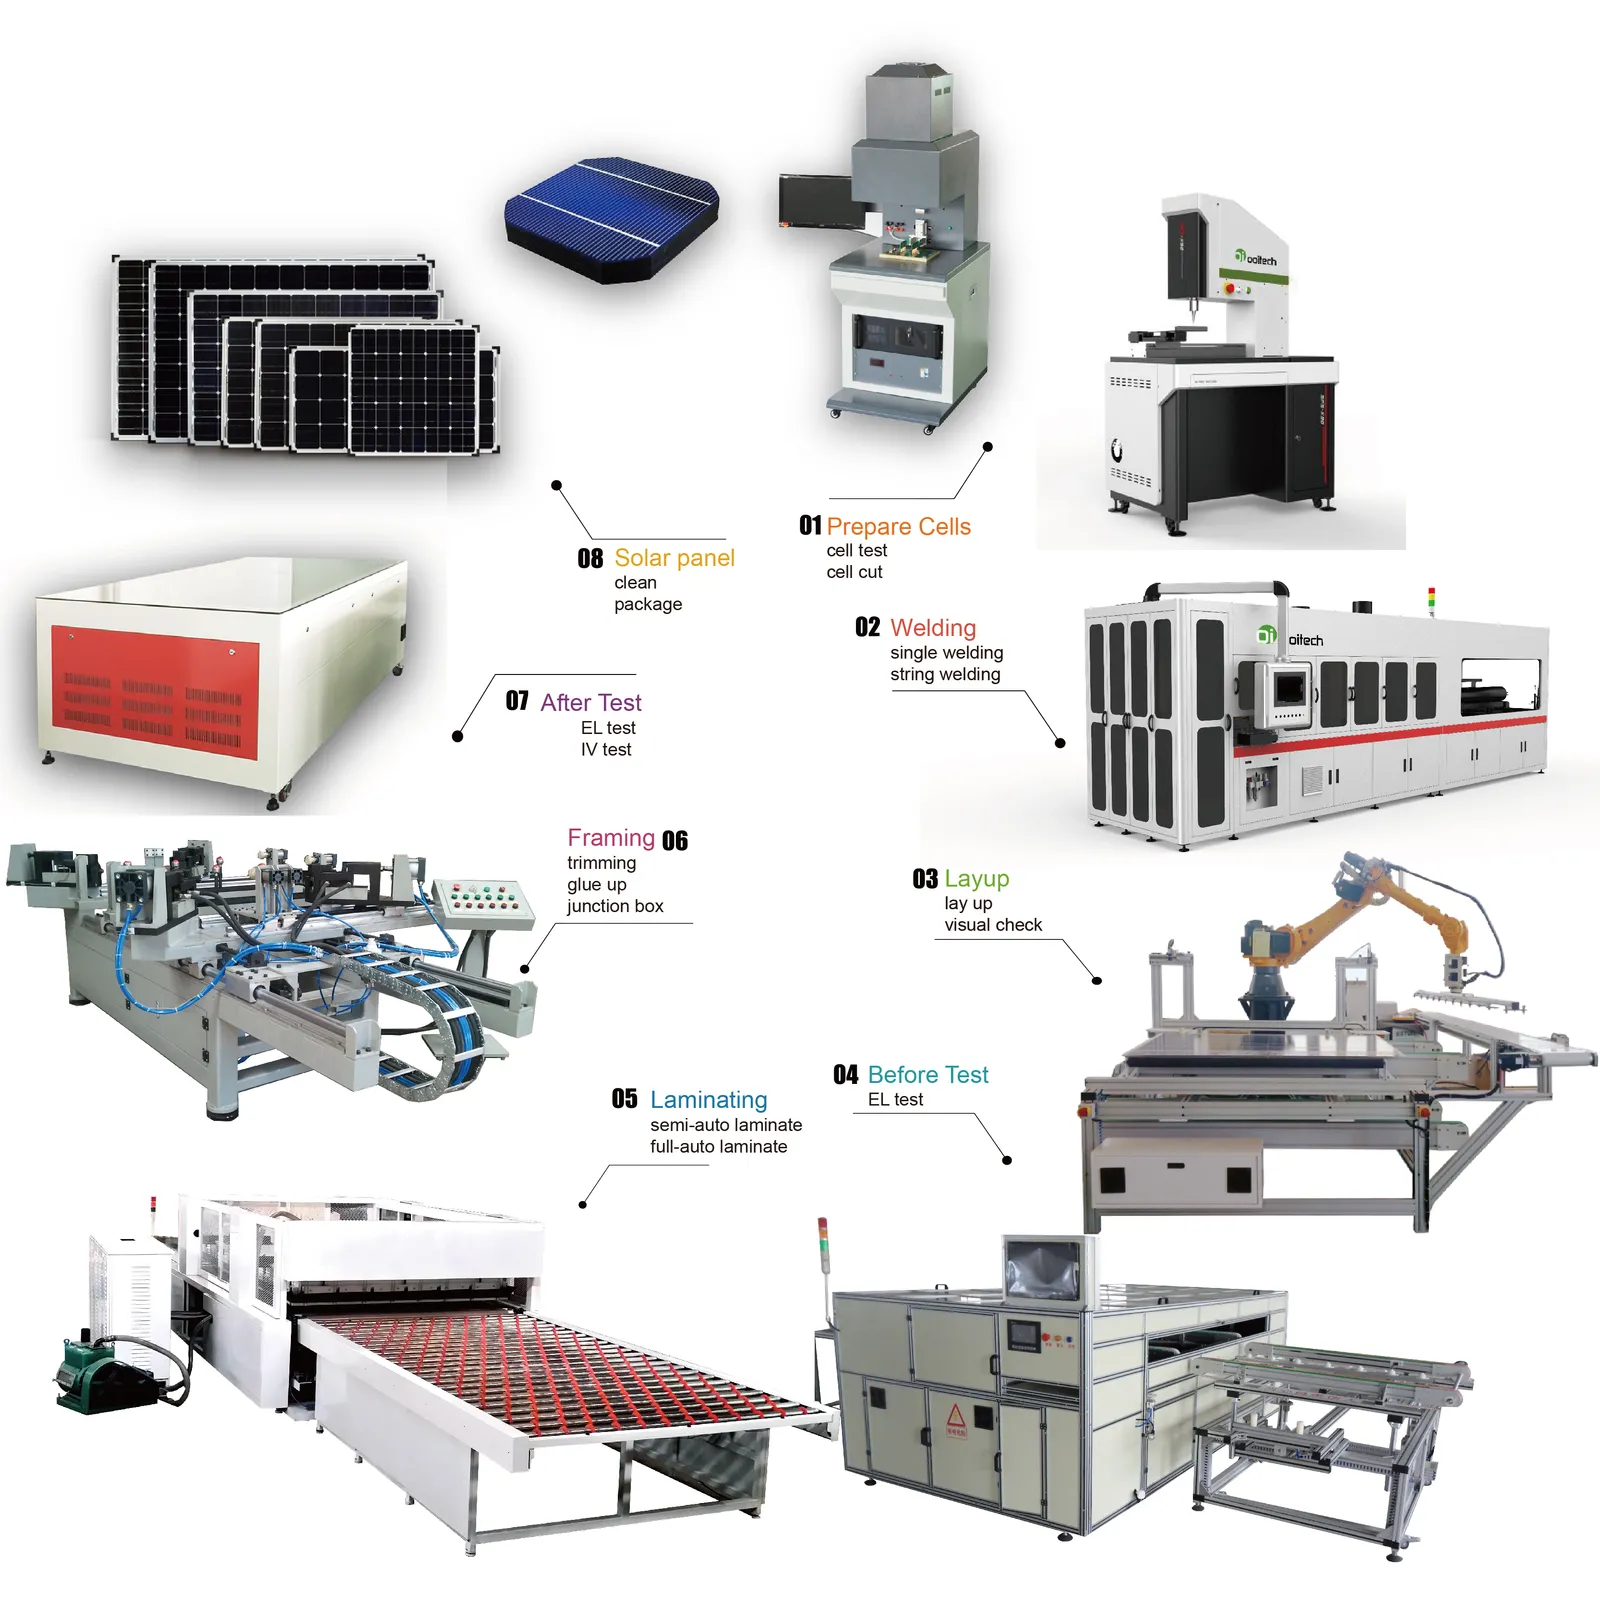
Hızlı yanıt: Bir güneş paneli üretim hattı, kırılgan tek hücreleri ve rulo malzemeleri sızdırmaz, test edilmiş modüllere dönüştürür. Sıralama sabittir: hücreler akıma göre ayrılır, yarım veya shingled formatların kullanıldığı yerlerde kesilir, tabber stringer tarafından dizgiler halinde lehimlenir, layup istasyonunda EVA ve cam ile yerleştirilir, vakum ve ısı altında lamine edilir, ardından çerçevelenir, bağlantı kutusu takılır ve son ayıklamadan önce IV test cihazında flaşlanır. Üretim hızı en hızlı aşama değil, en yavaş aşama tarafından belirlenir, bu nedenle bir hat normalde yıllık kapasite ile belirtilir ve makine sayısı bundan türetilir. Her istasyon ayrıca dizgelemedeki mikro çatlaklardan laminasyondaki boşluklara ve zamanla delaminasyona kadar farklı bir arıza modu ekler, bu nedenle her kritik adımdan sonra hat içi denetim bulunur. Laminasyondan sonra elektrolüminesans görüntüleme, yalnızca güç ölçümünün kaçıracağı kusurları yakalar ve son ayıklama, modülleri ölçülen akıma göre sınıflandırarak uyumsuz birimlerin asla aynı dizgiyi paylaşmamasını sağlar. İlgili istasyonlar için tipik değerler: dizgeleme saatte 1.200–6.800 hücre, ±0,15 mm konumlandırma ve Class A hücrelerde ≤%0,2 kırılma, layup 48 saniyenin altında döngü, laminasyon kapsülleyici çapraz bağlanırken yaklaşık 140–150°C'de tutma ve IV testi çıktıyı 0,875–1,125 A+ sınıfı spektrum eşleşmesine göre sınıflandırma.
PV Modül Üretimi · Jerry, Ooitech tarafından
Bir güneş modülü fabrikasını anlamanın faydalı bir yolu, bir an için makine isimlerini görmezden gelip ürüne ne olduğunu izlemektir.
Başlangıçta, kırılgan bireysel hücreler ve rulolar veya tabakalar halinde malzeme vardır. Ortada, gevşek bir istifin içinde elektriksel olarak bağlı bir devre vardır. Sonda, seri numarası, ölçülen gücü, muayene kayıtları ve bir karar (serbest bırak, yeniden işle veya reddet) ile birlikte sızdırmaz bir ürün vardır.
Bu değişim üç geniş dönüşümde gerçekleşir.
| Dönüşüm | Giren | Aşamadan çıkması gereken | Ana süreç aileleri |
|---|---|---|---|
| Hücreler bir devre haline gelir | Sıralanmış veya hazırlanmış güneş hücreleri | Amaçlanan modül devresi olarak düzenlenmiş bağlı stringler | Hücre hazırlama, stringleme, yerleştirme, bussing, süreç içi muayene |
| İstif bir laminat haline gelir | Cam, kapsülleyicibağlantılı hücreler ve arka malzeme | Bağlı ve korumalı bir laminat | Malzeme hazırlama, istifleme, muayene, laminasyon |
| Laminat serbest bırakılmış bir modül haline gelir | Lamine edilmiş panel | Mekanik olarak bitirilmiş, elektriksel olarak bağlanmış, test edilmiş, tanımlanmış ürün | Kesme, çerçeveleme, junction-box çalışması, kürleme, EL, IV ve güvenlik testi, etiketleme |
Bu süreç görünümü, bir makine kataloğundan farklı bir amaca hizmet eder. Ekipman bazında ayrıntılı bir referansa ihtiyaç duyan okuyucular, Ooitech'in şu makalesini kullanabilir: güneş panelleri yapmak için hangi makineler kullanılır. Burada soru, bu operasyonların birbirine nasıl bağımlı olduğudur.
Hücreler kontrollü bir elektrik devresi haline gelir
Çoğu modül montaj tesisi, satın alınan fotovoltaik hücrelerle başlar. İlk üretim kararları, ürün tasarımına zaten gömülüdür: tam hücre veya kesilmiş hücre, geleneksel ön kontak veya arka kontak, şeritlerin sayısı ve konumu, dizi uzunluğu, boşluk, çıkış konumu ve nihai devre düzeni.
Tasarım bölünmüş hücreler kullanıyorsa, bir lazer işlemi gerekli parçaları hazırlar. Dizgi işlemi daha sonra iletken şeritleri hücrelere lehimler ve seri olarak bağlar. Tamamlanan diziler, hazırlanan cam ve kapsülleyici üzerine yerleştirildikleri yerleştirme aşamasına geçer. Bara bağlantıları, modülün elektrik tasarımına göre dizileri birleştirir.
Bu işlemler genellikle ayrı makine kategorileri olarak satılır, ancak fabrika bunları tek bir sürekli sorun olarak deneyimler: hücreleri kırmadan, hassas yapıları aşırı ısıtmadan, geometriyi kaydırmadan veya zayıf elektrik bağlantıları oluşturmadan devreyi inşa etmek.
Bu cümlenin arkasındaki sayılar küçük ve affetmez. Bir wafer 130–180 μm kalınlığındadır, düz şerit genellikle 0,15–0,35 mm genişliğindedir ve güncel nesil bir stringer, Class A hücrelerde kırılmayı %0,2 veya altında tutarken konumlandırmayı ±0,15 mm'de tutar. Aynı makine sınıfındaki üretim hızı saatte 1.200 ila 6.800 hücre arasında değişir, bu nedenle kağıt üzerinde en hızlı istasyon genellikle laminatörünüzün kaldırabileceği istasyon değildir.
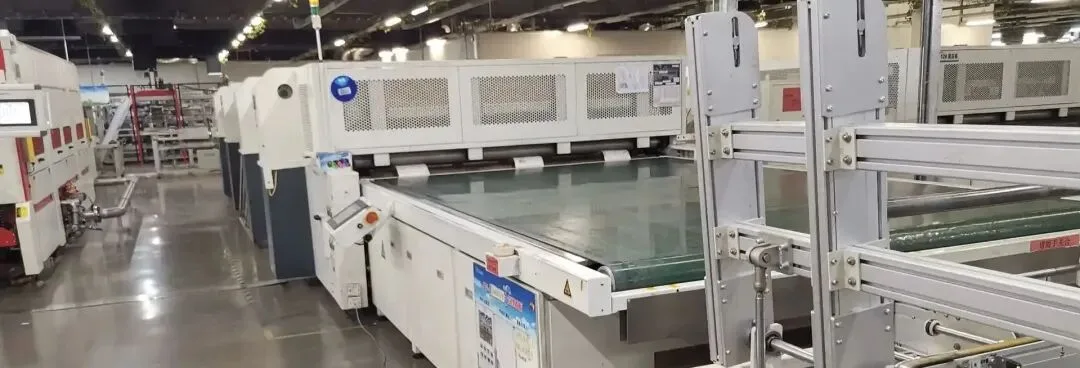
Devir teslim noktaları önemlidir. Bir dizi kendi görsel kontrolünü geçebilir, ancak kaldırılırken, döndürülürken veya yerleştirilirken hasar görebilir. Doğru lehimlenmiş bir dizi, yerleştirme referansı yanlışsa kötü hizalanmış bir modül haline gelebilir. Bir bara şeridi elektriksel olarak bağlı olabilir, ancak daha sonraki bağlantı kutusu işlemi için kötü konumlandırılmış olabilir.
Bu nedenle, hücre taşıma, görüş düzeltme, dizi taşıma, yerleştirme doğruluğu ve bara kontrolü birlikte mühendislikle tasarlanmalıdır. Her istasyonu kendi broşür özelliklerine göre satın almak, birçok üretim kaybının ortaya çıktığı arayüzleri gözden kaçırır.
Pahalı sınır, laminasyondan öncedir
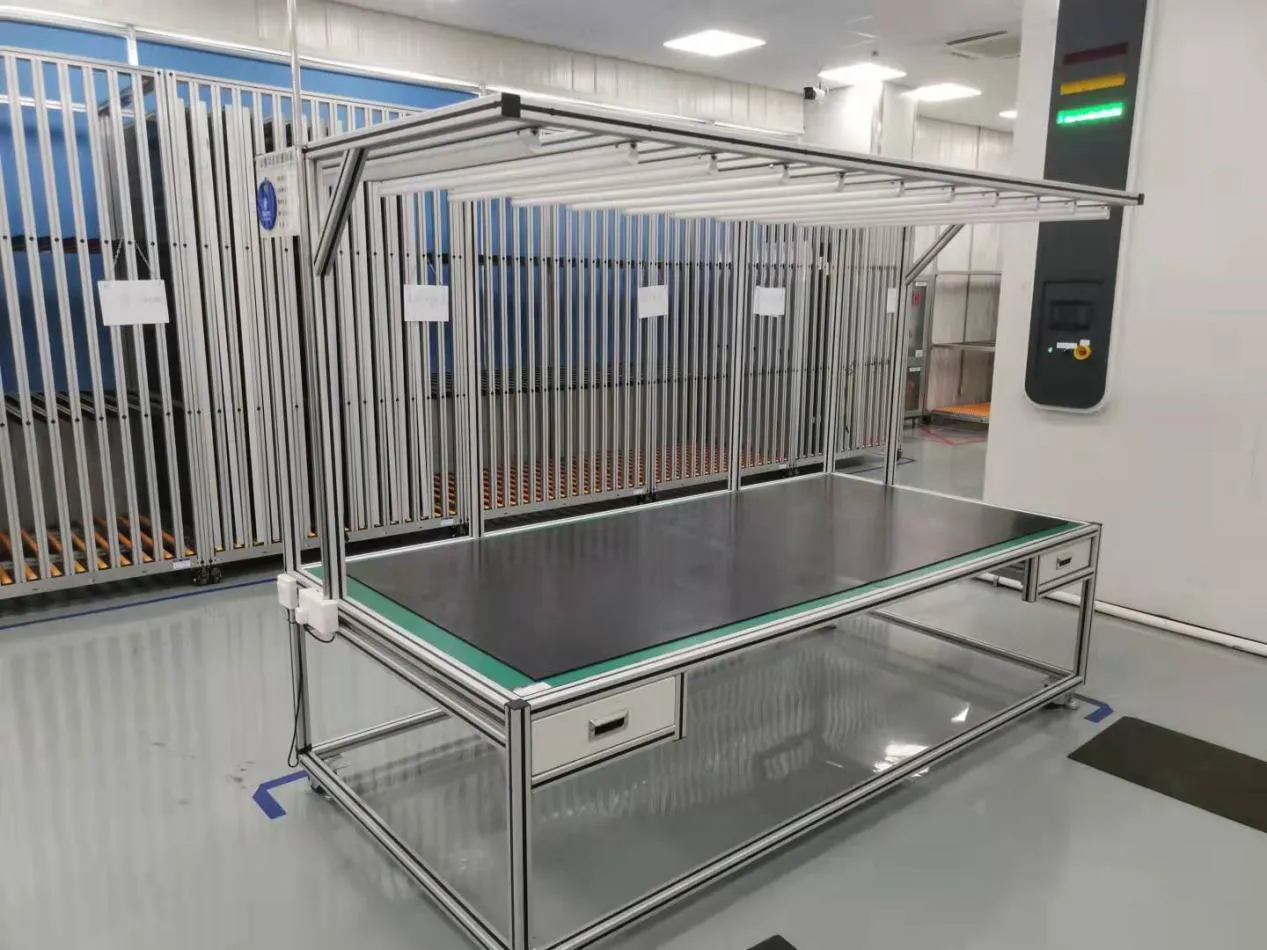
Laminasyondan önce modül hala açılabilir. Hasarlı bir dizi değiştirilebilir. Yanlış yerleştirilmiş bir şerit düzeltilebilir. Toz temizlenebilir. Kapsülleyici veya arka malzeme yeniden konumlandırılabilir.
Laminasyondan sonra, aynı düzeltmeler modülden ödün vermeden zor, ekonomik olmayan veya imkansız hale gelir. Bu, laminasyon öncesi muayeneyi kalite departmanı rutininden daha fazlası yapar. Üretim akışında ekonomik bir sınırdır.
Mantıklı bir kontrol noktası iki tür kanıtı kontrol eder.
Görsel muayene, malzeme yerleşimini, kirlenmeyi, dizi aralıklarını, çıkış konumlarını, kırışıklıkları, yabancı cisimleri ve bariz hasarı kapsar. EL muayenesi bağlı hücre devresinin elektriksel durumunu, normal aydınlatma altında görünmeyebilecek kusurlar dahil olmak üzere kapsar.
Amaç, başka bir inceleme raporu oluşturmak değildir. Önlenebilir kusurların geri döndürülemez bir sürece geçmesini engellemektir. Bir hat bu kapıda aynı sorunu tekrar tekrar bulduğunda, doğru yanıt daha fazla denetçi eklemek değil, yukarı akış süreç düzeltmesidir.
Gevşek bir istif, korumalı bir laminat haline gelir
Modül yığını normalde ön cam, kapsülleyici, bağlantılı hücre devresi, ikinci bir kapsülleyici katmanı ve ya bir polimer arka tabaka ya da arka cam içerir. Malzeme kesme ve yerleştirme sistemleri bu katmanları ürün boyutlarına hazırlar. Taşıma ekipmanı, yığın laminasyona doğru ilerlerken kenarlarını ve referans noktalarını kontrol altında tutar.
üzerinde busbar şeridi ile elektriksel olarak bağlanmaları gerekir. vakum, ısı, basınç ve zamanın kontrollü bir kombinasyonunu uygular. Hava tahliye edilir, kapsülleyici akar ve kürlenir ve önceden gevşek olan katmanlar tek bir bağlı yapı haline gelir.
Bu aşama, yalnızca bir sıcaklık ayarıyla değil, bir reçeteyle yönetilir. Kapsülleyici kimyası, cam yapısı, modül boyutları, malzeme depolama, tahliye davranışı, ısıtma homojenliği ve soğutma koşulları sonucu etkiler. Bir malzeme listesi için uygun olan bir reçete, körü körüne başka birine kopyalanmamalıdır.
Pencere, ayar noktasının ima ettiğinden daha dardır. EVA kapsülleyici yaklaşık 140–150°C'de çapraz bağlanır ve tarifin gerçekte kontrol ettiği şey bir sıralamadır — sıcaklık artışı, vakum aşamaları, uygulanan basınç ve bekleme süresi. Bu sıralamayı tekrarlayamayan bir laminatör bunu kabarcıklar, delaminasyon veya hücre kayması olarak gösterir ve yığın bağlandıktan sonra bunların hiçbiri düzeltilemez.
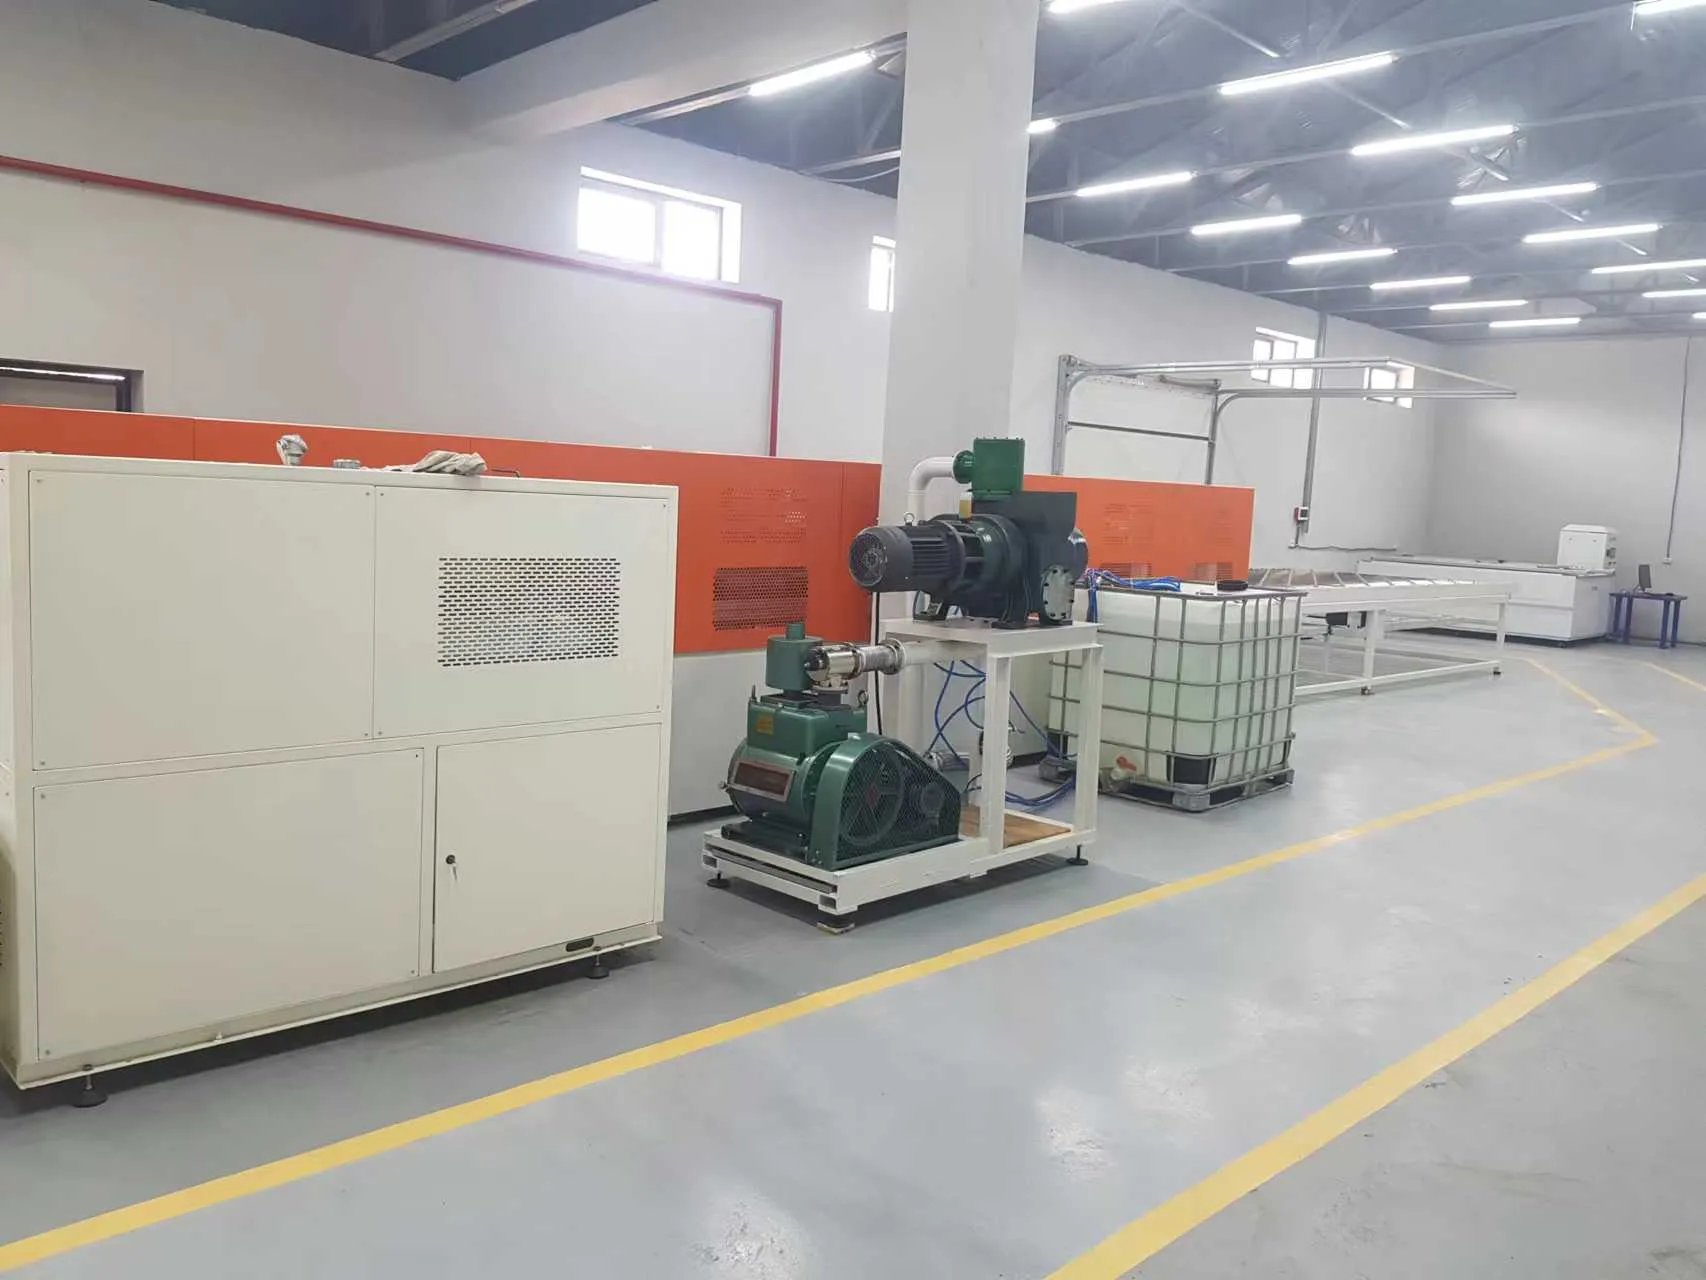
Laminatörün ayrıca katı bir sınırı vardır: aldığı istifi onaramaz. Yanlış yerleştirilmiş bir ipi düzeltemez, kirliliği gideremez, kırık bir hücreyi onaramaz veya yanlış arka malzemeyi düzeltemez. Bu nedenle iyi laminasyon, oda kapısı kapanmadan çok önce başlar.
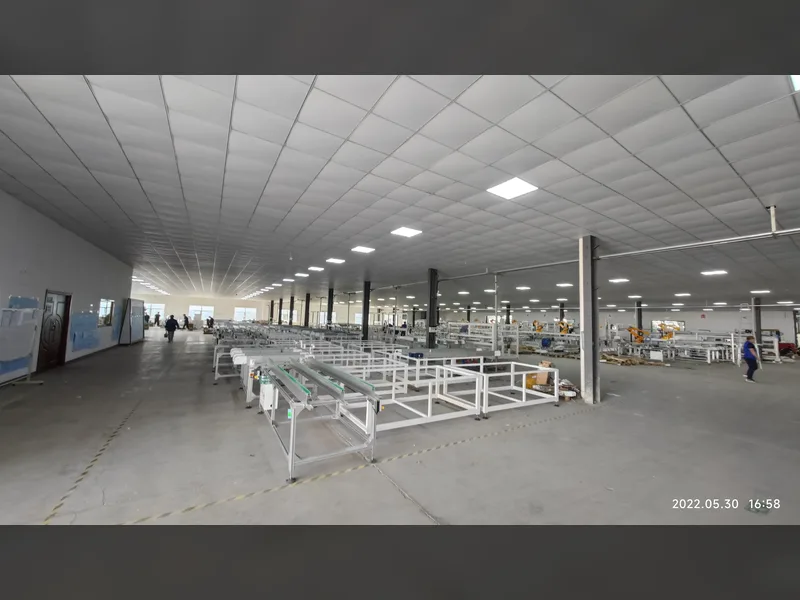
Bu süreç etrafındaki fabrika akışı dikkatli planlamayı hak eder. Lamine edilmemiş istifler kırılgandır ve yer kaplar. Toplu yükleme, dengesiz varış ve ayrılışlar yaratabilir. Soğutma ve aşağı akış taşıma, oda yeterince hızlı görünse bile alanı kısıtlayabilir. Yararlı kapasite rakamı, görüntülenen en kısa reçete süresi değil, tüm bölümden geçen sürekli akıştır.
Bitirme, dekorasyon değil işlev ekler
Bir laminat zaten bir güneş paneline benzeyebilir, ancak birkaç işlevsel iş kalmıştır.
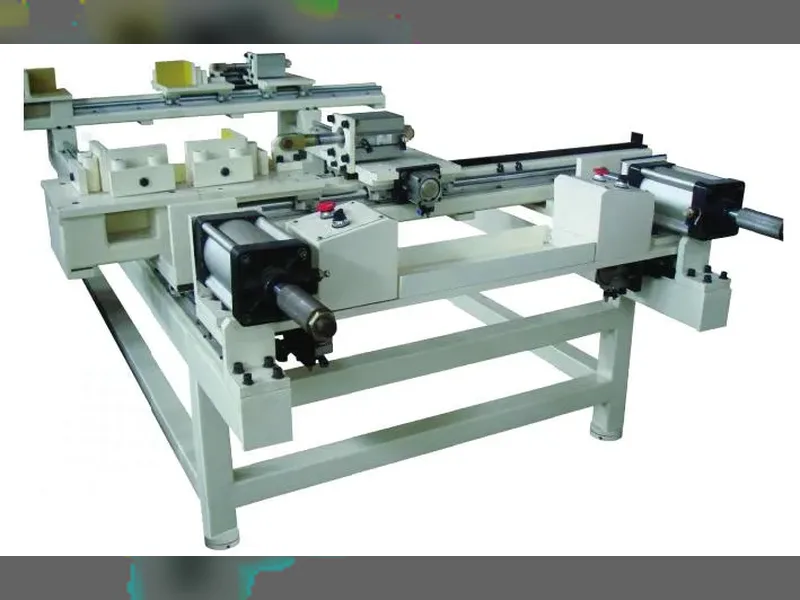
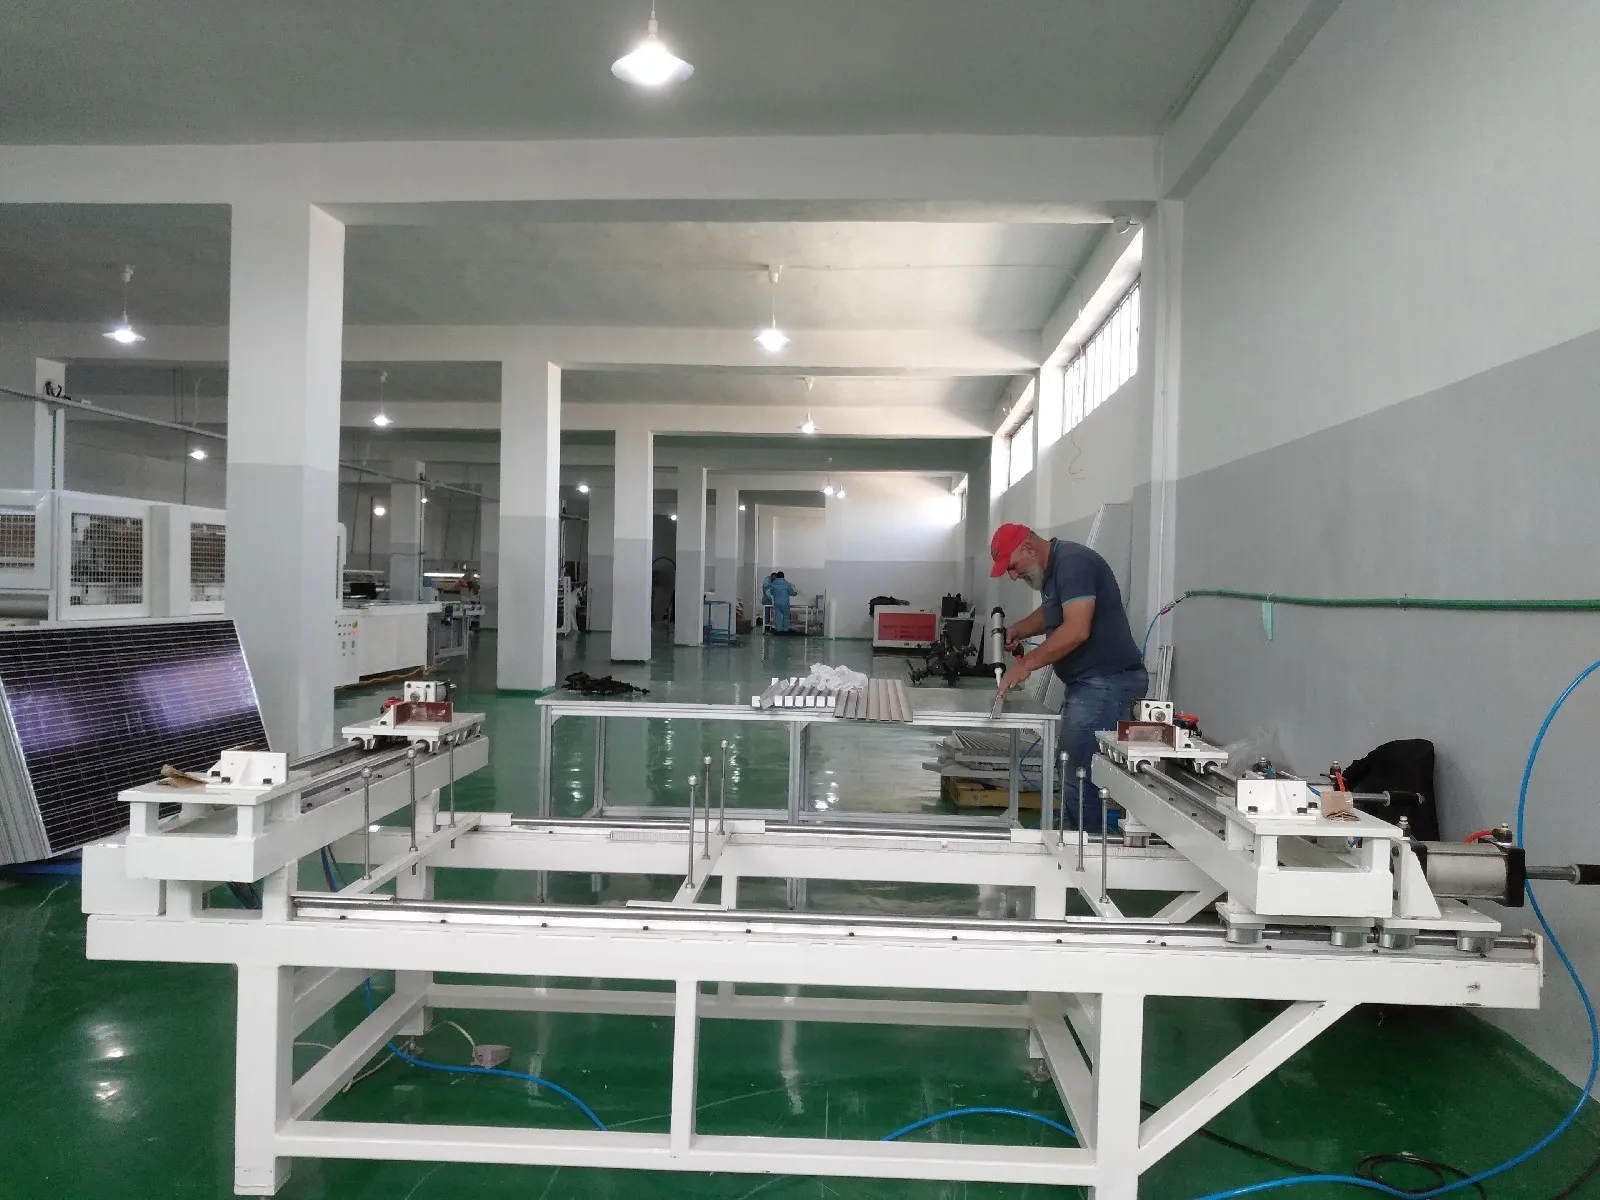
Bitirme, fazla malzemenin çıkarıldığı ve kenarların seçilen yapı için hazırlandığı laminat çevresinde başlar. Çerçeveli bir üründe, sızdırmazlık malzemesi ve alüminyum profiller, paketleme, montaj ve saha kullanımı için kare, güvenli bir yük aktarma yapısına monte edilir. Çerçevesiz ve cam-cam tasarımlar bu aşamayı farklı şekilde yönlendirir, bu nedenle taşıma ve kenar işlemleri ürün çizimine göre tanımlanmalıdır.
bağlantı kutusu harici elektrik bağlantısını oluşturur. Çıkış şeritleri doğru terminallere ulaşmalı, elektrik bağlantısı stabil olmalı ve yapıştırıcı veya dolgu malzemesi düzeneği korumalıdır. Kürleme süresi üretim süresinin bir parçasıdır; bir modülü çok erken hareket ettirmek, aksi takdirde kabul edilebilir bir kurulumu bozabilir.
Bu adımlar bazen hattın kolay sonu olarak görülür çünkü güneş devresi zaten inşa edilmiştir. Bu varsayım risklidir. Çerçeve hasarı, zayıf sızdırmazlık, zayıf terminal bağlantıları veya kontrolsüz yapıştırıcı uygulaması, önceki tüm aşamaları geçen bir modülü reddedebilir.
Toleranslar açıkça belirtilmeye değer. Çerçeveleme doğruluğu normalde ±1 mm'de ve köşegen farkı ±1,5 mm içinde tutulur ve otomatik bağlantı kutusu kaynağı ±0,1 mm CCD konumlandırma ile 16–18 saniyelik bir döngü çalıştırır. Yapıştırıcı kür süresi üretim süresi olarak sayılır ve çok erken taşınan bir modül hemen değil, haftalar sonra başarısız olur.
Bir modül kanıtlarla serbest bırakılır
Son test birkaç farklı soruyu yanıtlar ve hiçbir test cihazı hepsini yanıtlamaz.
Birincisi: devre hala sağlam mı? Son EL incelemesi, laminasyon, düzeltme, çerçeveleme veya transfer sırasında ortaya çıkmış olabilecek hasar veya elektrik süreksizliğini arar.
İkincisi: modül hangi elektriksel performansı sağlıyor? Bir IV test cihazı veya güneş simülatörü, kontrollü aydınlatma altında akım-gerilim tepkisini kaydeder. Sonuç, güç sınıflandırmasını ve modülle ilişkili elektrik verilerini destekler.
Üçüncüsü: ürün elektriksel olarak güvenli mi? Yalıtım, yüksek potansiyel ve toprak sürekliliği kontrolleri, yapıya ve geçerli kalite planına göre izolasyon ve koruma yollarını ele alır.
İki rakam, bu serbest bırakma kanıtının ne kadar değerli olduğunu açıklar. Hat içi EL denetimi piksel başına yaklaşık 0,5 mm çözünürlük sağlar; bu, yalnızca güç ölçümünün geçireceği mikro çatlakları yakalayacak kadar incedir ve bir güneş simülatörü spektrum eşleşmesine göre derecelendirilir, mevcut A+ sınıfı penceresi 0,875 ile 1,125 arasındadır. Yalıtım ve hi-pot testi, modül yapısına ve nitelendirdiğiniz test planına bağlı olarak 0,1 kV ile 10 kV arasında çalışır.
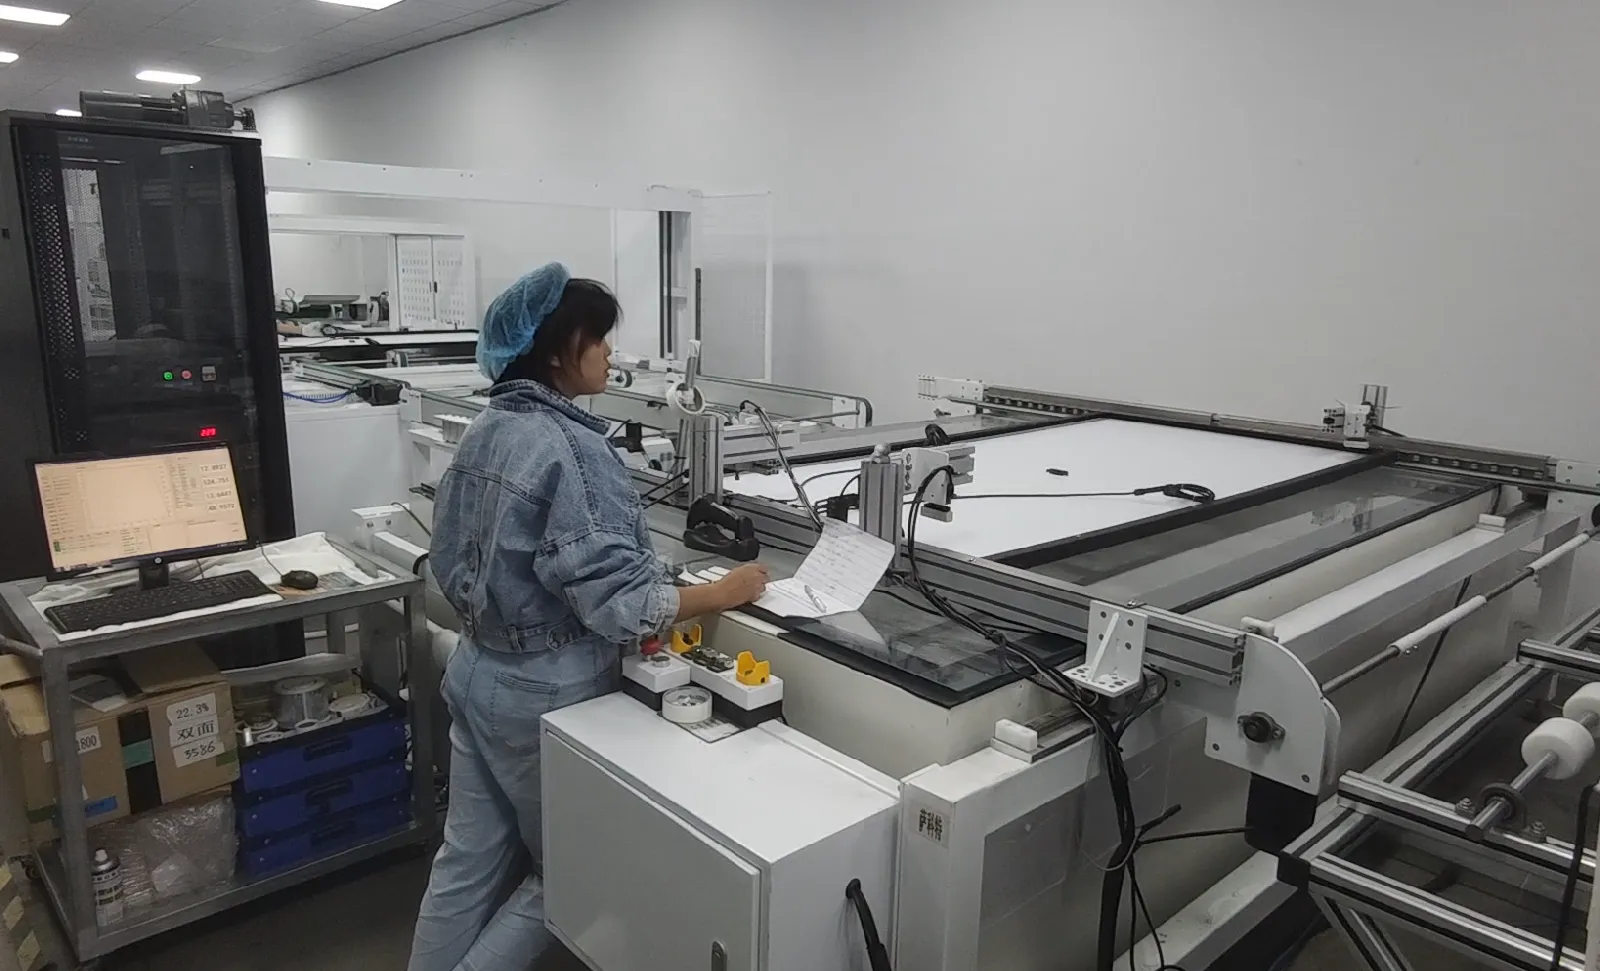
Ayrıca gözden kaçması kolay dördüncü bir soru daha var: fabrika, bu fiziksel modüle ait hangi proses geçmişini kanıtlayabilir?
Bir barkod veya başka bir seri tanımlayıcı, ürünü hücre veya malzeme partilerine, dizgi kayıtlarına, inceleme görüntülerine, laminasyon tariflerine, operatör veya ekipman verilerine, IV sonuçlarına ve güvenlik testi sonuçlarına bağlayabilir. Otomatik bir fabrikada bu bilgiler bir üretim yürütme sistemi ile değiş tokuş edilebilir. Daha küçük bir fabrikada, veri toplama daha basit olsa bile aynı prensip geçerlidir.
İzlenebilirlik, test sonuçlarını kullanılabilir bir üretim kaydına dönüştürür. Tekrarlayan kusurları araştırmaya, etkilenen malzemeyi izole etmeye, tarifleri karşılaştırmaya ve reddedilen bir ünitenin kabul edilen stoğa karışmasını önlemeye yardımcı olur.
Kuyruklar gerçek fabrika tasarımını ortaya çıkarır
Üretim çıktısı nadiren en etkileyici özelliğe sahip makine tarafından sınırlanır. Bir vardiya boyunca çevrim süreleri, partiler, transferler, denetimler, değişiklikler, bakım ve kalite beklemelerinin etkileşimi tarafından sınırlanır.
Kuyruklar, hattın koordinasyonu kaybettiği yeri gösterdiği için faydalı kanıtlardır.
| Fabrikanın gördüğü | Ne gösterebilir | Neyi incelemeli |
|---|---|---|
| Yerleştirme bekleyen bitmiş stringler | String üretimi, layup veya bussing'in kaldırabileceğinden daha hızlı geliyor | String boşaltma düzeni, layup döngüsü, tampon tasarımı, kusur bekletmeleri |
| Koridorları işgal eden hazırlanmış istifler | Muayene veya laminasyon akışı, gelen işi temizleyemiyor | Malzeme hazırlık zamanlaması, muayene serbest bırakma, parti yükleme, oda kullanılabilirliği |
| Çerçeveleme öncesi bekleyen lamine modüller | Soğutma, kesme, transfer veya çerçeveleme yetersiz boyutlandırılmış | Konveyör uzunluğu, soğutma süresi, manuel taşıma, çerçeve hazırlığı |
| Test bekleyen tamamlanmış modüller | Test döngüsü, veri aktarımı, etiketleme veya sıralama, montaj çıktısına yetişemiyor | Test cihazı yapılandırması, sonuç iletişimi, barkod iş akışı, reddetme yönlendirmesi |
| Ürün değişiklikleri sırasında uzun duruşlar | Format esnekliği kağıt üzerinde var ancak değişim işi iyi tanımlanmamış | Takımlar, reçeteler, malzeme istifleme, parametre kontrolü, operatör prosedürü |
Bir tampon, bir prosesi diğerindeki kısa bozulmalardan koruyabilir, ancak kalıcı uyumsuzluk için bir tedavi değildir. Çok az tamponlama sık duruşlara neden olur. Çok fazla tamponlama sorunları gizler, devam eden işi artırır, zemin alanı tüketir ve kusurların bir desen fark edilmeden önce daha uzağa gitmesine izin verir.
Amaç, her bekleme anını ortadan kaldırmak değildir. Beklemenin neden var olduğunu ve prosesi koruyup korumadığını veya bir tasarım hatasını ortaya çıkarıp çıkarmadığını bilmektir.
Gösteriden önce riski otomatize edin
Otomasyon kararları genellikle yarı otomatik bir fabrika ile tam otomatik bir fabrika arasında bir seçim olarak tartışılır. Daha kullanışlı bir soru, otomasyonun en büyük operasyonel riski nerede ortadan kaldırdığıdır.
Kırılgan taşıma bir önceliktir. Hücrelerin, stringlerin, camın ve büyük laminatların tekrarlanan kaldırılması ve konumlandırılması, kırılma, çizilme ve hizalama kayması için fırsatlar yaratır.
Tekrarlanabilir hassasiyet bir diğeridir. İp yerleştirme, bara geometrisi, yapıştırıcı dağıtımı, çerçeveleme ve test konumlandırması, aynı kontrollü hareketin modülden modüle gerçekleşmesi gerektiğinde fayda sağlar.
Devir teslimler de dikkat gerektirir. Otomatik transfer, kuyrukları ve manuel dokunuşları azaltabilir, ancak yalnızca bağlı istasyonlar uyumlu referanslar, çevrim mantığı, güvenlik kontrolleri ve hata kurtarma kullandığında.
Son olarak, otomasyon veri toplamayı iyileştirebilir. Barkod okuma, reçete seçimi, test sonucu aktarımı ve reddetme yönlendirmesi, sürece entegre edildiğinde daha güvenilir hale gelir.
Manuel çalışmanın hala yeri vardır. Pilot üretim, ürün geliştirme, düşük hacimli operasyonlar veya yargının hızdan daha değerli olduğu adımlarda esneklik sağlayabilir. Bunun karşılığında, sürecin eğitim, denetim, ergonomi ve izlenebilirliği, otomatik bir istasyonun sensörleri ve kilitlerini tanımladığı kadar dikkatli tanımlaması gerekir.
Yerleşim, bir kat planıyla değil, girdilerle başlar
Bir tedarikçi, yalnızca yıllık kapasite hedefinden faydalı bir üretim hattı tasarlayamaz. Yıllık çıktı, birçok işletme varsayımının özetidir. Yerleşim, varsayımların kendilerine ihtiyaç duyar.
| Proje girdisi | Hattı neden değiştirir |
|---|---|
| Modül çizimi ve malzeme listesi | Hücre hazırlığı, ip deseni, istif yapısı, ekipman çalışma aralığı, çerçeveleme ve bağlantı kutusu sürecini belirler |
| Vardiya başına gerekli çıktı | İş hedefini istasyon çevrimlerine, parti büyüklüklerine, paralel ekipmana, işgücüne ve tampon gereksinimlerine dönüştürür |
| Ürün karışımı ve değişim sıklığı | Takım, reçete, malzeme istasyonu, temizlik, parametre kontrolü ve planlamayı etkiler |
| Kalite ve sertifikasyon planı | Muayene pozisyonlarını, test ekipmanını, örneklemeyi, kabul mantığını, yeniden işleme yollarını ve kayıt saklamayı tanımlar |
| İzlenebilirlik gereksinimi | Barkod noktalarını, veri arayüzlerini, görüntü depolamayı, etiket baskısını ve fabrika sistemi entegrasyonunu belirler |
| Bina ve tesis bilgisi | Ekipman yerleşimini, koridor genişliğini, malzeme erişimini, elektrik yükünü, basınçlı havayı, havalandırmayı ve bakım alanını belirler |
| İşgücü ve bakım modeli | Manuel iş, yardımlı istasyonlar, robotik, yedek parçalar ve teknik destek arasındaki sınırı değiştirir |
| Genişleme stratejisi | Alan, yardımcı tesisler, konveyörler, test kapasitesi ve paralel istasyonların nerede ayrılması gerektiğini belirler |
Bu girdiler ayrıca yaygın bir yerleşim hatasını önler: önce düzgün bir çizgi çizmek ve ardından ürün ve malzeme akışını buna uydurmaya zorlamak. Daha iyi sıralama: ürün tanımı, süreç akışı, kalite kapıları, çevrim modeli, ekipman konfigürasyonu ve son olarak ayrıntılı kat planı.
Kaynaklar ve ilgili okumalar
Serbest bırakmanız gereken modülden geriye doğru tasarlayın
Proje üç çıktı tanımladığında üretim hattını belirlemek daha kolay hale gelir: doğru bir devre, dayanıklı bir laminat ve test ve izlenebilirlik kayıtlarıyla desteklenen bitmiş bir modül. Makine seçimi daha sonra sürecin yerine geçmek yerine onu takip eder.
Ooitech, dünya çapındaki müşteriler için operatör destekli fabrikalardan yüksek otomasyonlu hatlara kadar güneş paneli üretim sistemlerini yapılandırabilir ve tedarik edebilir; ekipman seçimi, fabrika yerleşimi, kurulum, devreye alma, eğitim ve satış sonrası destek, amaçlanan modül ve üretim planına göre uyarlanır.