Güneş Modülü Üretim Süreci ve Teknolojisi
İçindekiler
Hızlı yanıt: Fotovoltaik endüstri zinciri dört aşamadan oluşur: polisilikon, wafer, güneş hücresi ve modül. Modül, bitmiş hücre ile kurulu PV sistemi arasında, alt kısımda yer alır. Modül üretimi, kırılgan tek hücreleri alıp sızdırmaz, çerçeveli, hava koşullarına dayanıklı bir birime dönüştürür: hücreler string halinde lehimlenir, stringler ön cam ile arka backsheet arasına EVA kapsülleyici yerleştirilerek dizilir, yığın vakum ve ısı altında lamine edilir, ardından çerçevelenir, bağlantı kutusu takılır ve bir IV test cihazında flaşlanır. Half-cell kesimi ve multi-busbar düzenleri her adımı değiştirerek gücü artırdı ve direnç kaybını azalttı. Tek bir hücre yaklaşık 0,6 V'ta yalnızca birkaç watt ürettiğinden, kullanılabilir bir 400 W ila 700 W modülü üreten şey montaj adımıdır. Modül aynı zamanda tüm yukarı akış kalite sorunlarının verim kaybı olarak görünür hale geldiği yerdir.
PV Modül Üretimi · Jerry, Ooitech tarafından
Fotovoltaik Modüllere Giriş
Fotovoltaik endüstri zinciri dört aşamaya ayrılır: polisilikon, gofret, güneş hücresi ve modül. PV modülü, zincirin alt ucunda, güneş hücresi ile komple PV sistemi arasında yer alır.
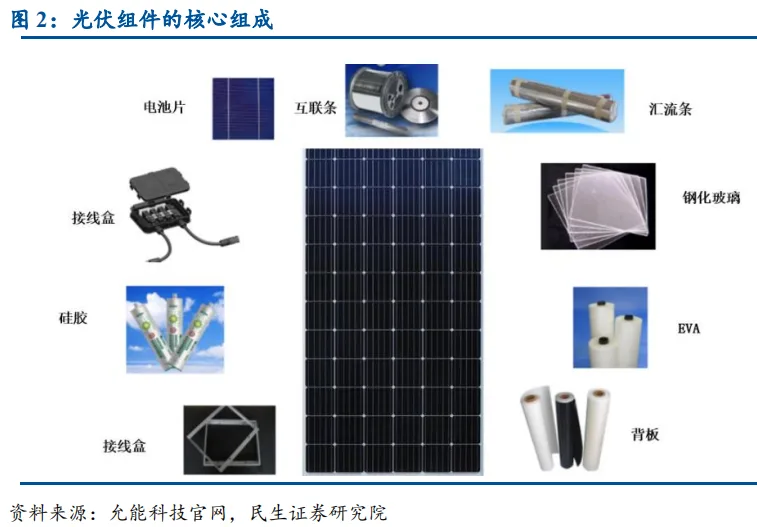
Tek bir güneş hücresi yalnızca sınırlı miktarda elektrik üretir. Hücrelerin kullanılabilir bir güç kaynağı olarak hizmet edebilmesi için seri bağlanması ve bir modül içinde kapsüllenmesi gerekir. Bu nedenle PV modülü, tek başına doğru akım çıkışı sağlayabilen en küçük bölünemez güneş cihazıdır. En küçük etkin güç üretim birimi olarak dokuz temel bileşenden oluşur: güneş hücreleri, bağlantı şeritleri, bara çubukları, temperli cam, EVA, arka tabaka, alüminyum alaşım çerçeve, yalıtkan ve bağlantı kutusu.
PV zincirinin dört aşaması arasında modül segmenti, Çin'de en erken gelişen ve olgunlaşan segmenttir.
Modül üretimi temel olarak iki ana adımı içerir: hücre ara bağlantısı ve laminasyon. Hücre ara bağlantısı, modülün elektriksel performansını belirler. Bir PV modülü için standart hücre sayısı 60 veya 72 hücredir ve bara görevi gören 10 veya 12 bakır şeritle bağlanır, altı grup birbirine bağlanarak bir modül oluşturur.
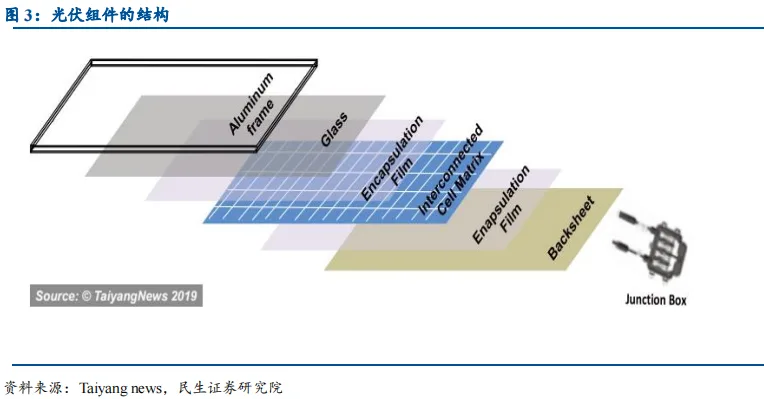
Bir PV modülünün en az 25 yıl dayanması beklenir, bu nedenle çevresel strese dayanmalı ve belirli bir mekanik mukavemet sağlamalıdır. Hücre ara bağlantısından sonra malzemeler tipik olarak alttan üste temperli cam, EVA, hücreler ve arka tabaka olarak düzenlenir ve ardından laminasyon yoluyla sızdırmaz hale getirilir. Arka tabaka ve temperli cam, hücreleri ve EVA'yı içeride kapsüllerken, alüminyum çerçeve ve sızdırmazlık malzemesi kenarları korur ve sızdırmaz hale getirir.
Genel modül üretim iş akışı şu şekilde ayrılabilir: lehimleme, yerleştirme, laminasyon, EL testi, çerçeveleme, bağlantı kutusu montajı, temizlik, IV testi, son muayene ve paketleme. Bunlar arasında lehimleme ve laminasyon en yüksek teknik içeriğe ve değere sahiptir.
Modül Üretiminde Kullanılan Ekipmanlar
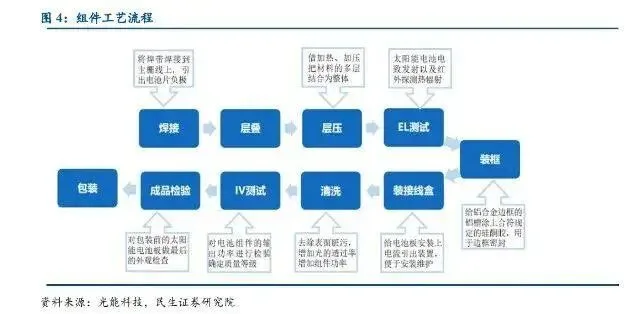
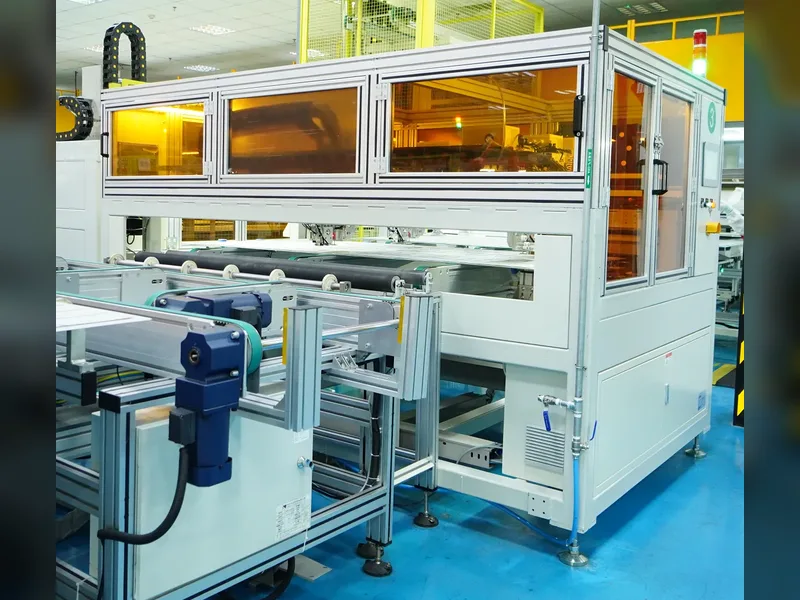
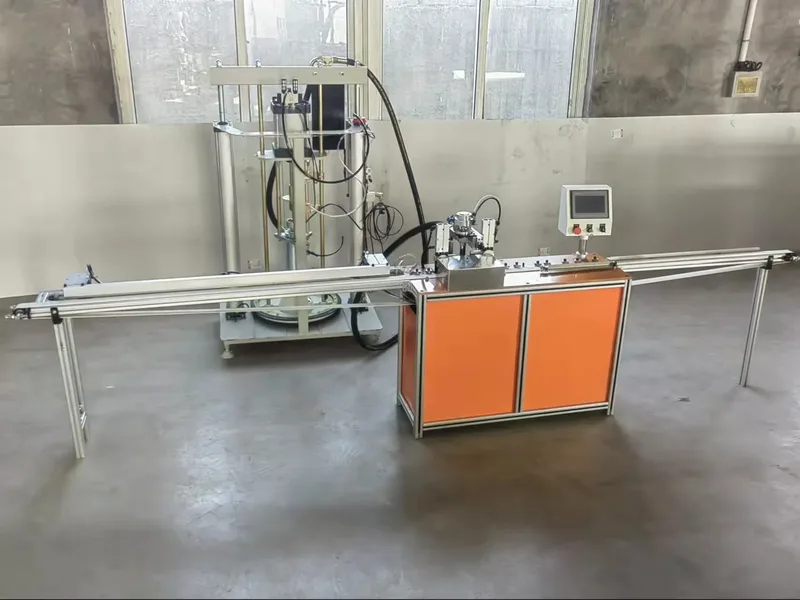
Modül ekipmanı, üretim iş akışının her aşamasına doğrudan karşılık gelir. Ana makineler şunları içerir: lazer kesim makineleri, tabber stringers, otomatik serim ekipmanı, laminatörler ve otomatik üretim hatları.
Tek tek aşamalara bakıldığında: lehimleme aşaması lazer kesim makineleri, bus bar kaynak makineleri ve hücre tabber stringer'ları gerektirir; serim aşaması şablon yerleştirme makineleri kullanır; laminasyon aşaması bir laminatör gerektirir; EL test aşaması bir EL test cihazı gerektirir; çerçeveleme aşaması otomatik çerçeve yerleştirme ve camı, kapsülleyiciyi, güneş hücrelerini ve backsheet'i—veya arka camı—tek bir dayanıklı yapı halinde sızdırmaz hale getirir.s gerektirir; bağlantı kutusu aşaması bir bağlantı kutusu lehimleme makinesi gerektirir; temizleme aşaması modül çevirme üniteleri gerektirir; IV test aşaması bir IV eğrisi test cihazı; son muayene bir döndürme muayene ünitesi gerektirir; ve paketleme bir paketleme hattı gerektirir.
Bireysel makinelerin ötesinde, ekipman tedarikçileri her aşamayı kapsayan ve anahtar teslim projeleri mümkün kılan tam otomatik modül montaj hatları da sağlayabilir.
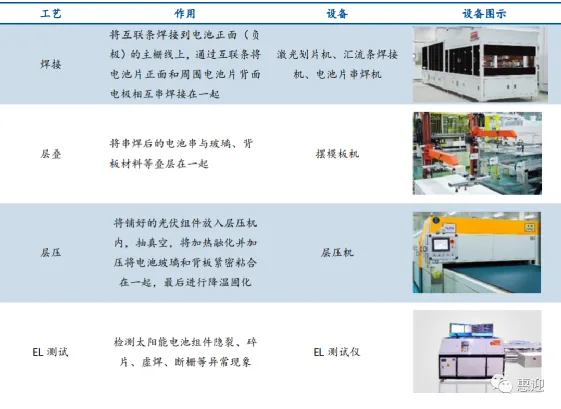
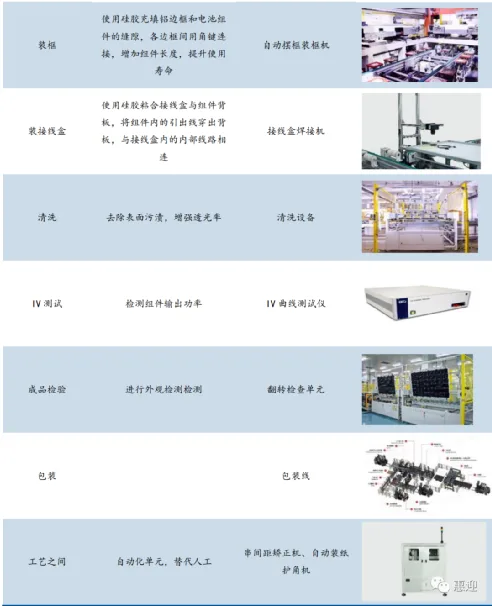
Güneş hücresi modüllerinin kalitesi ve maliyeti, tüm sistemin kalitesini ve maliyetini doğrudan etkiler. Peki modül üretim iş akışı aslında nasıl görünüyor?
Modül Yapısı
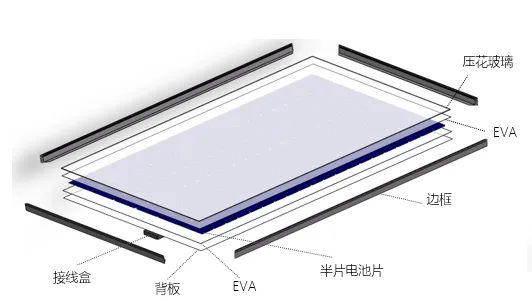
Yarım Hücre Modül Yapısı
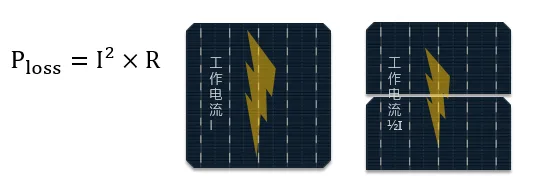
Yarım hücre modüllerinde, hücreler ikiye kesilir, böylece her hücrenin çalışma akımı yarıya düşer. Bu, bantlardaki elektrik kayıplarını önemli ölçüde azaltır ve modülün hücreden modüle (CTM) oranını iyileştirir.
Yarım hücre modülündeki hücreler arasındaki boşluklar daha büyüktür, bu da camdan hücrelere geri yansıyan ışığı biraz artırır. Hücre akımı ne kadar yüksekse, yarım hücre teknolojisinden elde edilen fayda o kadar büyük olur.
Modül Üretim İş Akışı
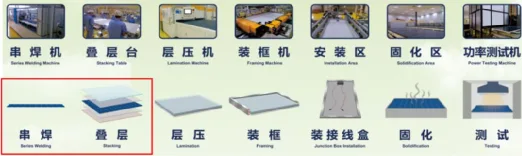
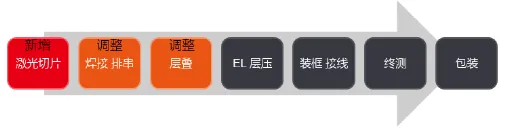
Modül üretim süreci genellikle yedi aşamadan geçer: bantlama, yerleştirme, laminasyon, çerçeveleme, junction box montajı, kürleme ve test, ardından son paketleme ve pazara teslimat. Tam hücre modüllerinden farklı olarak, yarım hücre modülleri modül aşamasında hücre kesimi uygular ve bir lazer kesim makinesi ile bir kesme adımı ekler, ardından bantlama ve yerleştirme süreçleri ayarlanır. Hücre tarafında, yarım hücre teknolojisi hücre düzeninin ayarlanmasını gerektirir.
Bantlama
Bantlar kullanılarak (manuel veya otomatik olarak), her hücrenin önü ve arkası birbirine lehimlenerek seri bağlı bir hücre dizisi oluşturulur.
Anahtar proses kontrolleri: soğuk lehimleme, aşırı lehimleme, hücre çatlaması ve lehim çekme mukavemeti.
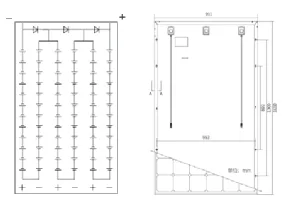
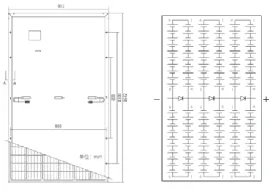
Yarım hücreli modüller için ana düzen, iki bölümlü bir tasarım benimser (gösterildiği gibi). Üst ve alt yarılar paralel olarak bağlanır ve baypas diyotları kullanır. Çıkış noktası, tam hücreli bir modülün tepesinden ortasına değişir, bu da dikey kurulum için uygun hale getirir.
Layup
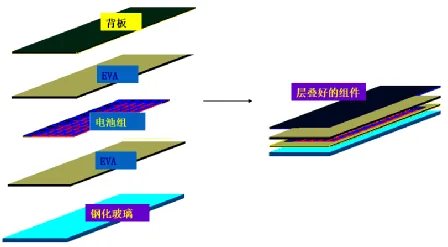
Hücre dizileri bağlanıp denetimden geçtikten sonra, hücre dizileri, cam, kesilmiş EVA ve arka tabaka, laminasyona hazırlık için belirli bir sırayla yerleştirilir. Yerleştirme sırasında, hücre dizilerinin ve cam gibi malzemelerin göreceli konumları sabit tutulur ve hücreler arasındaki boşluk, laminasyon için iyi bir temel sağlamak üzere ayarlanır. Alttan üste yerleştirme sırası: cam, EVA, hücreler, EVA, cam elyafı ve arka tabakadır.
Laminasyon
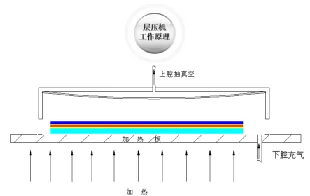
Yerleştirilmiş hücre düzeneği laminatöre yerleştirilir. Modülün içindeki hava vakumla alınır, ardından EVA'yı eritmek için ısı uygulanır ve hücreler, cam ve arka tabaka birbirine yapıştırılır. Son olarak modül soğutulur ve çıkarılır. Laminasyon, modül üretiminde kritik adımdır; laminasyon sıcaklığı ve süresi EVA'nın özelliklerine göre belirlenir. Sıradan EVA kullanıldığında, laminasyon çevrim süresi yaklaşık 10 ila 15 dakikadır ve kürleme sıcaklığı 135 ila 145 santigrat derecedir.
Anahtar proses kontrolleri: kabarcıklar, çizikler, göçükler, şişkinlikler ve hücre çatlaması.
Laminasyondan önce, modül performansını ve güvenliğini sağlamak için sıkı görünüm denetimi ve EL testi gerektiğini belirtmekte fayda var.
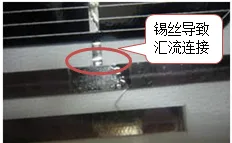
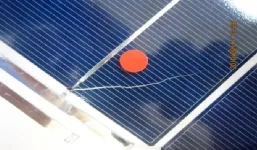
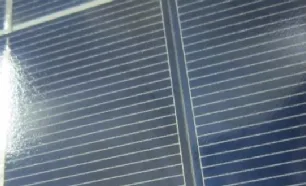
Görünüm denetimi
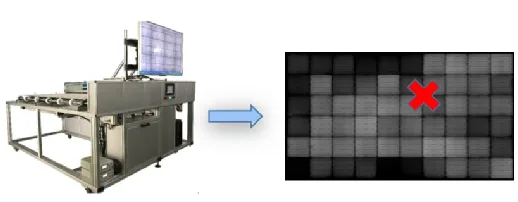
EL muayenesi
Çerçeveleme
Çerçeve, modülün temperli camının ve lamine modülün kenarlarını ve köşelerini korur, sonraki montajı kolaylaştırır.
Anahtar proses kontrolleri: göçükler, aşınmalar, çizikler, eksik montaj delikleri, arkada dolgu taşması, kabarcıklar ve dolgu eksikliği.
Junction Box Montajı
Junction box, PV modülünü bağlar ve korurken modül tarafından üretilen akımı kullanıcıya iletir.
Anahtar proses kontrolleri: kabarcıklar ve dolgu taşması.
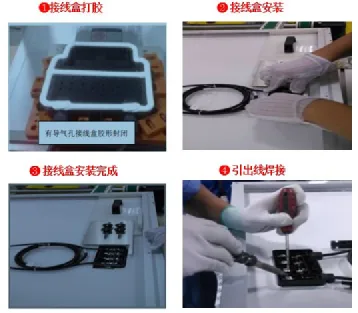
Kürleme
Önceki çerçeveleme ve junction box montaj adımlarında enjekte edilen dolgu, kürlenerek sızdırmazlığı güçlendirir ve modülü sonrasında sert dış ortamlardan korur.
Anahtar proses kontrolleri: kürleme süresi, sıcaklık ve nem.
Test
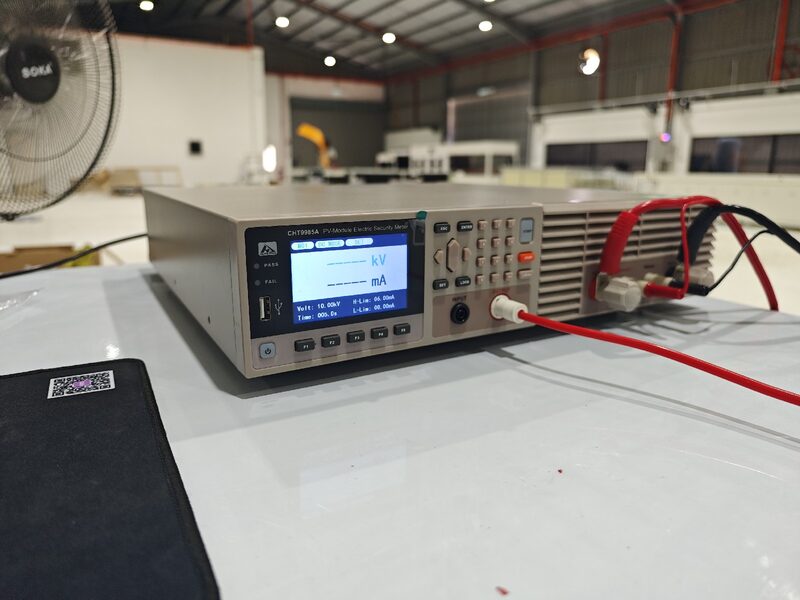
Modülün sınıfını belirlemek için elektriksel performans parametreleri ölçülür. Üç ana test dahildir: yalıtım dayanımı voltaj testi, yüksek voltaj altında çerçeve ile dahili canlı parçalar (hücreler, bantlar vb.) arasındaki güvenliği kontrol eder; topraklama sürekliliği testi, çerçeve ile toprak arasındaki direnci ölçerek çerçeve topraklamasının sağlam olup olmadığını doğrular; ve IV testi, modül sınıfını belirlemek için elektriksel performans parametrelerini ölçer.
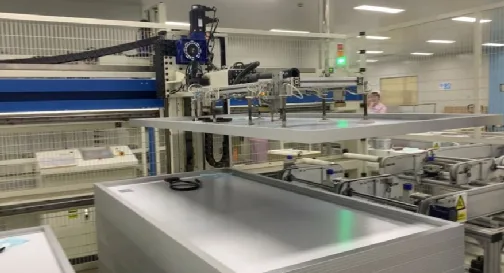
Tek Bir PV Modülünün Üretim Akışı
Bir endüstriyel robot, kitap boyutundaki tek PV hücrelerini üretim hattına yerleştirir.
Düzenlenen PV hücreleri birleştirilir ve lehimlenir, 12 hücrelik bir sıra lehimlenir ve kesilir. Mekanizasyondan önce bu iş yaklaşık dört veya beş kişinin aynı anda çalışmasını gerektiriyordu.
Lehimlenen PV hücreleri kalite denetiminden geçer. Kalite sorunu olmayanlar doğrudan bir sonraki aşamaya düzenleme ve organize etme için gönderilir.
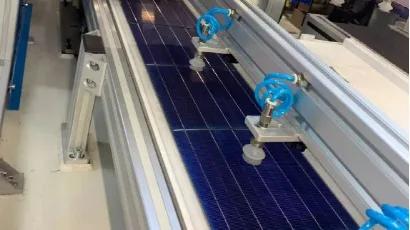
PV hücreleri, grup başına 12 hücreden oluşan altı sıra halinde düzenlenir.
Isıtma, yapıştırma ve film uygulaması yapılır.
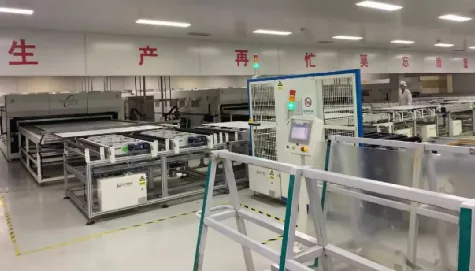
Birinci katman cam, ikinci katman EVA, ortada PV hücreleri, dördüncü katman yine EVA ve beşinci katman su geçirmezlik ve korozyon direnci için kullanılan arka tabakadır.
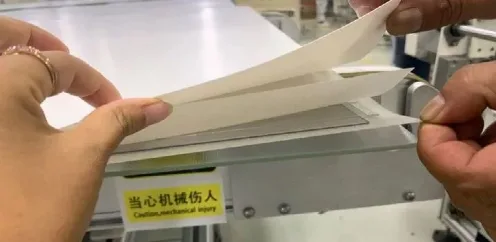
Bir monokristal PV modül grubu beş katmandan oluşur. Laminasyon bu beş katmanı tek bir katmanda birleştirir.
Laminasyon ve dört saatlik soğuk kürlemeden sonra manuel toz alma yapılır ve kenar ile köşeler kontrol edilir.
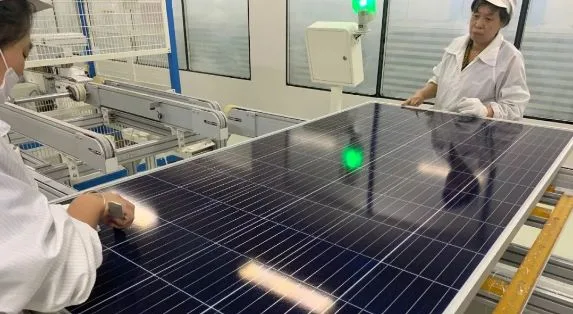
Bitmiş PV modülü simüle edilmiş güneş ışığı fonksiyon testine tabi tutulur.
Son muayene ve paketleme yapılır.
Ooitech'in Görüşü
Ooitech şuna inanır: fotovoltaik modül üretimi, hassas hücre dizilimi ve güvenilir laminasyona dayanır; yarım hücre teknolojisi ve sıkı EL testi, daha yüksek verimlilik ve uzun vadeli güvenilirliğin anahtarıdır.