PV Stringer Makinesi Temelleri — Güneş Hücresi Tabber Stringer
İçindekiler
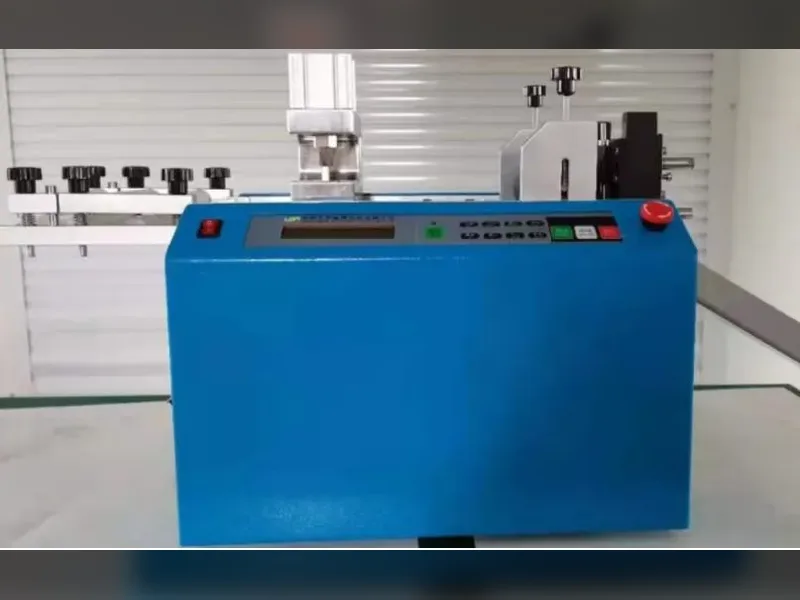
Hızlı yanıt: Bir tabber stringer, modül hattının ön ucunda tek bir iş yapar: tek tek güneş hücrelerine ribbon lehimler ve bu hücreleri bir seri string halinde birleştirir. Burada oluşan her çatlak, soğuk lehim veya yanlış hizalanmış ribbon kalıcıdır, çünkü laminatın içinde zaten sızdırmaz hale gelmiş bir bağlantıyı hiçbir sonraki istasyon onaramaz. İşlem, ribbon üzerindeki lehim kaplamasını eriterek çalışır, bu nedenle lehimleme bölgesi kullandığınız alaşımın erime noktasının üzerinde çalışır: geleneksel kurşunlu kaplamalar 183°C civarında, yaygın kurşunsuz alaşımlar ise 217°C civarında erir. Makineler bu bölgeyi dar bir toleransta tutar ve AM050FH platformumuz ±7.5°C belirtir. Birkaç rakam size bir makinenin değerinin çoğunu söyler: mevcut makinelerin %0.2 veya altında tuttuğu Class A hücrelerde kırılma; tipik olarak ±0.15 mm olan konumlandırma doğruluğu; ve bir broşüre değil, laminatörünüze uygun üretim hızı. Bu sayfa temelleri ve üç makine sınıfını kapsar.
Bir stringer'ın ne yaptığı, manuel, yarı otomatik ve tam otomatik makineler arasındaki fark ve herhangi bir teklifi okumadan önce sormanız gereken dört rakam.
PV Modül Üretimi · PV Temelleri · Jerry, Ooitech tarafından
Bu, modül üretiminde yeni olan alıcılara gönderdiğim sayfa. Stringer'ı anlamak zor olduğu için değil, küçük bir proses hatasının kalıcı hale geldiği tek istasyon olduğu için ve çoğu insan bunu ilk kötü partilerinden sonra öğrenir.
Makinenin Ne Yaptığı
Stringing, tek tek hücrelerin kullanılabilir bir voltaja dönüşme şeklidir. Bir hücre yaklaşık yarım volt üretir, bu nedenle bir modülün faydalı bir iş yapabilmesi için hücrelerinin seri bağlanması gerekir. Stringer bunu, bir hücrenin ön yüzünden bir sonrakinin arka yüzüne kalaylı bakır ribbon lehimleyerek yapar ve modül tasarımınızın gerektirdiği uzunlukta tam bir string oluşana kadar deseni tekrarlar.
Bu kulağa basit bir mekanik görev gibi geliyor ve mekanik olarak öyledir. Zorluk termaldir. Ribbon bir lehim alaşımıyla kaplı olarak gelir ve makinenin bu kaplamayı erime noktasının üzerine ısıtması, hücrenin gümüş parmaklarını ıslatması ve wafer'ı pişirmeden veya çatlatmadan tekrar soğutması gerekir. Bir wafer 130 ila 180 mikrometre kalınlığındadır, bu iki kez katlanmış bir kağıt yaprağından daha incedir. Çok hızlı ısıtırsanız eğilir. Çok sert bastırırsanız çatlar. Bu dar pencere, stringer seçiminin gerçekte mekanikle değil proses kontrolüyle ilgili bir soru olmasının nedenidir.
Üç Makine Sınıfı
Piyasadaki neredeyse her stringer üç gruptan birine girer ve bütçeleme yaparken grup markadan daha önemlidir. Ayrım, makinenin çevrimin ne kadarını kendi başına hallettiğiyle ilgilidir, tasarımın ne kadar modern olduğuyla değil.
Manuel. Operatör hücreleri ve ribbon'ı elle yerleştirir ve basit aletlerle veya ısıtmalı bir tabla ile lehimler. Yatırım düşüktür ve tutarlılık da öyledir: konumlandırma doğruluğu operatörün gözüyle sınırlıdır, üretim hızı günde onlarca modülle ölçülür ve kırılma riski yüksektir. Bunları hâlâ laboratuvarlarda, üniversite pilot hatlarında ve eğitim atölyelerinde görürsünüz ve bir hatta karar vermeden önce bir modül tasarımını kanıtlamanın makul bir yoludur. Bir üretim çözümü değildir.
Yarı otomatik. Makine ribbon besleme ve lehimlemeyi devralırken operatör hâlâ string transferi, yükleme ve boşaltmayı yönetir. Bu, çoğu fabrikanın ilk karşılaştığı sınıftır, çünkü sermaye maliyetini aşamalara böler ve daha sonra genişletilebilir. Kalite büyük ölçüde operatöre bağlıdır ve lehimleme tutarlılığı vardiyalar arasında tam otomatik bir platforma göre daha fazla değişir. 5 ila 60 MW'lık bir hat için genellikle makul başlangıç noktasıdır.
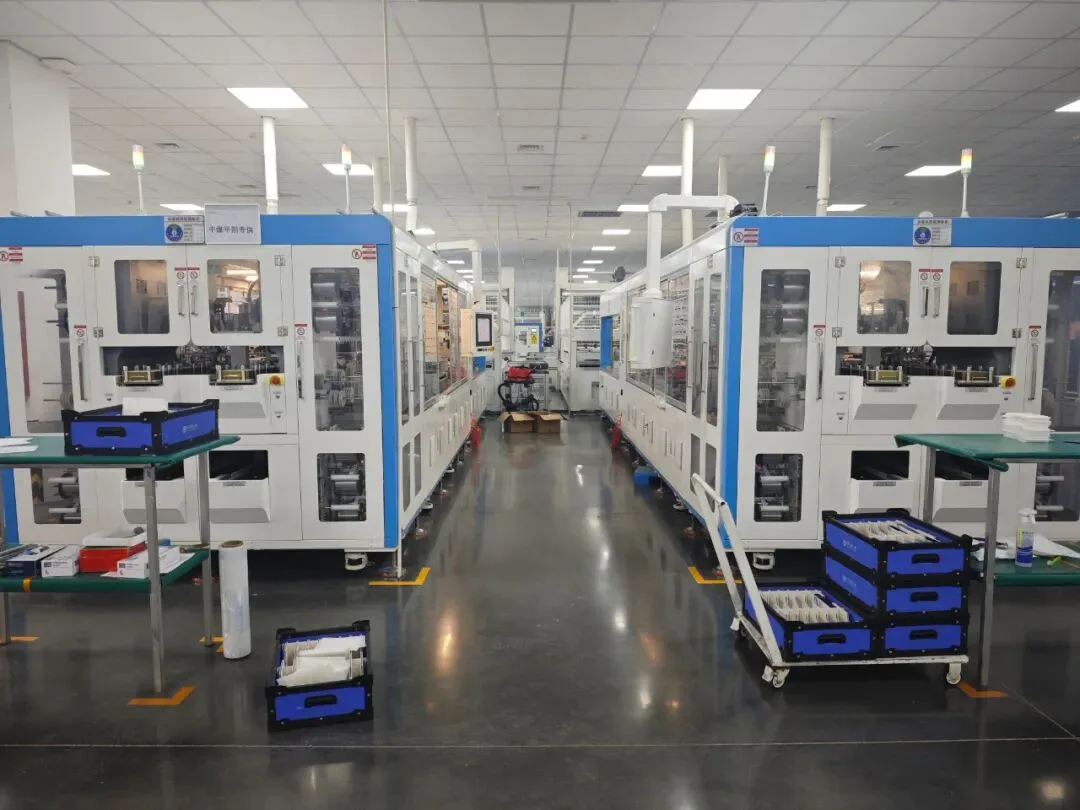
Tam otomatik. Yükleme, görüntü hizalama, ribbon besleme, lehimleme ve string transferi tamamen operatör olmadan çalışır. Konumlandırma doğruluğu, üretim hızı ve tekrarlanabilirlik daha yüksektir ve işgücü bağımlılığı keskin şekilde düşer. Karşılığında sermaye maliyeti ve gerçek bir bakım fonksiyonu ihtiyacı vardır. Ana akım modül fabrikaları bu sınıfı kabaca 100 MW üzerinde varsayılan olarak kabul eder.
| Sınıf | Makinenin hallettikleri | Nereye uygun |
|---|---|---|
| Manuel | Hiçbir şey; operatör hücreleri ve ribbon'ı yerleştirir ve elle lehimler | Laboratuvar, pilot hat, eğitim. Bir üretim cevabı değil |
| Yarı otomatik | Ribbon besleme ve lehimleme; operatör hâlâ stringleri transfer eder ve yükler | 5–60 MW hatlar ve manuel stringing'den yükseltmeler |
| Tam otomatik | Yükleme, görüntü hizalama, ribbon besleme, lehimleme ve string transferi | Sürekli hatlar, kabaca 100 MW üzerinde varsayılan |
Yukarıdaki kapasite bantları bir spesifikasyon değil, bir pratik kuraldır. Gerçekte ihtiyacınız olan sınıfı belirleyen şey, arkanızdaki istasyonun çevrim süresidir. Yarı otomatik bir layup istasyonunu besleyen tam otomatik bir stringer, artık var olmayan bir darboğaza harcanan paradır.
Hatta Nerede Durur
Stringer, hücre sıralamadan ve lazer kesimden sonra, layup'tan önce yer alır. Bu konumda, bir hücre ile bitmiş bir modül arasındaki ilk geri döndürülemez adımdır: laminasyon yeniden çalıştırılabilir ve çerçeveleme düzeltilebilir, ancak tamamlanmış bir string içindeki soğuk bir lehim veya çatlamış bir hücre, önümüzdeki 25 yıl boyunca modülün içindedir.
Bu yüzden stringer, zemindeki en pahalı makine olmasa bile hat verimi üzerindeki tavanı belirleme alışkanlığına sahiptir. Aynı zamanda taktının izole olarak seçilmek yerine layup istasyonu ve laminatör ile eşleştirilmesi gerekmesinin nedenidir. Aşağı yönde, stringler bir bara makinesi ile birleştirilir ve bir EL test cihazıile kontrol edilir ve bu üç noktadan herhangi birindeki uyumsuzluk, bir kusur raporu olarak değil, bir kuyruk olarak ortaya çıkar. Hâlâ tüm diziyi haritalandırıyorsanız, hat ekipmanı genel bakışı her istasyonu sırayla ele alır.
İlk Sorulacak Dört Rakam
Tam bir stringer veri sayfası yirmi parametreye ulaşır. Bunlardan dördü sonucun çoğunu belirler ve bunlar ilk teklifte en sık belirsiz bırakılan dört tanesidir.
- Kırılma oranı. Mevcut nesil makineler Class A hücrelerde %0.2 veya altında tutar ve bu rakam ölçüldüğü hücre derecesiyle birlikte belirtilmelidir. Daha gevşek olan her şey size kalıcı olarak hücre kaybettirir.
- Konumlandırma ve yerleştirme doğruluğu. Bunlar iki farklı sayıdır. Konumlandırma doğruluğu, makinenin ne kadar hassas hareket ettiğidir; yerleştirme doğruluğu ise şeridin nereye geldiğidir. Mevcut makineler sırasıyla yaklaşık ±0,15 mm ve ±0,2 mm belirtir ve hangisi olduğunu söylemeden tek bir rakam veren bir teklif, ek bir soruyu hak eder.
- Hücre tipine göre üretim kapasitesi. Giriş seviyesi makineler saatte yaklaşık 1.200 hücre, ana sınıf 2.400 ve yüksek hızlı platformlar yaklaşık 6.800 hücre işler. Aynı makinede hızlar hücre tipine göre değişir, bu nedenle format belirtilmeyen tek bir rakam size çok az şey söyler.
- Sıcaklık kontrol toleransı. Lehimleme bölgesi, iyi bir bağlantı ile termal hasar arasındaki dar bir bant içinde kalmalıdır. AM050FH platformumuz, HMI üzerinde ayarlanabilir üst ve alt limitlerle ±7,5°C belirtir.
Buradan Nereye
Bu sayfa bilerek yönlendirmede durur. Alıcıların sorduğu sonraki iki soru, makinenin ayrıntılı olarak nasıl çalıştığı ve nasıl seçileceğidir ve her ikisi de şurada ele alınmaktadır: tabber ve stringer makinesi rehberi: altı istasyon, kızılötesinin neden sıcak havayı değiştirdiği, çoklu busbar'dan sıfır busbar'a geçiş, PERC, TOPCon, HJT ve BC arasında hücre uyumluluğu ve farklı makine sınıflarının maliyeti.
Ne istediğinizi zaten biliyorsanız ve açık soru kimden satın alacağınızsa, bu kendi kontrol listesine sahip ayrı bir karardır ve şurada belirtilmiştir: bir tabber stringer makinesi üreticisi nasıl değerlendirilir. Kategoriler yerine somut platformlar için, SS-1500B giriş sınıfı makinemizdir ve SS-2500B daha yüksek kapasiteli olandır.
Son düşünceler: stringing konusunda yeniyseniz, makineleri karşılaştırarak başlamayın. Hedeflenen kapasitenizi, önümüzdeki iki yıl için hücre formatlarınızı ve halihazırda sahip olduğunuz istasyonun çevrim süresini belirleyin. Bu üç yanıt, tek bir teklif okumadan önce pazarın çoğunu eler ve bunları şimdi değiştirmek, makine fabrikanıza geldikten sonra değiştirmekten çok daha ucuzdur.
Spesifikasyonlar Ooitech makine verilerine atıfta bulunur. Kapasite bantları ve doğruluk rakamları her makine sınıfı için tipiktir ve teklif öncesinde hücre formatlarınıza göre doğrulanır.