Bu makalenin yayın sorumluluğu şu kuruluşa aittir: Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech yayın ekibi tarafından yazılmış ve incelenmiştir. Nasıl yazdığımız, yapay zeka araçlarının nerede kullanıldığı ve nasıl düzeltme talep edebileceğiniz hakkında bilgi için yayın politikamıza bakın.
İnce Hatlı Ekran Baskıdaki Darboğaz
İçindekiler
Hızlı yanıt: İnce çizgi serigrafi baskı, kendi spesifikasyonuna yetişme konusunda kalıcı bir durumda var olur: sürecin neler yapabileceğini tanımlayan makale, yayımlanmadan önce güncelliğini yitirir, çünkü üretimdeki parmak genişlikleri sürekli küçülmektedir. Bunun nedeni aritmetiktir. Daha dar bir parmak daha az ışık engeller ve hücrenin ürettiği akımı artırır, ancak aynı zamanda daha yüksek bir dirence ve daha küçük bir temas alanına sahiptir, bu nedenle macun formülasyonu, ekran ağı ve baskı parametrelerinin tümü birlikte ilerlemek zorundadır. Söz konusu boyutlar yaklaşık 13 µm'den 9 µm'ye ve 6 µm'ye kadar iner; ulaşılabilir genişlikler yapıya bağlı olarak 16 µm ila 24 µm bandında bildirilmektedir. Her küçültme, yalnızca verim korunursa gerçekleşen küçük bir kazançtır; bu nedenle ince çizgi baskı, tasarım sorunu olduğu kadar bir verim sorunudur.
PV Modül Üretimi · Jerry, Ooitech tarafından
Bir makale henüz kabul edildi, ancak veriler zaten güncelliğini yitirmiş durumda. Ar-Ge'de çalışan herkes bu garip durumu bilir.
Fraunhofer ISE'nin makalesi, "İnce Çizgili Ön Yüz Baskıda İlerleme için TOPCon Güneş Hücreleri," tipik bir örnektir. En agresif tasarımı, 13 µm açıklığa sahip düğümsüz bir ekran kullandı. Deneylerde daha ince olan her şey kararsız hale geldi. Kamuya açık sektör bilgilerine göre, önde gelen hücre üreticileri düğümsüz ekran açıklıklarını zaten şu seviyeye çıkarmıştı: 2026'ya kadar 6 µm'ye—makalede bildirilen boyutun yarısından azına— itmişti.
Bu görünür eskime, makaleyi okumaya değer kılan şeyin tam olarak kendisidir. 2024–2025'te ekran baskısının pratik kapasite sınırını haritalandırdı. Daha sonra bu sınırın ötesine geçen üreticiler, çalışmada açıklanan aynı ödünleşim çerçevesiyle çalışıyorlardı.
Rakamların süresi dolar. Yöntemlerin süresi dolmaz. Bu makale iki şeye bakıyor: makalenin o zaman tespit ettikleri ve seri üretimin daha sonra bu sözde sınırı nasıl aştığı.
1. Makalede Ne Oldu
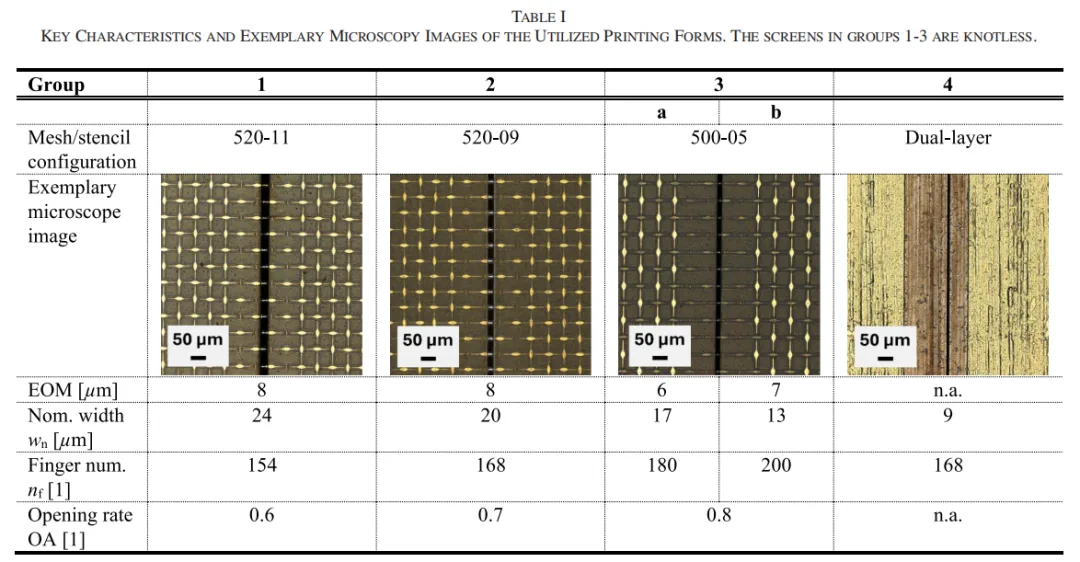
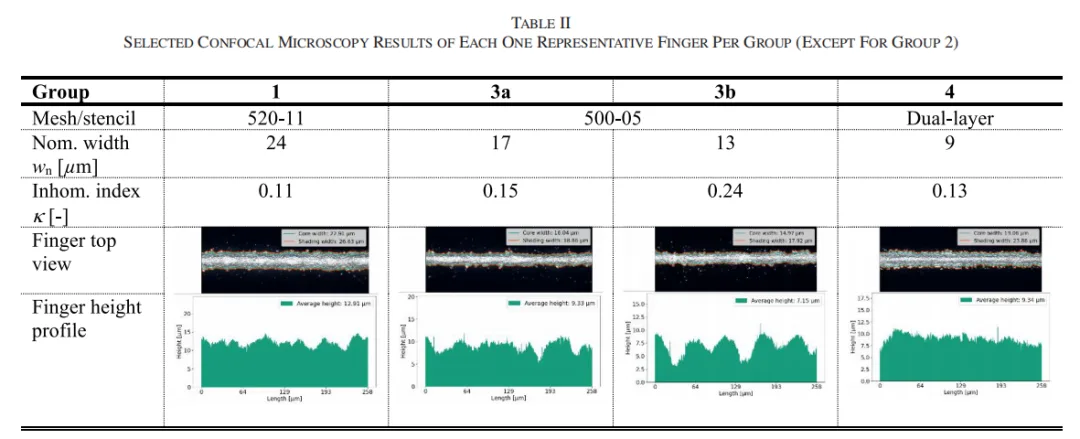
Deneysel tasarım basitti. Araştırmacılar M10 formatında n-tipi TOPCon güneş hücreleri kullandılar ve ön yüz baskı sürecini birkaç tek değişkenli karşılaştırma grubuna böldüler. Bunlar, 24, 20, 17 ve 13 µm nominal açıklıklara sahip üç düğümsüz ekran ve 9 µm çift katmanlı metal folyo şablonu içeriyordu. Arka yüz süreci değişmedi. Sadece ön yüz baskı yöntemi değiştirildi.
Çalışma ayrıca eksiksiz bir karakterizasyon zinciri kullandı:
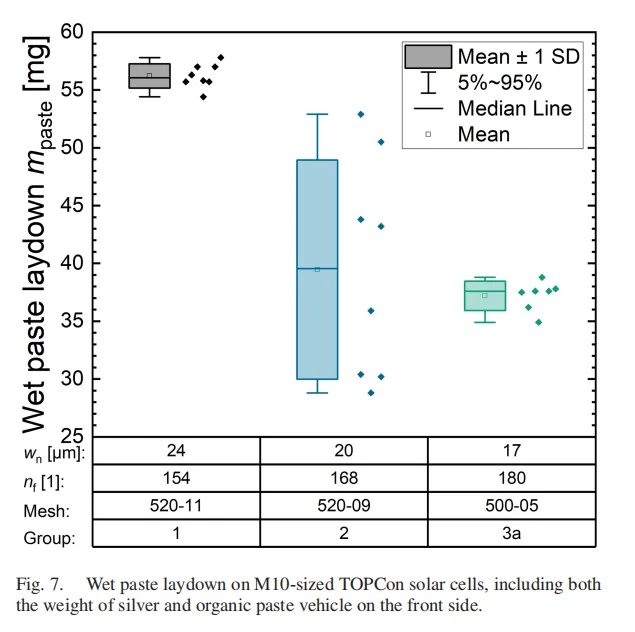
Gümüş tüketimini hesaplamak için ıslak macun tartımı
Parmak genişliğini, yüksekliğini, kesit alanını ve homojensizlik κ'yı ölçmek için taramalı elektron mikroskobu ve konfokal mikroskopi
Temas direnci için transfer uzunluğu yöntemi ölçümleri
Tamamlanmış M10 güneş hücrelerinde I-V testi
Bu dizi, yeni bir ekran, şablon veya metalizasyon macununu değerlendirmenin standart bir yolu olmaya devam ediyor.
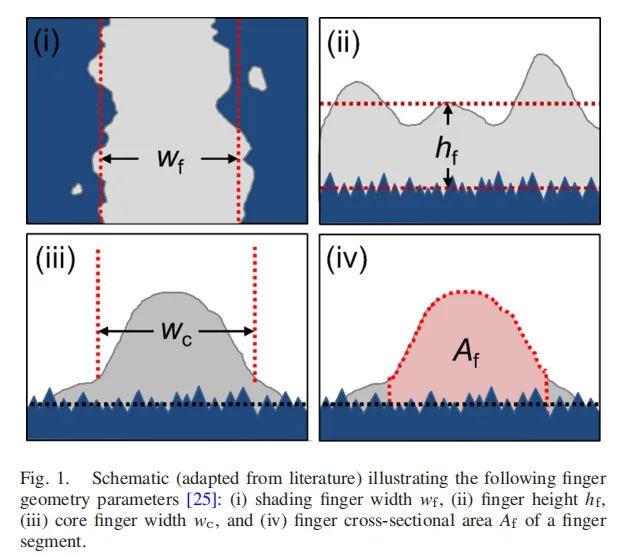
Sonuçlar üç seviyeye ayrılabilir:
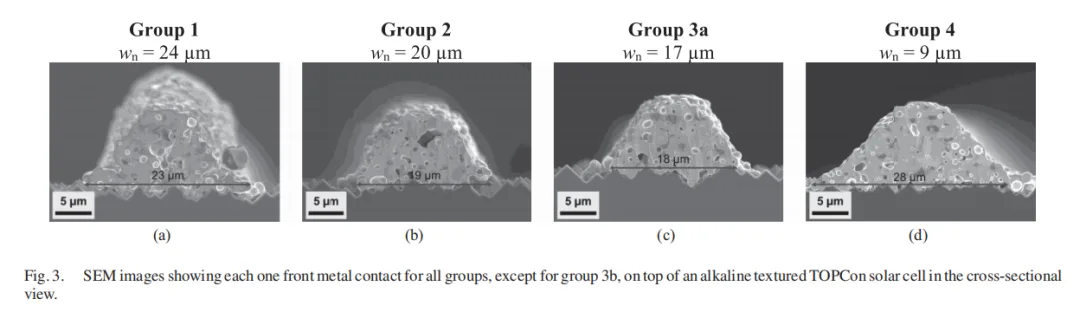
17 µm açıklık en iyi çalışma aralığıydı. 16 µm baskılı parmak genişliği üretti. 24 µm referans grubuyla karşılaştırıldığında, %0,9 göreli verimlilik artışı sağladı ve ön yüz macun tüketimini %30 azalttı.
13 µm açıklık bir duvara çarptı. Parmak düzgünsüzlüğü κ 0,15'ten 0,24'e sıçradı, kesintili parmaklar ve diğer kusurlar arttı. Bu grup hücre düzeyi değerlendirmeye geçmedi.
9 µm şablon olumsuz bir örnek haline geldi. Viskozite uyumsuzluğuna rağmen bir serigrafi macunu şablona zorlandı. Ortaya çıkan baskılı parmak 19 µm genişliğindeydi; bu, 13 µm ekran açıklığı grubunun ürettiği parmaktan daha genişti.
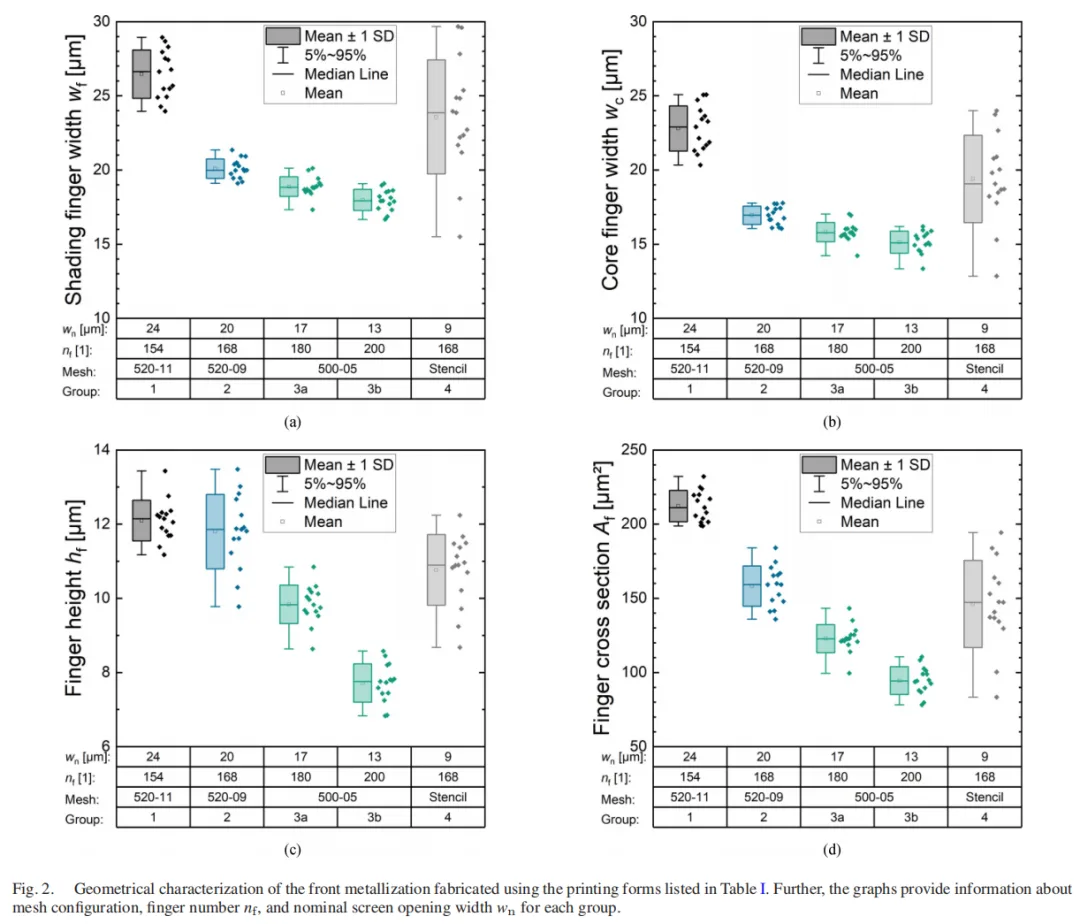
Sonuç açıktı. Düğümsüz serigrafi baskı için pratik ince çizgi aralığı yaklaşık 15–17 µm açıklık civarındaydı. Bu noktanın altında, baskı kalitesi önce bozuldu.
Makale ile 2026 üretimi arasındaki zaman farkı: dört karşılaştırma
1. Baskı sınırı
Makalede, 13 µm açıklık zaten kararsızdı. Düzgünsüzlük κ 0,24'e yükseldi, kusurlar arttı ve grup hücre değerlendirmesine asla ulaşmadı. Kamuya açık sektör bilgilerine göre, önde gelen üretim hatları 2026'ya kadar 6 µm düğümsüz ekran açıklıklarına geçmişti.
Makalenin çizdiği yetenek sınırı çok daha ileriye taşınmıştı. Sözde sınır kalıcı bir duvar değildi. O dönemde mevcut olan macun, ekran ve baskı ekipmanı arasındaki denge noktasıydı.
2. Macun tasarrufu motivasyonu
Makaledeki en iyi grup—17 µm açıklık ve 16 µm baskılı parmak—ön yüz macun tüketimini %30 azaltırken %0,9 göreli verimlilik artışı elde etti.
2026'ya gelindiğinde, gümüş tüketimi birçok hücre üretim maliyet yapısında silikon dışı en büyük maliyet kalemi haline gelmişti. Macun tasarrufu artık ikincil bir optimizasyon hedefi değildi. Üretim rekabeti ve bazı durumlarda hayatta kalma meselesi haline gelmişti. Makalenin metodolojisi bir verimlilik aracından maliyet kontrol aracına dönüşmüştü.
3. Şablon yolu
Makalenin 9 µm metal folyo şablonu, macun viskozitesinin baskı yöntemiyle uyuşmaması nedeniyle başarısız oldu. 19 µm genişliğinde bir parmak üretti.
2026 yılına gelindiğinde, tam açılımlı metal şablon üzerine çelik plaka baskısı seri üretime girmişti. Makaledeki başarısız bir yol, daha sonra önemli bir endüstriyel yön haline geldi. Ders açıktır: baskı yöntemini değiştirmek, macunu da değiştirmeyi gerektirir.
4. Verimlilik kazancının değeri
Makale, %0,9'luk göreli bir verimlilik kazancı bildirdi. 2026 yılına gelindiğinde, hücre verimlilikleri %26+ aralığına girmişti ve burada tartışılan örneklerde bildirilen sonuçlar %26,09 ile %26,66 arasındaydı.
Gölgelemenin azaltılmasının marjinal değeri hâlâ mevcuttu, ancak ana ticari itici güç verimlilik artışından gümüş azaltımına kaymıştı.
2. 13 µm'den 6 µm'ye: Sınır Nasıl Aşıldı
13 µm gerçekten serigrafi baskının fiziksel sınırı mıydı?
Hayır. Makalenin kendisi birkaç ipucu bıraktı.
Üç ekran tasarımında tel çapı 11 µm'den 9 µm'ye ve ardından 5 µm'ye düştü. Açık alan oranı 0,6'dan 0,7'ye ve ardından 0,8'e yükseldi. Ayrıca 0° ağ yönelimi tanıtıldı.
Başka bir deyişle, 13 µm sonucu ekranların daha ince yapılamayacağı anlamına gelmiyordu. Bu, o sırada mevcut olan macun, ekran ve ekipman kombinasyonunun bu noktada stabil kalamayacağı anlamına geliyordu.
Bu üçgenin hangi tarafı gerçek darboğazdı?
Ekranın kendisi kısmen devre dışı bırakılabilir. Çalışma, zamanı için ileri düzey düğümsüz ekran teknolojisini temsil ediyordu. Tel çapı, açık alan oranı ve ekran açısı zaten zorlanmıştı. 13 µm grubu, ekran tedarikçisinin hiçbir çaba göstermediği için başarısız olmadı. Ekran, macun tarafından geri tutuluyordu.
Baskı ekipmanı da genel bir endüstriyel platforma dayanıyordu. Benzer yazıcılar hem laboratuvarlarda hem de önde gelen üretim hatlarında mevcuttu. Bu, anahtar değişken olarak macunu bırakır.
İnce çizgi baskısı üç yönlü bir çekişmedir. Parmak genişliğindeki her 1 µm azalma optik gölgelemeyi düşürür, ancak aynı zamanda parmak kesit alanını da azaltır. Seri direnç artabilirken, baskı kusurları ve verim kaybı riski artar. Sonuç, macun, ekran ve sürecin birlikte ilerleyip ilerleyemeyeceğine bağlıdır.
2024 ile 2026 arasında üç taraf da ilerledi.
Macun: genel amaçlı bir bileşikten desenleme malzemesine
Gümüş partikül boyutları düşmeye devam ederken, özel ince hat macunları ayrı bir ürün kategorisi haline geldi. TOPCon ön yüz ince parmak macunu geliştirme üç yönde ilerledi: daha dar parmaklar basmak, iyi pişirme davranışını korumak ve elektriksel direnç artışını önlemek.
6 µm ekran açıklığında, sadece biraz fazla büyük olan partiküller ekranı tıkayabilir. Tutarlı bir parmak profili korumak daha da zorlaşır.
İnce parmak düzensizliği κ, özünde, son derece dar açıklıklar altında macun reolojisinin bir yansımasıdır. Macun 6 µm açıklıktan tutarlı bir şekilde aktarılamazsa, sonuç ekran tıkanması, kesintili parmaklar ve κ'da keskin bir artış olur. Makaledeki 13 µm grubu, baskı kalitesi nedeniyle başarısız görünüyordu. Daha derin bir düzeyde, macun bu açıklık altında transfer sınırına ulaşmıştı.
Macun formülasyonu ile baskı yöntemi arasındaki yakın ilişki, son iki yılda defalarca gösterilmiştir.
Ekran: düğümsüz yapılar ve 0° yönelim standart hale geldi
Makalenin 500-05 ekranı—5 µm tel çapı, 0.8 açık alan oranı ve 0° yönelim ile—o zamanlar zaten agresif bir tasarımdı.
Önde gelen üretim ekranları daha sonra aynı yönde bir nesil daha ilerledi. Tel çapları inceldi, açık alan oranları arttı ve gerilim kontrolü iyileşti. 6 µm açıklıkla stabil üretim, öncelikle ekranın kendisinde son derece yüksek üretim hassasiyeti gerektirir.
Proses: LECO kontrollü ince parmak temas direnci
Bu, genellikle gözden kaçan taraftır.
Parmaklar daraldıkça temas alanı azalır. Temas direnci normalde keskin bir şekilde artar. LECO veya lazer destekli temas optimizasyonu, bu elektriksel kaybı azaltabildiği için ince hat TOPCon üretimiyle yaygın olarak ilişkilendirilmiştir.
Sektör raporları, LECO'nun TOPCon kapasitesinin büyük bir kısmında zaten benimsendiğini göstermektedir. İsteğe bağlı bir verimlilik artışından, ince parmak üretimi için pratik bir kolaylaştırıcı prosese dönüşmüştür. LECO veya eşdeğer bir temas optimizasyon yaklaşımı olmadan, 6 µm açıklıktan başarılı baskı, prosesin stabil seri üretime hazır olduğu anlamına gelmez.
Macun, ekran ve proses ilerlediğinde, denge noktası yaklaşık 15 µm'den 6–8 µm aralığına kaydı. Sınır, tek bir dramatik buluşla kırılmadı. Üç güç aynı anda itti.
3. Makalenin Bıraktığı Metodoloji
Bu makaleden çıkarılacak tek bir şey varsa, o da sayılar değil çerçevedir.
Birincisi: üç yönlü denge
Her ince hat baskı çözümü, optik gölgeleme, elektriksel direnç ve baskı kalitesi arasında bir dengedir. Bu çerçeve, özellik boyutları küçüldükçe de geçerliliğini korur. Aynı mantık, çelik plaka baskısı, elektroform ekranlar ve diğer metalizasyon yollarını değerlendirmek için de kullanılabilir.
İkincisi: karakterizasyon zinciri
Pastayı tartın, geometriyi inceleyin, temas direncini ölçün ve ardından tamamlanmış hücreyi test edin. Bu dört adım tamamlandığında, yeni bir ekranın veya pastanın değeri ölçülebilir.
13 µm grubu neden hücre değerlendirmesine geçmedi? Çünkü geometrik karakterizasyon, κ'daki keskin artışla sorunu zaten ortaya çıkarmıştı. Sıralama—önce morfolojiyi incelemek, ikinci olarak elektriksel performansı ölçmek ve en son hücreyi değerlendirmek—tek bir verimlilik rakamının zayıf veya kararsız bir süreci gizlemesini önlemeye yardımcı olur.
Üçüncüsü: pasta ve baskı yöntemi birlikte değişmeli
9 µm şablon, ekran baskı pastasının şablon sürecine zorlanması nedeniyle başarısız oldu. Çelik plaka baskısını tanıtan fabrikalar artık pasta formülasyonlarını yaygın olarak ayarlıyor veya yeniden geliştiriyor. Makale bu tuzağı başarısız bir deneysel grupla zaten işaretlemişti.
Dördüncüsü: parmak sayısı tahmin edilmemeli, hesaplanmalı
Makale, Gridmaster ve Pitchmaster gibi araçların kullandığı mantığı izleyerek optimum ince parmak sayısını hesaplamak için önceden ölçülmüş direnç verilerini kullandı.
Deneyime dayalı ızgara tasarımından hesaplanmış ızgara tasarımına geçmek, ince hat çağında giderek daha değerli hale geliyor. Parmakları daraltmak, aralığı, parmak sayısını ve direnci yeniden hesaplamadan, kayıpları gölgelemeden seri dirence taşıyabilir.
4. Makalenin Kapsamadığı Yeni Savaş Alanı
Makale, ekran baskısı ve metal folyo şablonlarla sınırlı kaldı. Ancak 2026'ya gelindiğinde, ince hat savaş alanı artık geleneksel ekran baskısıyla sınırlı değildi. Ekran gerginliği ve yapısal sınırlamalar, 10 µm altında istikrarlı seri üretimi giderek zorlaştırıyor, bu nedenle endüstri çeşitli alternatifleri araştırıyor.
Çelik plaka baskısı: Tam açıklıklı bir metal şablon 14–15 µm parmaklar üretebilir. Burada tartışılan örnekte, en-boy oranı %45'ten %59'a yükselirken, temas direnci %15 düştü. Yayınlanan araştırma Joule Ningbo Malzeme Teknolojisi ve Mühendisliği Enstitüsü bu yönde ilerleme kaydettiğini bildirdi ve Tongwei, süreci küresel seri üretime sokan ilk şirket olarak raporlandı. Pratik açıdan, çelik plaka baskı, macun eşleştirme sorununu çözerek kağıdın başarısız şablon konseptini bir üretim yoluna dönüştürdü.
Elektroform ekranlar: Endüstri raporlarına ve üretici iddialarına göre, parmak deseni doğruluğu ±2 µm'ye ulaşabilir. Elektroform ekranlar kullanan TOPCon hücrelerinin %26,2 verimlilikte olduğu raporlanmıştır. Bu rakamlar yine de üretim verimi, ölçüm koşulları ve uzun vadeli proses stabilitesine karşı değerlendirilmelidir.
Ar-Ge hatları 10 µm parmaklara ulaştı: Ningbo Malzeme Teknolojisi ve Mühendisliği Enstitüsü ile JinkoSolar'ın ortak çalışması, parmak genişliğini 10 µm'ye ve aralığı 1.120 µm'den 825 µm'ye düşürdü. Endüstriyel M10 hücresi, raporlanan sonuçta %26,66 sertifikalı verimlilik elde etti.
Makale ayrıca gümüş tüketiminin mutlak değerine odaklanmadı. İnce hat baskı, göreceli macun azaltımında %30'luk bir düşüş sağladı, ancak 2026'ya gelindiğinde ana çatışma hücre başına mutlak tüketimdi.
210R hücreler için, burada tartışılan endüstri rakamlarına göre sektör ortalaması gümüş macun tüketimi hücre başına 70+ mg aralığına girmişti. Gümüş, silikon dışı en büyük maliyet kalemi haline gelmişti. Macun azaltımı, optimizasyon hedefinden üretim önceliğine dönüştü.
İnce hat baskı yalnızca bir yaklaşımdır. Gümüş kaplı bakır macun, bakır elektrokaplama ve diğer gümüş azaltma veya gümüşsüz metalizasyon yolları aynı anda ilerlemektedir.
5. Üretim Hattı Mühendisleri Bu Makaleyi Nasıl Okumalı
Üç pratik eylem önemlidir.
Birincisi: eski rakamlara değil, çerçeveye odaklanın
Üretim rekorları zaten makalenin sayısal sınırlarının ötesine geçti. Onun üç yönlü değiş tokuşu, karakterizasyon zinciri ve macun-proses bağlantı mantığı hâlâ kullanışlıdır. Gerçek bir üretim hattında herhangi bir yeni ekran, macun veya metalizasyon prosesini değerlendirmek için çalışan bir şablon sağlarlar.
İkincisi: kendi denge noktanızı hesaplayın
Önde gelen bir üreticinin 6 µm açıklıkla çalışabilmesi, her hattın hemen bunu benimsemesi gerektiği anlamına gelmez.
Pasta sisteminiz, ekran tedarikçiniz, yazıcı durumunuz, LECO konfigürasyonunuz, fırın pencereniz ve başlangıç veriminiz, gerçek denge noktanızın nerede olduğunu belirler. Bu faktörleri doğrulamadan mevcut en küçük açıklığı takip etmek, makaledeki 13 µm başarısızlığını tekrarlayabilir: artan κ, kesintili parmaklar ve aniden artan kusurlar.
Üçüncü: gümüş azaltmayı mühendislik problemlerine bölün
Gümüş, silikon dışındaki en büyük maliyet kalemidir. İnce hat baskı, pasta optimizasyonu, ekran geliştirme, gümüş kaplı bakır ve bakır kaplama; her biri verimlilik, direnç, proses stabilitesi, ekipman yatırımı ve verim arasında kendi dengesine sahiptir.
Makale tek bir nihai cevap vermiyor. Sorunu ölçülebilir parçalara ayırmak için bir araç sağlıyor.
Özet
13 µm açıklık bir zamanlar düğümsüz ekran baskınının sınırı olarak kabul ediliyordu. Kamuya açık sektör bilgilerine göre, bu sınır 2026 yılına kadar 6 µm'ye doğru itilmişti.
Sınır hiçbir zaman bir duvar değildi. Belirli bir zamanda malzeme kapasitesi, ekipman hassasiyeti ve proses kontrolünün kesişimiydi. Pasta, bu kesişimin en hafife alınan parçalarından biriydi. Makaledeki başarısız gruplara neden oldu ve daha sonra seri üretimde belirleyici faktörlerden biri haline geldi.
Kesişim hareket etmeye devam edecek. Çerçeve hareket etmeyecek. Bu, bu makalenin kalıcı değeridir.
Anket: Üretim hattınız hangi ön yüz ince parmak seviyesine ulaştı?
Şu anda hangi gümüş azaltma yolunu kullanıyorsunuz: daha ince parmaklar, gümüş kaplı bakır veya bakır elektrokaplama?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitech'in Görüşü
Gerçek üretim hedefi en küçük ekran açıklığı değil; temas direncini, verimi veya çalışma süresini feda etmeden sürdürülebilen en düşük gümüş tüketimidir. 6 µm proses, yalnızca pasta reolojisi, ekran gerilimi, baskı parametreleri, fırınlama penceresi ve LECO ayarları tek bir sistem olarak nitelendirildiğinde değer yaratır. Hat mühendisleri için κ, kesinti oranı ve direnç dağılımı genellikle tek bir en iyi hücre verimliliği sonucundan daha kullanışlıdır.
Daha fazla okuma ve arka plan verileri
Bu konuyla ilgili, sektörün teknoloji yol haritasını ve pazar verilerini sürdüren kuruluşlar tarafından yayımlanmış kamuya açık referans materyalleri: