PV Modül Güvenilirlik Testleri: Tam Liste, Her Birinin Neyi Bozduğu ve Kendi Bünyenizde Neleri Yapabileceğiniz
İçindekiler
PV modülü güvenilirlik testi, her biri modülün belirli bir parçasını kırmak için tasarlanmış sabit bir hızlandırılmış test listesine dayanır ve her biri aynı dört ölçümle okunur: IV gücü, elektrolüminesans, görsel muayene ve yalıtım direnci. IEC 61215 kalifikasyon temelini belirler; müşteri spesifikasyonları ve PVEL gibi üçüncü taraf programları bunun üzerine şiddet ekler. Aşağıda tam test listesi, her testin aslında neyi yok etmeye çalıştığı ve modülün hangi tarafının — hücre mi yoksa laminat mı — genellikle önce arızalandığı yer almaktadır.
Önce Bunu Okuyun: Kısaltmalar Standart Değildir
Tablolardan önce, satın alma toplantılarında çok fazla karışıklığı önleyen bir uyarı. Bu testler için sektör kısaltması tutarsız kullanılır ve bazıları atıfta bulunduğunu iddia ettiği standartla çelişir.
IEC 61215-2 prosedürlerini MQT maddeleri olarak numaralandırır. İlgili olanlar şunlardır:
| IEC 61215-2 prosedürü | MQT numarası |
|---|---|
| Sıcak nokta dayanıklılık testi | MQT 09 |
| Termal döngü testi | MQT 11 |
| Nem-donma testi | MQT 12 |
| Damlacıklı ısı testi | MQT 13 |
| Islak kaçak akım testi | MQT 15 |
| Mekanik yük testi | MQT 16 |
| Dolu testi | MQT 17 |
| Baypas diyot termal testi | MQT 18 |
Şimdi bunu aynı testlerin teklif paketlerinde ve iç raporlarda yaygın olarak nasıl yazıldığıyla karşılaştırın:
- HF rutin olarak doluanlamında kullanılır. IEC 61215'te HF, nem-donma döngüsüdür (MQT 12). Dolu çarpması MQT 17'dir ve HF tanımı yoktur.
- DH bazen donma adımlı damlacıklı ısıanlamında kullanılır. Damlacıklı ısı MQT 13'tür; donma adımı ayrı nem-donma testidir (MQT 12).
- HS hem sıcak nokta ve hem denem emdirme
için kullanılır ve nem emdirme hiçbir şekilde bir IEC 61215 prosedür adı değildir — standardın damlacıklı ısı prosedürü DH'dir. Bunların hiçbiri kılı kırk yarma değildir. Test spesifikasyonunuz HF diyorsa ve tedarikçiniz bunu nem-donma olarak okurken müşteriniz dolu olarak okuyorsa, farkı teklifte değil, kalifikasyon raporunda keşfedersiniz.
Kısaltmayı değil, MQT numarasını yazın.
| Kalifikasyon Testleri | Test | Neyi simüle eder | Tipik şiddet |
|---|---|---|---|
| IEC referansı | Termal döngü (TC) | Gündüz-gece ve mevsimsel sıcaklık dalgalanmaları | MQT 11 |
| −40 °C ila +85 °C; kalifikasyon için 200 döngü, tarama için 50 | Nem-donma (HF) | Nem varlığında donma-çözülme | MQT 12 |
| Döngüsel, nem maruziyetinden sonra bir donma fazı ile | Damlacıklı ısı (DH) | Sıcak, nemli kıyı veya tropikal iklim | MQT 13 |
| 1.000 saat boyunca 85 °C / 85 %RH; müşteriler genellikle 2.000 saate uzatır | Sıcak nokta dayanıklılığı | Kısmi gölgeleme bir hücreyi ters öngerilime zorlar | MQT 09 |
| Bir hücre 5 saat boyunca 1 güneşte kısmen gölgelenir | Dolu çarpması | Buzdan kaynaklanan mekanik çarpma | MQT 17 |
| Tanımlanmış çarpma noktalarında belirtilen buz topu kütlesi ve hızı | Mekanik yük | Laminat üzerindeki rüzgar ve kar basıncı | MQT 16 |
| Düzgün yük, tipik olarak ön ve arka tarafta 2.400 Pa veya daha yüksek | UV ön koşullandırma | Yıllarca ultraviyole maruziyeti | Bifasiyal için ön ve arka tarafta tanımlanmış UV dozu |
| IEC 61215-2 | Islak kaçak akım | Islak koşullarda yalıtım bütünlüğü | MQT 15 |
| Modül ıslatılmış haldeyken ölçülen yalıtım direnci | Baypas diyot termal | Sürekli baypas akımı altında diyot ısınması | MQT 18 |
Sıcaklık izleme ile diyottan zorlanmış akım Bu liste hakkında iki şeyi açıkça belirtmek gerekir. TC50, iç geliştirme için bir tarama testidir; kalifikasyonun gerektirdiği TC200'dür.
Ve DH1000 kalifikasyon temelidir — DH2000 isteyen bir müşteri, maruziyetin iki katını istemektedir ki bu gerçek bir mühendislik farkıdır ve evrak işi değildir.
Genişletilmiş ve Pazara Özgü Testler
| Kalifikasyon Testleri | Bunlar IEC 61215 kalifikasyon gereksinimleri değildir. Üçüncü taraf programlarından, müşteri spesifikasyonlarından veya varış pazarından gelirler ve birçok ihale gereksiniminin aslında yaşadığı yer burasıdır. | Neden talep edilir |
|---|---|---|
| Not | PID, genişletilmiş süre | Yüksek voltajlı sistem stresi, sodyum iyon göçü |
| Üçüncü taraf programları yaygın olarak 85 °C / 85 %RH'de −1.000 V veya −1.500 V uygulanmış halde 192 saat çalıştırır; bu, standardın daha kısa süresine karşıdır. Genellikle kamu ölçekli ihalelerde talep edilir | Damlacıklı ısı, genişletilmiş | Kalifikasyon maruziyetinin iki katı |
| Tuz sisi korozyonu | Kıyı ve açık deniz kurulumları | IEC 61701 — metalizasyona, çerçevelere ve ara bağlantıya saldırır |
| Amonyak korozyonu | Tarım ve hayvancılığa yakın sahalar | IEC 62716 — metalizasyona, kapsülleyiciye ve çerçeveye saldırır |
| Kum ve toz | Çöl ve kurak sahalar | Yansıma önleyici kaplamanın ve camın aşınması, ayrıca birikim |
| Kar yükü | Sürekli statik yük, döngüsel değil | Tekrarlanan döngü yerine uzun süreli statik sehim |
| Daldırma | Sel riski ve yüzen uygulamalar | Tam sızdırmazlık arızası arıza modudur |
| Darbe / dalgalanma | Yıldırımdan kaynaklanan geçici gerilimler | Bağlantı kutusu koruması ve yalıtım mesafesi |
Gerçekte Neler Arızalanır: Hücre Tarafı ile Modül Tarafı
Üretimde en çok önem taşıyan kısım burasıdır, çünkü bir arızanın hücre tedarikçinize mi yoksa kendi laminasyon ve montaj hattınıza mı işaret ettiğini söyler. Aşağıdaki tablo, bu testlerin bir Çin sektör derlemesinde bildirilen arıza nedenlerini test bazında yeniden düzenleyerek bir araya getirmektedir.
| Kalifikasyon Testleri | Hücre tarafı nedenleri | Modül tarafı nedenleri |
|---|---|---|
| Işığa bağlı bozunma (LID) | Bor katkılı silisyumda ışıkla etkinleşen bor-oksijen kompleksleri; yüksek oksijen içeriği; sinterleme ve tavlama penceresinin dışında kalma; gofret içinde metalik kirlenme | Hücrenin tavlanmış durumunu değiştiren laminasyon ve kürleme sıcaklıkları; laminat içindeki elverişsiz hidrojen ortamının kusur etkinleşmesini hızlandırması |
| LeTID, geç aşama bozunması | Gofret içindeki hidrojen dağılımı; sinterleme ve tavlama parametrelerinin kayması; karbon ve metalik kirlenme | Ek hidrojen sağlayan kapsülleyici bozunması; reaksiyonu hızlandıran sürekli yüksek çalışma sıcaklığı |
| PID | Yetersiz yoğunlaştırılmış veya iğne deliği içeren pasivasyon katmanları; kenar kaçağına yol açan tamamlanmamış kenar izolasyonu; yetersiz pasivasyon yalıtım direnci | Soda-kireç camından sodyum salınımı; düşük kapsülleyici hacim direnci; nem girişine izin veren kenar sızdırmazlığı arızası; yetersiz çerçeve topraklaması |
| Damp heat | Zayıf kenar pasivasyonu; korozyona açık metalizasyon; yetersiz kenar yalıtımı | Zayıf arka tabaka nem bariyeri; kenar sızdırmazlık malzemesi arızası; asetik asit üreten kapsülleyici hidrolizi; tamamlanmamış laminasyondan kalan boşluklar |
| Sıcak nokta | Yüksek ters kaçak akımı; kirlenme veya yerelleşmiş düşük akım bölgeleri; akım uyumsuzluğu yaratan kopmuş parmaklar ve mikro çatlaklar | Dizi içindeki akım uyumsuzluğu; yanlış baypas diyodu seçimi veya soğuk lehim bağlantısı; sürekli dış gölgelenme veya kirlenme |
| Mikro çatlaklar (EL ile bulunur) | İnce gofret kırılganlığı; baskı ve sinterlemeden kalan artık gerilme; kesme, ayırma ve taşıma sırasında elleçleme hasarı | Düzensiz laminasyon basıncı; şerit lehimlemeden kaynaklanan çekme gerilmesi; çerçeveleme, elleçleme ve mekanik yük sırasında gerilme; laminasyon sonrası soğuma gerilmesi |
| UV bozunması | Yetersiz UV kararlılığına sahip yansıma önleyici kaplama; optik soğurmayı artıran kırılma indisi kayması | Kapsülleyici veya arka tabakada yetersiz UV stabilizatörü; geçirgenliği azaltan sararma; nem girişine izin veren arka tabaka çatlaması |
| Termal döngü | Hücredeki artık gerilme; metalizasyon ile silisyum arasındaki termal genleşme uyumsuzluğu | Şerit, hücre, cam ve kapsülleyici arasındaki genleşme uyumsuzluğu; gerilmeyi yoğunlaştıran soğuk lehim bağlantıları; artık laminasyon gerilmesi |
| Bir hücre 5 saat boyunca 1 güneşte kısmen gölgelenir | Düşük darbe dayanımına sahip ince gofret; varışta zaten mevcut olan mikro çatlaklar; artık proses gerilmesi | Yetersiz cam kalınlığı veya zayıf temperleme; enerjiyi emmek için çok sert veya çok ince kapsülleyici; zayıf çerçeve desteği; uygun olmayan hücre aralığı |
| Tanımlanmış çarpma noktalarında belirtilen buz topu kütlesi ve hızı | Önceden var olan mikro çatlaklar; sehim altında düşük gofret dayanımı | Yetersiz çerçeve dayanımı veya yapıştırması; kötü hücre aralığı tasarımı; yetersiz arka tabaka sertliği; iç laminasyon gerilmesi |
| Tuz sisi | Klorür saldırısına açık gümüş ve gümüş-alüminyum parmaklar; zayıf kenar koruması; düşük sinterlenmiş pasta yoğunluğu | Hasarlı çerçeve anodizasyonu; başarısız çerçeve veya arka tabaka sızdırmazlığı; bağlantı kutusu sızdırmazlık kusurları; şerit kaplama korozyonu |
| Amonyak | Amonyak artı nem altında metalizasyon ve pasivasyon bozunması | Kapsülleyici ve arka tabaka geçirgenliği; çerçeve ve malzeme reaksiyonu; hızlandırılmış hidroliz |
| Islak kaçak ve yalıtım | Tamamlanmamış kenar izolasyonu; yetersiz kenar yalıtımı; kısmi deşarja yol açan çapaklar ve keskin kenarlar | Yetersiz veya iğne deliğinden etkilenmiş yalıtım katmanları; aşırı çerçeve topraklama direnci; bağlantı kutusunda yetersiz kaçak mesafesi |
| Soyulma ve yapışma | Hücre kaplamasının düşük yüzey enerjisinin zayıf kapsülleyici yapışması vermesi | Laminasyon sıcaklığı, süresi veya basıncının hedefin altında olması; zayıf cam veya arka tabaka yüzey hazırlığı; kapsülleyici formülasyonu uyumsuzluğu |
İki sütunu aşağı doğru okuyun ve ayrım tutarlıdır: hücre sütunu malzeme kalitesi ve termal geçmişle ilgilidir; modül sütunu arayüzler, sızdırmazlık, gerilme ve proses penceresiyle ilgilidir. Bu tablonun gerçekte kodladığı pratik teşhis kuralı budur.
Kendi Bünyenizde Neleri Test Edebilirsiniz ve Neleri Edemezsiniz
Çoğu fabrika güvenilirlik testini laboratuvarda gerçekleşen bir şey olarak görür. Pratikte ayrım farklıdır ve çizginin nerede olduğunu bilmek bir arızaya ne kadar hızlı tepki verebileceğinizi değiştirir.
Oda veya laboratuvar gerektiren testler
Termal döngü, nemsiz donma, nemli sıcaklık, PID, tuz sisi, amonyak ve UV ön koşullandırma; hepsi kalibre edilmiş kontrole ve uzun süreli gözetimsiz çalışma sürelerine sahip çevresel odalar gerektirir. Bunları kimse günlük üretim kontrolü olarak çalıştırmaz.
Hatta çalıştırabileceğiniz ve çalıştırmanız gereken testler
Okuma ölçümleri — yukarıdaki testlerin her birinin değerlendirildiği dört ölçüm — hepsi üretim kapasitesine sahiptir:
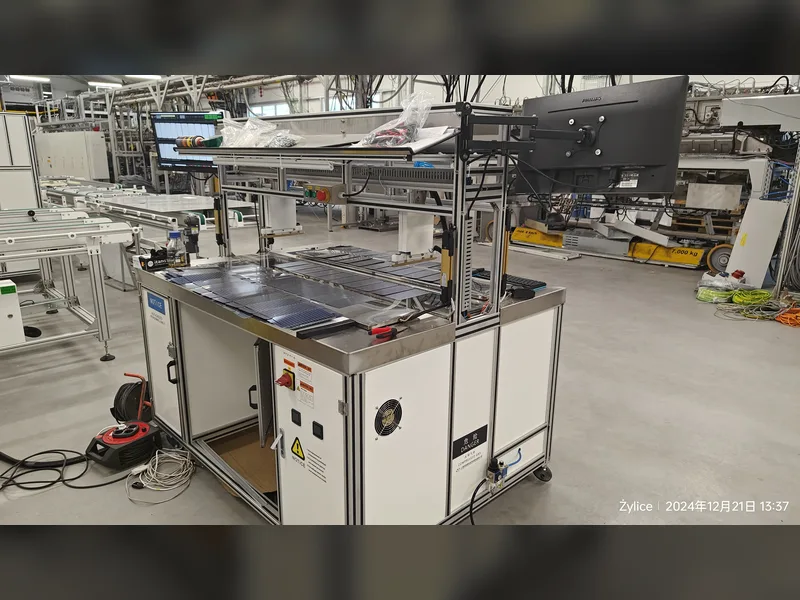
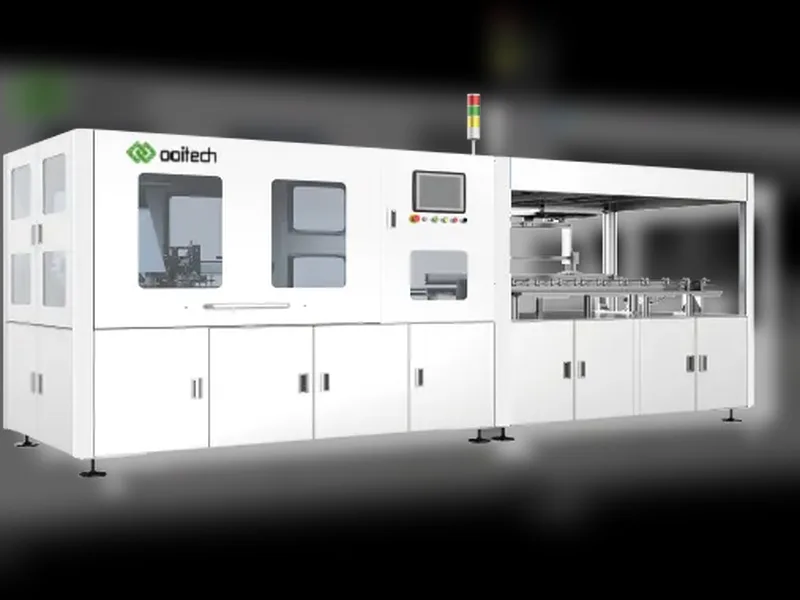
- IV güç ve elektriksel performans. A+A+A+ sınıfı bir simülatör ve IV test cihazı, her test sonucunun ifade edildiği güç ölçümünü size verir. Bizim XJCM-13A+ modül IV test cihazı, OTMT-A güneş simülatörü ve ST-TLD3A+ IV test cihazı üretim hızlarında inline veya offline kullanım için üretilmiştir.
- Elektrolüminesans. EL, mikro çatlakların, kırık parmakların, aktif olmayan alanların ve PID'den etkilenen hücrelerin gerçekte nasıl bulunduğudur. Inline EL ve VI muayenesi, bağımsız bir modül EL istasyonu (örneğin OEL-S2400, ve saha veya giriş muayenesi için bir el tipi ünite üç farklı iştir. taşınabilir EL test cihazı hattı durdurmadan gelen hücreleri ve iade edilen modülleri kontrol etmek için kullandığınız cihazdır.
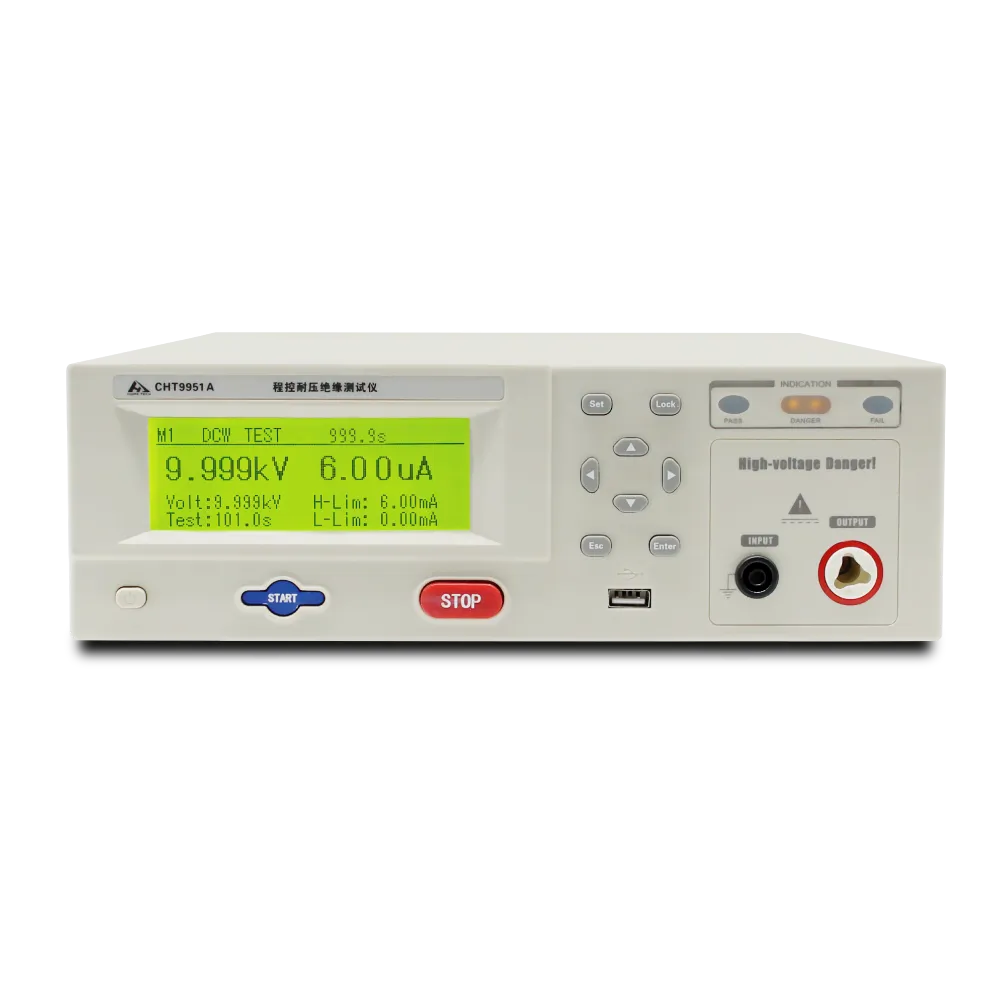
- Yalıtım, hipot ve toprak sürekliliği. Bunlar güvenlik okumalarıdır ve modül başına çalıştırılacak kadar hızlıdır. CHT9980A kapsamlı güvenlik test cihazı hipot, yalıtım ve toprak sürekliliğini tek istasyonda kapsar; CHT9951A ve CHT9930A bireysel işlevleri kapsar.
- Görsel muayene. Hâlâ gerekli bir okuma ve hâlâ en ucuz olanı.
Kurum içi testler gerçekte nerede geri döner
İki durum. Birincisi, bir müşteri modülleri iade ettiğinde veya bir parti varış noktasında başarısız olduğunda: kendi EL ve IV kabiliyetinize sahip olmak, numuneleri dışarı gönderip beklemek yerine arızayı saatler içinde karakterize edebileceğiniz anlamına gelir. İkincisi, bir malzemeyi değiştirdiğinizde — yeni bir kapsülleyici, daha ince bir gofret, farklı bir şerit — kendi hattınızda öncesi ve sonrası IV ve EL karşılaştırması, süreçle ilgili arıza modlarını (laminasyon boşlukları, lehim gerilmesi, taşıma çatlakları) bir oda testinin yakalayacağından çok daha önce yakalar.
Kurum içi testlerin yapamayacağı şey, oda testlerinin yerini almaktır. Size bir şeyin değiştiğini söyleyebilir; modülün 85 °C ve 85 %RH'de 1.000 saat sonra nasıl davrandığını söyleyemez.
Bir Güvenilirlik Raporu Nasıl Okunur
Hangi test söz konusu olursa olsun, rapor ancak şu soruları yanıtlarsa anlamlıdır:
- Hangi prosedür ve hangi revizyon? MQT numarası ve standart yılı. IEC 61215-2 revize edilmiştir; sonuçlar revizyonlar arasında birbirinin yerine geçmez.
- Öncesi ve sonrası dört okuma neydi? IV güç, EL, görsel, yalıtım direnci. Yalnızca güçte geçmek, bir saha arızasını öngören bir EL değişikliğini gizleyebilir.
- Geçme kriteri neydi ve kim belirledi? Standart kriter ile müşteri kriteri genellikle farklıdır. %5'lik güç bozulma sınırları yaygındır ancak evrensel değildir.
- Kaç numune, hangi üretim döneminden? Bir öğleden sonra üretilen üç modülden alınan sonuç, o öğleden sonranın bir örneğidir.
- Arıza neydi, varsa, ve masanın hangi tarafına düştü? Yukarıdaki hücre-modül ayrımının faydalı olduğu yer burasıdır: kime harekete geçmesi gerektiğini söyler.
Sıkça Sorulan Sorular
IEC 61215 bir güvenilirlik standardı mı yoksa bir güvenlik standardı mı?
IEC 61215 tasarım kalifikasyonu ve tip onayıdır — bir tasarımın listelenen gerilimlere dayanabileceğini ortaya koyar. Güvenlik IEC 61730'dur. Bir modül her ikisine de ihtiyaç duyar ve birinde geçmek diğeri hakkında hiçbir şey söylemez.
TC50 ile TC200 arasındaki fark nedir?
Yalnızca döngü sayısı, ancak amaç farklıdır. TC50, bariz malzeme ve lehim sorunlarını hızlıca yakalamak için kullanılan bir geliştirme ve tarama testidir. TC200, IEC 61215 kapsamındaki kalifikasyon gereksinimidir. TC50'yi geçmek, TC200'ü geçmeyi gerektirmez.
Standart daha kısa olduğu halde müşteriler neden 192 saatte PID ister?
Çünkü standart süre bir kalifikasyon tabanı olarak belirlenmiştir ve kamu ölçeğindeki alıcılar, taban düzeyinde bir testin öngörmediği saha PID arızaları görmüştür. Genellikle yüksek voltajda ve 85 °C / 85 %RH'de uzatılmış PID, IEC gereksiniminden ziyade bir müşteri veya üçüncü taraf program gereksinimidir.
LID N-tipi modüller için önemli mi?
Bor-oksijen LID öncelikle bor katkılı P-tipi bir sorundur. TOPCon ve heterojunction gibi N-tipi hücreler büyük ölçüde bundan bağımsızdır, bu da endüstrinin geçiş yapmasının bir nedenidir. N-tipi üzerinde izlenmesi gereken bozulma mekanizması, kaybı bor-oksijen kompleksleri yerine hidrojen davranışının yönlendirdiği LeTID'dir.
Bir modülü oda olmadan kalifiye edebilir miyiz?
Hayır. Oda testleri kalifikasyondur. Oda olmadan yapabileceğiniz şey, süreç kaynaklı arıza modlarını EL ve IV ile erken tespit etmek ve müşterinizin çalıştıracağı oda testinde başarısız olacak modülleri sevk etmekten kaçınmaktır.
Bu makaledeki arıza nedeni içeriği nereden geliyor?
Birleştirilmiş test listesi ve hücre tarafı ile modül tarafı arıza nedenleri, 新能供应链, tarafından yayımlanan Çin endüstri derlemesinden alınmıştır ve standart tanımlamaları IEC 61215-2 prosedür listesine göre düzeltilmiştir. Burada alıntılanan şiddet rakamları ve geçme kriterleri tipik endüstri değerleridir, standart metnin veya müşteri şartnamenizin yerini tutmaz. Kaynak ile standart kısaltmalar konusunda çeliştiğinde, standardı takip ettik ve yukarıda belirttik.