Güneş Panellerinde Salyangoz İzleri: Nedenleri ve Önlenmesi
İçindekiler
Güneş Panellerinde Salyangoz İzleri: Nedenleri ve Önlenmesi
Kurulumdan aylar sonra hücre çatlağı boyunca gri veya sarı-kahverengi bir çizgi belirir ve modül suçlanır. Salyangoz izleri genellikle kozmetiktir. Altındaki çatlak değildir. Bir modül hattında, çatlak sizin kontrol ettiğiniz kısımdır.
PV Modül Üretimi · Modül Güvenilirliği ve Muayenesi · Jerry, Ooitech tarafından
1. Salyangoz İzinin Ne Olduğu ve Ne Olmadığı
Salyangoz izi, aynı zamanda salyangoz yolu veya solucan izi olarak da adlandırılır, kristalin silikon bir modülün ön yüzünde gri, sarı-kahverengi veya koyu bir renk değişimidir. Genellikle bir gümüş ızgara parmağını, bir hücre kenarını veya bir hücre çatlağının yolunu takip eder. Bu son desen, adın geldiği yerdir: renk değişimi, bir izin camı geçmesi gibi çatlağı takip eder.
Fotovoltaik güç sistemleri üzerine uluslararası işbirliği programı olan IEA PVPS, salyangoz yolunu ön metalizasyonun renk değişimi olarak tanımlar ve tipik olarak kurulumdan yaklaşık üç ay ila bir yıl sonra görünür hale geldiğini bildirir. Zamanlama modül tasarımına ve çalışma ortamına göre değişir, bu nedenle aynı görünen iki kurulum farklılaşabilir.
Çoğu ticari tartışmayı belirleyen ayrım şudur: görünür iz ve altındaki elektriksel kusur aynı şey değildir. Mevcut IEA PVPS kılavuzu, salyangoz yollarının kendilerinin modül performansı üzerinde kanıtlanmış doğrudan bir etkisi olmadığını belirtir. Çıktıyı azaltabilecek veya anormal ısınma yaratabilecek olan, ilişkili bir durumdur: aktif bir bölgeyi ayıran bir hücre çatlağı, hasarlı bir ızgara parmağı, hatalı bir ara bağlantı veya bir alt dizi içinde akım uyumsuzluğu.
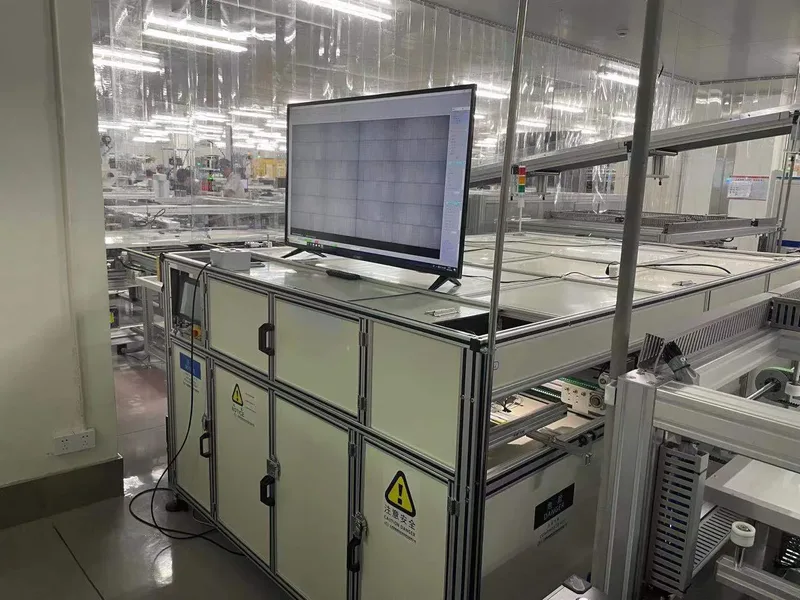
Şek. 1: Bir modül hattında satır içi EL muayene istasyonu. Monitör, bir çatlağın koyu bir çizgi olarak göründüğü elektrolüminesans görüntüsünü gösterir. Sahada gözlemlenen bir salyangoz izi genellikle tam olarak bu çizgiyi takip eder.
| Salyangoz izi şudur | Salyangoz izi şu değildir |
|---|---|
| Ön metalizasyonun gözle görülür renk değişimi | Modülün güç kaybettiğinin kanıtı |
| Genellikle bir çatlağı, hücre kenarını veya ızgara parmağını takip eden bir desen | Çatlağın sizin üretim hattınızda oluştuğunun kanıtı |
| Hem bir yolun hem de bir kimyanın mevcut olduğunun kanıtı | PID, LID veya LeTID ile aynı arıza modu |
| Genellikle gelişmesi yavaş ve oluştuktan sonra genellikle kararlı | Bir sevkiyatı reddetmek için otomatik bir neden |
2. Salyangoz İzi Nasıl Oluşur: Çatlak, Kimya ve Taşınım
Tek bir neden salyangoz izi üretmez. Yayınlanan kanıtlar bir etkileşime işaret eder ve görünür hale gelmeden önce üç koşulun örtüşmesi gerekir.
| Koşul | Modülde ne anlama gelir | Neyi etkileyebilirsiniz |
|---|---|---|
| Bir yol | Türlerin metalizasyon boyunca hareket etmesini sağlayan bir mikroçatlak, bir hücre kenarı veya hücreler arasındaki bir boşluk | Hücre işleme, kesme, dizgeleme, yerleştirme, laminasyon ve çerçeveleme yükleri |
| Bir kimya | Renk değiştirmiş gümüş bileşikleri oluşturmak için reaktif türlerle reaksiyona giren gümüş metalizasyonu | Enkapsülant ve arka tabaka formülasyonu ve bunların katkı maddeleri |
| Taşınım | Polimer katmanlardan geçen gazlar ve uçucu ürünler, ayrıca reaksiyonu yönlendiren UV ve sıcaklık | Laminatın bariyer özellikleri ve bir sistem olarak malzeme listesi |
Kimyasal kanıtlar popüler açıklamadan daha spesifiktir. Mikroskopi ve kimyasal çalışmalar, salyangoz izi renk değişimini gümüş metalizasyon sistemindeki değişikliklerle ilişkilendirmiştir. Meyer ve çalışma arkadaşları, etkilenen ızgara parmaklarının hemen üzerindeki enkapsülantta gümüş nanopartiküller tanımladı. Peng ve çalışma arkadaşları, renk değiştirmiş gümüş ızgaralarda gümüş karbonat nanopartiküller tanımladı. Diğer araştırmalar, sahaya maruz kalmış modüllerde gümüş asetat, gümüş fosfat, gümüş karbonat ve gümüş sülfür bildirmiştir. Fan ve çalışma arkadaşları gümüş asetat tanımladı ve bir mikroçatlak yakınında gümüş ızgara, oksijen ve asetik asit içeren bir mekanizma önerdi.
Bu bulgular tek bir evrensel yola işaret etmez ve bu, malzemeleri nasıl spesifiye ettiğiniz için önemlidir. "Salyangoz izi" terimi, birden fazla malzeme etkileşiminin üretebileceği görsel olarak benzer renk değişimini tanımlar.
Özellikle bir sonuç, tedarikçi iddialarını nasıl okuduğunuzu değiştirmelidir. Fan ve çalışma arkadaşları süreci modelledi ve hızlandırılmış testler yaptı. Sonuçlarında, bir mikroçatlak ile birlikte bir hücre boşluğu bir taşınım yolu olarak işlev gördü. Arka tabakadan oksijen geçişinin gümüş asetat oluşumu üzerinde önemli bir etkisi vardı. O çalışmada incelenen su buharı geçiş aralığında, su buharı geçişinin salyangoz izi oluşumunu kontrol ettiği bulunmadı. Bu nedenle yaygın "nem girişi salyangoz izlerine neden olur" ifadesi eksiktir. Nem, korozyona, enkapsülant bozulmasına ve delaminasyona katkıda bulunur ve gerçek bir güvenilirlik endişesi olmaya devam eder. Ancak nem, oksijen, asetik asit, katkı maddeleri ve taşınım yolları arasındaki denge, spesifik malzeme listesine bağlıdır. Bir salyangoz izi sorusunu yalnızca bir su buharı geçiş değeriyle yanıtlayan bir tedarikçi, farklı bir soruyu yanıtlamıştır.
Çatlak, çatlağa hizalı bir iz için yaygın bir ön koşuldur, ancak yeterli değildir. Çatlamış birçok hücre hiçbir zaman görünür bir iz geliştirmez. IEA PVPS, modül tasarımları arasında duyarlılığın neden farklı olduğuna dair önemli bir neden olarak modül malzemeleri, UV radyasyonu ve sıcaklık kombinasyonunu tanımlar.
3. Salyangoz İzi, PID ve LID: Üç Yaşlanma Modu, Üç Madde
Bu üç terim şartname belgelerinde birbirine karıştırılır ve bu karışıklık pahalıdır. Farklı etkenleri, farklı kanıtları ve farklı test maddeleri vardır. Tek bir genel "bozunma yok" maddesi yazmak hiçbirini düzgün şekilde kapsamaz.
| Salyangoz izi | PID | LID / LeTID | |
|---|---|---|---|
| Ana etken | Oksijen taşınımı, UV ve sıcaklık ile birlikte bir yolak ve gümüş metalizasyon kimyası | İyon göçü ve şöntlemeyi tetikleyen, nem ve sıcaklıkla birleşen sistem voltajı | Aydınlatma ve ısı altında yığın silisyum ve hidrojenle ilgili kusur kinetiği |
| Nasıl görünür | Bir çatlak, ızgara parmağı veya hücre kenarını takip eden görünür renk değişimi | Güç kaybı ve şöntleme, sıklıkla çerçeveye yakın hücre kenarlarına doğru ağırlıklı | Karakteristik görünür bir desen olmaksızın güç kaybı |
| EL görüntüsünde | Genellikle bir çatlakla çakışır; çatlağın aktif alanı ayırdığı yerde aktif olmayan bölgeler | Birçok hücreyi etkileyen koyu, genellikle kenara doğru ağırlıklı bölgeler | Tek bir yerelleşmiş desen yerine kademeli kontrast kaybı |
| İstenmesi gereken kanıt | Bir referansa karşı görsel kayıt artı EL görüntüsü artı I-V eğrisi | IEC TS 62804 kapsamında nemli ısı ve voltaj stresi test verileri | Satın aldığınız hücre tipi üzerinde aydınlatmalı bekletme ve karanlık depolama ölçümü |
Özellikle LID ve LeTID için davranış hücre teknolojisine bağlıdır ve bir hücre tipinden diğerine aktarılamaz. Arka kontaklı n-tipi hücreler üzerindeki kendi ölçümlerimiz, kararlı durum sıcaklık katsayısını, LeTID dinamiklerini ve karanlık sızıntıyı birbirine bağlar ve sonuç, teknoloji ailesine değil açıkça ölçülen hücreye sınırlıdır. Farklı bir hücre satın alırsanız, o hücrenin verilerine ihtiyacınız vardır. Ölçüm yaklaşımını daha ayrıntılı olarak şurada ele alıyoruz: n-tipi arka kontaklı hücreler üzerinde sıcaklık bozunması ve LeTID çalışması.
PID için, kapsülleyicinin bozunma önleyici performansı normalde IEC TS 62804'e göre belirtilir ve bu sitedeki kapsülleyici karşılaştırması her film tipi için bu parametreyi listeler. Bir PID maddesini sabitlemek için doğru yer burasıdır, çünkü arıza, kapsülleyicinin dayanması gereken elektriksel ve nem ortamı tarafından tetiklenir.
4. Hattınızın Ön Koşulu Oluşturduğu Yer: Hücre Çatlakları
Bir salyangoz izi bir yolak gerektirir. Üretim tarafında bu yolak bir çatlaktır ve çatlaklar kısa bir liste halindeki yerlerden gelir. IEA PVPS, hücre taşıma, kesme, dizgeleme, lehimleme, yerleştirme, laminasyon, çerçeveleme ve yerel mekanik basıncı potansiyel kaynaklar olarak tanımlar ve paketleme, taşıma ve kurulumu üretim sonrası başlıca kaynaklar olarak ekler.
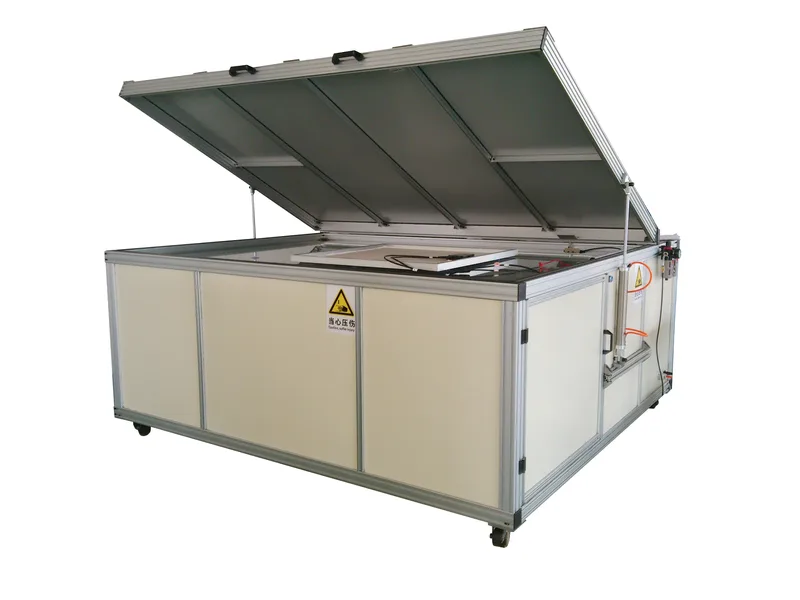
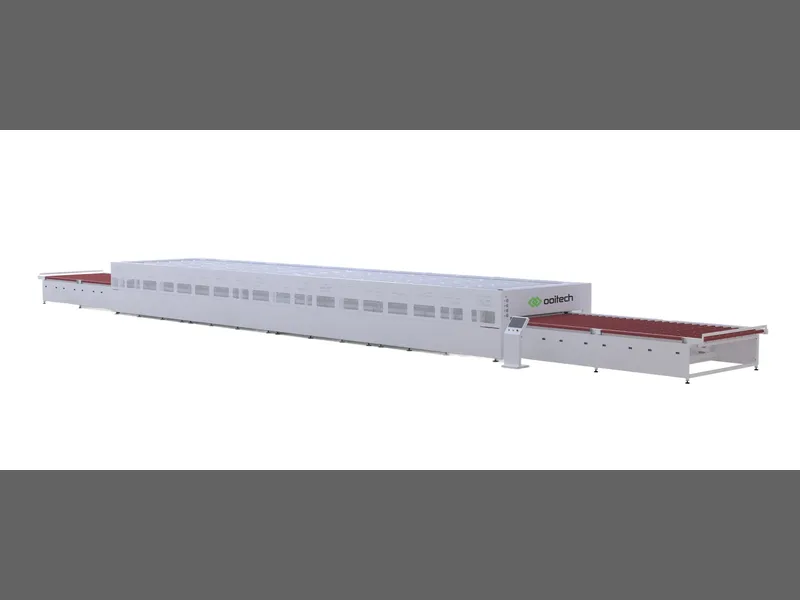
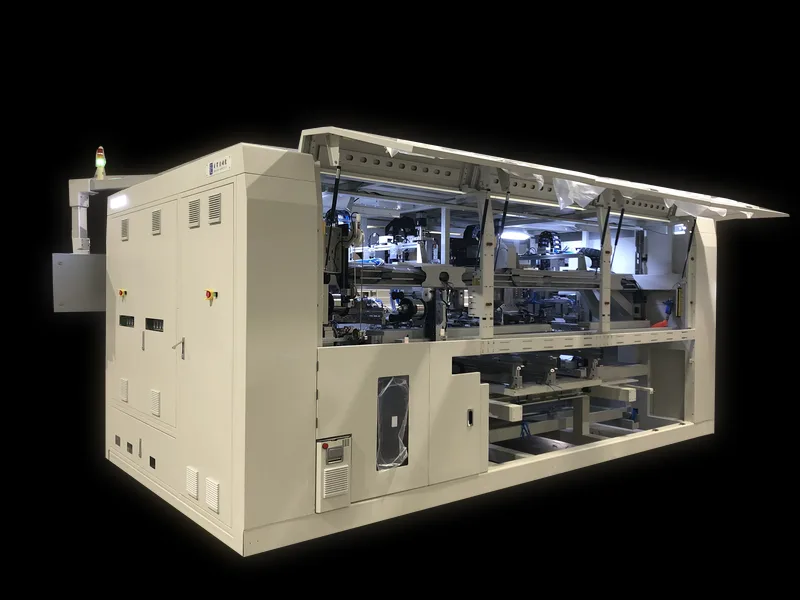
Şek. 2: Haznesi açık bir modül laminatörü. Laminasyon tüm laminata ısı ve basınç uygular, bu nedenle yerleştirme sırasında mevcut olan herhangi bir çatlak bitmiş modüle taşınır ve artık gidermesi ucuz değildir.
İzlenmeye değer iki operasyonel sinyal vardır. Birincisi, birden fazla modülde tekrarlayan çatlak desenleri genellikle rastgele taşıma hasarından ziyade üretimle ilgili bir mekanizmaya işaret eder. İkincisi, tek başına çatlak görünümü ona neden olan olayı tanımlamaz, bu nedenle faydalı soru "çatlak var mı" değil "hangi aşamada ortaya çıktı"dır.
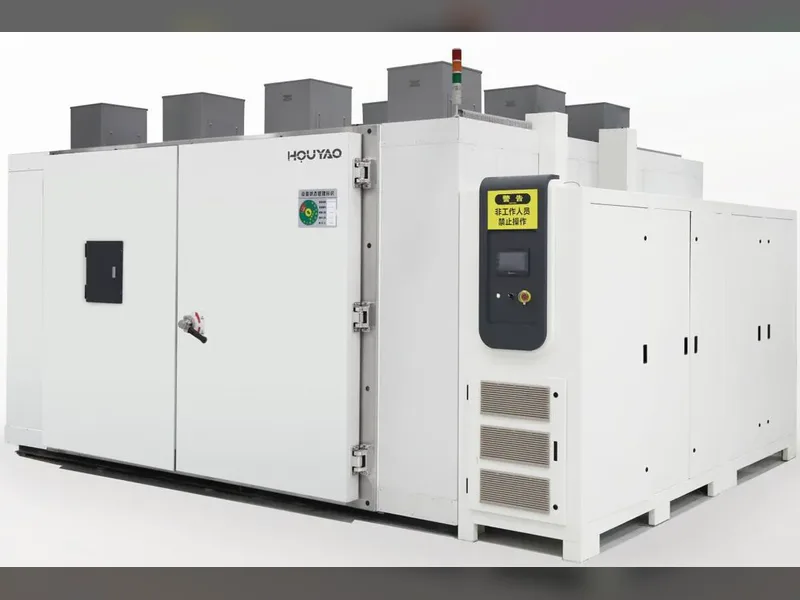
Bu soru, birden fazla noktada inceleme yaparsanız yanıtlanabilir. Ooitech, hat üzerinde üç konum için EL muayenesi üretir ve aralarındaki şartname farklılıkları, bir çatlağı yalnızca tespit etmek yerine yerini belirlemenizi sağlayan şeydir.
| Model | Konum | Görüntüleme | Kapsanan modül boyutu |
|---|---|---|---|
| OPT-M950B | Satır içi, otomatik, yerleştirme öncesi veya sonrası | 8 kamera (4 EL + 4 VI); 0,5 mm/piksel EL, 0,1 mm/piksel VI; test döngüsü ≤20 s | Uzunluk 1650-2500 mm, genişlik 992-1400 mm |
| OEL-CCD2400 | Çevrimdışı, yarı otomatik, laminasyon öncesi veya sonrası | 6 × 4 MP (toplam 24 MP), pozlama 1-60 s | 2600 × 1500 mm'ye kadar |
| OEL-S2400 | Çevrimdışı, yarı otomatik, laminasyon öncesi veya sonrası | 2 kamera, 6000 × 4000, pozlama 1-60 s | 2500 × 1400 mm'ye kadar |
| OPT-S110H | Dizi seviyesi, yerleştirme öncesi | Hücre dizisi muayenesi | Dizi, modül değil |
5. EL'nin Bir İz Hakkında Neyi Kanıtlayabileceği ve Kanıtlayamayacağı
Elektrolüminesans görüntüleme, görünür bir izin bir çatlakla çakışıp çakışmadığına ve elektriksel olarak aktif olmayan bir bölgenin mevcut olup olmadığına karar vermek için en bilgilendirici tek yöntemdir. Aynı zamanda en sık aşırı güvenilen yöntemdir.
Bir EL görüntüsü, otomatik geçme veya kalma içeren bir fotoğraf değildir. Uygulanan ileri akım, kamera hassasiyeti, pozlama, odak, ortam ışığı, modül sıcaklığı ve görüntü normalizasyonu, görüntünün nasıl göründüğünü değiştirir. IEC TS 60904-13, EL görüntülerinin nasıl yakalanması ve işlenmesi gerektiğini belirtir ve niteliksel yorumlama için rehberlik sağlar. Koyu bir bölge bir çatlağı, bir ara bağlantı kusurunu, şöntlemeyi veya bir parmak kesintisini gösterebilir. Doğru okumak, EL görüntüsünü görsel görüntünün, modül tasarımının ve I-V verilerinin yanına koymak anlamına gelir.
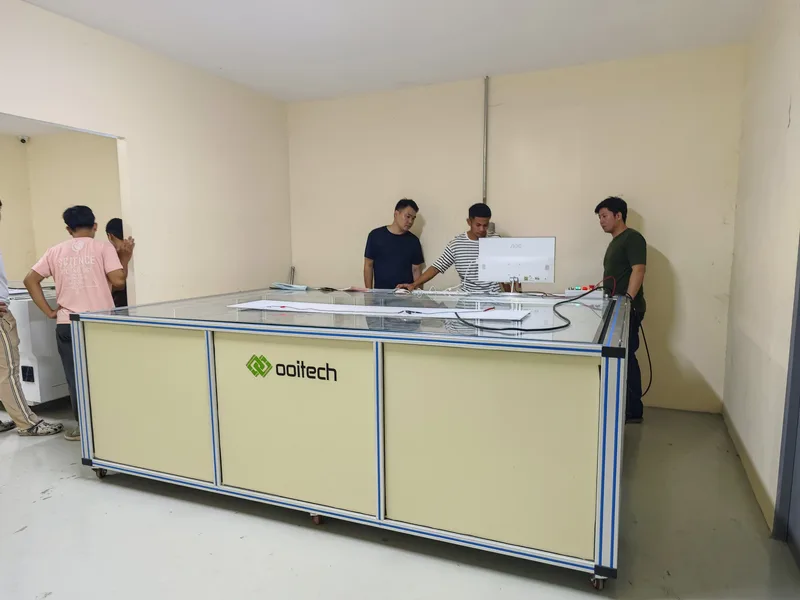
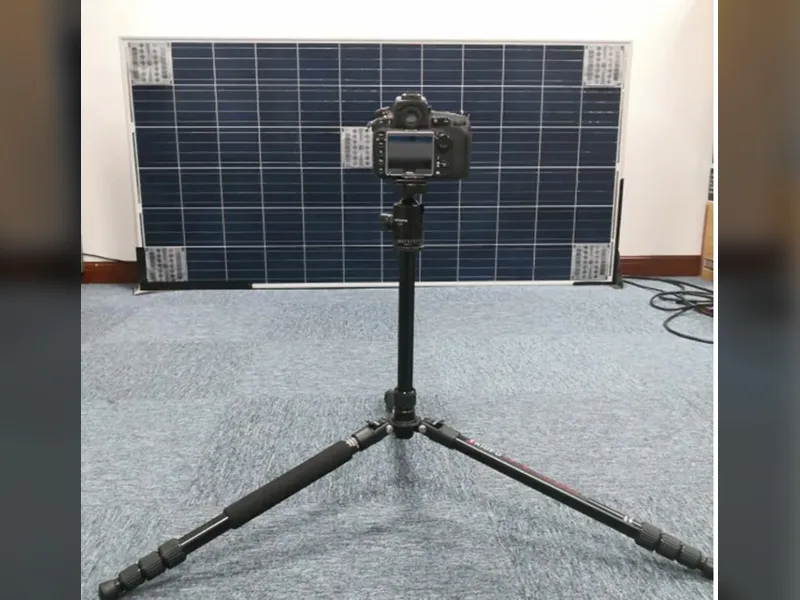
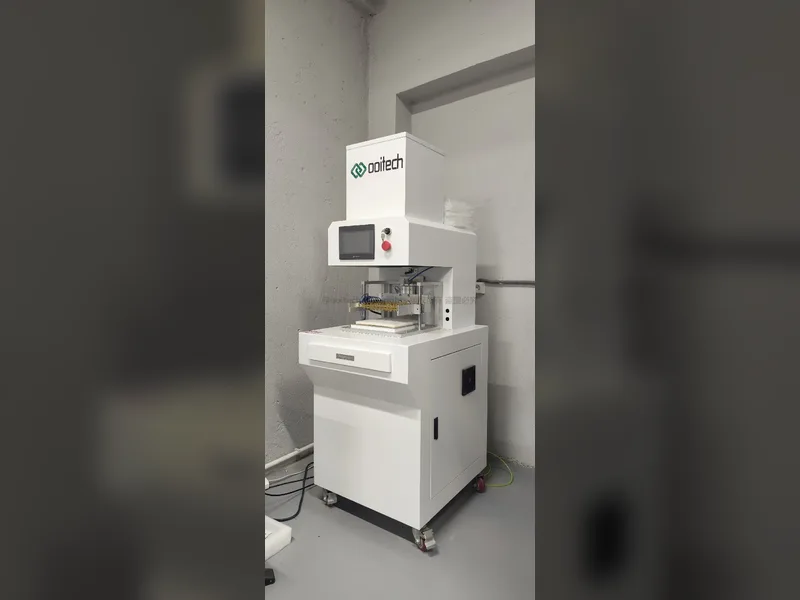
Şek. 3: Cam tablalı çevrimdışı bir EL istasyonu. Modül elle yüklendiği için istasyon hat takt süresine bağlı değildir, bu da onu şüpheli bir modülü veya iade edilen bir birimi yeniden incelemek için pratik yer haline getirir.
| Yöntem | Neyi ortaya koyar | Ana sınırlama |
|---|---|---|
| Görsel inceleme | İzi, delaminasyonu, kabarcıkları, arka tabaka durumunu ve yanık izlerini belgeler | Bir çatlağın aktif hücre alanını izole edip etmediğini gösteremez |
| EL görüntüleme | Çatlakları, aktif olmayan bölgeleri ve parmak kesintilerini gösterir | Görünüm akıma, ekipmana, pozlamaya ve işlemeye bağlıdır |
| I-V ölçümü | Gücü, akımı, voltajı, dolgu faktörünü ve eğri şekli değişimini ölçer | Güvenilir ışınım ve sıcaklık verileri ile geçerli bir karşılaştırma temeli gerektirir |
| Kızılötesi termografi | Anormal hücre, alt dizi, diyot, kablo veya bağlantı kutusu sıcaklıklarını tespit eder | Çatlak geometrisini veya kimyasal nedeni ortaya çıkarmaz |
| UV floresansı | Çatlaklar ve hücre kenarları çevresindeki polimer yaşlanmasını ve fotobeyazlama desenlerini ortaya çıkarır | Nicel bir nem ölçümü değildir ve bir reaksiyon yolunu kanıtlamaz |
| Laboratuvar analizi | Gümüş bileşiklerini, korozyon ürünlerini ve polimer bileşimini tanımlar | Yıkıcı ve maliyetli olabilir; tesis çapında tarama için uygun değildir |
Müşteriye ne vaat edebileceğinizi belirledikleri için açıkça belirtilmesi gereken iki sınır vardır. EL görüntüleme alüminyum çerçevenin arkasını veya bağlantı kutusunun altını göremez, bu nedenle bu alanlardaki her şey çerçevelemeden önce kontrol edilmelidir. Ve EL görüntüleme bir izin kimyası hakkında hiçbir şey söylemez; renk değişimine neden olan reaksiyonu değil, elektriksel sonucu gösterir.
Soru "çatlak var mı"dan "bu bize güç olarak neye mal oldu"ya kaydığında, EL tek başına artık doğru araç değildir. I-V ölçümü bu sayıyı sağlar ve iki sonuç modül barkoduna göre karşılaştırılmalıdır, böylece bir modülün elektriksel verileri ile bir modülün görüntüsü bağlantılı kalır. Ölçüm prosedürü bir güneş PV modülünün I-V eğrisi nasıl doğru ölçülürbölümünde açıklanmıştır ve istasyon yerleşimi kararları Güneş panelleri için EL testi: satır içi ve çevrimdışı kurulum.
6. Malzemelerde ve Süreçte Salyangoz İzi Riskini Azaltma
Her çatlağı gideremiyorsanız, bir sonraki kaldıraç kimyadır. Enkapsülant ve arka tabaka seçiminin tartışmaya girdiği yer burasıdır ve birkaç yaygın iddianın nitelendirilmesi gereken yer de burasıdır.
Şek. 4: Enkapsülant filmi. Film, gümüş ızgaranın gerçekte üzerine oturduğu katmandır, bu nedenle formülasyonu ve katkı maddeleri metalizasyon yakınında hangi reaktif türlerin mevcut olduğunu belirler.
EVA bazlı modüllerde bozunma asetik asit üretebilir ve asetik asit, gümüş içeren reaksiyon ürünlerinde rol oynayan türlerden biridir. Poliolefin bazlı bir enkapsülanta geçmek, asetik aside giden EVA deasetilasyon yolunu ortadan kaldırabilir. Renk değişimine karşı evrensel bir garanti değildir: yapışma, katkı maddeleri, laminasyon koşulları, optik stabilite, elektriksel özellikler ve uzun vadeli arayüz uyumluluğu yine de eksiksiz bir malzeme sistemi olarak değerlendirilmelidir.
Bu sitede yayınlanan enkapsülant karşılaştırması, bu kararla ilgili parametreleri listeler ve bunların bir bütün olarak okunması faydalıdır.
| Parametre | Film aralığındaki değer | Bir iz için neden önemlidir |
|---|---|---|
| Su buharı geçirgenlik hızı | 5-10 g/m²/gün'den 30-40 g/m²/gün'e kadar (ASTM F1249), poliolefin bazlı filmler alt uçta | Hücreye ve metalizasyona ulaşan nemi yönetir, ancak gümüş asetat oluşumu için tanımlanan belirleyici faktör değildir |
| Asit içermeyen bileşim | Karşılaştırmadaki poliolefin filmler için belirtilmiştir | Asetik asit üreten EVA deasetilasyon yolunu ortadan kaldırır |
| Anti-PID performansı | IEC TS 62804'e karşı film tipine göre belirtilmiştir | PID maddesini salyangoz izi tartışmasından ayırır; bunlar farklı arıza modlarıdır |
| İşleme sıcaklığı | Karşılaştırılan filmler genelinde 145-155 °C (DSC analizi) | Laminasyon penceresini belirler ve uyumsuz bir pencere kendi başına delaminasyon ve yapışma sorunlarına yol açar |
| Cama soyulma mukavemeti | Filme bağlı olarak 90'ın üzerinden 120 N/cm'nin üzerine (ISO 11339) | Yapışma arızası, taşıma ve korozyonun başladığı arayüzleri açar |
Arka tabaka seçimi de aynı muameleyi hak eder ve burada kanıtları gözden kaçırmak kolaydır. Polimer folyo katkı maddeleri üzerine yapılan çalışmalar, folyonun kendisindeki katkı maddelerinin salyangoz izi oluşumunu tetikleyebileceğini göstermiştir; bu da benzer veri sayfası geçirgenliğine sahip iki arka tabakanın sahada farklı davranabileceği anlamına gelir. Yalnızca öne çıkan bariyer sayısını incelemek yeterli değildir. Asit içermeyen ve anti-PID sütunları dahil olmak üzere film tiplerinin tam karşılaştırması, Güneş paneli üretimi için EVA, POE ve EPE enkapsülant filmi.
Laminasyon, malzeme seçimi ile çatlak arasında yer alır. Yerleştirme sırasında mevcut olan bir çatlak, bitmiş laminata taşınır ve pencere dışı bir laminasyon süreci kabarcıklar, delaminasyon ve çerçeve atlaması dahil kendi kusurlarını ekler. Bunlar ayrı nedenleri olan ayrı arıza modlarıdır ve doğru güneş modülü laminatörü nasıl seçilir ve güneş modülü kabarcıklarının arkasındaki gerçek nedenler.
7. SSS
Salyangoz izleri güneş paneli güç çıkışını azaltır mı?
Görünür renk değişimi tek başına modül performansı üzerinde kanıtlanmış doğrudan bir etkiye sahip değildir. Risk, izin takip ettiği şeyden kaynaklanır. Altta yatan çatlak, hücrenin aktif bir bölgesini ayırır, ızgara parmaklarını kesintiye uğratır veya bir alt dizi içinde akım uyumsuzluğu yaratırsa, çıkış düşebilir. Sıkça atıfta bulunulan bir çalışma, görünür izleri olan modülleri temiz referans modüllerle karşılaştırdı. Seçilen dört modül, referans enerji çıkışının yaklaşık %68 ila %88'ini üretti. Yazarlar bu açığı renk değişimine değil, mikro çatlaklara ve hasarlı hücre bölgelerine bağladı. Bu dört modül rastgele bir örneklem değildi, dolayısıyla aralık tipik olarak değerlendirilmemelidir. Belirli bir modül için tek güvenilir yanıt, bir referans değere karşı yapılan I-V ölçümüdür.
Salyangoz izlerine gerçekte ne neden olur?
Tek bir neden değil, bir etkileşim. Yayımlanmış çalışmalar üç örtüşen koşula işaret eder: mikro çatlak veya hücre kenarı gibi bir yol, gümüş metalizasyonu ve reaktif türleri içeren bir kimya ve polimer katmanlarından oksijen ile uçucu ürünlerin taşınması. UV ve sıcaklık reaksiyonu tetikler. Etkilenen modüllerde gümüş asetat, gümüş karbonat, gümüş fosfat ve gümüş sülfür dahil olmak üzere farklı gümüş bileşikleri tanımlanmıştır; bu da benzer bir görünüme birden fazla kimyasal yolun yol açtığını düşündürmektedir.
Nem girişi nedeni midir?
Tek başına değil ve popüler açıklamanın aşırı basitleştirdiği nokta tam da burasıdır. Gümüş asetatı tanımlayan modelleme ve hızlandırılmış testlerde, arka tabakadan oksijen geçişinin oluşum üzerinde önemli bir etkisi vardı; incelenen aralıkta su buharı geçişinin bunu kontrol ettiği bulunmadı. Nem, korozyon, kapsülleyici bozunması ve delaminasyon için hâlâ önemlidir. Ancak bir tedarikçi salyangoz izi endişenizi yalnızca bir su buharı geçiş değeriyle yanıtlıyorsa, yanıt eksiktir.
Salyangoz izleri kurulumdan ne kadar sonra ortaya çıkar?
IEA PVPS, bir salyangoz izinin tipik olarak kurulumdan yaklaşık üç ay ila bir yıl sonra görünür hale geldiğini bildirmektedir. Zamanlama, modül tasarımına ve çalışma ortamına bağlıdır. Bu gecikme, görünüme dayalı kabul maddelerinin anlaşmazlıklara yol açmasının nedenidir: durum genellikle modüller fabrika kapısından çıktıktan çok sonra gelişir.
Salyangoz izleri PID ile aynı mıdır?
Hayır. PID, nem ve sıcaklıkla birleşen sistem voltajı tarafından tetiklenir; iyon göçüne ve şöntlemeye neden olur ve IEC TS 62804 kapsamında nemli ısı ve voltaj stresi testiyle değerlendirilir. Salyangoz izi ise fiziksel bir yol ile gümüş metalizasyon kimyasıyla ilişkilidir. Bir modülde biri diğeri olmadan bulunabilir. Bunları şartnamede iki ayrı madde olarak ele alın, tek madde olarak değil.
EVA'dan POE'ye geçmek salyangoz izlerini önler mi?
Bir yolu ortadan kaldırır, çünkü poliolefin kapsülleyiciler EVA'nın yapabildiği gibi asetik asit üretmez. Bu bir garanti değildir. Adezyon, katkı maddeleri, laminasyon koşulları, optik stabilite ve bitişik katmanlarla uzun vadeli uyumluluk da renk değişiminin ortaya çıkıp çıkmayacağını etkiler. Laminatı bir sistem olarak değerlendirin ve arka tabaka folyosundaki katkı maddelerinin de iz oluşumunu tetiklediğinin gösterildiğini unutmayın.
Salyangoz izleri giderilebilir veya onarılabilir mi?
Hayır. Renk değişimi, metalizasyonda ve üzerindeki kapsülleyicide bir değişimdir ve sızdırmaz laminatın içindedir. Camı temizlemek bunu etkilemez. Bu nedenle önleme ve erken tespit tek pratik kaldıraçlardır ve faydalı müdahale noktası, herhangi bir iz ortaya çıkmadan çok önce hattınızdaki çatlaktır.
Salyangoz izleri nedeniyle bir sevkiyatı reddetmeli miyim?
Yalnızca görünüme dayanarak değil ve kanıt olmadan değil. Etkilenen modülün bir EL görüntüsünü ve fabrika flaş verilerine karşı bir I-V eğrisini isteyin. Karar, elektriksel olarak etkin olmayan bir bölgenin, kırık bir ızgara parmağının veya bir ara bağlantı arızasının mevcut olup olmadığına dayanmalıdır. Elektriksel bir anormallikle örtüşmeyen bir iz kozmetik bir bulgudur; ayrılmış bir hücre bölgesiyle örtüşen bir iz ise performans ve garanti bulgusudur.
Bir izin takip edeceği çatlağı nasıl tespit ederim?
Birden fazla üretim aşamasında EL görüntüleme ile. Hattın sonundaki tek bir istasyon, bir çatlağın var olduğunu doğrular ancak bunu stringer'ın, yerleştirme adımının mı yoksa çerçeveleme presinin mi oluşturduğunu söyleyemez. Laminasyondan önce string düzeyinde bir muayene artı laminasyondan sonra modül düzeyinde bir muayene, aşamayı yerelleştirir; süreci kaynağında düzeltmenizi sağlayan da budur.
Son Düşünceler
Salyangoz izlerini tek değil iki soru olarak ele alın. İz, kapsülleyici ve arka tabaka sistemi aracılığıyla etkilediğiniz bir malzeme ve kimya sonucudur. İzin takip ettiği çatlak ise hatta etkilediğiniz bir süreç sonucudur ve elektriksel riski taşıyan da budur. Kabul kriterlerinizi belirtilen üretim aşamalarındaki EL görüntüleri ve I-V verileri açısından belirleyin, ardından laminatı kalifiye ederken su buharı geçiş hızının yanı sıra oksijen geçiş hızını da isteyin. Modül boyutunuzu, hücre teknolojinizi ve muayenenin nerede olmasını istediğinizi bize söylerseniz, EL konfigürasyonunu ve belirli muayene aşamalarını öneririz.