Güneş Paneli Üretim Süreci: 10 Adım ve Makineler
İçindekiler
Hızlı yanıt: Güneş paneli üretimi, on bağımsız makine olarak değil, takt ile zamanlanan sürekli bir süreç olarak işler. Bir kutu derecelendirilmiş hücre girer ve paletlenmiş, test edilmiş bir modül çıkar; bu süreç hücre testi, kesme, stringleme, layup, laminasyon, kenar temizleme, çerçeveleme, bağlantı kutusu takma, kürleme ve son IV testinden geçer. Verim, en yavaş istasyon tarafından belirlenir, bu nedenle bir hat yıllık kapasite ile tanımlanır — 120 MW'lık bir hat ile 20 MW'lık bir hat, farklı istasyon sayıları ve hızlarında aynı sırayı kullanır. Şerit yerleştirme ve stringer'da lehimleme ile laminatördeki vakum ve termal profil, çoğu kusurun kaynaklandığı yerlerdir; iki elektrolüminesans kapısı, mikro çatlakları ve boşlukları müşteriye ulaşmadan önce yakalar. Aynı süreç PERC, TOPCon ve arka kontak hücrelere hizmet eder; hücre formatı ve busbar sayısı ana değişkenlerdir.
Gelen bir kutu hücre ile paletlenmiş bir modül arasında gerçekte ne olur — her adım kendi makinesi, çevrim süresi, güç tüketimi, zemin alanı ve operatör sayısıyla, hatları bu süreci her gün çalıştıran bir tedarikçiden.
PV Modül Üretimi · Süreç ve Ekipman Kılavuzu · Jerry, Ooitech
120 MW otomatik hat yaklaşık her iki dakikada bir modül tamamlar. Gelen bir kutu hücre ile o paletlenmiş modül arasında on adım vardır ve her adımın bir makinesi, bir çevrim süresi, bir fiyatı ve bir arıza modu vardır. Çoğu açıklama güneş paneli üretim süreci bilimde durur. Bu sayfa, bir fabrika zemininde denetleyeceğiniz şekilde ilerler — çünkü bir ekipman sözleşmesi imzalamadan önce ihtiyacınız olan sürüm budur.
1. Süreç Gerçekte Nasıl İşler: Takt, On Ayrı Makine Değil
Her şeyi yöneten kelime takt'tır — bitmiş modüllerin hattan çıkma ritmi. 20 MW yarı otomatik konfigürasyonumuzda hat saatte 16 panel tamamlar; 120 MW otomatik hatta ise günde 24 saat çalışarak saatte 32 panel. Yukarı akıştaki her istasyon bu ritme ayak uydurmalıdır yoksa darboğaz olur ve en yavaş iki işlem — lehimleme ve laminasyon — diğer her şeyin temposunu belirler.
Bu nedenle aşağıdaki süreç listesi bir fiyat teklifi tablosu gibi okunur. On adımın her biri, FOB Çin'de oldukça istikrarlı bir pazar fiyat aralığına sahip bir makine grubuna karşılık gelir: giriş sınıfı stringer'lar 60 bin–70 bin dolar aralığında, iş atı olan 2.400 hücreli sınıf 99.000–120.000 dolar ile 140.000–150.000 dolar arasında, bir lazer çizim makinesi yaklaşık 20 bin–25 bin dolar, bir tornalama ünitesi birkaç bin dolar — birkaç yıllık fiyatlandırma boyunca şaşırtıcı derecede az değişen bantlar. Bu sayfayı bitirdiğinizde, herhangi bir tedarikçinin süreç diyagramına bakıp içindeki her kutuya bir fiyat aralığı ve bir işçilik sayısı ekleyebilmelisiniz.
2. Hücre Testinden Palette Kadar On Adım
| Adım | Ne olur | Makine (tipik FOB Çin bandı) | Anahtar numarası |
|---|---|---|---|
| 1. Hücre testi | Gelen hücreler flaş testinden geçirilir ve Isc, Voc, Pmax, FF, Rs, Rsh değerlerine göre sınıflandırılır | Hücre test cihazı, OTCT-A sınıfı ($15k–18k) | 10 ms flaş · 210×210 mm'ye kadar hücreler |
| 2. Lazer çizme ve bölme | Tam hücreler çizilir, ardından yarım veya çeyrek hücrelere bölünür | Lazer çizme, OLS-20A sınıfı ($20k–25k) | 1.500 tam hücre/s · 40 μm çizik · A sınıfında kırılma ≤%0,3 |
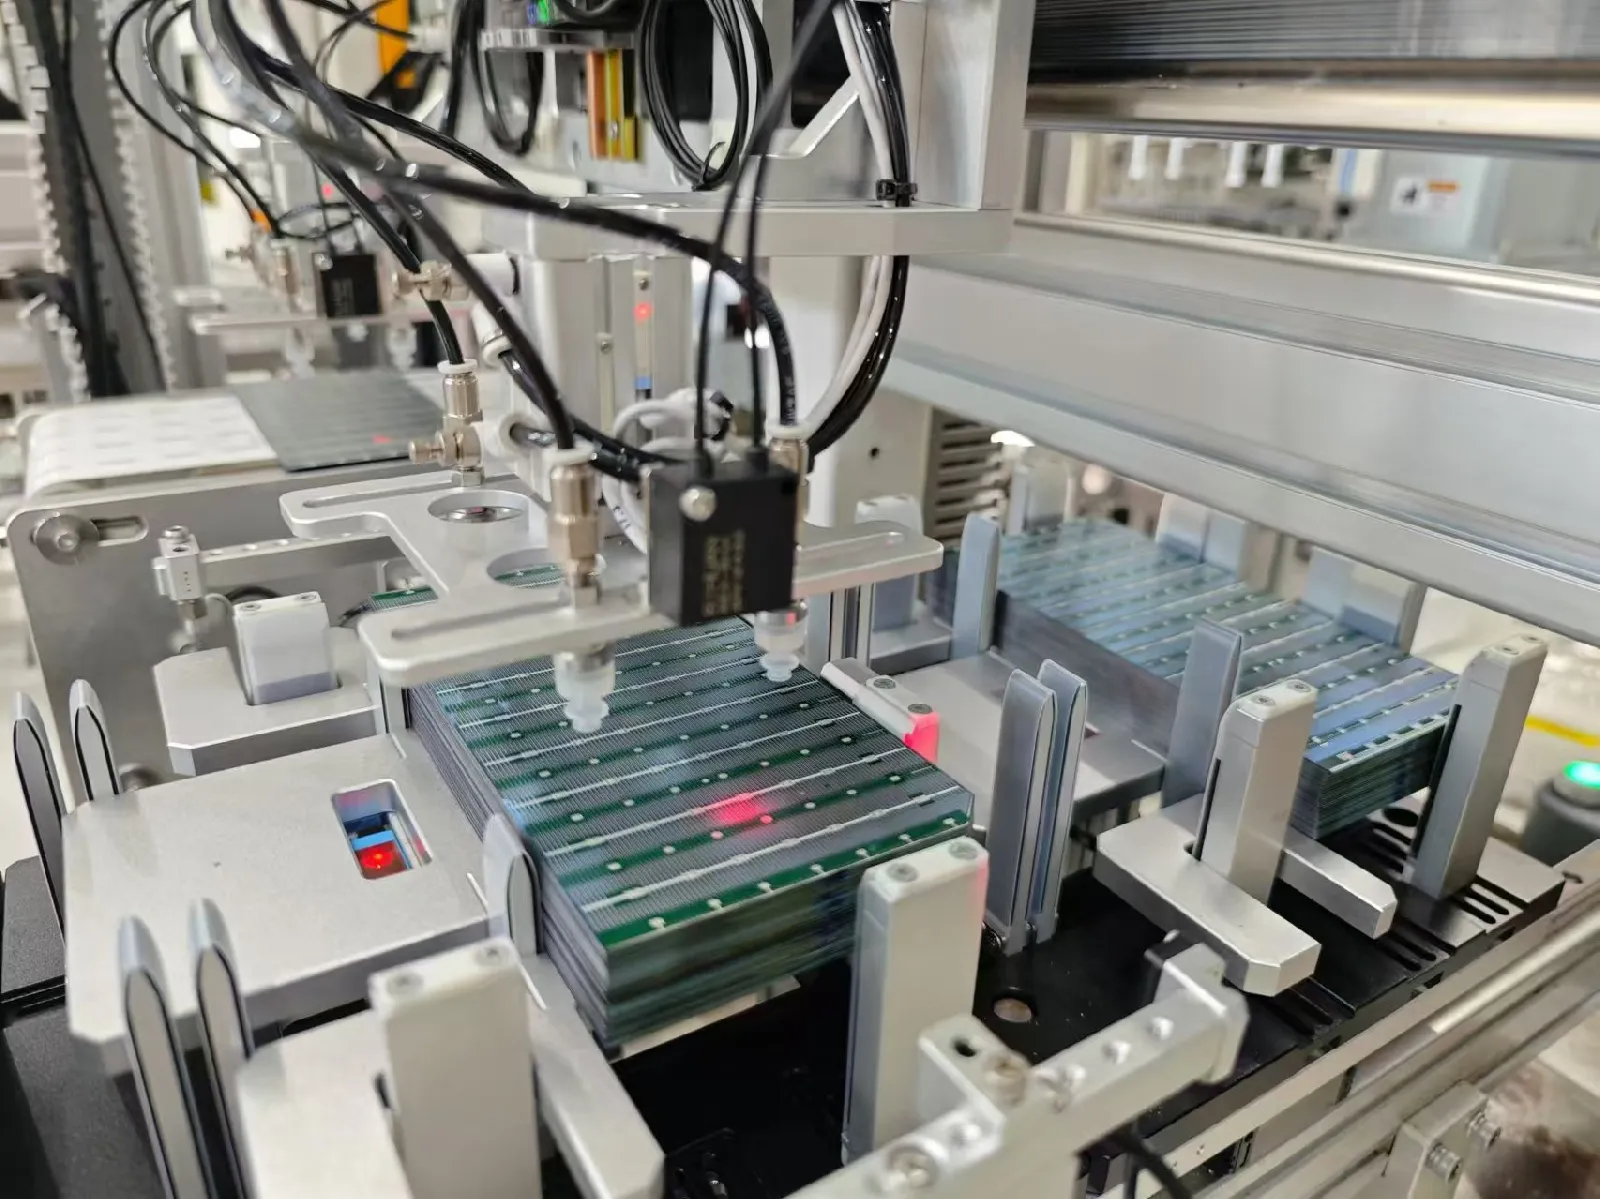
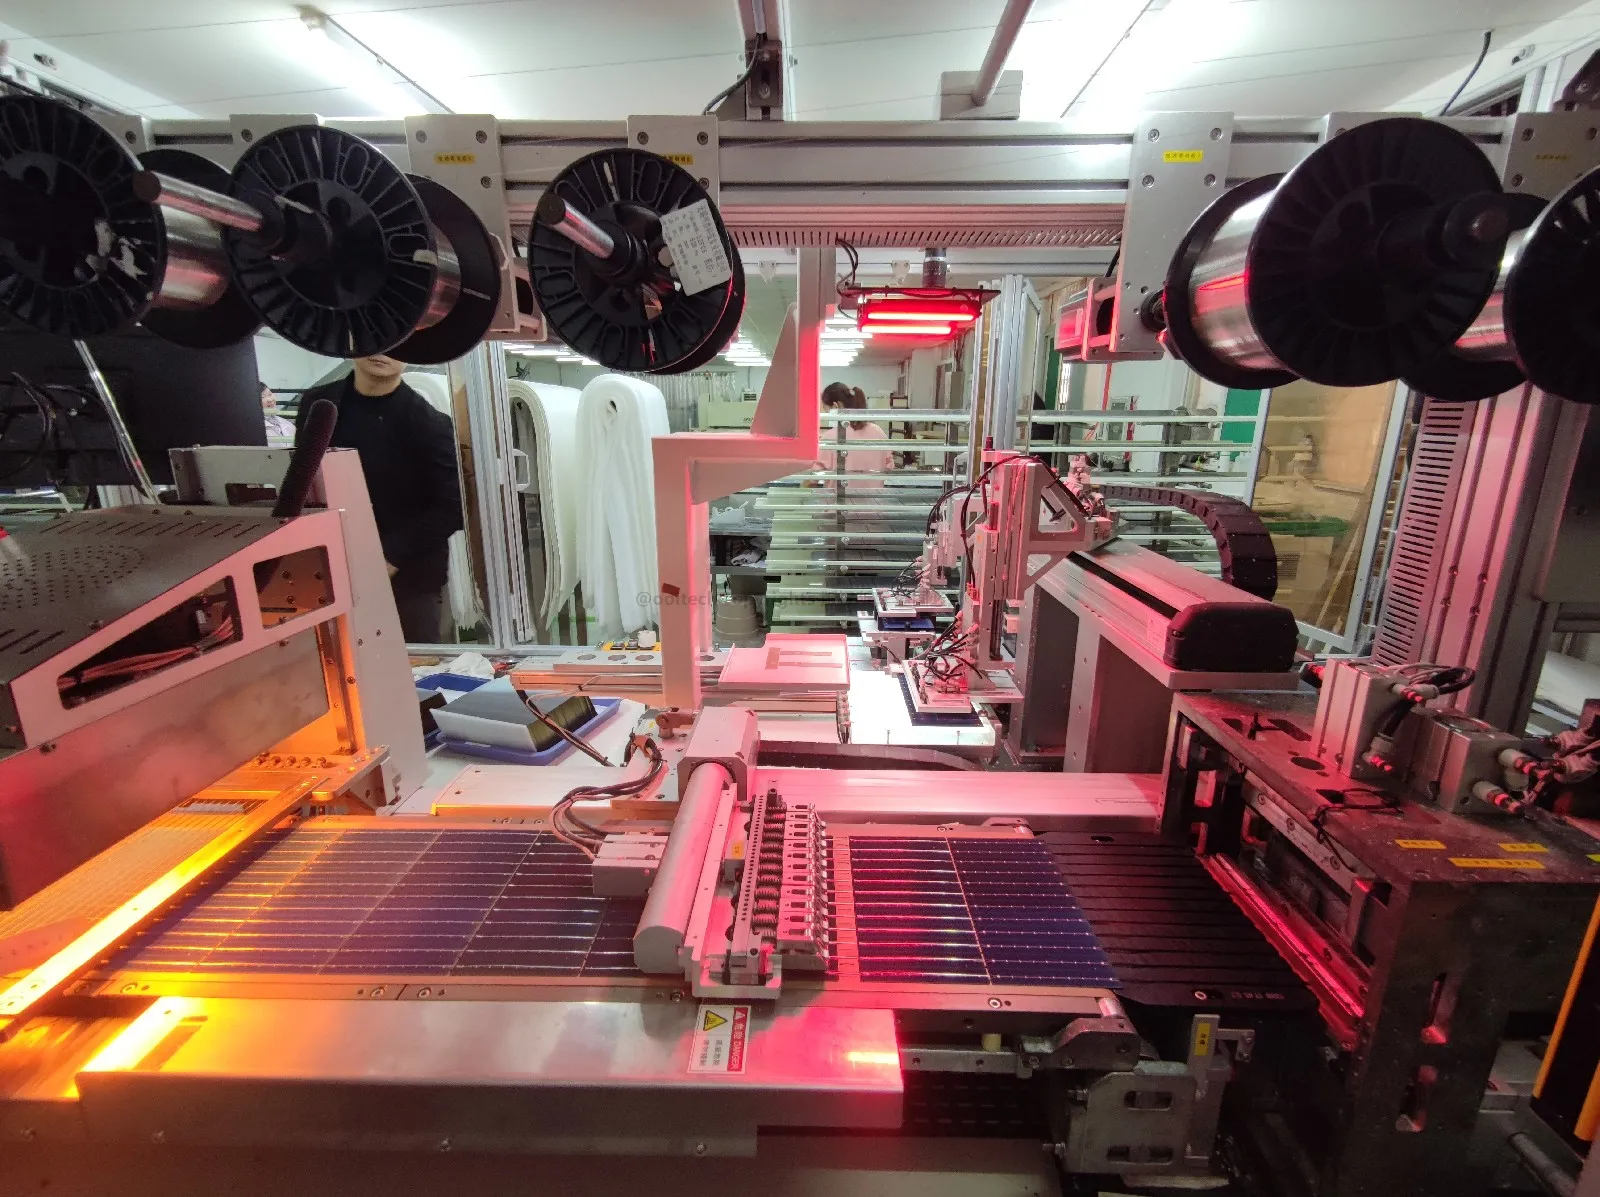
| 3. Sekalama ve dizgeleme | Şerit önden arkaya, hücreden hücreye lehimlenerek dizgeler oluşturulur | SS-1500 sınıfı ($60k–70k) / SS-2500 sınıfı ($120k–140k); ATW sınıfı ($380k–430k) | 2.400 hücre/s (SS-2500) · IR lehimleme · kırılma ≤%0,2 |
| 4. Katmanlama | Cam, EVA, şeritler, ikinci EVA katmanı ve arka tabaka sırayla istiflenir | Cam yükleyici 25 bin–30 bin $ · otomatik layup 50 bin–60 bin $ · EVA/TPT kesici 8 bin–35 bin $ · manuel layup istasyonları ~1.400–1.700 $'dan başlar | Yarı otomatik: 16 panel/s için 4 istasyon |
| 5. Bara bağlantısı | Dizgeler tam devreye bağlanır; bağlantı kutusu şeridi serilir | Manuel bara bağlama masaları ($4k–5k) veya otomatik bara bağlama ($130k–260k) | Teklifler arasındaki en büyük tek kapsam farkı |
| 6. Laminasyon öncesi EL | Elektrolüminesans görüntüleme mikro çatlakları ve hizasız şeritleri yakalar | EL test cihazı, 8 kameralı sınıf ($25k–32k) | Geri döndürülemez adımdan önceki son şans |
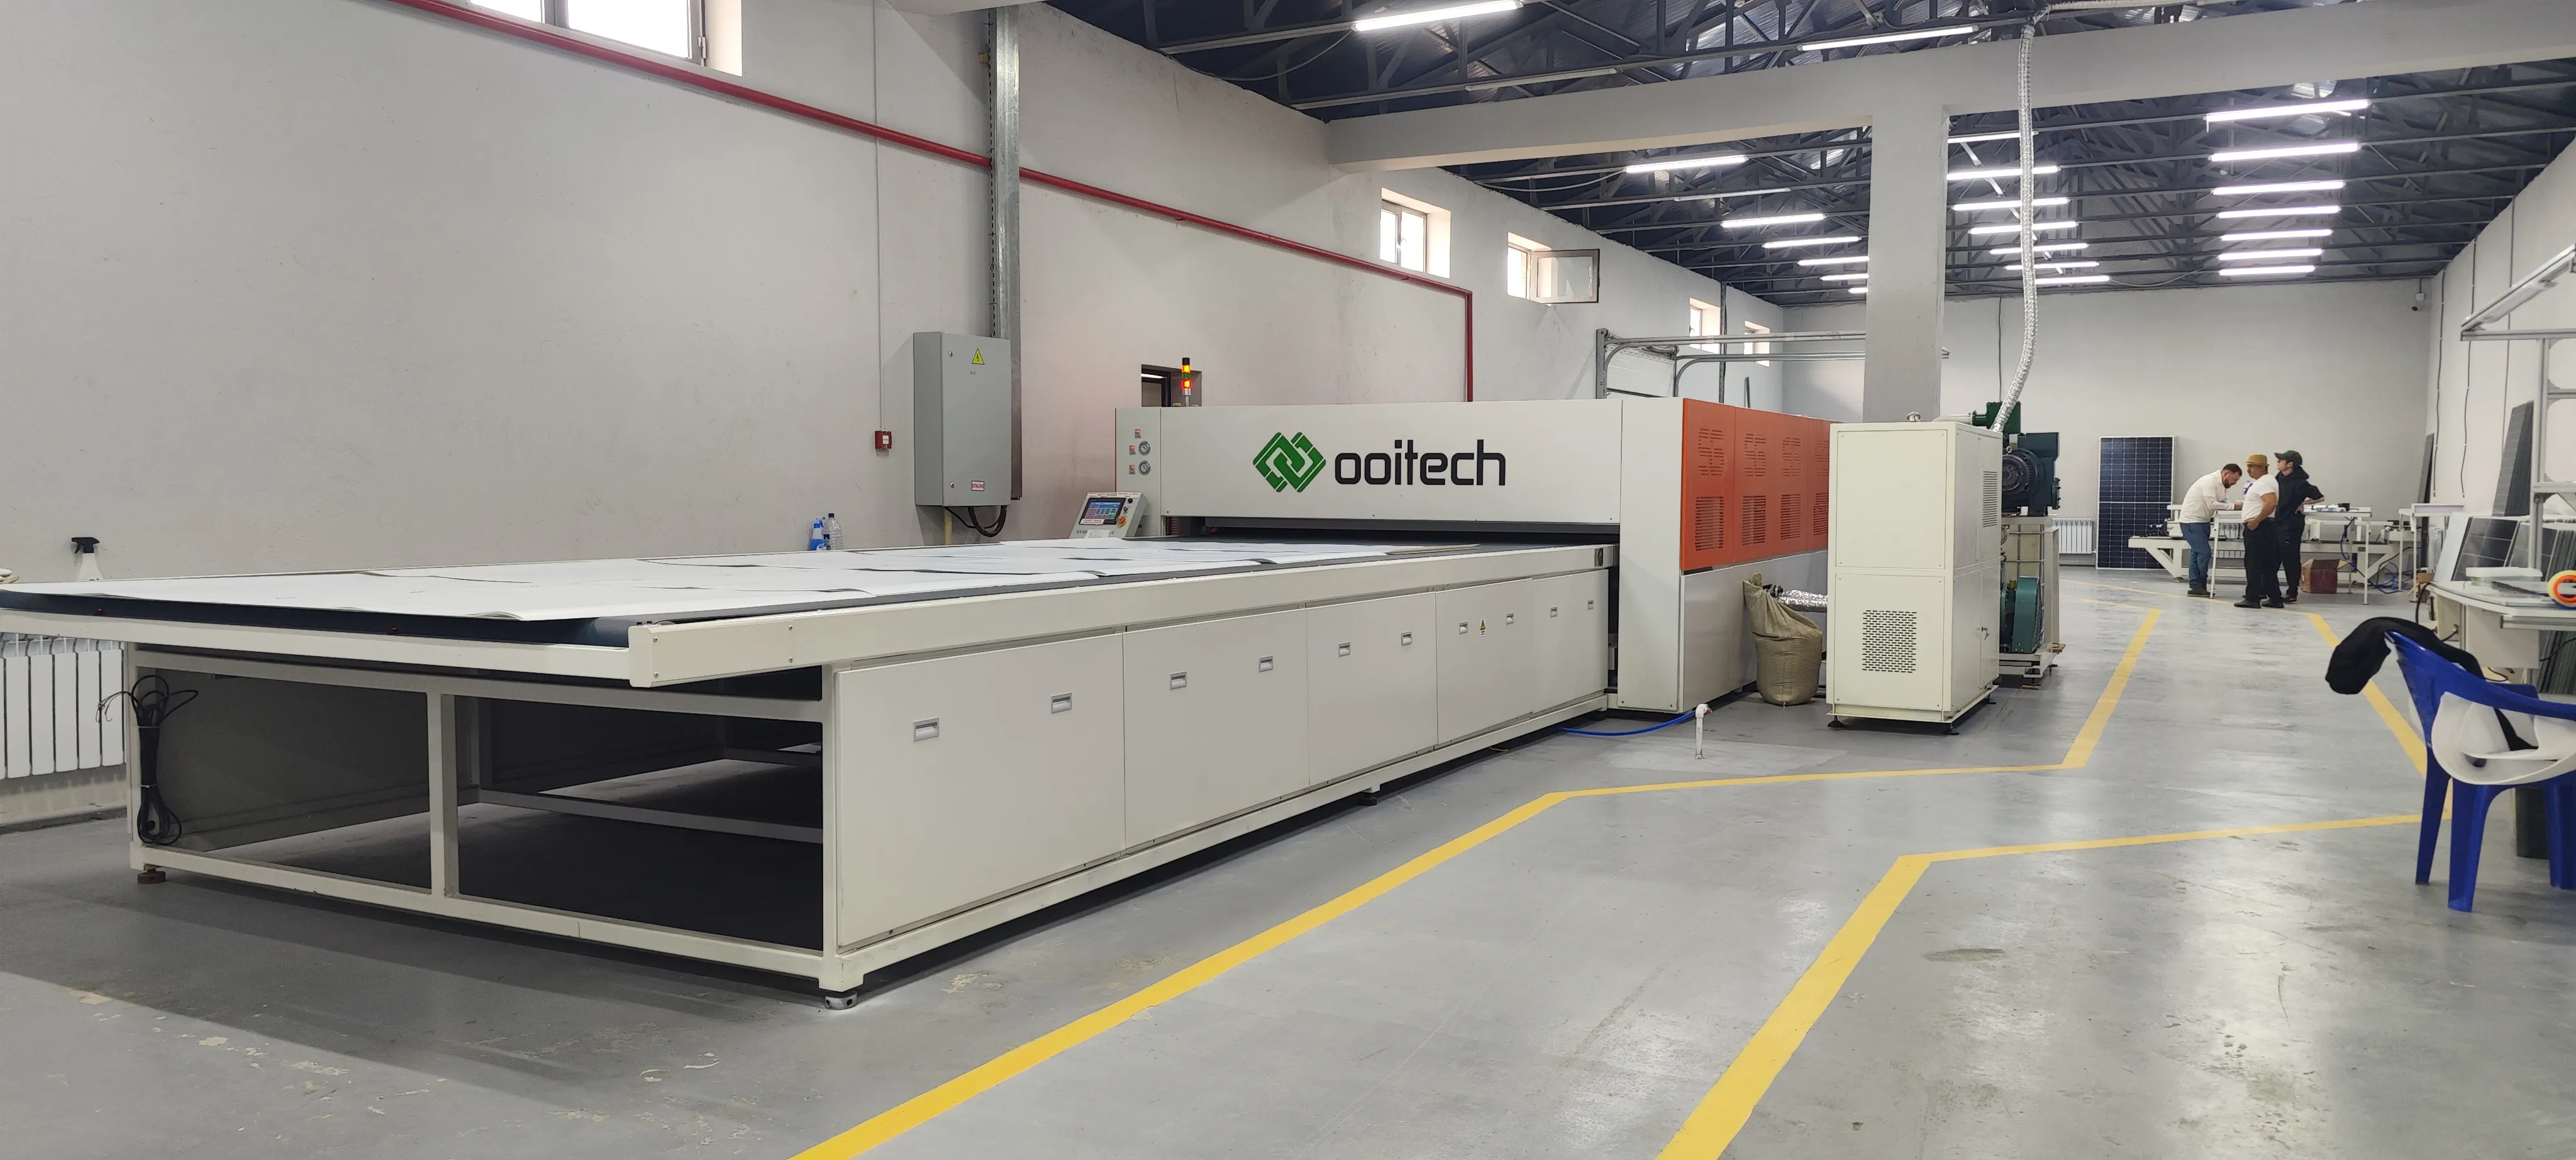
| 7. Laminasyon | Yığın vakum ve ısı altında eritilerek tek bir bağlı laminat haline getirilir | OCY-2666 sınıfı ($90k–105k) tek odacıklı; çift odacıklı $150k–200k | 98 kW nominal · 40 Pa vakum · ±1–2 °C tekdüzelik |
| 8. Kenar kesme ve çerçeveleme | Kenar çapağı alınır, alüminyum çerçeve yapıştırılır ve preslenir | Manuel kesme $4k–5k / otomatik $30k–35k · çerçeveleme yarı otomatik $6k–8k / otomatik $45k–52k / hepsi bir arada $140k–185k | Hepsi bir arada yapıştırıcı akış kontrolü ekler |
| 9. Bağlantı kutusu ve kürleme | J-box yapıştırıldı, kablolandı, potlandı; yapıştırıcı bir konveyörde kürlenir | Yapıştırma $5k–6k · potlama $12k–17k · otomatik kaynak $60k–70k · kürleme konveyörü $30k–70k | 150 MW personel planımızda 2 operatör |
| 10. IV ve final EL testi, paketleme | Güneş simülatörü flaşı güç sınıfını atar; final EL yeni çatlak olmadığını doğrular; modül paketlenir | IV test cihazı, OTMT-A sınıfı ($20k–28k) veya Gsolar Class A ($60k–75k) · final EL 4 kameralı ($20k–23k) | 10 ms flaş · modüller 2500×1400 mm'ye kadar |
Bu adımlardan dördü ekonomik yapınızın çoğunu belirler, bu yüzden daha yakından bakmayı hak ediyor.

Adım 3 — stringleme, geri dönüşü olmayan adım
Bir hücrenin ön yüzüne ribbon lehimlemek ve onu bir sonraki hücrenin arkasına yönlendirmek, bir modülün elektriksel kalitesinin kilitlendiği yerdir. SS-2500 bunu CCD kamera konumlandırma ve her hücreyi işleyen bir robotla saatte 2.400 hücre hızında yapar; 156 ila 210 mm arasındaki 3–20 busbar formatında A sınıfı hücrelerde kırılmayı %0,2 veya altında tutar. Kötü bir lehim bağlantısı veya gizli bir mikroçatlak bu istasyonu geçtikten sonra, hiçbir sonraki adım onu onaramaz — bu yüzden adım 6 vardır. Bir şey kaydığında, belirti spesifiktir: tellerin lehim pedlerinin üzerinde oturmaması, string kenarında kararmış veya ıslanmamış bağlantılar olarak görünür. Çözüm neredeyse her zaman ribbon besleme hizalaması veya lehimleme sıcaklık reçetesidir, hücre değil.
Adım 7 — laminasyon, tempo belirleyici
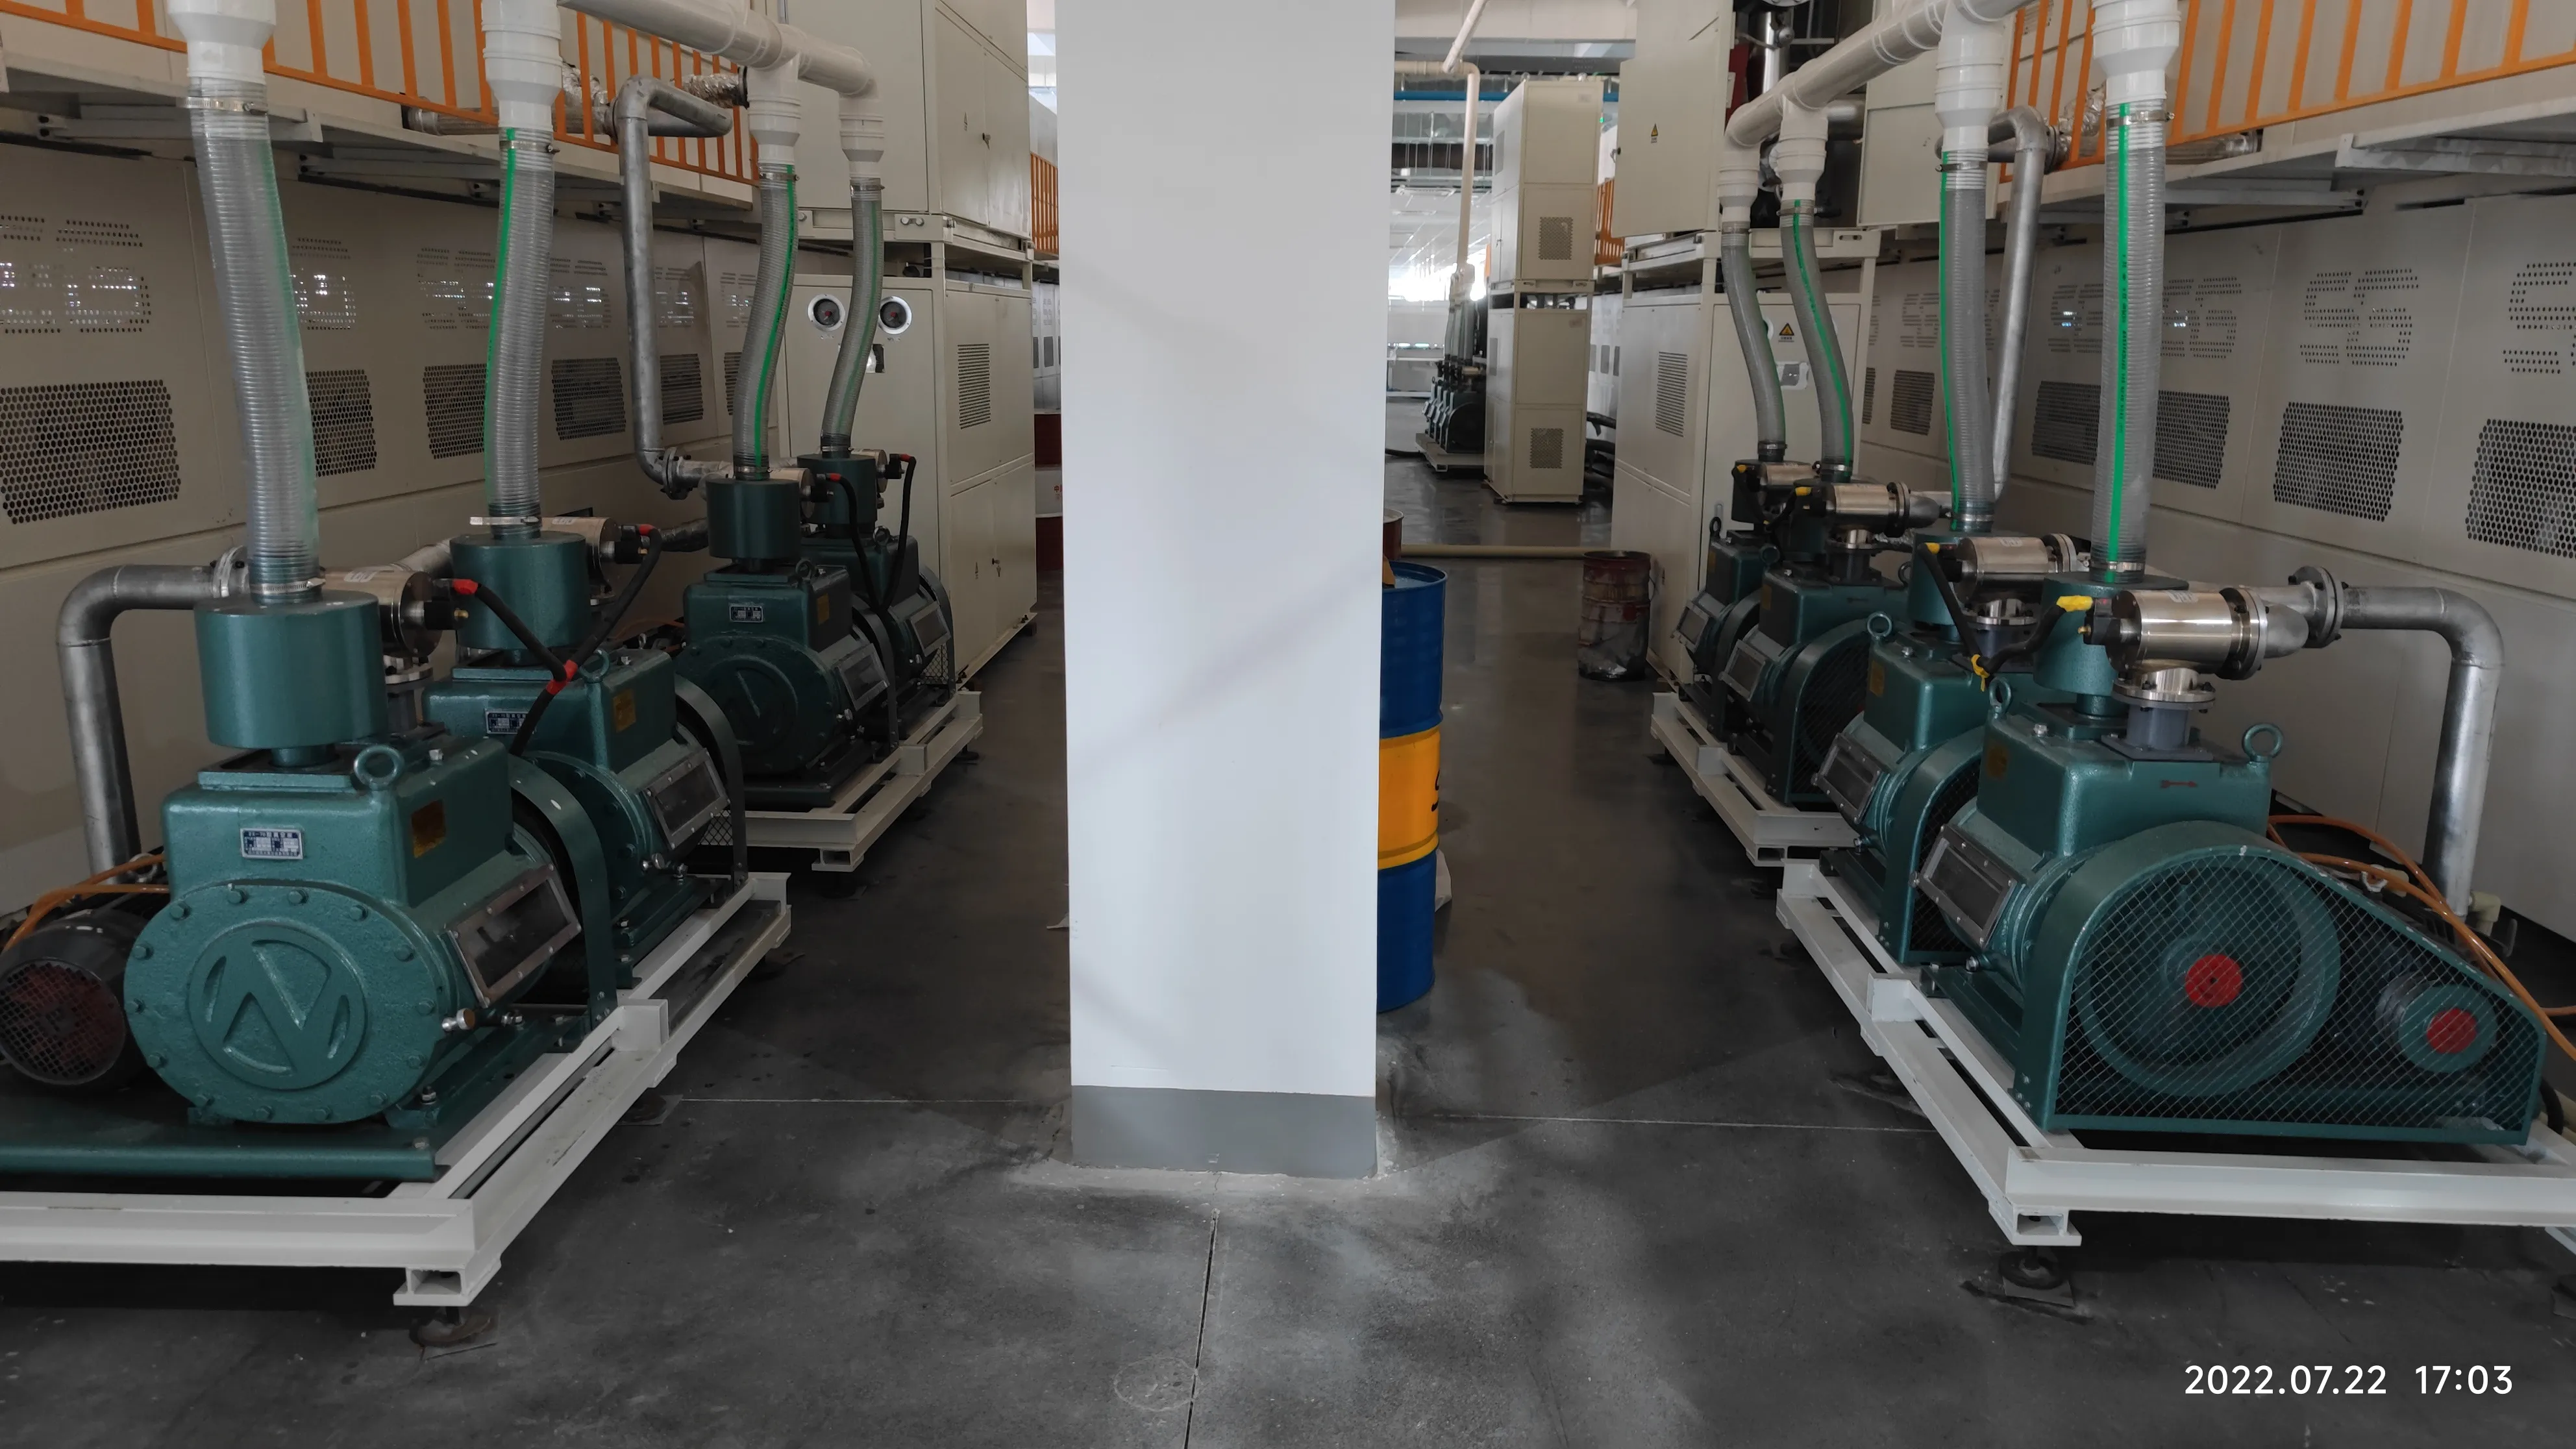
üzerinde busbar şeridi ile elektriksel olarak bağlanmaları gerekir. her modülün içinde oturması gereken tek makinedir. OCY-2666 sınıfı 2600 × 6600 mm çalışma yüzeyi, ±1–2 °C'ye kadar tutulan sıcaklık homojenliği ile yağ ısıtma, 40 Pa'ya kadar vakum ve 5–30 dakikalık pompalama döngüleri sunar — bu nedenle daha küçük hatlarda hat taktını lehimleme değil laminasyon belirler. Aynı zamanda elektriksel olarak en aç tek makinedir: 98 kW nominal, bunun 72 kW'ı ısıtma. 120 MW seviyesinde tabaka genellikle çift odacıklı bir makineye (150 bin–200 bin $) geçer, böylece bir odacık kürlenirken diğeri pompalama yapar; 300–600 MW'da, her biri 400 bin $ aralığına çıkan çift odacıklı çift katmanlı üniteler.
Adımlar 4, 5 ve 8 — yarı otomatiğin tasarruf ettiği ve maliyet çıkardığı yer
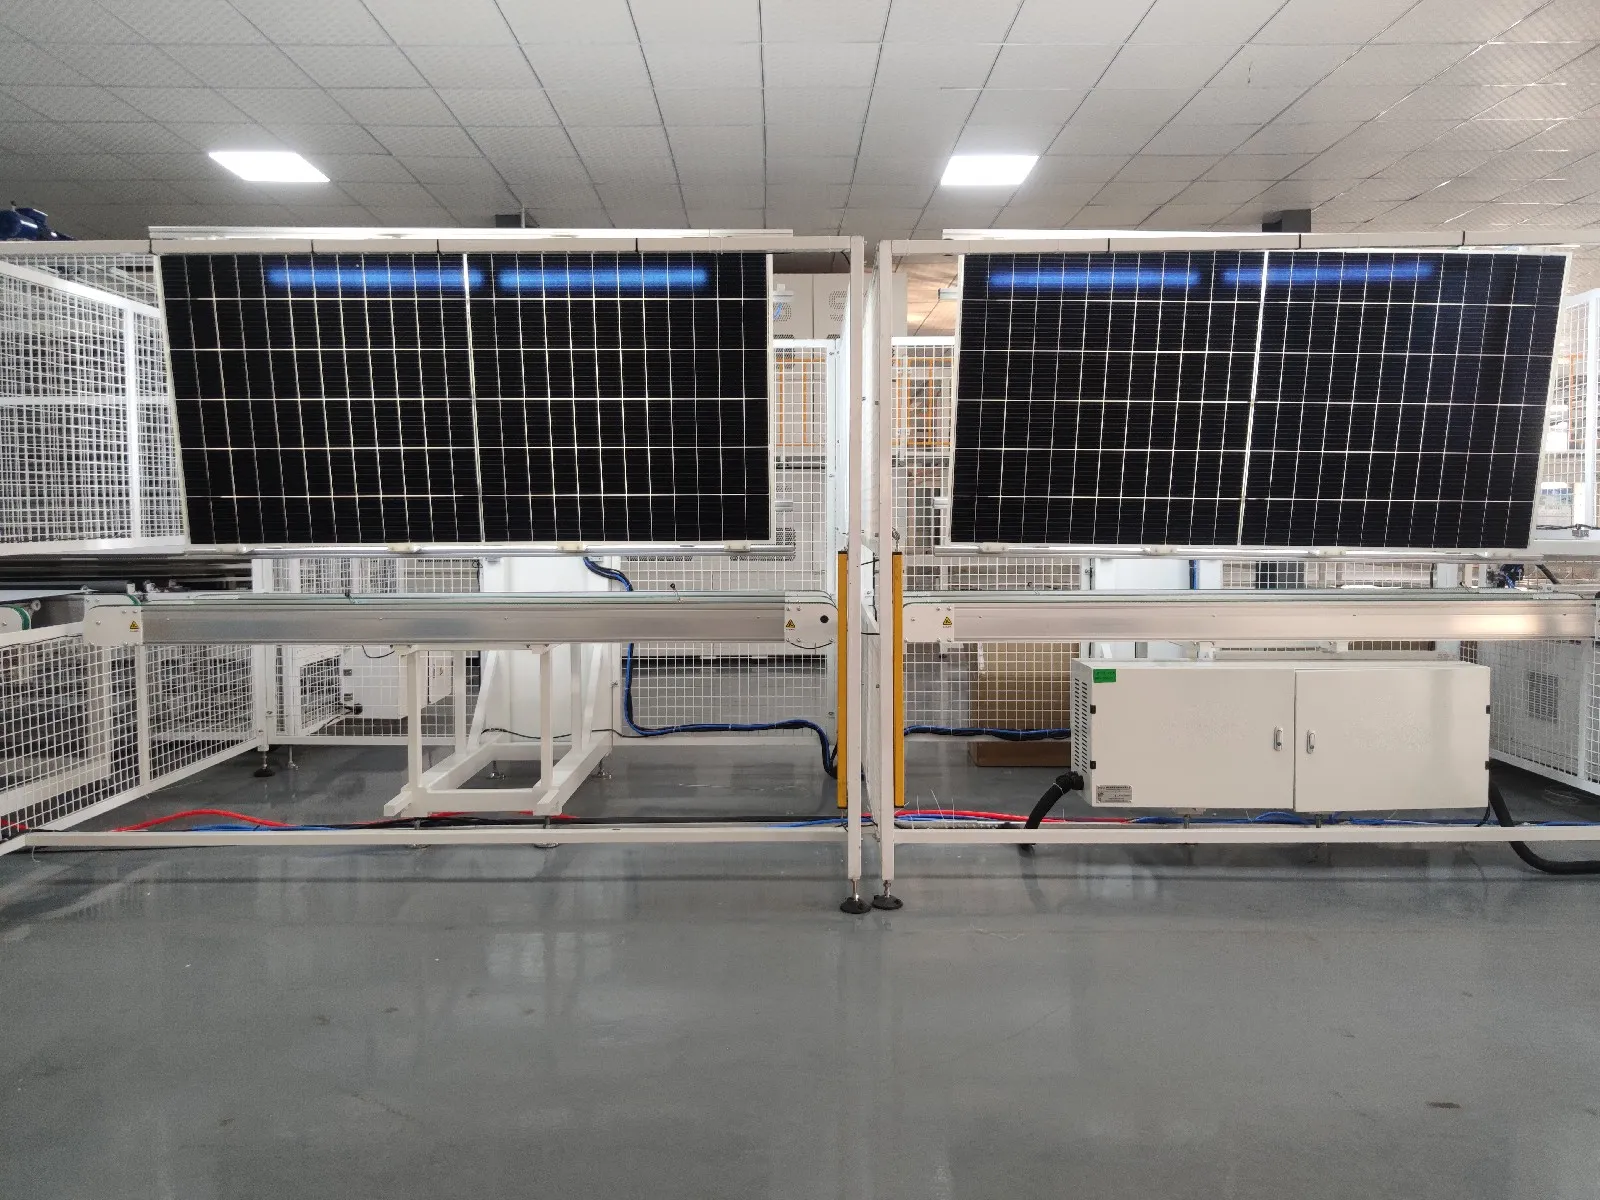
Layup, bussing ve trimming, hem 1.400–1.700 $ sınıfı manuel istasyon versiyonunda hem de 45.000–290.000 $ otomatik versiyonda bulunan üç adımdır. solar panel üretim süreci kimyasal olarak her iki durumda da aynıdır; değişen, işi kimin yaptığıdır. Yarı otomatik bir 20 MW hattı, layup masalarına dört operatör, bussing masalarına iki, trimming'e bir operatör koyar — ve tüm hat 300 bin doların alt-orta aralığına düşer. Otomatik eşdeğerleri bu pozisyonları ortadan kaldırır ve yerine konveyörler, döndürme üniteleri ve merkezleme istasyonları ekler. Hiçbiri "daha iyi" değildir: operatör ücretlerinin ayda 400–700 dolar olduğu yerlerde manuel versiyon kendini amorti eder, Avrupa seviyelerinde olduğu yerlerde ise otomatik olan tek mantıklı konfigürasyondur.
Adım 1, 6 ve 10 — kalite kapıları
On adımdan üçü dönüştürmek yerine test eder ve birlikte 60 bin–100 bin dolar bandında ekipmana mal olur: hücre test cihazı, laminasyon öncesi EL, IV simülatörü ve final EL. Bütçesini zorlayan alıcılar birini kesme eğilimindedir. Yapmayın. Gelen hücre ayıklaması olmadan bir string içinde farklı kaliteleri karıştırırsınız; laminasyon öncesi EL olmadan çatlakları laminasyonla kapatır ve en pahalı adımdan sonra bulursunuz; final IV flaşı olmadan hiç ölçmediğiniz güç sınıflarını sevk edersiniz. Kapılar, önledikleri kayıplara kıyasla fabrikadaki en ucuz makinelerdir.

3. Sürecin Tükettikleri: Alan, Güç, Hava, İnsan
Ciddi alıcılar bize neredeyse her seferinde aynı okunan bir kontrol listesi gönderir: makine başına üretim kapasitesi, çevrim süresi, güç gereksinimi, hava tüketimi, gereken operatör sayısı, makine boyutları, otomasyon seviyesi. İşte bu kontrol listesi, kendi teklif sayfalarımızdan ve fabrika yerleşim çizimlerimizden üç standart kademe için yanıtlanmıştır.
| Kaynak | 20 MW yarı otomatik | 60 MW otomatik | 120 MW otomatik |
|---|---|---|---|
| Çıktı ritmi | 16 panel/saat, bir 8 saatlik vardiya | ~24 panel/saat sınıfı | 32 panel/saat, 24 saat çalışma |
| Üretim holü | ~600–800 m² sınıfı | ~800–1.000 m² sınıfı | ~1.000 m² (50×20 m) |
| Depo (gelen hücreler / çıkan modüller) | yaklaşık aynı alan bir kez daha, tüm kademeler | — | — |
| Tavan / kapılar / kolonlar | Tavan 4,2–6 m · kapılar 5–6 m genişlik · kolonsuz tercih edilir, aksi halde aralık ≥6 m (120 MW yerleşim çiziminden) | ||
| Kurulu güç | ~150–200 kW sınıfı | ~350–500 kW sınıfı | ~700 kW |
| Basınçlı hava | Otomatik kademelerde dakikada binlerce litre — yerleşime göre boyutlandırılır; pnömatik silindirler çerçeveleme, döndürme üniteleri ve yükleyicileri çalıştırır | ||
| Vardiya başına operatör sayısı | Yarı otomatik manuel serim, bara ve kesim pozisyonları ekler | Yalın otomatik ekip | 12–15 operatör + 2 mühendis; 150 MW çift cam planında vardiya başına 24 kişi |
| Salon ortamı | Dizme ve laminasyon bölgeleri 25 °C ±2 ve %50–60 RH ister — bir depo dönüşümü genellikle iklim kontrolü güçlendirmesi için ek maliyet gerektirir | ||
Personel konusunda, 150 MW çift cam personel planı istasyon istasyon okunmaya değer, çünkü insanların gerçekte nereye gittiğini gösteriyor: stringer'da bir operatör, cam besleme, EVA besleme, spacer yerleştirme ve bara/bant beslemede birer kişi, laminasyon öncesi EL'de bir kişi, rework'te üç kişi, kenar bantlama, kesim, çevirme muayenesi ve yapıştırma/çerçevede birer kişi, junction-box istasyonunda iki kişi, bir kişi kutu kapaklarını takıp arka yüzü temizliyor, bir kişi ön yüzü temizliyor, bir kişi IV/EL test fikstürlerini değiştiriyor, IV ve final EL'de birer kişi, iki kişi isim plakası ve barkod uyguluyor, iki kişi boşaltma yapıyor. Yirmi dört kişi ve bu otomasyon seviyesindeki bir çift cam hattında hiçbiri isteğe bağlı değil — rework tek başına üç kişi taşıyor, çünkü adım 6 ve adım 10 sürekli oraya besleme yapıyor.
4. Kusurlar Nerede Doğar — ve İki EL Kapısı
Bu sektördeki her deneyimli süreç mühendisi verim konusunda aynı şeyi söyler: kusurları laminasyondan önce yakalamak ucuz, sonra yakalamak pahalıdır. 6. adımdaki laminasyon öncesi EL kapısı, stringing geri döndürülemez olduğu için vardır; 10. adımdaki son kapı ise, laminasyonun kendisi, çerçeveleme ve taşıma ilk kapı geçildikten sonra yeni çatlaklar oluşturabildiği için vardır. Aralarında, iki EL istasyonu birlikte 54.000–66.000 $'ın oldukça altında bir maliyete sahiptir ve aksi halde üçüncü yıl garanti talepleri olarak ortaya çıkan arıza modlarını yakalar: şerit altındaki mikro çatlaklar, soğuk lehim bağlantıları ve hat boyunca taşıma sırasında çatlamış hücreler.
Herhangi bir tedarikçiye sorulacak pratik soru, iki kapı arasında bir kusur bulunduğunda ne olduğudur. Laminasyondan önce rework, bir stringin yeniden serilmesi anlamına gelir — dakikalar. Laminasyondan sonra ise camı, EVA'sı, hücreleri ve backsheet'i zaten içeren bağlanmış bir laminatın hurdaya çıkarılması anlamına gelir: 585 W sınıfı bir modül başına yaklaşık 55–60 $ malzeme maliyetiyle, günde kaçan üç kusur, ekipman teklifinde hiç görünmeyen beş haneli yıllık malzeme kaybıdır.
5. Tek Proses, Üç Teknoloji Rotası
Hücre değiştiğinde on adım değişmez — ancak listedeki iki makineye neyi besledikleri söylenmelidir. Bir SS-2500 şerit makinesi PERC ve TOPCon 3–20BB formatlarını doğal olarak kapsar; HJT'nin düşük sıcaklık gereksinimleri ve arka kontak (BC) formatları uyumlu bir şerit makinesi konfigürasyonu gerektirir, bu nedenle BC veya HJT hacmi planlayan alıcılar sayfadaki her şeyden önce şerit makinesi uyumluluğunu doğrulamalıdır. Alıcılar ayrıca bize haklı olarak, bir hattın fason işler için aynı anda birkaç hücre tipini çalıştırıp çalıştıramayacağını soruyor — cevap, hızlı değiştirilebilir hücre kitleri ve her format için yeniden doğrulanmış bir lehimleme reçetesi ile evet, bunun maliyeti değişim süresidir. Sürecin asla tolere etmediği şey, bir şerit içinde farklı kalitelerin karıştırılmasıdır: 1. adımdaki ayıklama tam da eşleşen hücrelerin 3. adıma birlikte girmesi için vardır.
SSS — Güneş Paneli Üretim Süreci
Bir güneş panelinin yapımı ne kadar sürer?
Hat çıktısı panel başına süreyle değil, takt ile ölçülür: 120 MW'lık otomatik bir hat yaklaşık her iki dakikada bir modül bitirir, 20 MW'lık yarı otomatik bir hat her üç ila dört dakikada bir. Ancak herhangi bir modül en uzun süreyi laminatör içinde geçirir — vakumlama ve kürleme döngü başına 5–30 dakika sürer — bu nedenle daha büyük hatlar döngüleri örtüştürmek için çift odacıklı makineler kullanır.
Bir güneş paneli üretim hattı kaç işçi gerektirir?
150 MW'lık çift camlı personel planımızda vardiya başına 24 operatör artı hat mühendisleri; 120 MW'lık otomatik hat 12–15 operatör artı 2 mühendis öngörür; yarı otomatik kademeler, otomatik makineler için ödeme yapmak yerine dizgi, bara ve kenar kesme aşamalarında manuel pozisyonlar ekler. Personel sayısı kapasite rakamını değil, otomasyon kapsamını takip eder.
Süreç ne kadar zemin alanı gerektirir?
120 MW'lık bir hat için yaklaşık 1.000 m² üretim salonu (50×20 m, 4,2–6 m tavan, 5–6 m genişliğinde kapılar, 6 m veya daha fazla aralıklı kolonlar), artı hammadde ve bitmiş modül depolaması için yaklaşık aynı alan bir kez daha. Bu nedenle 2.000 m²'lik bir salon, 50–100 MW'lık bir hattı çalışılabilir ama sıkışık bir depoyla barındırır; daha küçük hatlar buradan aşağı ölçeklenir. İkinci kat yerleşimleri yalnızca daha hafif istasyonlar için işe yarar — laminasyonun zemin yükü ve yerleşimin düz hat akışı genellikle ağır ucu zemin seviyesine sabitler.
Bir güneş paneli fabrikası ne kadar elektrik tüketir?
120 MW'lık otomatik kademede yaklaşık 700 kW kurulu güç planlayın; laminatör (2666 sınıfında 98 kW nominal) ve IR stringer en büyük iki tüketim noktasıdır. Ortalama tüketim, kurulu kapasitenin oldukça altında seyreder ve doğrusal altı ölçeklenir: yayımlanmış sektör rakamları 30 MW'lık bir hattı ortalama 150 kW'a, 400 MW'lık bir hattı ise 360 kW'a yakın gösteriyor.
Tek bir üretim hattı PERC, TOPCon ve BC hücrelerini çalıştırabilir mi?
PERC ve TOPCon aynı SS-2500 sınıfı stringer'da (3–20BB, 156–210 mm) çalışır. HJT ve arka kontak formatları düşük sıcaklık veya BC uyumlu bir stringer konfigürasyonu gerektirir — başka bir şeyi fiyatlandırmadan önce bunu doğrulayın. Diğer sekiz adım, reçete ayarları ve test fikstürleri dışında hücre tipinden bağımsızdır.
Hangi adım en çok hataya neden olur?
Stringing. 130–180 μm'lik bir gofret üzerine ısı uygular ve geri döndürülemez: lehim pedlerinden şerit kayması, soğuk lehim bağlantıları ve mikro çatlakların tümü buradan kaynaklanır. Bu nedenle kırılma spesifikasyonları (SS-2500 için A sınıfı hücrelerde ≤%0,2) ve laminasyon öncesi EL kontrolü, veri sayfasındaki herhangi bir üretim hızı rakamından daha önemlidir.
Süreç hangi hammaddeleri tüketir?
585 W'lık bir TOPCon modül başına, 2025 ortası piyasa fiyatlarıyla yaklaşık 55–60 $ malzeme: hücreler tek başına faturanın %40'ından fazlası, çerçeve ve temperli cam birlikte yaklaşık %30, ardından lehim şeridi, arka tabaka, POE, EVA, bağlantı kutuları ve yalıtkan. 120 MW'lık bir hat bunu saatte 32 panel hızında sürekli tüketir ve ilk yıl alıcısı olarak büyük ölçüde peşin ödenir — sürecin çalışmaya devam edip etmeyeceğini belirleyen işletme sermayesi rakamı budur.
Makineler otomatikse eğitim gerçekten gerekli mi?
Evet. Makineler kendi kendine çalışır; süreç çalışmaz. Operatörlerin nominal verimi tutturabilmesi için iki ila üç ay gerekir — hücre formatına göre reçete değişiklikleri, EL görüntüsü okuma, şerit ve kesici hizalama kontrolleri insan becerileridir. Standart kapsamımız 30 günlük yerinde devreye alma ve eğitimin yanı sıra ömür boyu uzaktan süreç desteği içerir, çünkü birinci aydan sonra verim sorunlarının çoğu donanım arızaları değil, reçete ve hizalama sorularıdır.
Spesifikasyonlar Ooitech makine verilerine atıfta bulunur; fiyat aralıkları makine sınıfı başına tipik FOB Çin piyasa aralıklarını yansıtır ve konfigürasyon ile döviz kurlarına göre değişir — bütçeleme yapmadan önce güncel bir teklifi doğrulayın.
İlgili okumalar: makine fiyatları nasıl oluşturulur, tesis maliyeti, kamu hizmetleri ve personelve güneş paneli üretim işine nasıl başlanır.
Ticari amaçlarla güneş paneli üretimi için hangi makine ve ekipmanlar gereklidir?
Ticari modül üretimi için temel liste şudur: bir hücre test cihazı ve ayırıcı, bir tabber ve stringer, bir layup istasyonu, bir bussing veya otomatik bussing makinesi, stringing sonrası bir EL test cihazı, bir laminasyon istifleyici, bir laminatör, bir kenar kesme makinesi, bir çerçeveleme makinesi, bir bağlantı kutusu ve dolgu istasyonu, bir kürleme fırını, ikinci bir EL test cihazı, güneş simülatörlü bir IV test cihazı, bir hipot ve yalıtım test cihazı ile bir temizleme ve paketleme alanı.
Bu çekirdeğin etrafında, bir bütçede kolayca unutulan destek sistemleri yer alır: kurutmalı basınçlı hava, proses soğutma, flux ve laminasyon dumanları için egzoz, ESD güvenli zemin kaplaması ve istasyonları birbirine bağlayan malzeme taşıma. Pratikte bu destek sistemleri, bir makine listesini çalışan bir hattan ayıran şeydir ve bir fabrikanın teklif alınmadan önce yerleşiminin yapılmasının nedeni de bunlardır.
Güneş panelleri için hangi ekipman gereklidir?
Bitmiş ve test edilebilir bir modül üretmek için dürüst asgari liste insanların beklediğinden daha kısadır: bir stringer, bir layup ve bussing düzeni, bir laminatör, bir çerçeveleme makinesi ve EL ile IV için test cihazları. Geri kalan her şey, ürünü mümkün kılmaktan çok verimi, çıktıyı veya tekrarlanabilirliği iyileştirir. Bu ayrım bütçeleme yaparken önemlidir, çünkü başlamadan yapamayacağınız istasyonları, hacim gerektirdikçe ekleyebileceklerinizden ayırır.
Atlanamayacak olan şey testtir. EL testi ve IV testi yapılmamış bir modül doğrulanmamış bir üründür ve bu doğrulamanın maliyeti, gizli çatlaklı veya yanlış sınıflandırılmış güç kutusuna sahip modüllerin sevk edilmesinin maliyetiyle karşılaştırıldığında önemsizdir.
Güneş paneli üretmek için ne gereklidir?
Dört şey, ne sıklıkla hafife alındıklarına göre sıralanmıştır: uygun bir bina, ekipman, hammadde tedarik zinciri ve insanlar. Bina yükü taşımalı, gücü sağlamalı ve laminasyon ile kürleme sıcaklıklarını desteklemelidir. Ekipman en görünür maliyettir ve en doğru şekilde fiyatlandırılan kısımdır. Tedarik zinciri — her şeyden önce hücreler, ardından kapsülleyici, cam, şerit ve bağlantı kutuları — hattın gerçekten nominal kapasitesinde çalışıp çalışamayacağını belirler.
İnsan gereksinimi sessiz olanıdır. Tam otomatik bir hat bile bir EL görüntüsünü okuyabilen, bir laminasyon kusurunu teşhis edebilen ve bir lehimleme profilini ayarlayabilen proses mühendislerine ihtiyaç duyar. Otomasyon elleri ortadan kaldırır, muhakemeyi değil ve bu muhakemeden yoksun bir fabrika, modül üretmek yerine zamanını partileri yeniden çalıştırarak geçirir.
İlgili: Güneş Paneli Üretim Makinesi: İstasyonlar ve Yerleşim aynı proses dizisinin 5 MW'tan 1,2 GW'a nasıl yeniden boyutlandırıldığını ve sipariş vermeden önce hangi girdilerin sabitlenmesi gerektiğini açıklar.
Daha fazla okuma ve arka plan verileri
Bu konuyla ilgili, sektörün teknoloji yol haritasını ve pazar verilerini sürdüren kuruluşlar tarafından yayımlanmış kamuya açık referans materyalleri: