Tabber ve Stringer Makinesi: Nasıl Çalışır, Nasıl Seçilir
İçindekiler
Tabber ve Stringer Makinesi: Nasıl Çalışır, Nasıl Seçilir
Her modülün geçmesi gereken ve sonraki hiçbir istasyonun onaramayacağı tek makine — istasyonlar, lehimleme özellikleri, 0BB ve BC uyumluluğu, fiyat aralıkları ve gerçek fabrikalarda ortaya çıkan kusurlar.
PV Modül Üretimi · Stringer Seçim Kılavuzu · Jerry, Ooitech
Bir modülün 25 yıl boyunca gücünü koruyup koruyamayacağına tek bir makine karar verir: tabber ve stringer makinesi. Lehimlediği her bağlantı kalıcıdır — sonraki hiçbir istasyon hatalı olanı onaramaz. Makinenin nasıl çalıştığı ve kendi makinenizi nasıl seçeceğiniz burada.
1. Makinenin Gerçekte Belirlediği Şey
Tabber ve stringer, güneş hücrelerini kalaylı bakır şerit aracılığıyla tek tek birbirine lehimler: şerit bir hücrenin ön ızgara hatlarına bağlanır, bir sonrakinin arkasına dolanır ve tam bir string oluşana kadar bu tekrarlanır. Isı, şeridin lehim kaplamasını hücrenin parmaklarıyla metalürjik bir bağ oluşturacak şekilde eritir — ve yaklaşık 130–180 μm kalınlığındaki bir gofret üzerine uygulanan bu ısıtma profili ya sağlam bir elektriksel yol bırakır ya da gizli bir mikroçatlak.
Üretim hattında makine, hücre ayıklamadan sonra ve layup'tan önce yer alır; bu da onu hücre ile modül arasındaki ilk geri döndürülemez süreç yapar. Laminasyon yeniden çalıştırılabilir, çerçeveleme düzeltilebilir, ancak bitmiş bir string içindeki soğuk lehim veya çatlamış bir hücre sonsuza kadar orada kalır. Bu yüzden deneyimli alıcılar, tüm teklif sayfasının geri kalanından daha fazla zamanı bu tek makineyi denetlemeye harcar.
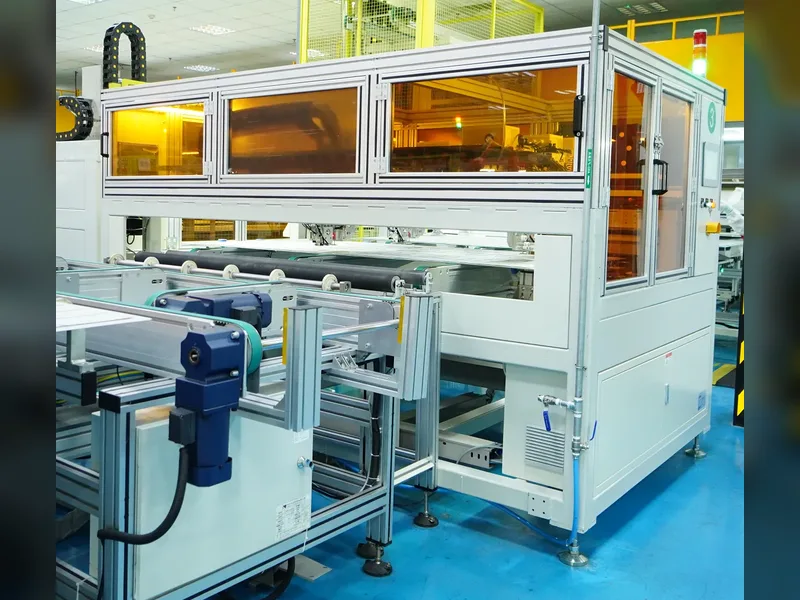
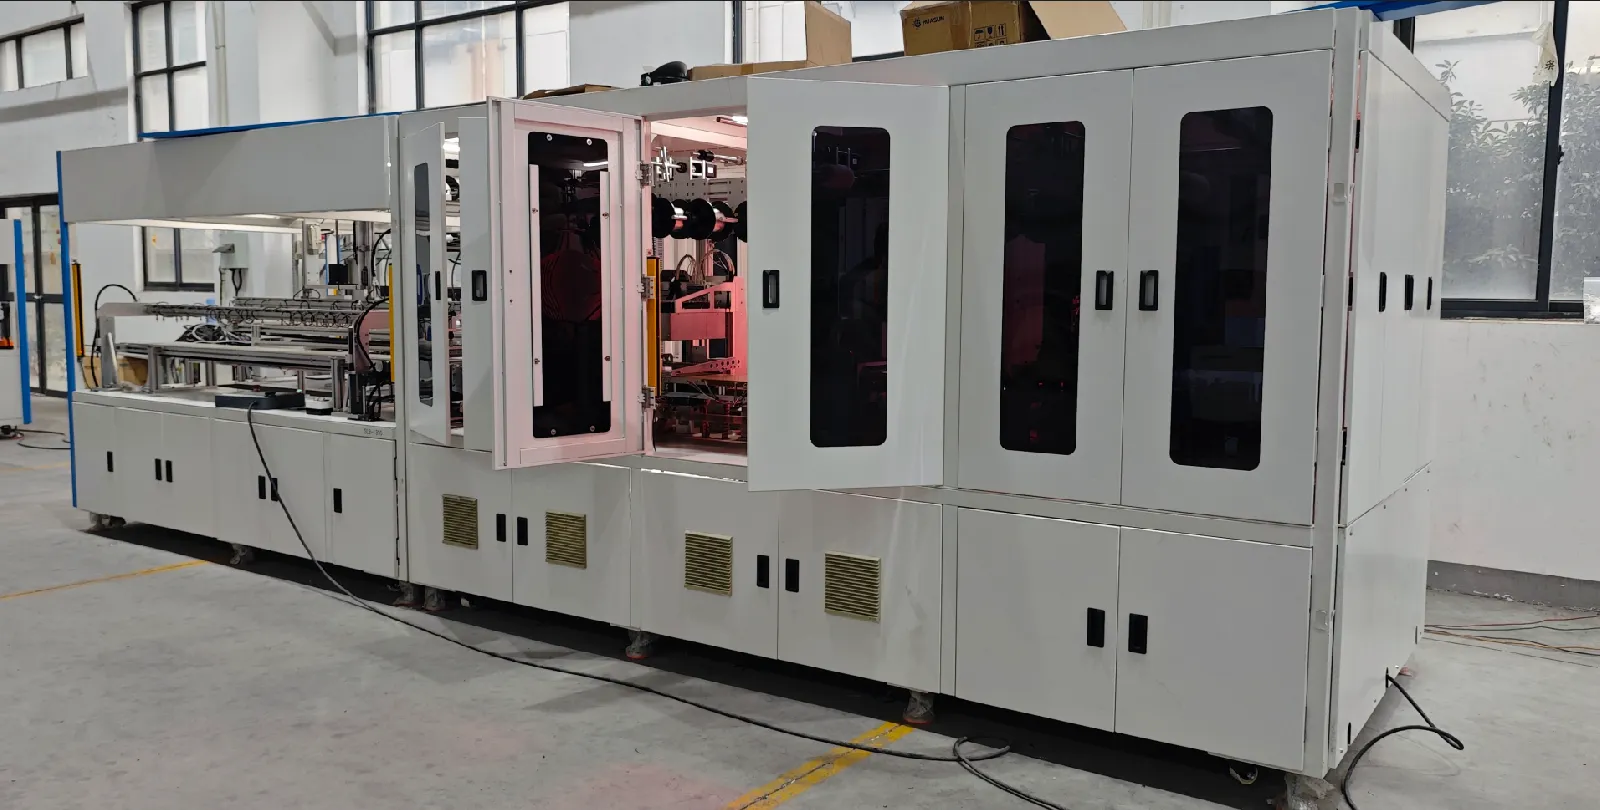
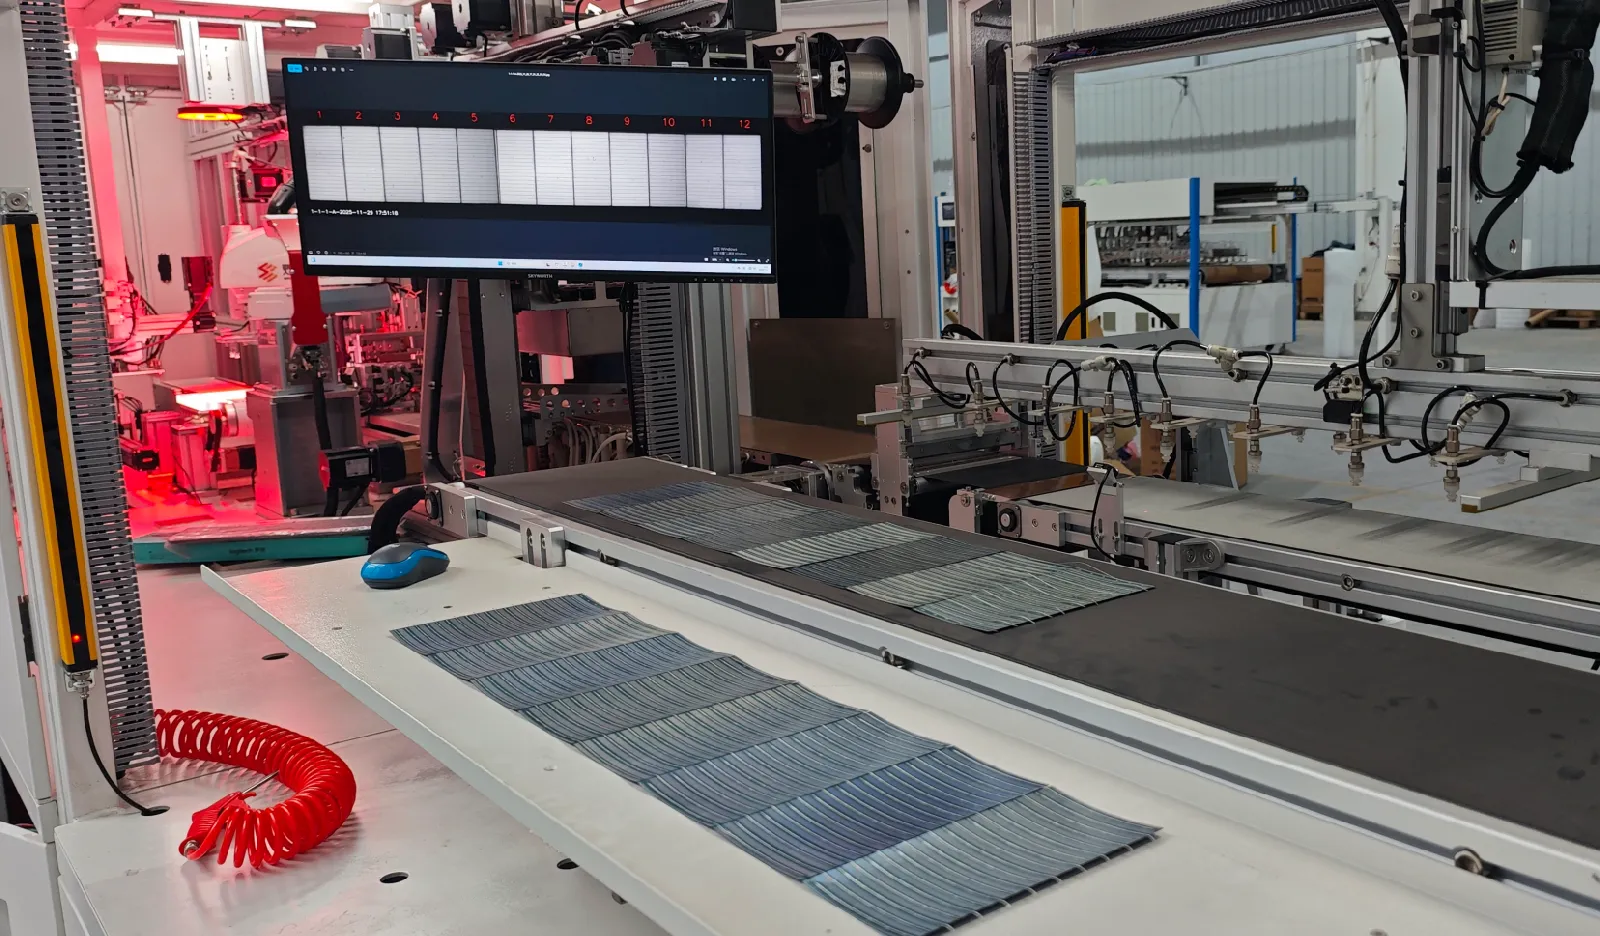
2. Makinenin İçinde: Altı İstasyon
| İstasyon | Ne olur | Satın alırken nelere dikkat edilmeli |
|---|---|---|
| 1. Yükleme ve ayıklama | Hücreler yüklenir, CCD kamera ile hizalanır | Hizalama hassasiyeti özelliği (mevcut makinelerde ±0.15 mm sınıfı) |
| 2. Flux püskürtme | Flux, lehim yüzeylerini hazırlar | Dozlama tutarlılığı; flux genellikle yerel olarak temin edilir |
| 3. Şerit besleme | Düz şerit şekillendirilir, kesilir ve pedlerin üzerine yerleştirilir | Şerit genişliği aralığı (tipik 0,35–1,2 mm), kesici ayarlanabilirliği — çoğu hizalama hatası burada başlar |
| 4. IR tabbing | Kızılötesi lambalar lehimi yeniden eritir | Bağımsız kontrol edilen ısıtma bölgelerinin sayısı; reçete başına depolama |
| 5. Stringing | Hücreler önden arkaya string halinde bağlanır, robot tarafından istiflenir | Hücre aralığı aralığı (1,5–10 mm), taşıma yumuşaklığı |
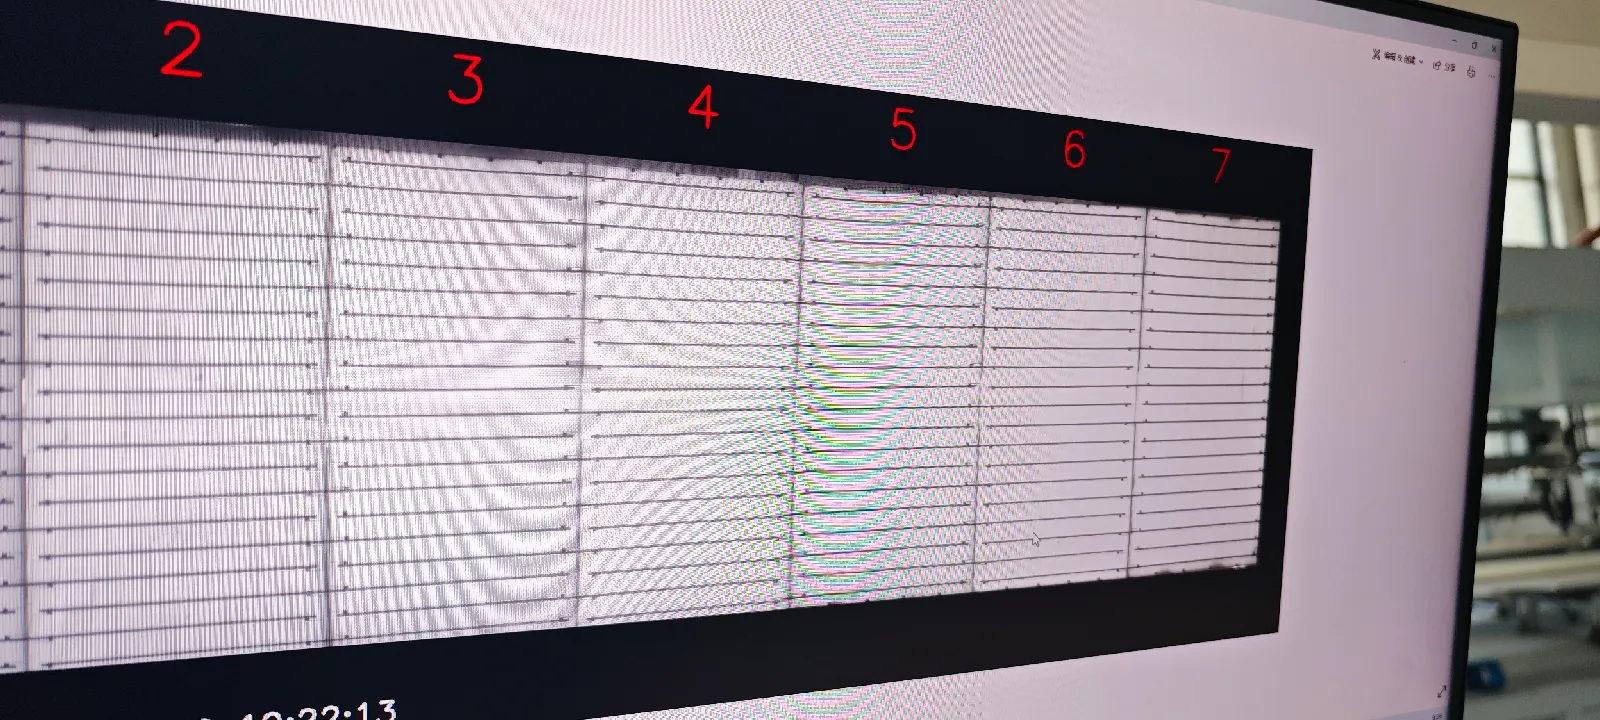
| 6. Inline EL | Tamamlanan string üzerinde elektrolüminesans kontrolü | Dahil veya opsiyonel; çözünürlük ve kamera sayısı |
Sıfır busbar (0BB) formatları için üretilen hatlar, lehimlemeden sonra yedinci bir istasyon ekler — tutkal kürleme veya film laminasyonu — ki bunu Bölüm 5 ele alır. Altı istasyonlu çekirdek, her üreticinin makinesinde aynıdır; teklifleri ayıran şey hassasiyet, ısıtma kontrolü ve taşımanın ne kadarının robotik olduğudur.
3. Teknik Özellik Sayfasında Önemli Olan Rakamlar
Üç spesifikasyon makine hakkında geri kalan her şeyi öngörür. Kırılma oranı: mevcut nesil makineler A sınıfı hücrelerde ≤%0,2 tutar — daha gevşek olanı kabul etmeyin, çünkü bu istasyondaki kırılma, kalıcı olarak hurda artı yeniden işleme emeğidir. Üretim Kapasitesi: giriş makineleri saatte ~1.200 hücre çalıştırır, iş atı sınıfı 2.400 ve yüksek hızlı ATW sınıfı makineler 6.800 — bunu satıcının manşet rakamına göre değil, laminatörünüze ve vardiya planınıza göre boyutlandırın. Konumlandırma doğruluğu: ±0,15 mm konumlandırma ve ±0,2 mm yerleştirme mevcut standarttır; busbar sayıları arttıkça ve parmaklar inceldikçe, hızda şeridi pedlerin üzerinde tutan şey doğruluktur.
Talep etmeye değer bir spesifikasyon daha: makineyle birlikte kaç tam hücre kiti geliyor ve ikinci bir kitin maliyeti nedir. Birden fazla hücre formatı çalıştırmayı planlıyorsanız — ve çoğu hat sonunda yapar — format değişimi yedek kitlere ve saklanan reçetelere bağlıdır.
4. IR Lehimleme Kazandı — Onaylayın ve Devam Edin
Eski kataloglar kızılötesi, sıcak hava, lazer ve indüksiyonu yan yana listeler, sanki seçim hâlâ açıkmış gibi. Değil. Kızılötesi seri üretim standardıdır — temassız, olgun, bağımsız bölgeli sıcaklık kontrolüne sahip — sıcak hava ise yeni hatlardan fiilen çıkmıştır: dengesiz ısıtma, yavaş çevrimler ve ince gofretlerin kaldıramayacağı termal şok. Lazer ve indüksiyon, modül montajı için ekonominin nadiren haklı çıkardığı ekipman maliyetleriyle niş uygulamalarda varlığını sürdürüyor. 2026'da gerçekten önemli olan karar, ısıtma yöntemi değil, IR platformunun daha sonra 0BB'ye yükseltilip yükseltilemeyeceğidir.
5. Gerçek 2026 Sorusu: Busbar Formatları ve 0BB
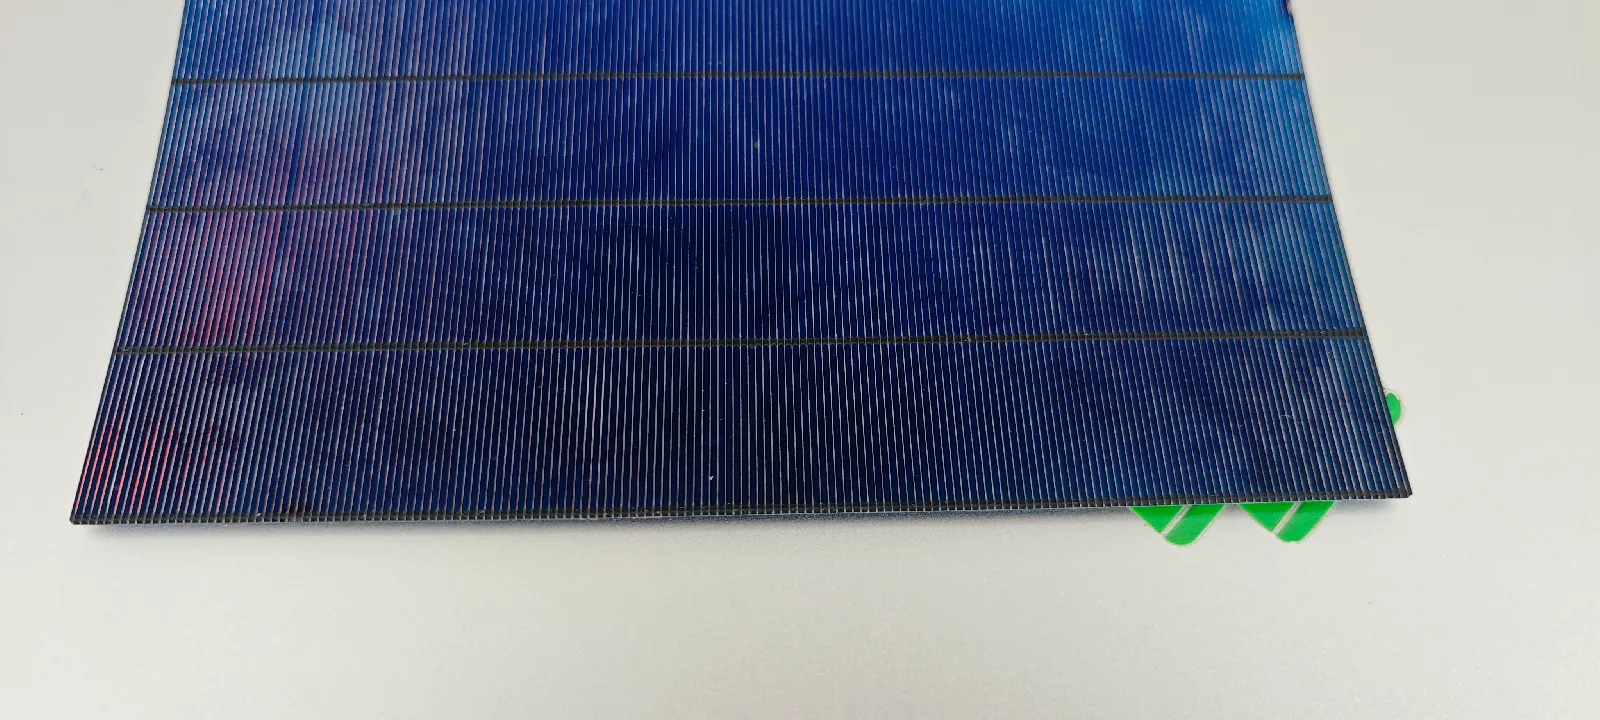
Son beş yıldaki stringer gelişimi tek bir hikâyedir: busbar'lar çoktan yok'a. MBB (çoklu busbar) yerini SMBB'ye (15–25BB) bıraktı ve sektör şimdi 0BB'ye geçiyor — ince yuvarlak teller doğrudan parmaklara lehimleniyor, gümüş pasta tasarrufu sağlıyor, gölgelemeyi azaltıyor ve gücü artırıyor. Sektör tahminleri 2026'ya kadar 0BB'nin yaklaşık %90 penetrasyona ulaşacağını gösteriyor; bu da bugün satın alınan ve 0BB çalıştıramayan bir makinenin iki yıl içinde modasının geçme riski taşıdığı anlamına geliyor. Standart bir makine PERC ve TOPCon'u yerel olarak 3–20BB'de kapsar; 0BB bir ek işlemdir ve dört yol satın alımınızı değiştirecek kadar farklıdır:
| 0BB yolu | Nasıl bağlanıyor | Ödünleşim |
|---|---|---|
| Lehim + yapıştırıcı | IR teli tutturur, termoset yapıştırıcı güçlendirir | Seri üretimde en ekonomik olan; yüksek yapıştırıcı dağıtım hassasiyeti gerektirir — bir IR stringer için doğal yükseltme yolu |
| Film | Polimer film telleri tutar, laminasyon sırasında bağlanır | En geniş hücre tipi uyumu (TOPCon/HJT/BC) ve yüksek güvenilirlik; film maliyet ekler |
| Yapıştırıcı dağıtımı | Dağıt, teli yönlendir, kürle | Basit, kararlı ekipman; ek yapıştırıcı maliyeti ve tel altında olası EL gölgesi |
| SmartWire | Kompozit film + tel ızgara | Yerleşik yol; 2034'e kadar patent korumalı ve yüksek film maliyetli |
6. Hücre Uyumluluğu: Tek Makine, Dört Hücre Ailesi
| Hücre tipi | Stringing gereksinimi | Ana akım yaklaşım |
|---|---|---|
| PERC | Olgun, maliyet hassasiyeti yüksek | Standart IR, MBB/SMBB |
| TOPCon | N-tipi, SMBB 0BB'ye geçiyor | Standart IR / 0BB lehim+yapıştırıcı |
| HJT | Düşük sıcaklığa duyarlı, ince wafer | Düşük sıcaklık IR / 0BB film veya yapıştırıcı |
| BC (IBC/ABC/HPBC) | Arka kontak, ön bara yok | BC uyumlu stringer konfigürasyonu — başka herhangi bir şeyi teklif etmeden önce doğrulayın |
İş planınız tolling işlerini içeriyorsa — birden fazla müşterinin hücre formatını tek hatta çalıştırmak — uyumluluk, en yüksek üretim hızından daha değerlidir. Hızlı değiştirilebilir hücre kitleri ve her format için doğrulanmış, kayıtlı bir reçete, bir makinenin dakikalarla ölçülen bir geçiş penceresinde rotalar arasında geçiş yapmasını sağlar; bu esnekliğe sahip olmayan bir makine, müşteri listenizi tek bir teknoloji rotasıyla sınırlar.
7. Bir Tabber ve Stringer Ne Kadara Mal Olur ve Fiyatı Ne Etkiler
Makine sınıfına göre tipik FOB Çin fiyat aralıkları: giriş makineleri yaklaşık $60k–70k, 2.400 hücre/saatlik iş atı sınıfı $120k–140k, ve yüksek hızlı 6.800 hücre/saatlik ATW sınıfı makineler $380k–430k. Aynı sınıf içinde, iki teklif arasındaki fark genellikle dört kalemden kaynaklanır: inline EL dahil mi değil mi (ve kaç kameralı), robotik mi mekanik mi hücre taşıma, dahil edilen hücre kiti ve kayıtlı reçete sayısı ve devreye alma ile eğitimin ne kadarının fiyata dahil olduğu. "Aynı" sınıf için bir teklif aralığın %30 altındaysa, bu dört kalemden biri sessizce listeden çıkmıştır.
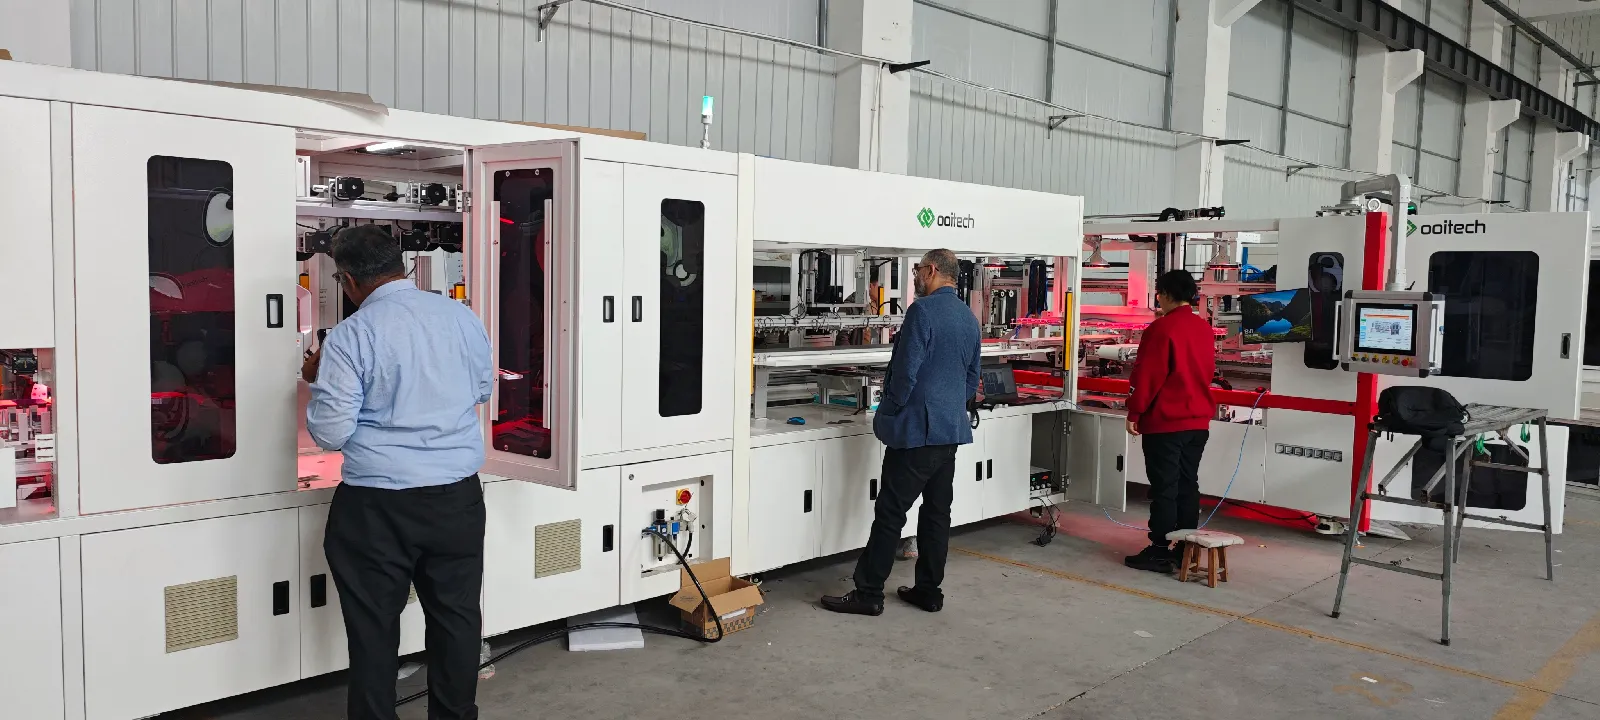
Açıklama, nasıl olsa fark edeceksiniz: Ooitech stringer satıyor — SS-1500B giriş sınıfı makinedir ve SS-2500 sevk ettiğimiz her hatta kullanılan iş atıdır. Bizim makinelerimizden biri 166–210 mm hücreleri, 3–20BB'yi, 0,35–1,0 mm genişliğinde ribbonu, ±0,15 mm konumlandırma ile, ≤%0,2 kırılma ve üç inline EL kamerasıyla kapsar; BC uyumlu konfigürasyonlar ve 0BB yapıştırıcı/film yükseltmeleri proje bazında teklif edilir. Yukarıdaki aralıkları biz dahil herhangi bir tedarikçiye karşı kullanın.
8. İşler Kaydığında: Gerçek Fabrikalardan Üç Kusur
Destek kanalımıza ulaşan stringer sorularının çoğu donanım arızası değildir. Bunlar kurulum kaymasıdır ve aynı üç sorun tekrar tekrar ortaya çıkar. Tellerin lehim pedlerinin üzerinde oturmaması, genellikle stringin aynı kenarında: sıcaklığa dokunmadan önce önce ribbon beslemesini kontrol edin — ruloların oturması, ribbon düzleminin kesiciyle aynı seviyede olması, kesici bindirme yüksekliği. Kararmış veya ıslanmamış bağlantılar şerit kenarında, merkez ise düzgün lehimleniyor: bu bir hücre sorunu değil, ısıtma bölgesi profili sorunudur; bölge düzeni makinedeki format için yeniden dengelenmelidir. Hücre değişikliğinden sonra reçete kayması: her hücre formatı — yarım kesim TOPCon, 182 PERC'ten farklı davranır — kendi doğrulanmış ısıtma reçetesini ister ve en faydalı alışkanlık, tek bir ortak ayarı düzenlemek yerine format başına reçeteleri saklamaktır. Bu alışkanlığı ilk haftada öğrenen operatörler, altıncı ayda hafta sonlarını buna kaybetmeyi bırakır.
Bu aynı zamanda "nominal verime ne zaman ulaşırız" sorusunun da dürüst cevabıdır: makine devreye alma gününde yeteneklidir; reçete kütüphanesi ve operatörün gözü iki ila üç ayda oluşur. Makineyi, o dönem boyunca ulaşılabilir kalan kişiden satın alın.
SSS — Tabber ve Stringer Makinesi
Bir tabber ve stringer makinesi ne kadar?
Tipik FOB Çin bantları: giriş makinesi için $60k–70k, 2.400 hücre/saat iş atı sınıfı için $120k–140k, yüksek hızlı ATW sınıfı üniteler için $380k–430k. Inline EL, robotik taşıma, yedek hücre kitleri ve devreye alma kapsamı bir teklifi kendi bandı içinde hareket ettirir.
Bir stringer'ın verim sayısı gerçekte ne anlama gelir?
Makinenin nominal formatında ölçülen saat başına hücre sayısı. Yaklaşık 1.200 hücre/saat kapasiteli iki giriş sınıfı stringer, kabaca saatte 16 panel üreten bir yarı otomatik hattı besler; 2.400 hücre/saat kapasiteli bir makine 20–60 MW'lık bir hattı taşır; 6.800 hücre/saat kapasiteli makineler 150–600 MW'lık hatlarda çoklu olarak görünür. Verimi her zaman laminatörünüzün çevrimine göre kontrol edin, tek başına değil.
Bir stringer PERC, TOPCon, HJT ve BC hücrelerini çalıştırabilir mi?
PERC ve TOPCon, evet, format başına reçeteler ve hücre kitleriyle tek bir standart makinede. HJT düşük sıcaklık konfigürasyonu gerektirir ve BC formatları BC uyumlu bir stringer gerektirir. Planınızda BC veya HJT hacmi varsa, başka herhangi bir spesifikasyonu karşılaştırmadan önce bu uyumluluğu doğrulayın.
Spesifikasyon sayfası hangi kırılma oranını vaat etmelidir?
Mevcut nesil makineler için A sınıfı hücrelerde ≤%0,2 — giriş ve iş atı sınıflarında aynı rakam. Daha gevşek olan her şey size sonsuza kadar hurda maliyeti çıkarır; dramatik biçimde daha sıkı olan her şey, test koşulları hakkında bir doğrulama sorusunu hak eder.
Şerit teller neden lehim pedlerini kaçırır?
Neredeyse her zaman hücre değil, şerit besleme kurulumu: rulolar yerine oturmamış, şerit düzlemi kesiciyle aynı seviyede değil veya kesici örtüşmesi yanlış yükseklikte. Önce besleme yolunu düzeltin; ancak ondan sonra ısıtma bölgesi ayarlarına bakın.
Sıcak hava ile dizgi hâlâ düşünülmeli mi?
Hayır, yeni hatlar için. Düzensiz ısıtma, yavaş çevrim süreleri ve ince gofretlerdeki termal şok, sıcak havayı seri üretimden çıkardı. Bir IR platformu seçin ve karar süresini bunun yerine 0BB yükseltme yoluna harcayın.
Dizgi makinesinin satır içi EL'ye ihtiyacı var mı?
Evet. Dizgi ilk geri döndürülemez süreçtir ve satır içi EL, lamine etme mikro çatlakları ve yanlış hizalanmış şeridi modülün içine kilitlemeden önce yakalayan tek kontroldür. Maliyetten tasarruf etmek için bunu atlamak, görünür makine fiyatını görünmez hurda maliyetine dönüştürür.
0BB nedir ve makinemin buna ihtiyacı var mı?
Sıfır busbar: teller doğrudan parmaklara lehimlenir, gümüş pasta tasarrufu sağlar ve gölgelemeyi azaltır. Sektör tahminleri 2026'ya kadar %90'a yakın penetrasyon öngörüyor, bu nedenle bugün satın alınan bir makine en azından daha sonra bir yapıştırıcı veya film yükseltmesini kabul etmelidir — lehim+yapıştırıcı yeteneğine sahip bir IR platformu en doğal yoldur.
Özellikler Ooitech makine verilerine atıfta bulunur; fiyat aralıkları tipik FOB Çin pazar aralıklarını yansıtır ve konfigürasyonla değişir — bütçeleme yapmadan önce güncel bir teklifi doğrulayın.