PV Şeridi Nasıl Üretilir: Çekme, Tavlama ve Kalaylama
İçindekiler
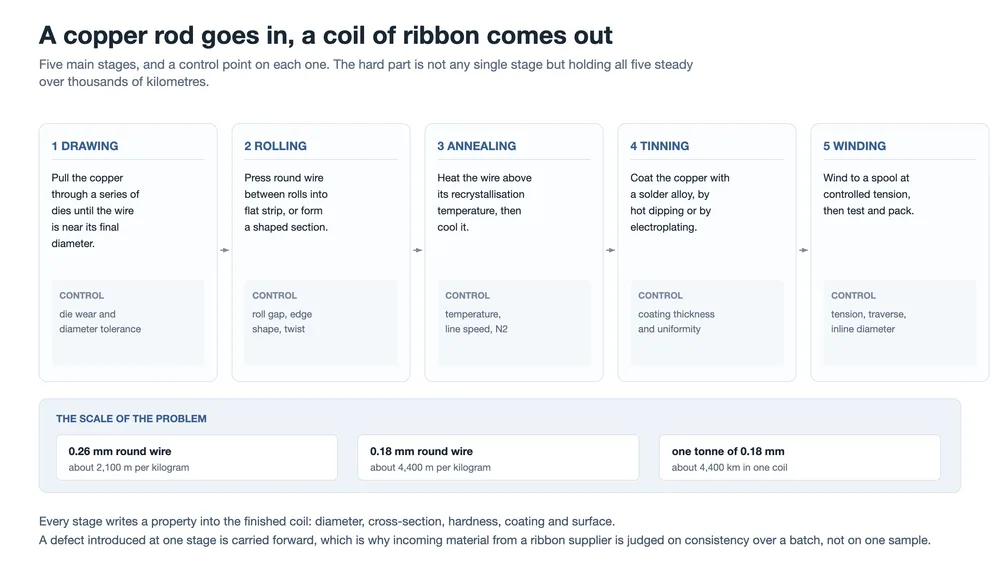
Hızlı yanıt: Bir PV şeridi beş aşamada üretilir — çekme, haddeleme veya şekillendirme, tavlama, kalaylama ve muayeneli sarım. Her biri, bir sonraki aşamanın onaramayacağı bir özelliği sabitler: kalıplar çapı, merdaneler kesiti, fırın sertlik ve uzamayı, lehim potası kaplama kalınlığını ve alaşımı belirler, sarıcı ise bobinin müşterinin stringer'ında nasıl davranacağına karar verir. Tel inceldikçe bu toleransların etkisi daha da sertleşir. 0,01 mm'lik bir çap eksikliği, 0,35 mm telde yaklaşık %6, 0,18 mm telde ise yaklaşık %12 daha fazla dirence mal olur.
Bir şerit bobini modül fabrikasına filmle sarılmış ve sıradan bir emtia gibi görünerek ulaşır. Öyle değildir. O bobinin içindeki tel, her aşamanın bitmiş ürüne bir sayı yazdığı ve sayıların birbiriyle etkileştiği bir diziden geçmiştir: kayan bir çap direncin kaymasına yol açar, biraz sıcak çalışan bir fırın şeridin stringer çektiğinde nasıl davrandığını değiştirir, yeterince sık analiz edilmeyen bir lehim potası kaplamanın ne zaman eridiğini değiştirir.
Bu sayfa bakırı çubuktan bitmiş makaraya kadar takip eder. Malzeme tarafı — hangi bakır kalitesi, hangi kaplama alaşımı, kaplamanın bağlantıya ne yaptığı — şurada ele alınmıştır: PV şerit malzemeleri: bakır çekirdek, sertlik ve kaplama, ürün tarafı ise şurada: PV şerit yapısı ve türleri. Her ikisinin de altında yatan şey, onları üreten hattır.
Kapsam hakkında bir not. Buradaki süreç açıklamaları, bu hatların normalde nasıl işletildiğini anlatır; belirli bir hatta alınmış ölçümler değildir. Bir rakam ölçülmüş değil de geometrik ise, sayfanın sonunda bu şekilde işaretlenmiştir.
Beş aşama ve her birinin neyi belirlediği
Sıra keyfi değildir. Çekme ve haddeleme, bakır hâlâ çekilebilecek ve sıkıştırılabilecek kadar sertken şeklini belirler. Ardından tavlama, bu şekli değiştirmeden yumuşatmak zorundadır. Kalaylama, tavlamanın ürettiği şeyi, tavlamayı geri almayacak bir sıcaklıkta kaplamak zorundadır. Sarım ise sonucu germeden makaraya sarmak zorundadır. Her aşama, kendinden öncekinin geometrisini devralır.
| Aşama | Neyi sabitler | Nasıl sessizce bozulur |
|---|---|---|
| Çekme | Bitmiş çap | Kalıp aşınması deliği genişletir, böylece çap bir parti boyunca yukarı doğru kayar |
| Haddeleme ve şekillendirme | Kesit: genişlik, kalınlık, şekil | Merdane aşınması şerit kenarlarını yuvarlatır ve kesitin burulmasına izin verir |
| Tavlama | Akma dayanımı ve uzama | Küçük bir hız veya sıcaklık değişikliği sertliği bobin içinde kaydırır |
| Kalaylama | Kaplama kalınlığı, tekdüzelik, alaşım | Bakır içinde çözündükçe ve alaşım tükendikçe pota kayar |
| Sarım | Gerginlik, travers deseni, sarılı uzunluk | Aşırı gerginlik yumuşak şeridi gerer; kötü bir travers açma sırasında dolaşır |
Alıcı tarafında en az dikkat edilen aşamalar, genellikle hattın sonunda en çok soruna yol açanlardır. Özellikle sertlik ve travers deseni bir veri sayfasında görünmez, ancak bir stringer'ın duruş olmadan çalışıp çalışmayacağını belirler.
Çekme: çubuk tel olur
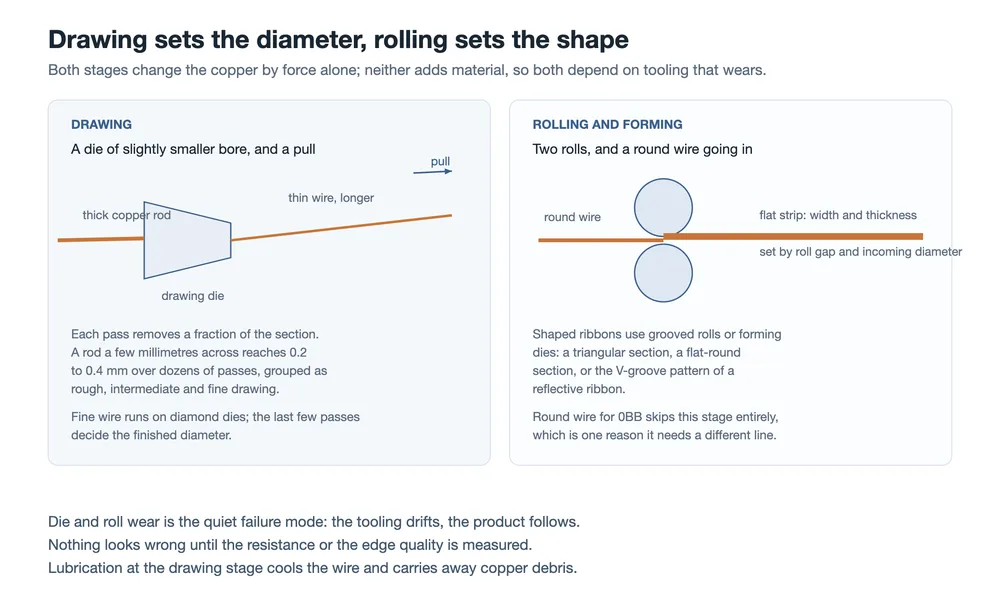
Çekme, bakırı, giren telden biraz daha küçük delikli bir kalıptan geçirerek çeker. Metal sıkışmaz; gerilir, bu yüzden tel inceldikçe uzar. Kütle korunduğu için her paso çapı uzunlukla değiştirir ve hiçbir tek paso, teli koparma riski olmadan fazla iş yapamaz.
Bu nedenle birkaç milimetrelik bir bakır çubuk, normalde kaba çekme, ara çekme ve ince çekme olarak gruplandırılan onlarca paso sonunda 0,2 ila 0,4 mm'ye ulaşır. En çok son birkaç paso önemlidir, çünkü bitmiş çap, telin geçtiği her kalıbın toplamıdır ve tek başına en büyük etki son kalıba aittir.
Çapı üç şey belirler
- Kalıp durumu. İnce tel, aşınmaya daha iyi direnen ve deliğini alternatiflerden daha uzun süre koruyan elmas kalıplardan geçer. Aşınma kademelidir, bu yüzden bir hattan çıkan tel bugün spesifikasyon içinde kalıp gelecek hafta, görünürde hiçbir şey değişmeden dışına kayabilir.
- Yağlama ve soğutma. Çekme sıvısı ısıyı uzaklaştırır ve bakır kalıntılarını süpürür. Yetersiz yağlama çizikler ve kopmalar olarak kendini gösterir; kalıntıların kendisi de bir sonraki aşamanın kaplaması gereken yüzeyi çizer.
- Yüzey kalitesi. Çizikler, çapaklar ve bakır yapışması devralınır. Çekme aşamasında oluşan bir kusur fırında veya lehim potasında kaybolmaz; zayıf kaplama yapışması ya da müşteride lehimlenebilirlik sorunu olarak yeniden ortaya çıkar.
Bir şerit hattının çekme bölümünün etrafında kurulduğu aşama budur ve aynı zamanda paket olarak satılan şerit üretim ekipmanlarının çoğunun enstrümantasyonunu yoğunlaştırdığı yerdir. Kendi şerit üretimi için tel çekme makinemiz ve entegre çekme ve kalaylama hattımız çekme hızından çok kalıp yönetimine bağlıdır.
Haddeleme ve şekillendirme: yuvarlak tel düz şerit olur
Bara ve daha eski ara bağlantı düzenleri için düz şerit, yuvarlak telin iki merdane arasından geçirilmesiyle üretilir. Genişlik ve kalınlık, merdane aralığından ve giren telin çapından gelir; bu yüzden haddeleme tutarlı olabilmeden önce çekme aşamasının tutarlı olması gerekir: seri haldeki iki varyasyon kaynağı, bireysel toleranslarının toplamından daha kötü davranır.
Nominal kalınlık tutulacak bariz özelliktir, ancak kenar şekli de en az o kadar önemlidir. Ortasından aşınmış bir merdane, ortası daha ince şerit üretir ve yuvarlatılmış veya tüylenmiş kenarlı şerit, bir bara şekillendirme istasyonunda kare kenarlı şeritten farklı davranır. Burulma diğer sessiz kusurdur: değirmenden burulmuş olarak çıkan şerit makarada hâlâ kabul edilebilir görünür ve ancak bir makine onu düz yerleştirmeye çalıştığında sorun haline gelir.
0BB düzenleri için yuvarlak tel bu aşamayı tamamen atlar. Bu, 0BB'ye geçişin yalnızca bir ürün kodunu değiştirmek yerine bir şerit hattının nasıl yapılandırıldığını değiştirmesinin bir nedenidir ve entegre çekme, haddeleme ve kalaylama hattı 'nın ince yuvarlak tel yerine busbar şeridi için belirtilmesinin nedenidir.
Tavlama: şeridin bir stringer'da nasıl davranacağını belirleyen adım
Çekme, bakırı sertleştirir. Kristal yapı bozulur, tel sertleşir ve bir stringer tarafından çekilmeye, gerilimi bir hücreye aktarmadan dayanamaz. Tavlama bunu tersine çevirir: tel, yeniden kristalleşme sıcaklığının üzerine ısıtılır ve ardından soğutulur, işlenmiş yapı yerini yeni tanelere bırakır.
İki ısıtma düzeni yaygındır. Bir tüp fırın, teli ısıtılmış bir bölgeden geçirir. Doğrudan direnç ısıtması, akımı telin kendisinden geçirir, böylece bakır kendi ısısını üretir. Her iki durumda da fizik aynıdır: bakırın aldığı şey sıcaklık ve sürenin birleşimidir ve her ikisi de hat hızıyla belirlenir.
Hız ve sıcaklık iki değil, tek bir kontroldür
Hızlı bir hat, telin her santimetresine sıcak bölgede daha az süre verir, bu nedenle aynı sonuca ulaşmak için daha yüksek bir sıcaklık gerekir. Bu eşleşme, hat hızındaki küçük bir değişikliğin, fırın ayar noktası değişmese bile sertliği değiştirdiği anlamına gelir ve etki tek bir test numunesinde değil, bobinin uzunluğu boyunca ortaya çıkar. Bu nedenle bir bobin laboratuvar kontrolünden geçebilir ve yine de bir stringer'da tutarsız davranabilir, çünkü stringer tüm uzunluğu görür.
Atmosfer de aynı nedenle önemlidir. Sıcak bakır kolayca oksitlenir ve yüzeydeki bir oksit tabakası, ardından gelen kaplamayı etkiler. Tavlama ve ardından gelen soğutma sırasında oksijeni uzak tutmak için normalde nitrojen kullanılır.
Hücre kalınlığı pencereyi daha da daraltır. Daha ince bir hücre, bağlantı noktasındaki gerilime daha az dayanabilir, bu nedenle kabul edilebilir akma dayanımı bandı daralır ve bir şerit hattının bu bandı ortalama olarak değil tutarlı bir şekilde tutması gerekir. Bağlantının mekanik davranışı bir PV şeridi ne yapar: üç iş, bir ödünleşim'de daha ayrıntılı olarak ele alınmıştır ve sertlik penceresinin kendisi de PV şerit malzemeleri.
'nde ele alınmıştır. Aşağı yönde, stringer'ın deneyimlediği şey budur. Çok sert gelen bir şerit, gerilimi hücreye aktarır; çok yumuşak gelen bir şerit ise makinenin kendi taşıması tarafından çekilip uzatılabilir ve bir stringer şeridi nasıl işler
makinenin neden tek bir değer yerine bir aralığı tolere ettiğini açıklar.
Kalaylama: bakıra alaşım koymanın iki yolu
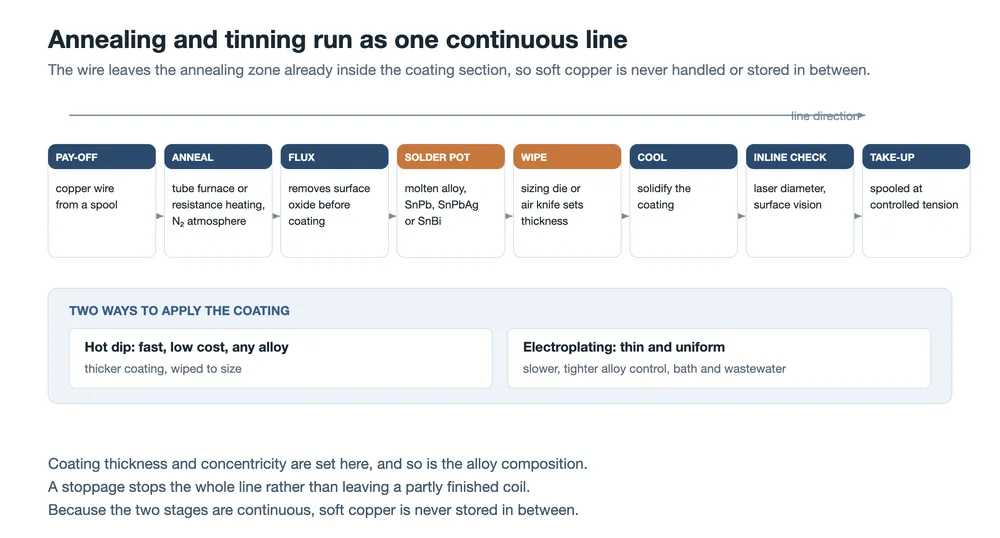
Bakır tek başına temiz lehimlenmez ve depolamada oksitlenir, bu nedenle tel bir lehim alaşımıyla kaplanır. Yaygın yöntem sıcak daldırmadır. Tel, yüzey oksitini gideren bir flux banyosundan geçer, erimiş alaşım dolu bir potaya girer, fazlalığı gideren bir silme — ya bir kalibre kalıbı ya da bir hava bıçağı — aracılığıyla çıkar ve ardından soğur. Kaplama kalınlığını belirleyen silmedir ve bu, bir numune için değil, saatlerce üretim boyunca korunması gereken mekanik bir ayardır.
| PV şeridi için sürekli tavlama ve kalaylama hattı, sıcak daldırma ve elektrokaplama karşılaştırmalı | Özellik | Sıcak daldırma |
|---|---|---|
| Elektrokaplama | Kaplama nasıl oluşur | Tel erimiş alaşıma daldırılır; katman ölçüsüne göre silinir |
| Tipik kalınlık | Metal, bakır üzerine bir elektrolitten çökeltilir | Daha kalın, silme ile belirlenir |
| Daha ince ve düzgün tutulması daha kolay | Alaşımı değiştirme | Basit: SnPb, SnPbAg ve SnBi aynı pota düzeninde çalışır |
| Elektrolit sistemiyle sınırlıdır | Size maliyeti | Alaşım tüketimi, cüruf ve bileşimi kayan bir pota |
Hız, banyo bakımı, atık su arıtımı
- Hangi yol kullanılırsa kullanılsın, dört özellik aynı anda korunmalıdır: Kalınlık.
- Çok ince olması, güvenilir bir bağlantı için çok az lehim bırakır. Çok kalın olması, bakıra kıyasla zayıf ileten bir katmanda kesit israfına yol açar ve lehim topları ile köprülerin olasılığını artırır. Düzgünlük ve eş merkezlilik.
- Yuvarlak telde kaplama her tarafta eşit olmalıdır; düz şeritte her iki yüzde de eşit olmalıdır. Bir tarafı kalın, diğer tarafı ince olan bir tel, ortalama kalınlık kontrolünden geçer ve yine de bir tarafta kötü lehimlenir. Alaşım bileşimi.
- Pota, alaşım tüketildikçe ve bakır içinde çözündükçe değişir ve her ikisi de erime davranışını ve ıslatmayı kaydırır. Kaplamayı spesifikasyonu içinde tutan şey başlangıç yüklemesi değil, periyodik tahlil ve takviyedir. Yüzey durumu.
Bitmiş kaplama pürüzsüz, eksiksiz, tümseklerden arınmış olmalı ve kontrolsüz flux kalıntısı taşımamalıdır. PV şerit ve flux.
Kaplama kimyası ve bağlantı üzerindeki etkisi — kurşunsuz ve düşük sıcaklık alaşımlarının neden farklı davrandığı dahil —
Tavlama ve kalaylamanın neden genellikle tek hat olarak çalıştığı
Tavlanmış bakır yumuşak, temiz ve reaktiftir. Fırın ile lehim potası arasında sarılsaydı, yüzeyde oksitlenir ve kendi ağırlığı altında deforme olurdu ve kalaylama aşaması o zaman zaten değişmiş bir yüzeyi kaplıyor olurdu. İki aşamayı sırayla çalıştırmak — açmadan fırına, fırından flux ve potaya — her iki sorunu da önler ve bu, ikisinin neden iki makine yerine genellikle tek hat olarak tanımlandığının nedenidir.
Özel şeritler bir hat modifikasyonudur, ayrı bir ürün değildir
Şekilli ve fonksiyonel şeritler, beş aşamadan birine ekleme yapılarak veya o aşama değiştirilerek üretilir ve maliyetleri de buradan gelir.
- Bölümlü şerit. Düz bölümler sabit bir hatvede yuvarlak tele preslenir. Hatve, hücre boyutlarına ve hücre aralığına uymak zorundadır; bu da hat içi bir presi şekillendirme sorunundan ziyade bir senkronizasyon sorununa dönüştürür.
- Yansıtıcı şerit. Desenli bir silindir, düz şeridin yüzeyine V şeklinde oluklar basar. Oluklar, altlarındaki kaplamaya zarar vermeden oluşturulmalıdır.
- Üçgen ve düz-yuvarlak kesitler. Bunlar oluklu silindirler veya şekillendirme kalıpları gerektirir. Zorluk, kesiti uzunluk boyunca tutarlı tutmak ve şeridin sarılırken burulmasını önlemektir.
- Siyah şerit. Kalaylama sonrasında bir kaplama veya yüzey işlemi yüzeyi karartır. Renk tekdüze olmalı ve lehimlemeye veya uzun vadeli güvenilirliğe müdahale etmemelidir.
Ortak özellik, daha dar bir proses penceresi ve kararlı verime daha yavaş tırmanıştır. Bu ürünleri sunan şerit üreticileri genellikle metal sattıkları kadar takım ve proses kontrolü de satmaktadır.
Sarma, muayene ve modül üreticisinin eline ne geçtiği
Son aşama, önceki dört aşamanın sevkiyatı nasıl atlattığını belirler. Sarım gerginliği, kararlı bir makara üretecek kadar yüksek ve yumuşak şeridi esnetmeyecek kadar düşük olmalıdır; çünkü esnemiş bir şeridin çapı, çekme aşamasının ürettiğinden daha küçüktür. Travers deseni, müşteri tarafındaki ekipmanın teli dolaşmadan açıp açamayacağını belirler ve 0BB şeritte aynı anda açılan çok ince tellerin sayısı, sarma desenini bir paketleme detayı olmaktan çıkarıp stringer'ın kararlılığının bir parçası haline getirir.
Muayene iki türe ayrılır. Hat içi sistemler çapı lazerle ölçer ve yüzeyi kamerayla izler; böylece bir sapma hat çalışırken yakalanır. Hat dışı testler parti bazında çalışır ve bir modül üreticisinin gerçekten bağımlı olduğu özellikleri kapsar: boyutlar, özdirenç, çekme dayanımı, akma dayanımı, uzama, kaplama kalınlığı ve lehimlenebilirlik. Özdirenç kendi başına bir notu hak eder, çünkü kesit ile malzeme saflığının buluştuğu yer orasıdır.
Bir milimetrenin yüzde biri nasıl bir yüzdeye dönüşür
Birim uzunluk başına direnç, çapın karesiyle düşer; bu nedenle nominalin altında kalan bir çap, direnci eksikliğin ima ettiğinden daha hızlı artırır. Çekme aşaması nominalin 0.01 mm altında tel üretirse artış yüzde bir değil, birkaç yüzdedir ve nominal çap düştükçe büyür:
| Nominal çap | 0.01 mm eksik çapta direnç artışı | Kilogram başına uzunluk |
|---|---|---|
| 0.35 mm (MBB) | yaklaşık %6.0 | yaklaşık 1.160 m |
| 0.26 mm (SMBB) | yaklaşık %8.2 | yaklaşık 2.100 m |
| 0.18 mm (0BB) | yaklaşık %12.1 | yaklaşık 4.400 m |
Uzunluk sütunu, tolerans sorusunun neden akademik olmadığını açıklar. 0.18 mm'de bir kilogram bakır, dört kilometreden fazla tel demektir ve bir ton, dört bin kilometreden fazladır. Bu uzunluğun bir yerinde bir milimetrenin yüzde biri kadar sapan bir çap üründe görünmez, ancak geçtiği her metrenin direncini değiştirir.
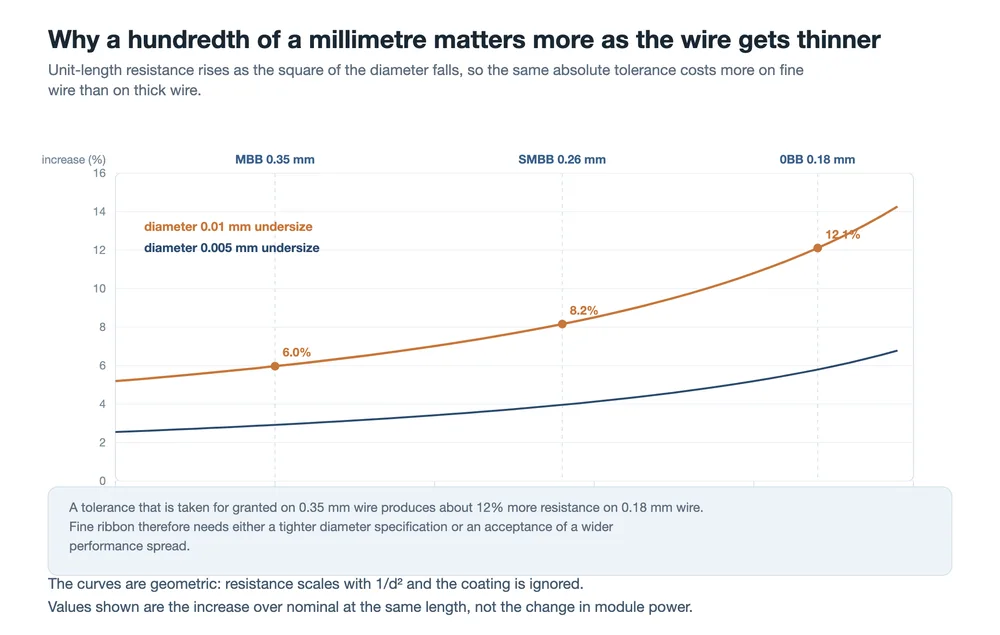
Pratik sonuç, müşterinin kaçınamayacağı bir ödünleşimdir. Bir şerit hattı mutlak bir toleransı tutup tel inceldikçe göreli cezanın büyümesine izin verebilir ya da ince tel için toleransı sıkılaştırıp bununla birlikte gelen daha yavaş çekmeyi, daha sık kalıp değişimini ve daha yüksek muayene yükünü kabul edebilir. İnce tel, aynı anda düzinelerce life gerginlik uygulayan bir stringer'ın içinde yer aldığında, bu hesaplama makine satın alımına değil şerit spesifikasyonuna aittir; bu da modül tarafından anlatılan aynı ödünleşimdir: PV şerit yapısı ve türleri.
Bir şerit tedarikçisine ne sorulmalı
Şeritle ilgili ters giden hemen her şey ilk başta bir lehimleme sorunu gibi görünür ve sonunda yukarı akışta bir proses tutarlılığı sorunu olduğu ortaya çıkar. Altı soru, hattı kontrol eden bir tedarikçiyi hattın ürettiği her neyse onu satan bir tedarikçiden ayırır:
- Sadece nominal değer değil, bir makara içinde ve makaralar arasında çap dağılımı nedir?
- Kaplama kalınlığı aralığı nedir ve tekdüzelik bir numune boyunca değil telin çevresi boyunca nasıl kontrol edilir?
- Lehim potası ne sıklıkla analiz edilir ve takviyeyi ne tetikler?
- Akma dayanımı ve uzama değerleri nedir ve bir bobin boyunca ne kadar değişir?
- Hangi lehimlenebilirlik testi kullanılır ve hangi aralıkla?
- İnce tel için sarma deseni nedir ve sarımda hangi gerginlik kullanılır?
SSS
Kalaylama tel çapını değiştirir mi?
Evet. Bitmiş ürün bakır artı kaplamadır ve boyutlar belirtilirken kaplama dahil edilir. Bakıra kıyasla çok az akım taşır; bu yüzden daha kalın bir kaplama direnci azaltmanın bir yolu değildir.
Bir hat hem yuvarlak tel hem de düz şerit üretebilir mi?
Çekme ve tavlama bölümleri ortaktır ve yuvarlak tel basitçe haddeleme bölümünü atlar. Şekilli kesitler başka bir konudur, çünkü düz bir silindir çifti yerine oluklu silindirler veya şekillendirme kalıpları gerektirirler.
Neden mümkün olduğunca yumuşak tavlanmaz?
Çünkü stringer'ın kendi elleçlemesi sınır haline gelir. Çok yumuşak şerit, onu yerleştirmek ve çekmek için kullanılan gerginlik altında esner; bu da kesitini ve hücreye göre konumunu değiştirir. Kullanılabilir aralık bir yön değil, bir penceredir.
0BB şerit neden düz şeritten daha zor üretilir?
Daha incedir, bu yüzden aynı mutlak çap toleransı daha fazla dirence mal olur; dairesel bir kesit çevresinde eşit olması gereken bir kaplama taşır; ve düzinelerce lif birlikte açılır, bu da sarmayı ve travers desenini bir paketleme detayı olmaktan çıkarıp makinenin güvenilirliğinin bir parçası haline getirir.
Elektrokaplama kaplama, sıcak daldırmadan daha mı iyidir?
İnce ve düzgün bir katmanı tutmada daha iyidir; bu, kalınlığın dar toleransta olması gerektiğinde gerçek bir avantajdır. Sıcak daldırma daha hızlı, daha ucuz ve alaşım seçiminde çok daha esnektir. Doğru cevap, uygulamanın hangi özellikten yoksun olduğuna bağlıdır.
Kaplama bileşimi üretim sırasında gerçekten kayıyor mu?
Kayıyor. Alaşım tel üzerinde potadan çıkar ve telin içinden geçmesiyle bakır eriyiğe çözünür. Her ikisi de bileşimi değiştirir ve her ikisi de erime davranışını değiştirir. Analiz ve takviye, kaplamayı spesifikasyon içinde tutan şeylerdir.
Bu sonucun faydalı kısmı verimlilik rakamı değildir. Faydalı olan, bir bileşim kararının bir perovskit hücrenin termal bir ortamda hayatta kalıp kalmayacağını ölçülebilir şekilde belirlediği, kararın bir yön yerine bir optimuma sahip olduğu ve hızlı bir rampa testinin adayları günler içinde ayırabildiğidir. Bu üç ifade, hedef ister bir uydu ister bir çatı olsun, herhangi bir perovskit ürününe aktarılır.
Şerit üretimi, hücre imalatının olduğu anlamda yüksek teknoloji bir süreç değildir. Her biri binlerce kilometre tel boyunca bir sayıyı sabit tutması gereken beş mekanik ve termal aşamadır. Zorluk tek bir aşamada değil; bir aşamadaki küçük bir değişikliğin müşteriye kadar ulaşması gerçeğindedir. Biraz aşınmış bir kalıp, biraz hızlı çalışan bir fırın, bu hafta analiz edilmemiş bir lehim potası — bunların hiçbiri bobinde görünmez ve hepsi modül hattında görünür.
Süreç sorularının fiyat sorularından önce sorulmaya değer olmasının nedeni de budur. Fark, stringer duruşlarıyla ölçüldüğünde daha ucuz bir bobin ile daha ucuz bir toplam sahip olma maliyeti aynı şey değildir.
Bir PV şeridinin işlevi: üç görev, bir ödünleşim
PV şerit malzemeleri: bakır çekirdek, sertlik ve kaplama
PV şerit yapısı ve türleri: düz, yuvarlak ve şekilli
PV şerit ve flux: modül imalatı için temel bileşenler
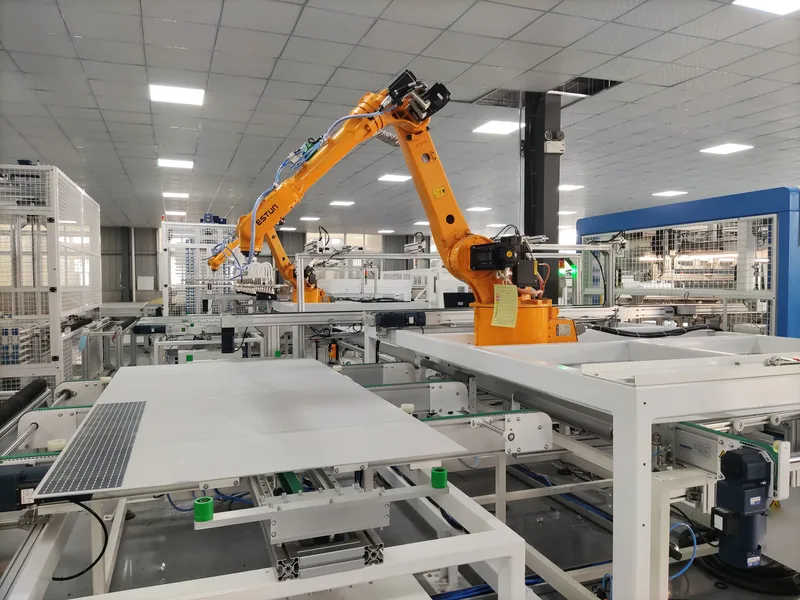
Fotovoltaik şerit tel çekme ve kalaylama entegre hattı
Şerit üretimi için tel çekme makinesi
Busbar şerit çekme, haddeleme ve kalaylama hattı
Tabber ve stringer makinesi: nasıl çalışır, nasıl seçilir
Modül üretimi için MBB hücre lehimleme stringer'ı
İlgili: PV şerit test yöntemleri: boyutlar, mukavemet ve lehimlenebilirlik. Burada test edilen her özellik, o süreçteki bir adım tarafından belirlenir.
Veri notu: direnç artışları geometriktir; kaplama göz ardı edilerek bakır kesiti üzerinde (d/(d − Δd))² − 1 olarak hesaplanır ve modül gücündeki bir değişiklik yerine sabit uzunluktaki değişimi ifade eder. Kilogram başına uzunluklar, 8.96 g/cm³ bakır yoğunluğu varsayar ve kaplamayı göz ardı eder. Süreç açıklamaları, çekme, haddeleme, tavlama ve kalaylama hatlarının normalde nasıl işletildiğini yansıtır; belirli bir hatta alınan ölçümler değildir. Kaplama alaşımları marka yerine bileşimle adlandırılır.