PV Şerit Malzemeleri: Bakır Çekirdek, Sertlik ve Kaplama
İçindekiler
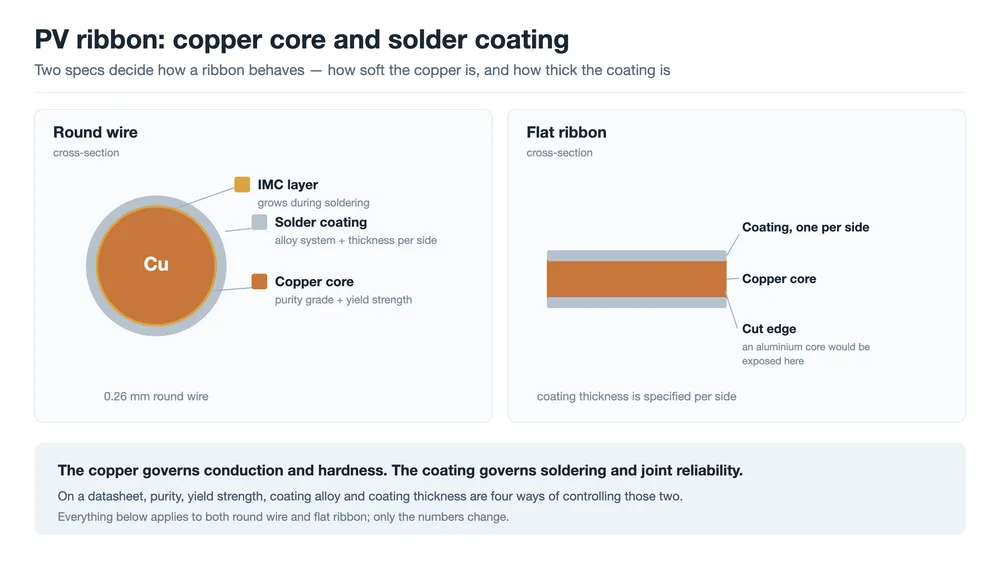
Hızlı yanıt: Bir PV şerit, lehim kaplamalı bir bakır iletkendir ve iki parça farklı işler yapar. Bakır akımı taşır ve bir bağlantı soğuduğunda şeridin hücreye ne kadar gerilim aktardığını belirler — bu, iletkenlikten ziyade akma dayanımı meselesidir. Kaplama lehimdir: lehimleme sıcaklığını belirler, gümüş ızgara çizgilerini ıslatır ve bağlantının ne kadar dayandığını belirler. Bir veri sayfasındaki dört rakam bu iki işi kontrol eder: bakır kalitesi, akma dayanımı, kaplama alaşımı ve kaplama kalınlığı.
İki şerit aynı çapı, aynı kaplama ağırlığını ve aynı makarayı paylaşabilir. Aynı stringer'dan geçirin, biri termal döngüye dayanan bağlantılar üretirken diğeri düşük çekme dayanımlarından oluşan bir dağılım ve artan mikroçatlak sayısı üretir. Geometri aynı olduğunda geriye kalan malzemedir.
Bu makale şeridi açıyor: bakır alt tabakanın katkısı nedir, kaplamanın katkısı nedir ve tedarikçi veri sayfasındaki hangi parametre hangi arızaya karşı koruma sağlar.
Neden Bakır ve Neden Sertlik İletkenlikten Daha Önemli
Bir şeride yönelik gereksinimler birbirine zıttır. Hücrenin akımını minimum kayıpla taşımalı, lehimi güvenilir şekilde almalı, hücreyi yüklemeyecek kadar yumuşak kalmalı ve modülün malzeme listesinde kaybolacak kadar ucuz olmalıdır. Aday metalleri yan yana koyun, gerekçe kısalır.
| Malzeme | Özdirenç (µΩ·cm) | Yoğunluk (g/cm³) | Genleşme (10⁻⁶/K) | Ana sorun |
|---|---|---|---|---|
| Gümüş (Ag) | yaklaşık 1,59 | 10.5 | yaklaşık 19 | Maliyet |
| Bakır (Cu) | yaklaşık 1,72 | 8.96 | yaklaşık 17 | Daha ağır; fiyat oynaklığı |
| Alüminyum (Al) | yaklaşık 2,82 | 2.70 | yaklaşık 23 | Lehimlenmesi zor; daha fazla genleşir |
| Silisyum (Si), referans | — | 2.33 | yaklaşık 2,6 | Şeridin zarar vermemesi gereken malzeme |
Gümüş tablodaki her şeyden daha iyi iletir ve bakırdan yaklaşık yüz kat daha pahalıdır; bu da onu hücre başına gramın onda biriyle ölçülen bir parça için eler. Alüminyum ucuz ve hafiftir, ancak özdirenci yaklaşık %60 daha yüksektir, yüzey oksiti geleneksel lehimlemeyi neredeyse imkânsız kılar ve daha fazla genleşir. Bakır, dört gereksinimin denge noktasıdır ve istatistikleri sıradandır: alüminyumdan ağır, gümüşten az iletken, fiyatı oynak.
Tek ciddi kusur silisyumla uyumsuzluktur. Bakır yaklaşık 17 × 10⁻⁶/K ile genleşirken silisyum yaklaşık 2,6'dır, yani altı katından fazla. Bunun bir hücre boyunca ne anlama geldiğini düşünün. Şerit 150 °C'nin çok üzerinde bir sıcaklıkta lehimlenir ve sonra oda sıcaklığına soğur. Bu aralıkta bakır yaklaşık %0,2 büzülmek ister; altındaki silisyum yaklaşık %0,03 büzülmek ister. Bir şeyin taviz vermesi gerekir ve hücre ikisinden daha kırılgandır.
Bu yüzden bir bakır alt tabakada en çok önem taşıyan spesifikasyon iletkenliği değildir. Bakırın stringer'a ulaştığında ne kadar yumuşak olduğudur.
Bakır Alt Tabaka: Kalite, Saflık ve Özdirenç
Şerit bakırı normalde oksijensiz bakırdır. Çin kalite sisteminde bu, minimum bakır içeriği %99,97 ve %99,95 olan TU1 veya TU2 anlamına gelir; oksijen içeren alternatif T2'dir. Aynı aileler başka yerlerde C10100, C10200 ve C11000 olarak görünür.
| Sınıf | Bakır içeriği, minimum | Yaklaşık uluslararası eşdeğeri | Neden talep edilir |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Oksijensiz |
| TU2 | 99.95% | C10200 (OF) | Oksijensiz |
| T2 | 99.90% | C11000 (ETP) | Oksijen içeren |
Oksijensiz tercihinin arkasında iki pratik neden vardır. Birincisi iletkenliktir: daha az safsızlık ve daha az oksijen, özdirenci saf bakırın teorik değerine daha yakın tutar. İkincisi tavlama davranışıdır. Oksijen içeren bakırda, indirgeyici fırın atmosferinden gelen hidrojen tane sınırlarında bakır oksitle reaksiyona girebilir; bu, sektörde hidrojen gevrekleşmesi veya hidrojen hastalığı olarak bilinen bir sorundur. Oksijensiz bakır bundan kaçınır, taneler daha düzgün büyür ve fırından çıkan yumuşama bobin bobin daha tutarlı olur.
İkinci neden ticari ağırlığı olan nedendir, çünkü bir sonraki proses adımının ne kadar tekrarlanabilir olduğunu belirler. Bu bağlamda saflık bir pazarlama sözü değildir. Nominal olarak aynı şeridin iki bobininin stringer'a aynı sertlikte mi yoksa farklı sertlikte mi geldiği arasındaki farktır.
Sertlik: İş Sertleşmesi, Tavlama ve Akma Dayanımı Penceresi
Sertlik, üretimin bir yan etkisi olarak başlar. Çekme ve haddeleme bakırı deforme eder: taneler işleme yönünde uzar, dislokasyonlar birikir, çekme dayanımı yükselir ve uzama düşer. Bu iş sertleşmesidir ve kaçınılamaz — şerit bir şekilde ölçüsüne indirgenmelidir.
İş sertleşmesine uğramış bakırı bir modüle lehimleyin, yukarıda anlatılan büzülme hücreye azalmadan ulaşır. Hücreler eğilir, mikroçatlaklar oluşur ve bunlar sıklıkla stringer'da görünmez: ilk net kanıt laminasyondan sonra alınan bir EL görüntüsüdür.
Bu yüzden şerit üretimi her zaman bir tavlama adımı içerir. Bakır yeniden kristalleşme sıcaklığının üzerine ısıtılır, yeni taneler büyür ve iş sertleşmesi giderilir. Akma dayanımı keskin şekilde düşer, uzama artar ve hücreye ulaşan gerilim de onunla birlikte düşer.
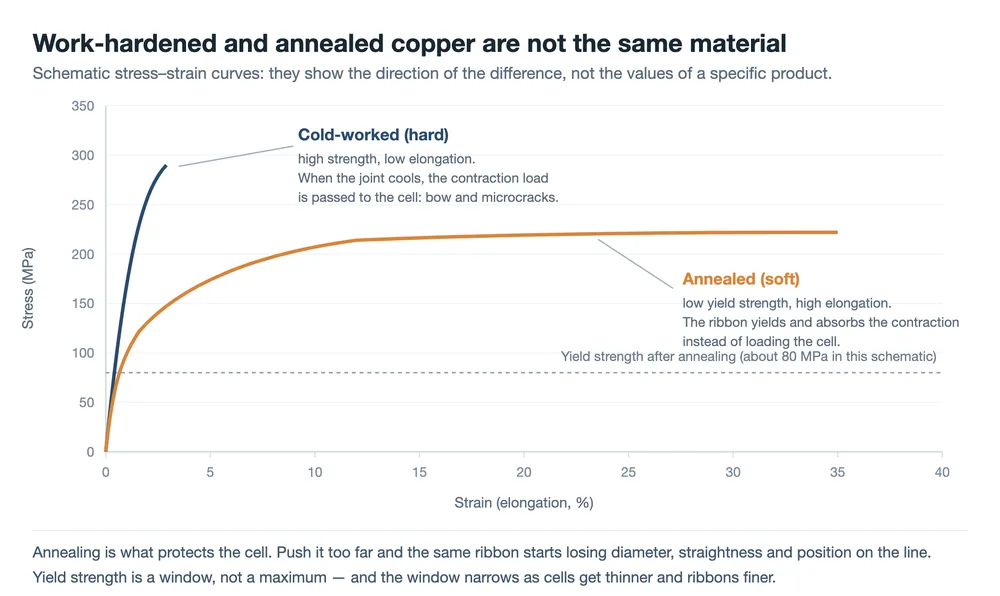
Daha yumuşak olanın her zaman daha iyi olup olmadığı bir sonraki bariz sorudur ve cevap hayırdır. Belirli bir akma dayanımının altında, modül hattında üç şey ters gitmeye başlar.
- Stringer içindeki gerilim onu gerer. Çekme altında akma gösteren bir şerit, girdiğinden daha ince ve daha uzun çıkar; bu da kararsız bir tel çapı ve hücre üzerinde konumlandırma hataları olarak kendini gösterir.
- Düzlük bozulur. İnce yuvarlak tel, açma, geçirme ve makara hareketi sırasında daha kolay bükülür ve konumlandırma doğruluğu da bununla birlikte düşer.
- Laminasyon onu deforme eder. Laminatör basıncı ve sıcaklığı altında, fazla yumuşak bir şerit düzleşir veya kayar.
Dolayısıyla akma dayanımı bir maksimum değil bir aralıktır ve hücreler inceldikçe ve şeritler inceldikçe bu aralık daralır. Tavlama sıcaklığını, hat hızını ve fırın atmosferini bu aralık içinde tutmak — ve partiler arasında sabit tutmak — şerit üretimindeki temel süreç yeteneklerinden biridir.
Bir bakır özelliği daha kendine bir satır hak ediyor: yüzey kalitesi. Çekme veya haddelemenin bıraktığı çizikler, çapaklar ve oksit lekeleri, kaplamanın tutunacağı yüzeyi zayıflatır ve telin çevresinde değişen bir kalınlık yaratır. Sonuç, bir tarafı iyi dolgulu, diğer tarafı yetersiz bir bağlantıdır. 0,26 mm yuvarlak bir telde yüzey, kesitin 6 mm bir bara göre çok daha büyük bir payıdır, dolayısıyla aynı kusur daha pahalıya mal olur.
Bu Özelliklerin Belirlendiği ve Sorun Çıkardığı Yerler
Kalite, sertlik ve kaplama hepsi tek bir diziden çıkar: döküm, son ölçüye çekme veya haddeleme, tavlama, lehim potasından geçirerek kalaylama, ardından dilme ve makaraya sarma. Modül hattının hissedeceği şeylerin çoğunu iki aşama belirler. Tavlama aşaması akma dayanımını ve uzamayı belirler; kalaylama aşaması kaplama bileşimini, kalınlığını ve tekdüzeliğini belirler. Her iki aşamada da kayan bir bobin, görsel muayeneden geçen ancak daha ileride bir yerde başarısız olan şerit üretir.
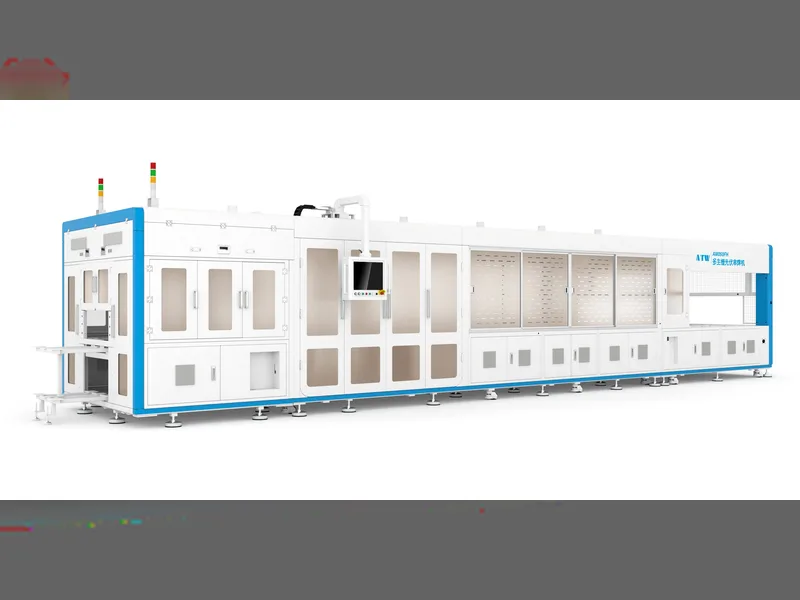
Ekipman tarafında, bu dizi bir PV şerit tel çekme ve kalaylama hattının etrafında kurulduğu şeydir ve bara şeridi aynı aşamalardan bir çekme, haddeleme ve kalaylama hattında. Aşağı akışta, özellikler farklı yerlere iner.
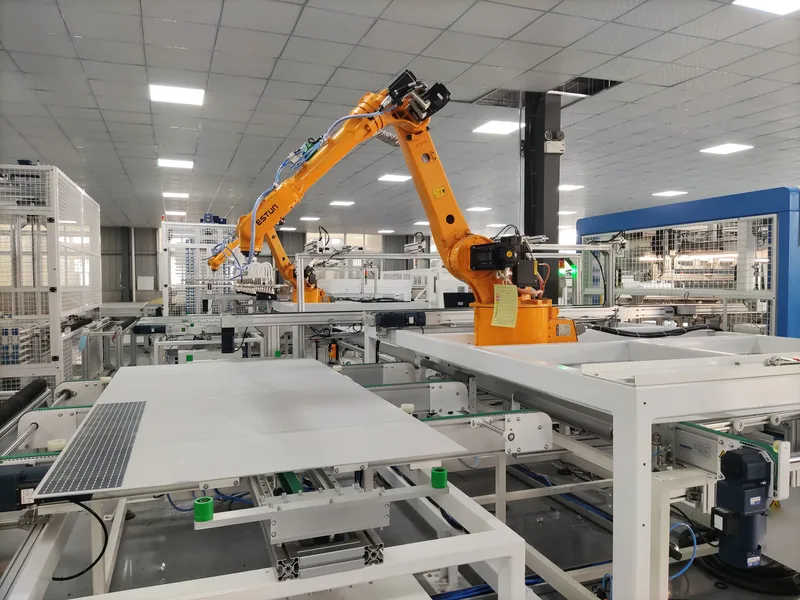
- Stringer gerilim uygular ve şeridi yerleştirir. Fazla yumuşak olan önce kendini gösterir: çap kayması ve konumlandırma hatası olarak; fazla sert olan ise daha sonra kendini gösterir: hücre eğilmesi ve mikro çatlaklar olarak. MBB tabber stringer dokunduğu her hücre için bu dengenin kurulduğu yerdir.
- Layup ve laminasyon basınç ve ısı uygular ve akma dayanımı çok düşük bir şerit düzleşir veya kayar.
- Bara ve kaynak istasyonları şeridi şeride birleştirir; burada kaplama alaşımı ve flux ikinci bağlantının nasıl oluşacağını belirler. Süreç, bu bara kaynak makinesi.
- notunda daha ayrıntılı açıklanmıştır. Termal döngü ve nemli sıcaklık
alaşım seçiminin uzun vadeli sonucunun görünür hale geldiği tek yerlerdir; bu yüzden sertifika, arkasındaki test raporundan daha az önemlidir.
Şerit üreten ya da satın alan bir şirket için giriş muayenesinde pratik bir sonuç vardır. Akma dayanımı ve uzama, kaplama kalınlığı ve tekdüzeliği, yüzey durumu ve düzlük, hepsi parti başına kontrol edilmeye değerdir. Her biri, aynı kusuru laminasyondan sonra bir EL görüntüsünde bulmanın maliyetine kıyasla ölçmesi ucuzdur.
Kaplama Alaşımları: Dört Sistem ve Her Birinin Neyden Feragat Ettiği
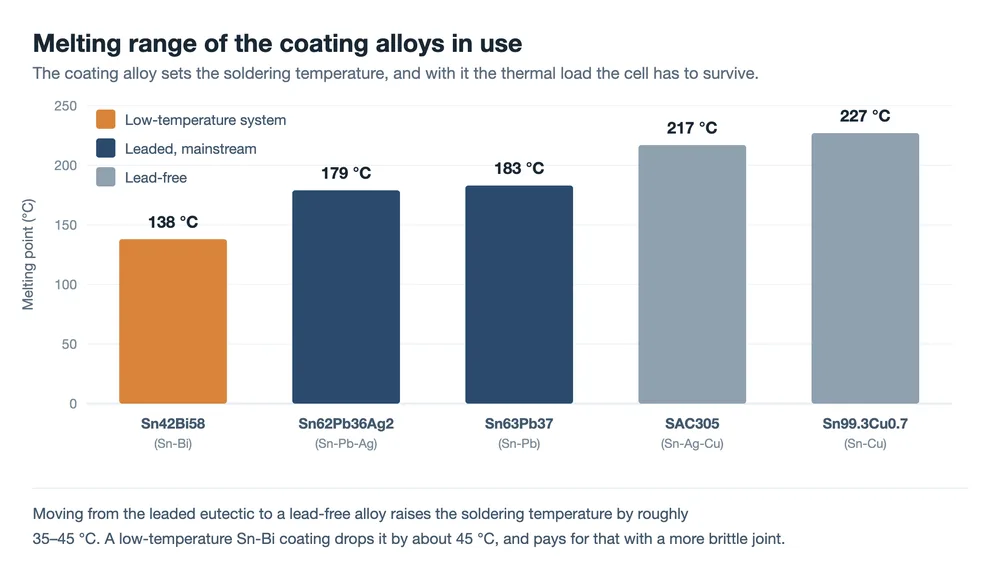
PV şeridinde kullanılan kaplama alaşımlarının erime noktaları Sn63Pb37 (kalay-kurşun).
Yaklaşık 183 °C'de eriyen klasik ötektik. İyi ıslatır, geniş bir süreç penceresine tolerans gösterir, az maliyetlidir ve kalay bıyıklarına direnir. Geleneksel hücreler için ana akım kaplama olmaya devam eder. Sn62Pb36Ag2 (kalay-kurşun-gümüş).
Az miktarda gümüş ilavesi erime noktasını biraz düşürür ve daha faydalı olarak, gümüşün ızgara çizgilerinden eriyik lehime çözünmesini bastırır. Lehimleme sırasında ızgara çizgisinden daha az gümüş yenir ve bağlantı bu sayede daha güçlü olur. Sn42Bi58 (kalay-bizmut).
Yaklaşık 138 °C'de düşük sıcaklıklı bir ötektik; heterojunction hücreler gibi az ısıya tolerans gösteren hücre tipleri ve termal gerilime duyarlı ince gofretler için kullanılır. Bizmut kırılgandır, alaşım daha zayıf bir iletkendir ve bağlantının yorulma davranışı varsayılmak yerine doğrulanmalıdır. Kurşunsuz (SAC305, SnCu ve akrabaları).
| Genellikle 217 °C'nin üzerindeki erime noktalarında çevresel gereklilikleri karşılar. Daha yüksek lehimleme sıcaklığı, hücrede daha fazla termal gerilim ve daha dar bir süreç penceresi anlamına gelir. | Kaplama | Nereye uygun | Erime noktası |
|---|---|---|---|
| Ne pahasına | Sn63Pb37 | yaklaşık 183 °C | Geleneksel hücreler; varsayılan |
| Kurşun içeriği bazı pazarlarda onu eler | Sn62Pb36Ag2 | yaklaşık 179 °C | Izgara çizgisi gümüş çözünmesinin önemli olduğu yerler |
| Daha yüksek malzeme maliyeti | Sn42Bi58 | yaklaşık 138 °C | HJT ve ısıya duyarlı ince hücreler |
| Kırılgan bağlantı, daha yüksek özdirenç, yorulmanın test edilmesi gerekir | SAC305, SnCu | yaklaşık 217 – 227 °C | Kurşunsuz gereklilikler |
Kurşunlu şeridin neden hâlâ ana akım olduğu yalnızca performans ve maliyet meselesi değildir. Avrupa RoHS direktifi elektrikli ve elektronik ekipmanlarda kurşunu kısıtlar, ancak PV modülleri uzun süre bu kapsamın dışında kalmış ve ömür sonunda esas olarak WEEE yoluyla ele alınmıştır. Yine de bazı müşteriler ve pazarlar kurşunsuz ürün talep eder, bu nedenle varsayılanın kurşunlu olduğu durumlarda bile süreç yeteneği gereklidir.
Alaşım seçimi tek başına durmaz. Düşük sıcaklıkta lehimleme ile eşleştirilen düşük sıcaklıklı bir şerit, ince bir hücre üzerindeki termal yükü azaltır, ancak bu bağlantının termal döngü altındaki davranışı TC testiyle doğrulanmalıdır; başlangıçtaki çekme mukavemeti bu konuda hiçbir şey söylemez. Flux da aynı karara aittir, çünkü lehimleme anında oksitleri temizleyen ve lehimin ıslatıp yayılmasını sağlayan şey odur. Kaplamayı değiştirdiğinizde flux'un aktivitesi ve formülasyonu da genellikle onunla birlikte değişmelidir. İkisi ayrı ayrı değil, birlikte kalifiye edilir.
İntermetalik Bileşikler: Lehim Bağlantısındaki Yavaş Değişken
Lehimleme erime ve donma gibi görünür, ancak arayüz kimyadır. Kaplamadaki kalay alttaki bakırla ve ızgara çizgilerindeki gümüşle reaksiyona girerek sınırda intermetalik bileşik katmanları oluşturur: bakır-kalay ve gümüş-kalay fazları. İnce ve sürekli bir intermetalik katman, bağlantıyı temas halindeki iki yüzey yerine metalurjik bir bağ yapan şeydir ve varlığı iyi bir işarettir.
Sorun şu ki reaksiyon lehim donduğunda durmaz. Katman yavaşça kalınlaşır; daha yüksek sıcaklıkta ve modülün kullanım ömrü boyunca daha hızlı. İntermetalik bileşikler sert ve gevrektir ve katman kalınlaştığında arayüz bir çatlak yolu haline gelir: termal döngü altında bağlantı deforme olmak yerine bileşik katmanı boyunca bozulur.
Bu yüzden aynı başlangıç çekme mukavemetine sahip iki şerit yaşlandırmadan sonra farklı görünebilir. Teslimat günü ölçülen çekme mukavemeti bir dayanıklılık sonucu değil, bir başlangıç noktasıdır ve herhangi bir kaplama değişikliği, onu izleyen termal döngü verileriyle birlikte okunmalıdır.
Kaplama Kalınlığı: Kesitin İletmeyen Kısmı
Bir gerçeği gözden kaçırmak kolaydır: kaplama alaşımının özdirenci, kapladığı bakırın özdirencinin yaklaşık on ila yirmi katıdır.
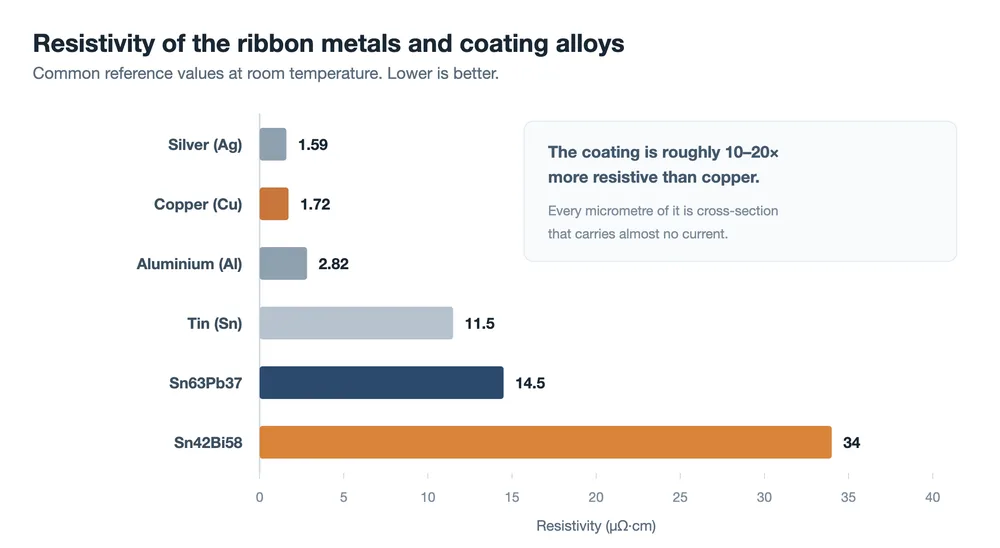
Yani kaplama lehimdir ve neredeyse hiç iletken değildir, yine de kesitte yer kaplar. Her iki yanında 15 µm kaplama bulunan 0,26 mm yuvarlak bir tel düşünün. Bakır çekirdek o zaman yalnızca yaklaşık 0,23 mm çapındadır ve kesitteki payı kabaca %78'dir. Kalan %22 ise elektriksel açıdan sadece yolculuğa eşlik eder.
Şerit ne kadar ince olursa bu o kadar önem kazanır. 0,18 mm yuvarlak bir tel üzerindeki aynı 15 µm kaplama, bakır çekirdeği kesitin yaklaşık %70'i olarak bırakır. Bu hassasiyet, busbar'sız hücre tasarımlarıyla kullanılan ultra ince şeritlerin sıkı kaplama toleranslarıyla belirtilmesinin bir nedenidir: kaplamadan birkaç mikrometre kazımak, kimsenin elde edebileceği en ucuz iletken kesittir.
İnce olmak da otomatik olarak daha iyi değildir.
- Çok ince ve bağlantıyı dolduracak kadar lehim yoktur. Çekme mukavemeti düşer ve depolamadan sonra daha da düşer, çünkü oksitlenmiş bir kaplama daha zor ıslanır.
- Çok kalın ve fazlası lehim topları veya köprüler olarak dışarı sıkılır, malzeme kesitin iletmeyen bir kısmına harcanır ve görünüm ile yalıtım zarar görebilir.
- Düzensiz ise genellikle üçünün en kötüsüdür. Yuvarlak telde eksantrik bir kaplama veya düz şeritte bir yüzü diğerinden daha kalın bir kaplama, bir tarafı iyi doldurulmuş diğer tarafı yetersiz kalmış bir bağlantı ve tek bir modül genelinde çekme mukavemetinde geniş bir dağılım üretir.
Bu nedenle bir kaplama spesifikasyonu ortalama kalınlık, tolerans ve tekdüzelik gereksinimi belirtmelidir. Depolama koşulları ve raf ömrü de aynı konuşmaya aittir, çünkü kaplama zamanla oksitlenir ve lehimlenebilirlik onunla birlikte düşer.
Maliyet Azaltma: Bakır Kaplı Alüminyum, Daha İnce Şerit, Düşük Gümüşlü Kaplamalar
Şerit fiyatlandırması esasen bakır fiyatı artı bir işleme ücretidir, bu da metali baskın değişken yapar. Örnek bir hesaplama: 144 yarım hücreli ve on altı adet 0,26 mm yuvarlak şeritli 182 mm'lik bir modül yaklaşık 0,27 kg bakır taşır; bunun yaklaşık 0,21 kg'ı ara bağlantı şeridinde ve 0,06 kg'ı busbar'dadır. Eylül 2026'daki yaklaşık ton başına 110.000 CNY Şanghay spot fiyatıyla bu, işleme öncesi modül başına yaklaşık 30 CNY veya yaklaşık vat başına 0,05 CNY eder. Bakır fiyatındaki her 10.000 CNY/ton hareketi modülü yaklaşık 2,7 CNY kaydırır.
Bu aritmetikten üç yol çıkar.
Bakır kaplı alüminyum. Bakır kaplamalı bir alüminyum çekirdek, bakırın lehimlenebilirliğinin çoğunu ve alüminyumun ağırlık ile maliyet avantajının büyük kısmını korur. Hacimce %15 bakır ve eşit dirençle tahmini denge, yaklaşık %21 daha büyük bir çap, bakırın yaklaşık %60'ı ağırlık ve yaklaşık %30 ham madde maliyetidir.
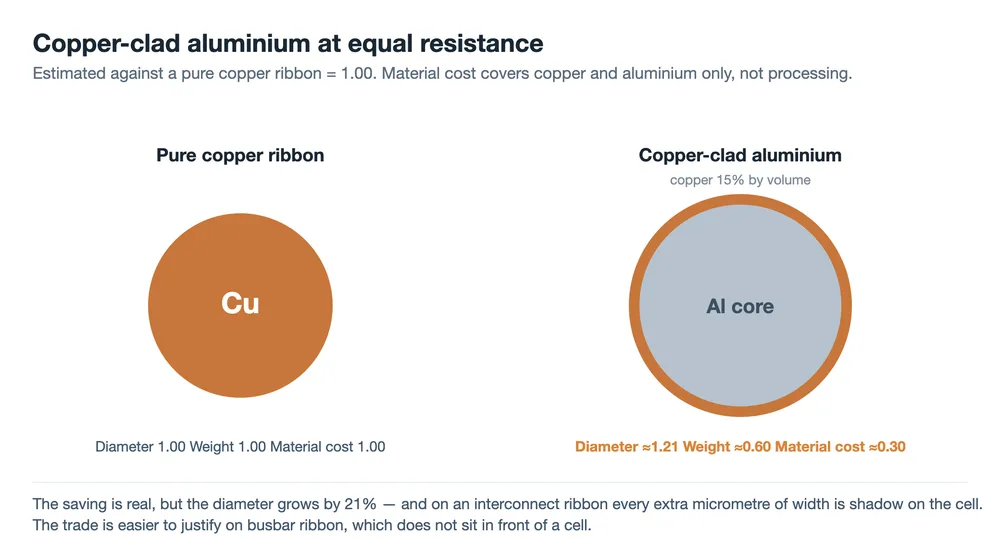
Çap işin püf noktasıdır. Bir ara bağlantı şeridinde ekstra genişlik hücrenin önünde durur ve onu gölgeler, bu da kazancın bir kısmını geri alır. Bakır kaplı alüminyumun doğrudan ikame olmasından önce üç soru daha yanıtlanmalıdır: bakır-alüminyum arayüzünün ne kadar güçlü ve ne kadar kararlı olduğu, çünkü onu çatlatan termal döngü direnci artırır; alüminyum çekirdeğin nemli sıcaklığa maruz kalıp bakır-alüminyum galvanik çifti oluşturduğu kesilmiş uçta ne olduğu; ve alüminyumun daha düşük mukavemeti ile yorulma direncinin kesit inceldikçe nasıl davrandığı. Şimdiye kadarki kanıtlara göre busbar şeridi daha kolay giriş noktasıdır, çünkü boyut açısından kritik değildir ve hiçbir şeyi gölgelemez. Ara bağlantı şeridi ise güç, güvenilirlik ve maliyet aritmetiğinin düzgün yapılmasını gerektirir.
Daha ince ve daha narin şerit. Kesiti azaltmak bakırı doğrudan keser ve daha ince yuvarlak tele geçişle aynı yöndedir. Sınır, hücrenin ızgara çizgisi tasarımıyla belirlenen direnç kaybıdır.
Düşük gümüşlü veya gümüşsüz kaplamalar. Gümüş, kaplamanın küçük bir payıdır ve gümüş fiyatı yüksekken gerçek bir maliyettir. Güvenilirlik gereksiniminin izin verdiği yerlerde SnPbAg'yi SnPb ile değiştirmek doğrudan bir tasarruftur.
| Yön | Tasarruf | Ana maliyet veya risk |
|---|---|---|
| Bakır kaplı alüminyum | Büyük: hammadde maliyeti yaklaşık %30'a düşer | Çap %21 artar ve bunu gölgeleme izler; arayüz ve korozyon riskleri |
| Daha ince, daha zarif şerit | Orta: hücre tasarımına bağlıdır | Daha yüksek direnç kaybı; ızgara çizgisi düzenine göre sınırlıdır |
| Düşük gümüşlü veya gümüşsüz kaplama | Küçükten orta düzeye: gümüş fiyatını takip eder | Bağlantı mukavemeti ve güvenilirliğin yeniden doğrulanması gerekir |
Bir tasarruf ancak güç kaybını ve güvenilirlik riskini atlattığında sayılır. Şeritte malzeme maliyeti ile sistem performansı birlikte hesaplanmalıdır; bu yüzden aynı ikame bir bara üzerinde açıkça doğru, bir ara bağlantı telinde ise açıkça yanlış olabilir.
Bir Şerit Veri Sayfası Nasıl Okunur
İki parçalı model elimizdeyken bir veri sayfası farklı okunur. Her parametre belirli bir arıza moduna verilen yanıttır.
| Parametre | Neyi kontrol eder | Ne sorulmalı |
|---|---|---|
| Bakır kalitesi (TU1, TU2, T2) | Özdirenç ve tavlama adımının ne kadar tekrarlanabilir olduğu | Her parti için analiz sertifikası var mı? |
| Akma dayanımı ve uzama | Lehimlemeden sonra hücre üzerindeki gerilime karşı hattaki elleçleme | Hangi test yöntemi ve tolerans aralığı nedir? |
| Kaplama alaşımı | Lehimleme sıcaklığı ve bağlantı dayanıklılığı | Kurşunlu mu kurşunsuz mu ve arkasında hangi güvenilirlik verisi var? |
| Kaplama kalınlığı, yüzey başına | İletken olmayan kesite karşı lehim hacmi | Ortalama, tolerans ve tekdüzelik nasıl ölçülür? |
| Yüzey ve düzlük | Kaplama yapışması ve stringer üzerinde yerleştirme doğruluğu | Hangi eğrilik belirtilmiş ve yüzey nasıl denetleniyor? |
| Raf ömrü ve ambalaj | Depolamadan sonra lehimlenebilirlik | Tarih kodu, kapalı ambalaj, depolama koşulları |
En sık eksik olan satır bu son satırdır ve başka hiçbir şeyin değişmediği bir hatta çekme mukavemetindeki ani düşüşü açıklaması en olası olan da budur.
SSS
PV şerit neden yapılır?
Oksijensiz bir bakır çekirdek ve ince bir lehim kaplaması; yuvarlak telde genellikle yüzey başına yaklaşık 15 µm. Kaplama dört aileden biridir: kalay-kurşun, kalay-kurşun-gümüş, düşük sıcaklık prosesleri için kalay-bizmut veya kurşunsuz bir alaşım. TU1 ve TU2 gibi bakır kaliteleri yaygındır ve oksijen içeriği, özdirenç ve tavlama davranışının öngörülebilir kalması için yeterince düşüktür.
Bakır neden lehimle kaplanır?
Çünkü lehimlenebilirlik kaplamanın tüm işidir. Bakır oksitlenir ve temiz bakır bile gümüş ızgara çizgilerini ıslatan ve bağlantıyı oluşturan şey değildir. Kaplama stringing sırasında erir, hücre metalizasyonunu ıslatır ve lehim bağlantısı olarak katılaşır. Çıplak bir bakır şerit akımı gayet iyi taşır ama hücreye tutunamaz.
Daha yumuşak bir şerit her zaman hücre üzerinde daha az gerilim mi demektir?
Hücre için evet: silikona daha az gerilim ulaşır. Hat için hayır. Belirli bir akma dayanımının altında şerit stringer gerginliği altında uzar ve çap kararlılığını, düzlüğünü ve konum doğruluğunu kaybeder, laminatörde daha kolay deforme olur. Akma dayanımı bir aralık olarak belirtilir ve bu aralık ince hücreler ve ince yuvarlak tel için daha dardır.
Kurşunsuz şerit gerekli mi?
Evrensel olarak değil. Avrupa RoHS uzun süredir PV modüllerini kapsamı dışında tutuyor ve Avrupa'daki ömür sonu modüller ağırlıklı olarak WEEE üzerinden yönetiliyor. Bu nedenle birçok proje hâlâ kurşunlu kaplama kullanıyor, ancak giderek artan sayıda müşteri ve pazar kurşunsuz belirtiyor. Bedeli, kurşunlu ötektikten yaklaşık 35 ila 45 °C daha yüksek bir lehimleme sıcaklığıdır; bu da hücrede daha fazla termal yük ve daha dar bir proses penceresi anlamına gelir.
Bakır kaplı alüminyum şerit ne için kullanılır?
Önce bara şeridi. Bakırı bakır kaplı alüminyum bir iletkenle değiştirmek, eşit dirençte çapı yaklaşık %21 artırır ve daha geniş bir ara bağlantı şeridi hücreyi gölgeler. Bara şeridi bir hücrenin önünde yer almaz, bu da o itirazı ortadan kaldırır. Ara bağlantı kullanımı ayrıca termal çevrim altında arayüz kararlılığı ve alüminyum çekirdeğin kesik uçta açıkta kaldığı yerlerde galvanik korozyon hakkındaki soruları yanıtlamak zorundadır.
Giriş denetiminde ne kontrol edilmeli?
Parti başına akma dayanımı ve uzama, kaplama kalınlığı ve tekdüzeliği, düzlük veya eğrilik, yüzey durumu, tesisin gerçekte kullandığı depolama süresinden sonra lehimlenebilirlik ve ambalaj üzerindeki tarih kodu. Hepsi mal kabulünde kontrol edilmesi, aynı kusurun zaten bir modüle lamine edildiği EL görüntülerinde daha sonra tespit edilmesinden daha ucuzdur.
Son Düşünceler
Bakır iletir ve bakırın sertliği lehimleme geriliminin ne kadarının hücreye ulaştığını belirler. Kaplama lehimler ve kaplama bağlantının ne kadar dayanacağını belirler. Bir şerit spesifikasyonundaki neredeyse her değer bu iki işten birini kontrol etmenin bir yoludur ve bir parametrenin hangi işe ait olduğunu bilmek size neye karşı koruma sağladığını söyler. Bir modül hattı için pratik versiyon daha da kısadır: çekme mukavemeti, mikroçatlak sayıları veya yerleştirme doğruluğu değiştiğinde yanıt genellikle makine ayarlarında değil malzemededir.
Özdirenç, yoğunluk, genleşme katsayısı ve erime noktası değerleri yaygın referans değerlerdir ve kaynaklar arasında biraz farklılık gösterir. Bakır tüketimi ve maliyet değerleri, 182 mm, 144 yarım hücreli, on altı adet 0,26 mm yuvarlak şeritli bir modül ve Eylül 2026 Şanghay bakır spot fiyatına dayanan örnek bir hesaplamadır; işleme maliyetini içermez ve piyasayla birlikte değişir. Kaplama kalınlığı değerleri örnektir. Kalite tanımlarını ve toleransları GB/T 5231 ve tedarikçinin kendi analiz sertifikasına göre doğrulayın.
İlgili: Bir PV şeridinin işlevi: üç görev, bir ödünleşim malzemeden bir adım geri çekilip şeritten bir modülde gerçekte ne yapmasının istendiğini sorar.
İlgili: PV şeridi nasıl üretilir: çekme, tavlama ve kalaylama bakır ve kaplama sorularını malzeme seçiminde daha ileriye taşır.