Bara (Üst Üste Lehimleme) Neden Hücre Çatlaklarına Yol Açar
İçindekiler
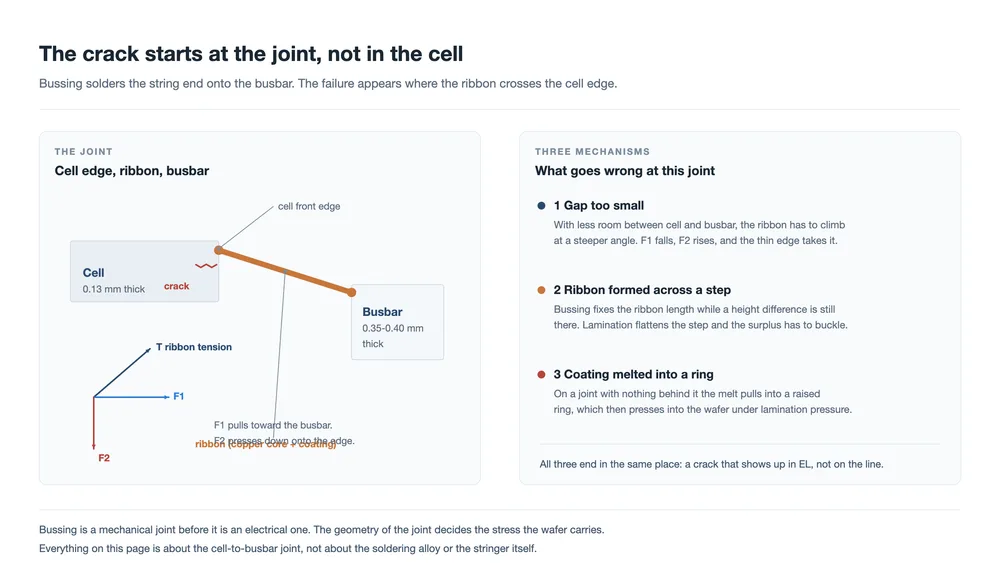
Hızlı yanıt: Bara bağlama adımından kaynaklanan bir merkez deliği çatlağı, hücre kenarı ile bara arasındaki bağlantı noktasında meydana gelen mekanik bir arızadır. Bunun nedeni üç şeydir. Hücre ile bara arasında bırakılan boşluk çok küçüktür, bu nedenle şerit dik bir açıyla geçer ve kenara baskı yapar. Şerit, laminasyonun daha sonra düzleştirdiği bir yükseklik farkı üzerinden şekillendirilmiştir ve bir yerde burkulması gereken fazla şerit bırakır. Veya şerit kaplaması, gofret içine bastırılan yükseltilmiş bir lehim halkası halinde erimiştir. Her üç durum da yaklaşık 0,13 mm kalınlığındaki bir gofretin kenarına yük bindirir ve her üçü de genellikle yalnızca laminasyondan sonra, elektrolüminesansta ortaya çıkar.
Merkez deliği çatlakları, bir modül hattının ürettiği en sık görülen kozmetik kusurlar arasındadır ve olası nedenlerin listesi uzundur. Taşıma hasarı, cam, kapsülleyici, stringer arızaları ve laminasyon parametrelerinin her birinin kendi imzası vardır. Bu sayfa konuyu, bara bağlamadan — bir string ucunu baraya birleştiren üst üste lehimleme adımından — kaynaklanan kısmına daraltır ve bu adımın hücreleri bozmasının üç yolunu ele alır.
Bu üçünün ortak noktası, hiçbirinin elektriksel bir arıza olmamasıdır. Bunlar geometri sorunlarıdır. Bir hücre kenarı ile bara arasındaki bağlantı noktası, ince bir gofretin, çok daha kalın bir şerit şeridinin ve bir lehim bağlantısının buluştuğu ve gergi altındaki bir şeridin yön değiştirdiği yerdir. Bu geometriyi birkaç onda bir milimetre yanlış yaparsanız, gofret bunun bedelini daha sonra pres içinde öder.
Aşağıda üç nedenin her biri için mekanizma, hatta bunları birbirinden ayıran şey ve laminasyondan sonra değil önce ölçülmeye değer olan şeyler yer almaktadır.
Bu sayfanın konusu olan bağlantı noktası
Bara bağlama, tamamlanmış bir stringin uçlarının, akımı toplayan ve bağlantı kutusuna taşıyan baraya lehimlendiği yerdir. Bir TOPCon stringinde şerit hücrenin ön yüzünden ayrılır ve baranın arka yüzüne lehimlenir, bu nedenle bağlantı noktası bir hücre yüzeyinin ortasında değil, hücre kenarında yer alır.
Fikstür, işlem sırasında hücreyi ve barayı ortak bir düzleme getirir. Bu, onları aynı kalınlıkta yapmaz ve fark küçük değildir:
| Öğe | Tipik kalınlık |
|---|---|
| TOPCon gofret | 0,13 mm |
| Merkez bara şeridi | 0,35 mm ila 0,40 mm |
Yani şerit 0,13 mm'lik bir gofretten ayrılır, bir boşluğu geçer ve yaklaşık üç kat daha kalın bir şeride iner. Bu basamağı aşan tek eleman şerittir ve bunu gergi altında yapar. Hücre kenarına temas ettiği yerde baskı uygular. Tüm arıza modu tek bir cümlede budur; aşağıdaki üç neden, bu baskıyı büyütmenin yalnızca üç yoludur.
Birinci neden: hücre kenarı ile bara arasında bırakılan boşluk çok küçüktür
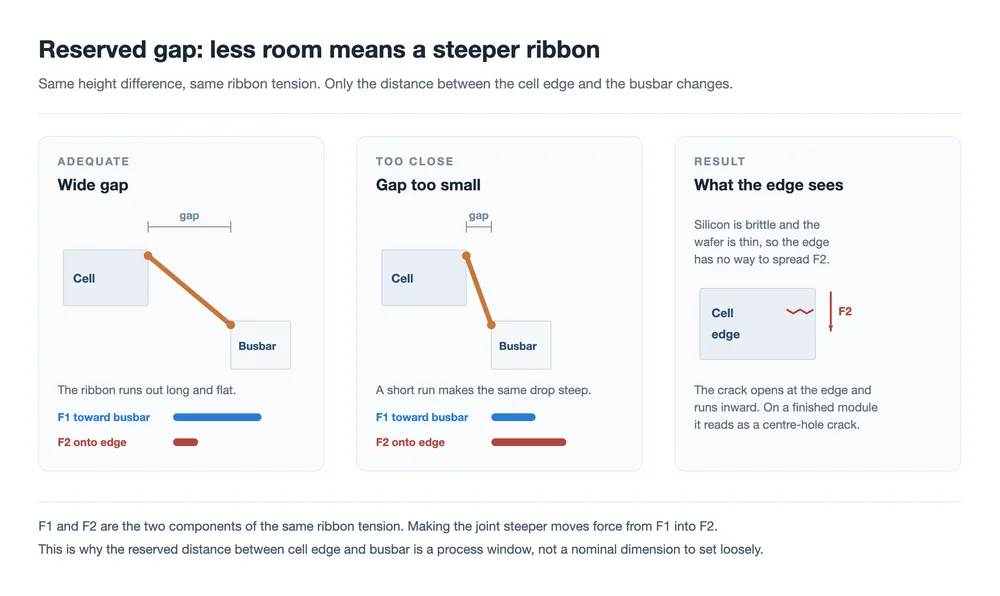
Hücre kenarı ile bara arasındaki boşluk nominal bir ölçü değil, bir proses penceresidir. Birkaç sıradan şey, hücre kenarını olması gerekenden daha fazla baraya yaklaştırır. Bara bağlama makinesindeki bir CCD görüntüleme kayması bunu yapabilir. Aynı makinedeki bir konumlandırma hatası da yapabilir. Toplam uzunluğu toleransın dışına kayan bir string de bunu yapar, çünkü bu durumda uç hücre, fikstürün beklediği yerden başka bir yere gelir.
Boşluk kısaldığında, şerit aynı tırmanışı daha kısa bir mesafede yapmak zorunda kalır, böylece şerit ile gofret kenarı arasındaki açı dikleşir. Şerit gerginliğini yaklaşık sabit kabul edip, şeridin hücreden ayrıldığı noktada iki bileşene ayırın:
- F1 gofret düzleminde etki eder ve şeridi baraya doğru çeker.
- F2 gofrete dik etki eder ve şeridi hücre kenarına doğru bastırır.
Daha dik bir geçiş, gerginliği F1'den F2'ye kaydırır. Yatay çekme azalır, aşağı yönlü baskı artar ve bu baskının ulaştığı yer kenardır. Silisyum kırılgandır, gofret incedir ve kenar, yükü dağıtacak çevresinde malzeme bulunmayan serbest bir yüzeydir. Bir çatlak kenarda başlar ve içe doğru ilerler. Bitmiş bir modülde EL'de koyu bir çizgi veya koyu bir leke olarak görünür.
Bu neden, üçü arasında önlenmesi en kolay ve görülmesi en zor olanıdır, çünkü konumundan 0,2 mm sapan bir bağlantı noktası tamamen normal görünür. Kontrol, yerleştirmenin kendisidir: görüntüleme kalibrasyonu, bara bağlama kafasının konumlandırma tekrarlanabilirliği ve gelen stringin uzunluk toleransı stringer.
İkinci neden: şerit, laminasyonun ortadan kaldırdığı bir basamak üzerinden şekillendirilmiştir
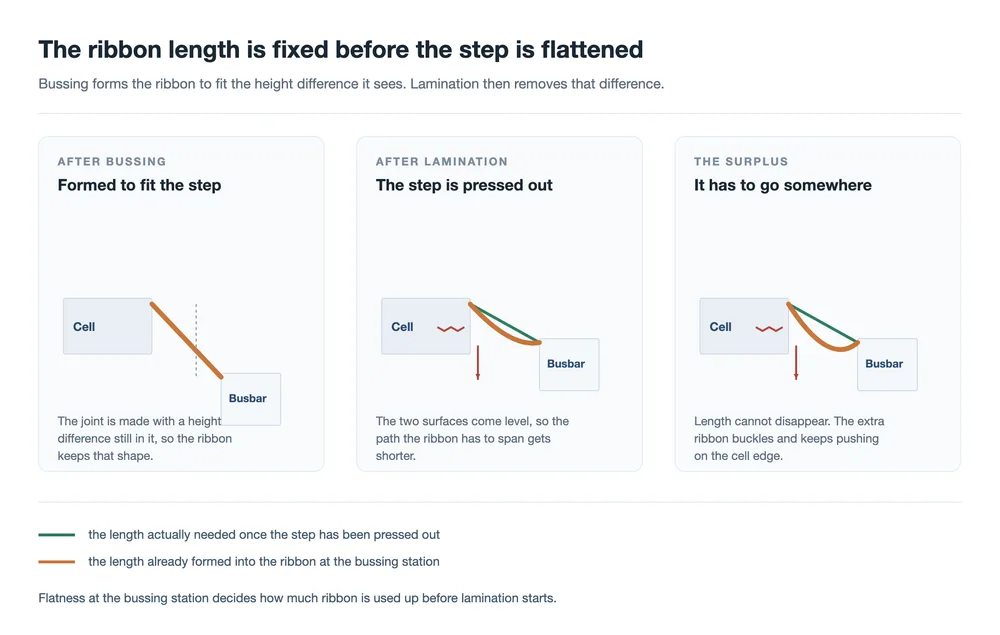
İkinci neden de aynı şekilde başlar; bara bağlama istasyonunda hücre ile bara arasında bir yükseklik farkı vardır, ancak sonuç farklıdır. Burada fark, şeridin lehimlendikten sonra şeklinde bir basamak koruyacak kadar büyüktür. Bağlantı yapılır, şerit sabitlenir ve o bağlantı noktasındaki şerit uzunluğu artık sabit bir miktardır.
Ardından laminasyon, yaptığı işi yapar: düzeneği düz bir şekilde bastırır. İki yüzey aynı seviyeye gelir ve şeridin aralarında kat etmesi gereken mesafe kısalır. Ancak şerit zaten sahip olduğu uzunluktadır ve kısalamaz. Fazlalık bir yere gitmek zorundadır, bu yüzden şerit burkulur — ve burkulma hücre kenarında oturur.
Sonuç, birinci nedenle aynı kusurdur, ancak farklı bir imzayla: izole hücreler yerine partiler halinde ortaya çıkma eğilimindedir, çünkü basamak tek bir bağlantı noktasının değil, kurulumun bir özelliğidir. Aynı zamanda bir bağlantı noktasının bara bağlama istasyonunda muayeneden geçip yine de preste çatlaklara yol açabilmesinin nedenidir. Kontrol noktası, bağlantı noktasının görünümü değil, bara bağlamadaki eş düzlemliliktir.
Üçüncü neden: kaplama yükseltilmiş bir halka halinde erimiştir
Üçüncü neden en nadir olanıdır, en öğretici olanıdır ve bir satın alma kararı olarak başlayan tek nedendir. Kaynak vakada, kalıcı laminasyon sonrası merkez deliği çatlakları olan bir hat olarak ortaya çıkmıştır. Birkaç laminatör aynı kusuru üretiyordu ve bara bağlama makinesi tablodaki tek sabit unsurdu; bu da araştırmayı bara bağlama adımına yönlendiren şeydi.
Orada ne oluyordu: hücre ile bara arasında hafif bir yükseklik farkı vardı ve bara çatal bölgesinde, baranın uçlara doğru ayrıldığı yerde, şeridin altında kaynak yapılacak bir bara yoktu. Şerit gofretten ayrıldı. Lehimleme ısısı daha sonra şerit kaplamasını eritti, bu kaplama şeridin etrafında bir boncuk halinde toplandı ve yükselmiş bir halka olarak dondu. Laminasyon basıncı altında bu halka, kırılgan bir gofretin üzerinde sert bir nokta gibi davrandı ve gofreti çatlattı.
Halkaların partiler halinde ortaya çıkmasının nedeni, hatırlanmaya değer kısımdır. Hat, yüksek kalay ve düşük bakır içeriğine sahip daha düşük maliyetli bir şeride geçmişti ve bu şeridin kaplaması bobin boyunca kalınlık açısından değişiyordu. Bağlantı noktasında daha fazla lehim, daha büyük bir halka oluşturdu. Standart şeride dönülmesi kusuru tamamen ortadan kaldırdı.
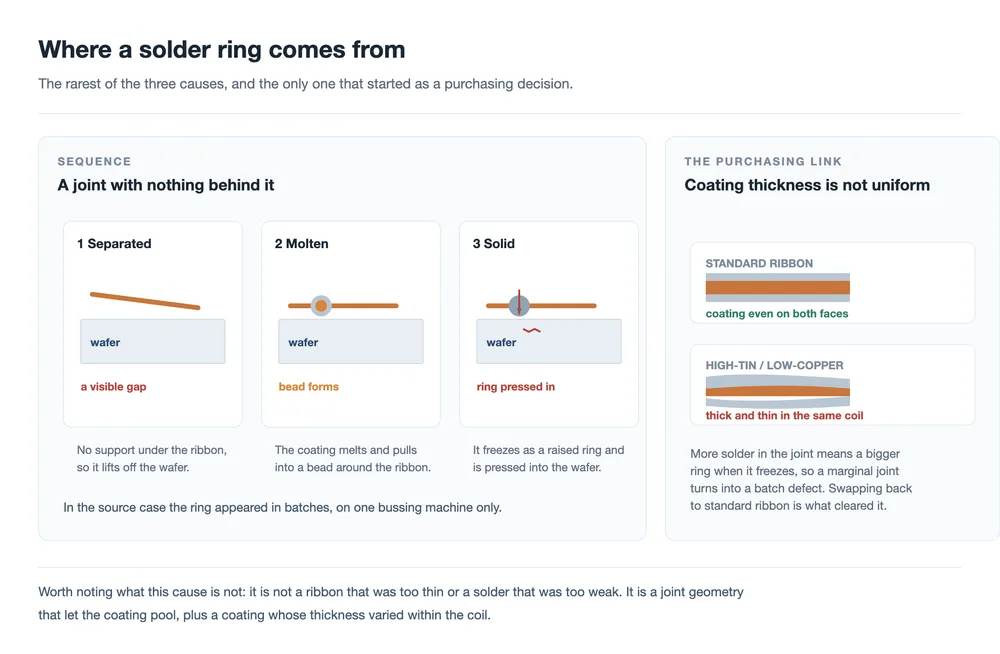
Bundan iki sonuç çıkar. Kaplama kalınlığı ve tekdüzeliği, yalnızca bir veri sayfasında değil, giriş muayenesinde yer almalıdır. kaplama, şeridin birleştirmeyi yapan kısmıdır, ve düzensiz kaplamaya sahip bir bobin, her ikisi de aynı ortalama değeri karşılasa bile, düzgün bir bobinden farklı davranır. Ve bir bağlantının arkasında bir şey olması gerekir. Şeridin altında destek olmayan bir alanı geçtiği yerde, hem lehimleme hem de laminasyon geometriyle birlikte değil, geometriye karşı çalışır.
Üçünü birbirinden ayırt etmek
Merkez delik çatlakları üreten bir hatta, kusurun deseni genellikle herhangi bir ölçüm yapılmadan önce nedeni işaret etmeye yeter. Aşağıdaki üçü, baralama ile ilgili imzalardır; başka imzalar da vardır ve başka yerlere işaret eder.
| Ne görüyorsunuz | Muhtemel neden | İlk kontrol edilecek şey |
|---|---|---|
| Bara hattını takip eden, bağlantıları kabul edilebilir görünen hücreler boyunca ortaya çıkan çatlaklar | Ayrılan boşluk çok küçük | Görüntü kalibrasyonu ve bağlantıdaki gerçek boşluk |
| Vardiya değişiminden ziyade bir kurulum değişikliğini izleyen parti çatlakları | Basamak boyunca şekillenmiş şerit | Baralama sırasında hücre ve baranın eş düzlemliliği |
| Bir baralama makinesi sabit kalırken birkaç laminatörde aynı kusur | Lehim halkası | Şeridin altındaki destek, ardından şerit kaplama spesifikasyonu |
Üçüncü satır, içselleştirilmeye değer olandır. Bir kusur, hattın değişmeyen kısmını takip ettiğinde, değişmeyen kısım kontrol değil, neden olabilir.
Baralama istasyonunda nelerin korunması gerekir
Üç nedenden hiçbiri laminasyondan sonra muayene ile ortadan kaldırılamaz. Bağlantıyı yapan istasyonda korunmaları gerekir ve bir bara makinesi üzerinde bu dört şey anlamına gelir:
- Yerleştirme. Hücre kenarı ile bara arasındaki boşluk, programdan varsayılmak yerine ölçülmeli ve çizelgelenmelidir. Görüntü ofsetleri ve şerit uzunluğu kayması her ikisi de bunu hareket ettirir.
- Eş düzlemlilik. Lehimleme anında hücre ile bara arasındaki yükseklik farkı, şerit uzunluğunu belirleyen şeydir. Destek takımları ve fikstür düzlüğü bunu belirler.
- Şerit spesifikasyonu. Kaplama kalınlığı ve tekdüzeliği, veri sayfasından okunmak yerine gelen malzeme üzerinde kontrol edilir. Şeridin yapısı ve kaplaması, bağlantıda ne kadar lehim kalacağını belirler.
- Muayene zamanlaması. Laminasyondan sonra elektrolüminesans, bu kusurların ortaya çıktığı yerdir. Eğer EL kontrolü akışta daha erken çalışıyorsa, çatlak hâlâ bir istasyona kadar izlenebilir olduğu noktada gözden kaçırılacaktır.
Laminasyon tarafı da önemlidir, ancak çoğunlukla bir yükseltici olarak. Montajı eşit şekilde düzleştiren, vakum kademeleri ve basınç rampası yapmaları gerekeni yapan bir pres, her bağlantıya aynı şekilde davranır. Laminasyon çevrimi baralama sırasında oluşturulan geometrinin nihayet sonuçlarıyla buluştuğu yerdir.
Sıkça sorulan sorular
Çatlak neden yalnızca laminasyondan sonra ortaya çıkıyor?
Çünkü kenarı kıran yük preste uygulanır. Bağlantının kendisi yapıldığında normal görünür; fazla şerit henüz burkulmamıştır ve lehim halkası henüz basınç altında değildir. Gofrette zaten var olan hasar da, laminasyon basıncı onu EL'de okunabilir bir çatlağa açana kadar kapalı kalabilir.
Neden merkez delik çatlağı deniyor?
Adı, kusurun bitmiş modülde görüldüğü yerden gelir. Mekanik kökeni hücre-bara bağlantısıdır, bu yüzden bu sayfadaki üç neden de deliğin kendisine değil, baralama adımına işaret eder.
Bu bir şerit sorunu mu yoksa lehimleme sorunu mu?
Bu, lehimli bir bağlantı üzerinden kendini gösteren bir geometri sorunudur. Birinci ve ikinci nedenlerin, bir ürün olarak şeritle neredeyse hiç ilgisi yoktur: boşluk ve yükseklik farkı, parçaların nasıl yerleştirildiği ve desteklendiğinin özellikleridir. Üçüncü neden istisnadır ve orada şeridin kaplaması doğrudan devreye girer.
Daha kalın bir şerit yardımcı olur mu?
Barada şeridin geçmesi gereken basamağı yükseltir ve oluşan herhangi bir halkaya daha fazla malzeme koyar. Kenara yardımcı olan yön bunun tersidir: daha küçük ve daha iyi kontrol edilen bir basamak, penceresi içinde tutulan bir boşluk ve bobin boyunca aynı şekilde davranan bir kaplama.
Bunlardan herhangi biri laminasyondan önce yakalanabilir mi?
Üçünden ikisi yakalanabilir ve yalnızca ölçümle. Ayrılan boşluk, bağlantıda kontrol edebileceğiniz bir boyuttur. Baralama sırasındaki eş düzlemlilik, fikstür üzerinde kontrol edebileceğiniz bir boyuttur. Lehim halkası, biri onu ararsa bağlantıda görülebilir, bu yüzden laminasyondan sonra olduğu kadar baralamadan sonra da bir muayene adımına sahip olmak değerlidir.
Bu, barasız modüller için geçerli mi?
Mekanizma bağlantıyla birlikte değişir. Bir 0BB modülünde şerit doğrudan ince parmaklara bağlanır, bu yüzden geçilecek bir bara kenarı yoktur ve bağlantı yükleri çok daha fazla, çok daha küçük bağlantıya dağıtılır. Burada açıklanan bara bağlantısı, tek bir kalın şeridin ince bir gofret kenarını geçtiği bağlantıdır.
Bu sonucun faydalı kısmı verimlilik rakamı değildir. Faydalı olan, bir bileşim kararının bir perovskit hücrenin termal bir ortamda hayatta kalıp kalmayacağını ölçülebilir şekilde belirlediği, kararın bir yön yerine bir optimuma sahip olduğu ve hızlı bir rampa testinin adayları günler içinde ayırabildiğidir. Bu üç ifade, hedef ister bir uydu ister bir çatı olsun, herhangi bir perovskit ürününe aktarılır.
EL'de üç farklı hikâye aynı karanlık çizgide sonlanır ve bunları ayrı tutmaya değer olmasının nedeni, üç farklı çözüm gerektirmeleridir. Boşluk bir yerleştirme sorunudur. Basamak bir düzlük sorunudur. Halka bir malzeme ve destek sorunudur. Üçünü de "laminasyon sorunu" olarak ele alan bir hat, zamanını neden olmayan bir presi ayarlamakla geçirir.
Ortak nokta, gerilim altındaki bir şerit şeridin bir yük yolu olması ve gofret kenarının bunun üzerindeki en dar nokta olmasıdır. İnce hücreler bu kenarı daha da daraltmıştır ve eskiden bir milimetrenin onda biri kadar yanlış hizalamayı tolere eden çalışma aralığı artık bunu yapmamaktadır.
İlgili okumalar: Bir PV şeridinin işlevi: üç görev, bir ödünleşim · PV şerit malzemeleri: bakır çekirdek, sertlik ve kaplama · PV şerit yapısı ve türleri: düz, yuvarlak ve şekilli · DH200-Y otomatik bara bağlama makinesi · HDX200-P yarım hücre bara bağlama makinesi · SAW-100A dizgi ve bara bağlama makinesi · Güneş paneli laminatörü: laminasyon süreci açıklandı · Doğru güneş modülü laminatörü nasıl seçilir · PV modül güvenilirlik testleri: hücre ile modül arıza nedenleri · Tabber ve stringer makinesi: nasıl çalışır, nasıl seçilir
Gofret ve merkez bara için kalınlık değerleri, kaynak materyalde belirtilen tipik değerlerdir ve tedarikçiye ve tasarıma göre değişir. Şerit gerilim bileşenleri F1 ve F2'ye yapılan atıflar, bağlantı noktasındaki yükün yönünü tanımlar; aralarındaki ayrım şeridin açısından kaynaklanır ve ölçülen bir değer değildir.
İlgili: Sıcak noktalar, mikro çatlaklar ve PID: üç yavaş modül arızası bu birleşim kusurunu kademeli modül kaybının daha geniş tablosuna yerleştirir.
İlgili: Güneş hücresi dizgi mekanizmaları: bölge bölge kılavuz. Bara birleşimi, stringer'ın akış aşağısında, stringer'ın oluşturduğu birleşimde başarısız olur.
Daha fazla okuma ve arka plan verileri
Bu konuyla ilgili, sektörün teknoloji yol haritasını ve pazar verilerini sürdüren kuruluşlar tarafından yayımlanmış kamuya açık referans materyalleri: