Hızlı yanıt: Bir güneş paneli üretim hattı, hücreleri bitmiş modüllere dönüştüren istasyonların düzenli dizisidir — kesme, tabbing, layup, bussing, laminasyon, çerçeveleme, bağlantı kutusu montajı, test — yarı otomatik veya tam otomatik olarak tedarik edilir ve 5 MW ile 1–2 GW arasındaki bir kapasite kademesine göre boyutlandırılır; yerleşim, altyapılar ve personel bu kademeye göre belirlenir.
Güneş Paneli Üretim Hattı: 5 MW ile 1 GW arası konfigürasyonlar
Alıcılar nadiren tek bir makine yüzünden sorun yaşar. Sorunu hat bir proje olarak yaşarlar: kimse tesis odasını kontrol etmeden önce seçilmiş bir kapasite kademesi, operatör sayısı hesaplanmadan seçilmiş bir otomasyon seviyesi, laminatör kuyruğunun gerçekte ne kadar uzun olduğu sorulmadan önce çizilmiş bir yerleşim alanı.
Bir güneş paneli üretim hattı neler içerir
Sıra sabittir. 5 MW'lık bir atölye ile bir gigawatt'lık tesis arasında değişen şey, ne kadarının elle yapıldığı, istasyonlar arasında ne kadar tampon bulunduğu ve ne kadar denetimin otomatik yürüdüğüdür.
- Hücre hazırlığı — sıralama, ardından yarım hücre, shingled veya arka kontak işleri için lazer kesim veya çizim.
- Tabbing ve stringing — tekrarlanabilir bağlantılarla şeritlere şerit lehimleme veya yapıştırıcı ile bağlama.
- Layup — şeritlerin kapsülleyici ve arka tabaka veya arka cam ile birlikte devre sırasına göre cama yerleştirilmesi.
- Bussing ve izolasyon — şerit uçlarının modül devresine birleştirilmesi ve bağlantıların yalıtılması.
- Laminasyon öncesi denetim — kusurlar hâlâ onarılabilirken görsel ve EL kontrolü.
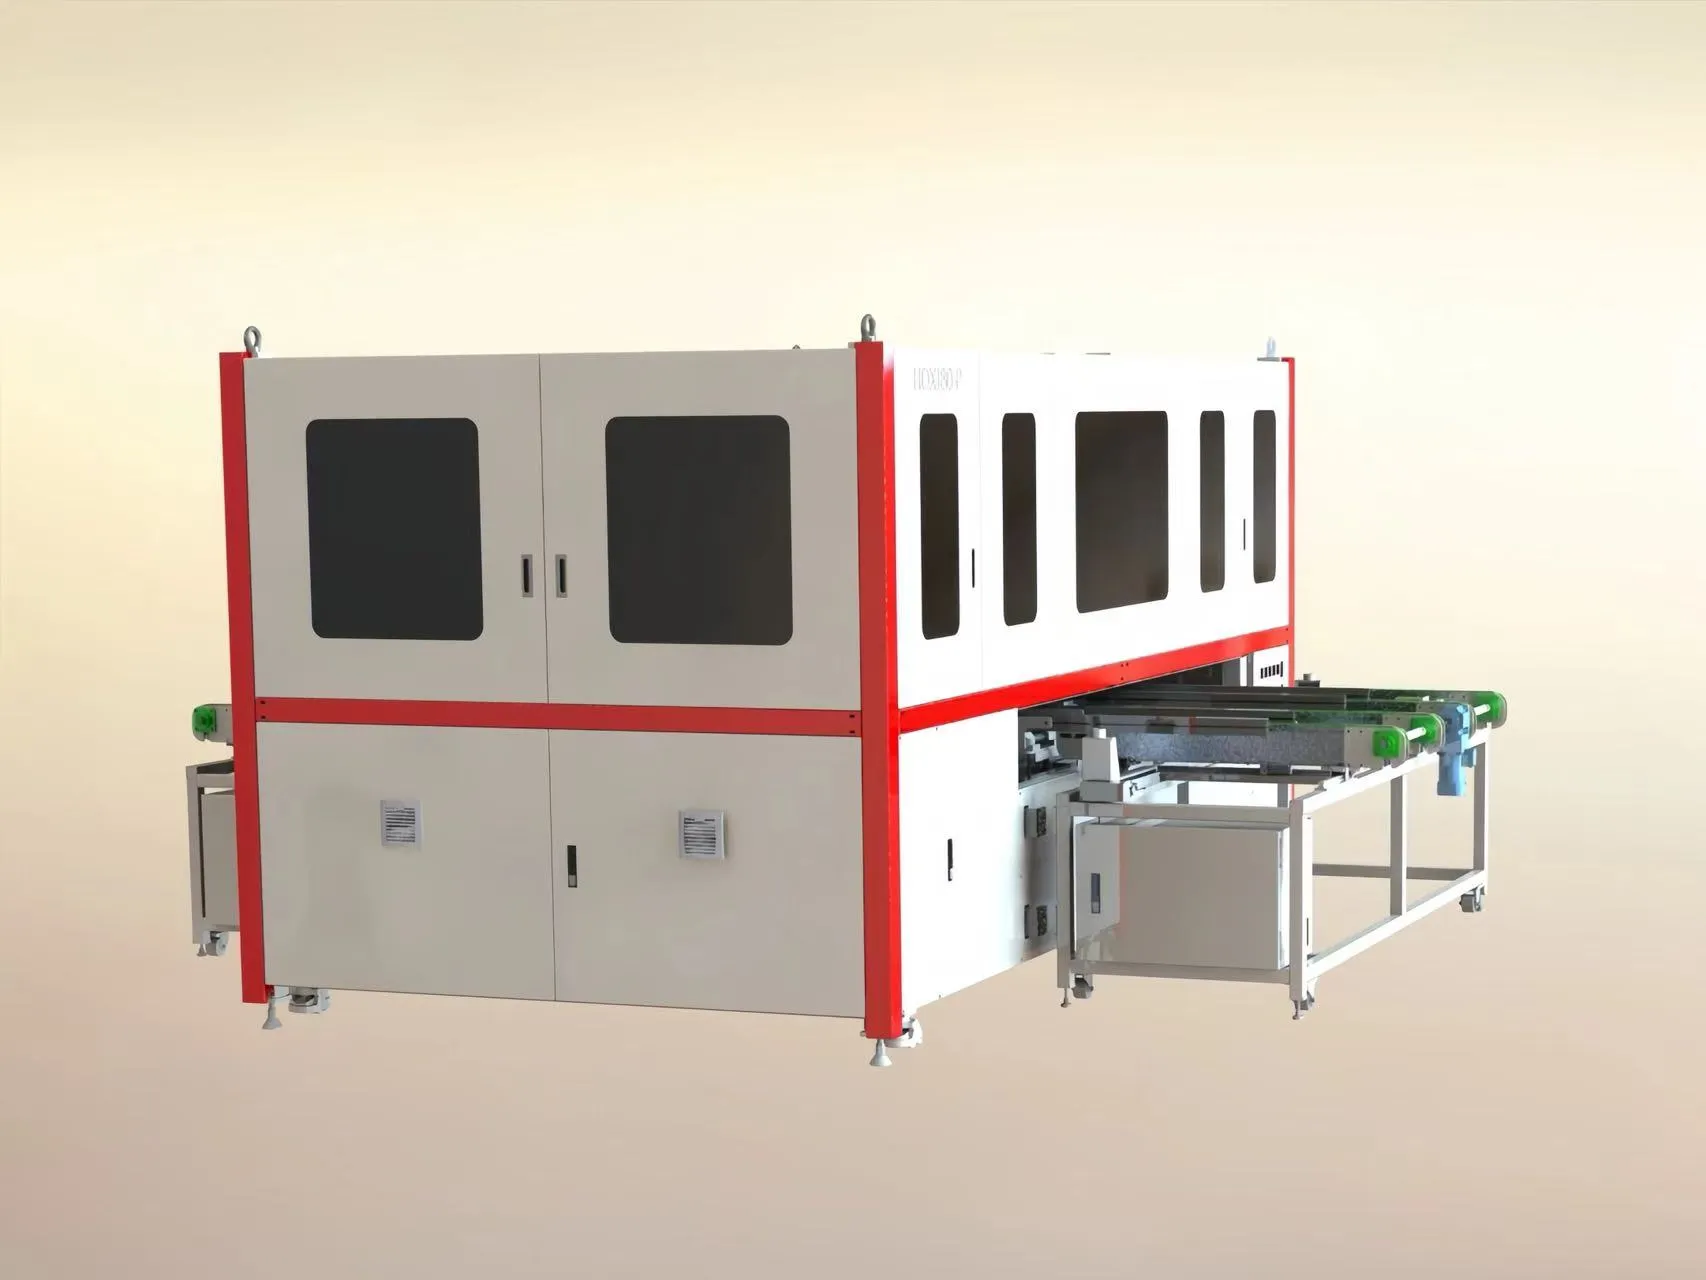
- Laminasyon — kapsülleyicinin ısı, vakum ve basınçla kürlenmesi ve havanın dışarı çekilmesi.
- Çerçeveleme ve bağlantı kutusu — kenar kesme, çerçeve yapıştırıcısı, kutu lehimleme veya tutkal dolumu, kürleme.
- Son test — EL görüntüleme, güneş simülatörü altında IV, hipot testleri, sıralama, paketleme.
Alt akıştaki ritmi iki istasyon belirler: MBB yarım hücre şeritleri için AM050FH gibi bir tabber-stringer ve OTMT gibi AAA sınıfı bir simülatörde IV ölçümü. Geri kalan her şey işlevine ve komşularıyla arayüzüne göre belirlenir.
Yarı otomatik ile tam otomatik karşılaştırması
Ayrım "makineler ile makinesizlik" değildir. Yarı otomatik bir güneş paneli üretim hattı aynı proses ekipmanını kullanır; operatörler modülleri istasyonlar arasında taşır ve daha fazla görsel değerlendirme yapar. Tam otomatik bir hat transfer, tamponlama, otomatik laminatör yükleme ve izlenebilirlik ekler, böylece modüller asla elle kaldırılmaz.
Manuel transfer işgücü maliyeti getirir ve hiçbir testin tam olarak yakalayamadığı taşıma hasarına yol açar. Kapasite büyüdükçe asıl argüman tutarlılıktır: manuel layup vardiya başına birkaç modülde sorun değildir ve yüzlerce modülde hizalama hatasının ana kaynağı haline gelir. Arıza kurtarma ters yönde işler — görünür bir sıkışma bir operatör tarafından giderilir, otomatik bir hat yazılı bir prosedür gerektirir.
Konfigürasyon 5 MW'tan 1 GW'a nasıl değişir
Ooitech'in ürettiği kademeler: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW ve 1–2 GW. Tablo, hattın karakterinin nasıl değiştiğini gösterir; kararı belirtmek yerine yönlendirir.
| Kademe | Karakter | Tasarımı ne belirler |
|---|
| 5 MW | Yarı otomatik, kompakt | En küçük sermaye yatırımı; manuel transfer. |
| 10 MW | Yarı otomatik, kısmi otomasyon | Manuel işin kaliteyi sınırladığı yer. |
| 20 MW | Yarı otomatik, daha fazla istasyon | Makine hızının üzerinde tampon ve akış. |
| 30 MW | Hybrid | Laminatör yüklemesi darboğazdır. |
| 60 MW | Çoğunlukla otomatik | Hat içi denetim ve izlenebilirlik. |
| 120 MW | Tam otomatik anahtar teslim | Transfer, tamponlama, entegre veri. |
| 150 MW | Tam otomatik, çok formatlı | Format değiştirme süresi ve hat dengeleme. |
| 300 MW | Tam otomatik, paralel akış | Yedeklilik ve bakım erişimi. |
| 600 MW | Tesis ölçeğinde | Altyapılar, lojistik, MES. |
| 1–2 GW | Çok hatlı tesis | Paylaşılan altyapılar ve kalite sistemi. |
Her kademede geçerli iki kural vardır. Kapasite, teklifteki en hızlı makineyle değil, zincirdeki en yavaş istasyonla belirlenir. Ve yarı otomatikten otomatiğe geçiş, istasyon sayısında bir adım olmadan önce proje karmaşıklığında bir adımdır. İlk kez alım yapanlar genellikle 5 MW yarı otomatik hat ile başlar ve binayı sonraki otomatik konfigürasyonun aynı yerleşim alanına sığacağı şekilde tasarlar.
Yerleşim ve taban alanı mantığı
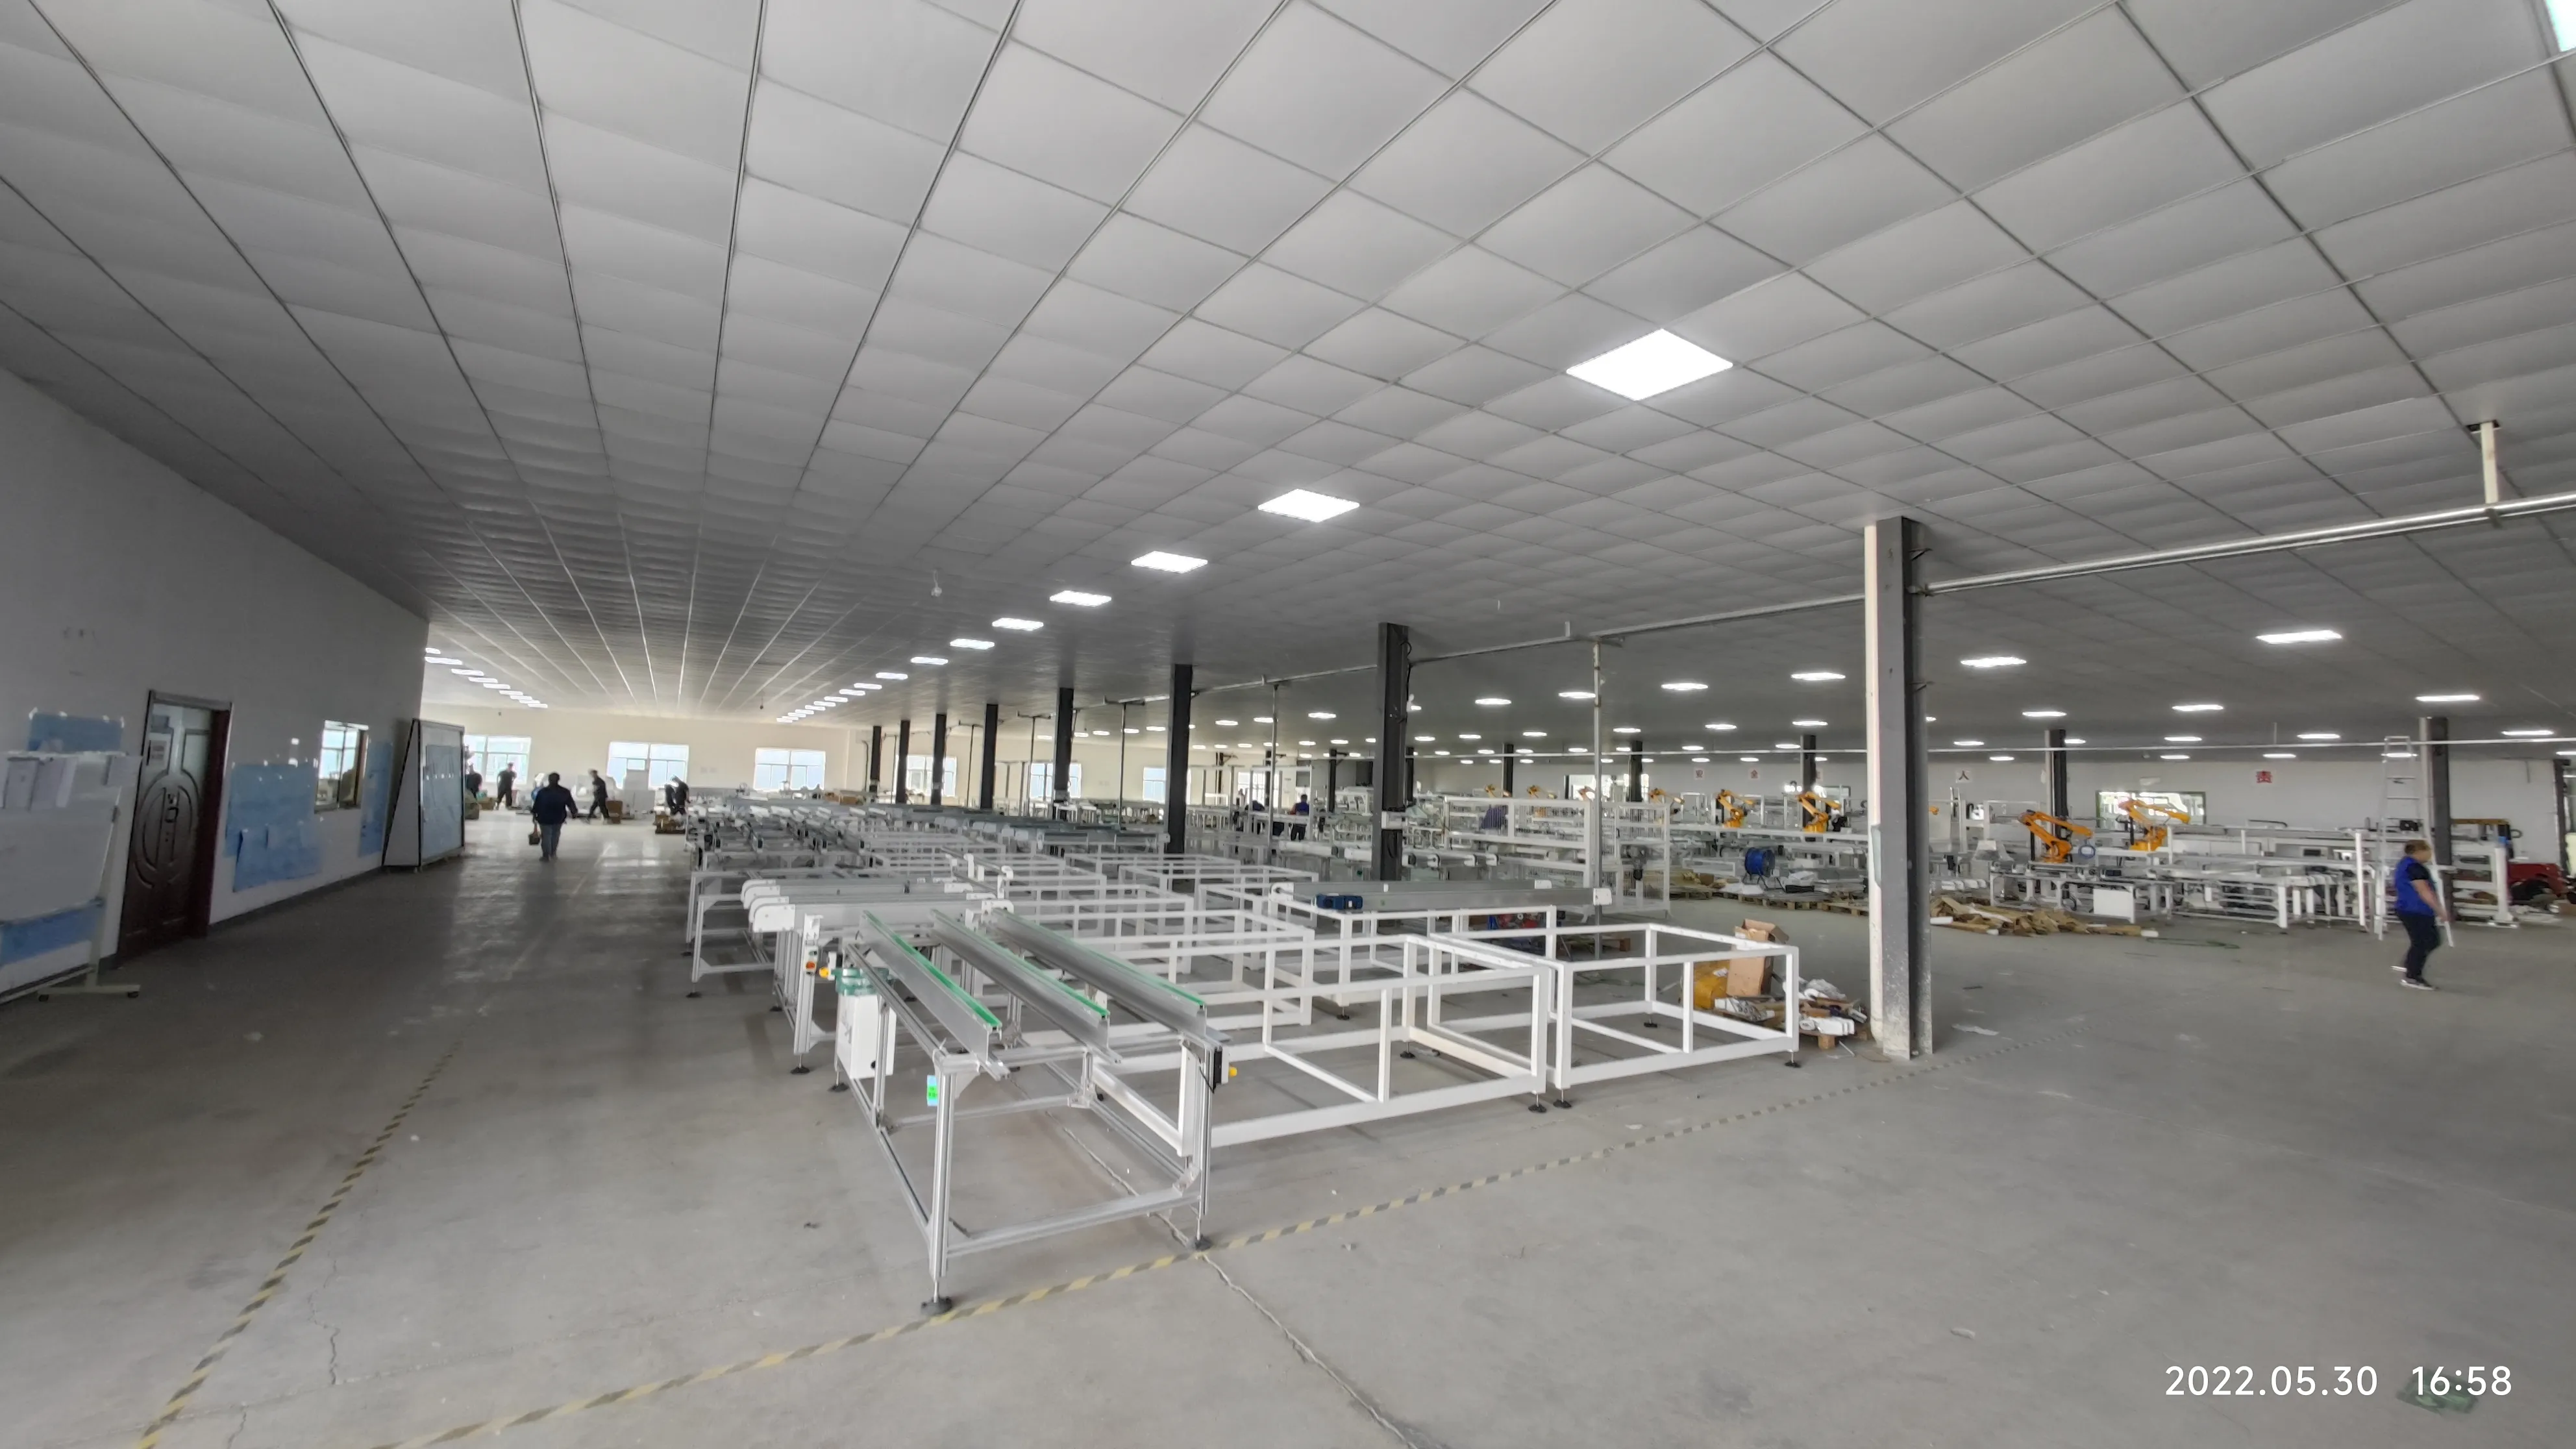
Yerleşim çizim sayfasını değil malzemeyi izler. Hat cam yüklemeden paketlemeye tek yönde akar ve her devir teslim aynı soruları doğurur: modüller nerede bekler, onları kim taşır, bir ret ürünü akışı engellemeden nasıl çıkar. Düz hat, bitmiş modülleri cam koridoruna geri getiren U şekli veya layup ve laminasyonun sırt sırta olduğu iki koridor.
Taban alanı makineler tarafından değil tampon tarafından tüketilir. Layup ile laminatör arasında, bir duruş boyunca onu besleyecek kadar kuyruk olmalıdır; laminatör ile çerçeveleme arasında soğuma için yer olmalıdır. Bakım koridorları, pano açıklığı ve bir laminatörü çıkaracak kadar geniş bir güzergâh sonradan eklenmesi pahalıdır.
Altyapılar: güç, hava, su, ortam
Altyapılar, bir güneş paneli üretim hattının en son onaylanan ve ilk suçlanan parçasıdır. Bağlı yük ağırlıklı olarak laminatörler, güneş simülatörü ve soğutma tesisinden oluşur ve dağıtım, nominal bir toplam için değil eşzamanlı çalışma için boyutlandırılmalıdır. Basınçlı hava birçok küçük noktada çekilir — silindirler, tutucular, tutkal dağıtımı, fikstürler — bu yüzden toplam hacimden çok kararlı basınç önemlidir.
Soğutulmuş su laminatör ve bazı lazer ve test ekipmanları tarafından gereklidir; şartname, makinenin beklediği sıcaklık ve debiyi yaz için marjla boyutlandırılmış olarak belirtmelidir. Laminasyon ve yapıştırıcı kürlemesi ayrıca temiz ve kontrollü bir oda gerektirir — insanlar için konforlu bir atölye otomatik olarak kapsülleme için uygun değildir.
Otomasyon seviyesine göre vardiya başına personel
Personel sayısı broşürden tahmin edilmez, yerleşimden okunur. Yarı otomatik bir hatta insanlar proses boyunca dağılmıştır — her manuel devir teslim bir kişidir, ağırlıklı olarak layup, bussing ve denetimde yoğunlaşır. Tam otomatik bir hatta aynı çıktı için cam yükleme, kalite kapıları, paketleme ve bakımda personel gerekir.
Teklif aşamasında soru, satıcının varsaydığı organizasyondur: vardiya başına kişi sayısı, beceriler, model değişiminin bir kişi mi iki kişi mi gerektirdiği, gece üçte arızayı kimin giderdiği. Ooitech eğitimle birlikte anahtar teslim tedarik eder, bu nedenle kadro planı ve eğitim planı tek bir belge olarak gelmelidir.
Devreye alma ve eğitim sırası
Devreye alma, altyapı doğrulaması ve tek istasyonlu kuru çalıştırmalardan bölüm entegrasyonuna, oradan da teslimattan önce gerçek malzeme üzerinde tam hat çalıştırmasına kadar uzanır. Eğitim sonradan değil, paralel yürür: operatörler bir istasyonu kurulurken öğrenir, bakım personeli onaracakları makinenin çizimlerini makine üzerinde öğrenir.
Bu aşamayı iki belge belirler — sevkiyattan önce düzenlenen ve kasalar gelmeden önce binada nelerin tamamlanması gerektiğini belirten kurulum öncesi kontrol listesi ile nelerin, hangi malzeme üzerinde gösterildiğini ve kimin imzaladığını belirten teslim protokolü.
Güneş paneli üretim hattı için RFQ nasıl yazılır
İyi bir RFQ makine adları listesi değil, bir fabrikayı tanımlar. Önce ürünü belirtin: modül boyutu ve formatı, hücre tipi ve konfigürasyonu, cam, çerçeveli veya çerçevesiz, bağlantı kutusu tipi ve birden fazla ürün varsa karışım. Ardından ticari çerçeve: hedef segment, günlük vardiya sayısı, planlanan genişleme ve sahanın yeni mi yoksa dönüşüm mü olduğu.
- Saha bilgileri — taban alanı, tavan yüksekliği, zemin taşıma kapasitesi, elektrik, hava, su, drenaj.
- Kapsam sınırları — satıcının bittiği ve sizin başladığınız yer.
- Bölüm başına otomasyon beklentisi, tek bir genel etiket değil.
- Arayüzler — izlenebilirlik, veri toplama, MES veya ERP.
- Teslimatlar — yerleşimler, altyapı çizelgesi, kılavuzlar, yedek parça listesi, eğitim, kabul kriterleri.
- Servis koşulları — müdahale yolu, yedek parça tedarik süresi, uzaktan destek, garanti kapsamı.
Karşılaştırılabilirlik asıl meseledir: aynı "otomatik güneş paneli üretim hattı" için iki teklif nadiren aynı kapsamı kapsar ve bölüm bölüm yanıt, bunu ortaya çıkarmanın yoludur. Disiplin, bir 120 MW otomatik hat ile bir 600 MW anahtar teslim konfigürasyon.
karşılaştırılırken de aynıdır
- Yaygın spesifikasyon hataları Ürün olmadan kapasite.
- Modül formatı tanımlanmadan bir segment hiçbir şey ifade etmez. Dengeli hat değil, en hızlı makine.
- Darboğaz sadece yer değiştirir. Kapsam dışında muayene.
- EL ve IV testleri ekstra değil, proses ekipmanıdır. Eğitimi pazarlıkla çıkarmak.
Eğitilmemiş operatörler ilk günden hurda üretir. Sıra, herhangi bir tek spesifikasyondan daha önemlidir; süreç ve on adımlı üretim süreci.
SSS
nde haritalanmıştır
bir hattın hücrelerden modüllere nasıl çalıştığı
Bir hattın kurulması ve devreye alınması ne kadar sürer?
Kapasite segmentine, otomasyon seviyesine ve binanın ne kadar hızlı hazır olduğuna bağlıdır. Kompakt yarı otomatik bir hat kısa bir projedir; tam otomatik çok bölümlü bir hat daha uzun imalat, kurulum ve entegrasyon gerektirir. Saha işlerinin paralel yürümesi için bölüm bölüm bir takvim isteyin.
Yarı otomatik bir hat daha sonra otomatiğe yükseltilebilir mi?
Evet, yerleşim ve altyapı buna göre planlanırsa. Olağan yol, bölümler arasına transfer ve tamponlama ekler, ardından otomatik laminatör yüklemesi ekler ve aynı çekirdek ekipmanı korur. Kısıtlar taban alanı, yedek elektrik kapasitesi ile hava ve soğutma marjıdır. Güneş paneli üretim hattının fiyatını ne belirler? Kapasite segmenti, bölüm başına otomasyon seviyesi, istasyon sayısı, işlenen formatlar ve kapsam sınırı — yükleme, taşıma, muayene ve paketlemenin dahil olup olmadığı. Altyapı tesisi ve bina işleri ayrı bütçe kalemleridir. Teklifler ancak RFQ bölüm bölüm yanıt zorunlu kıldığında karşılaştırılabilir;
kapasiteye göre maliyet yapısı
bu tabloların nasıl okunduğunu gösterir.
Tüm hattı bir kerede satın almamız gerekir mi? Önce kapsam, ikinci tesisat, üçüncü fiyat bir projeyi kontrol edilebilir tutar. Modül formatınızı, hedef çıktınızı ve saha verilerinizi Şart değil, ama sıra önemlidir. Kaliteyi belirleyen istasyonlar — stringleme, laminasyon, test — ikame edilmesi en zor olanlardır; taşıma ve paketleme manuel başlayabilir. Taşımadan önce prosesi satın alın, yerleşimi ilk günden eksiksiz tutun ve otomasyonu onu karşılamak üzere kurulmuş bir hatta aşamalandırın. Güneş paneli üretim hattı uzun ömürlü bir varlıktır ve imzaladığınız teklif yıllar boyunca nasıl davranacağını belirler. Ürün spesifikasyonunuzu, hedef segmentinizi ve saha verilerinizi üzerinden gönderin ve bölüm bölüm kapsam isteyin;