Bu makalenin yayın sorumluluğu şu kuruluşa aittir: Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech yayın ekibi tarafından yazılmış ve incelenmiştir. Nasıl yazdığımız, yapay zeka araçlarının nerede kullanıldığı ve nasıl düzeltme talep edebileceğiniz hakkında bilgi için yayın politikamıza bakın.
0BB Dağıtım Tutkalı Kutu Zehir Kapsülleyici Çapraz Bağlama
İçindekiler
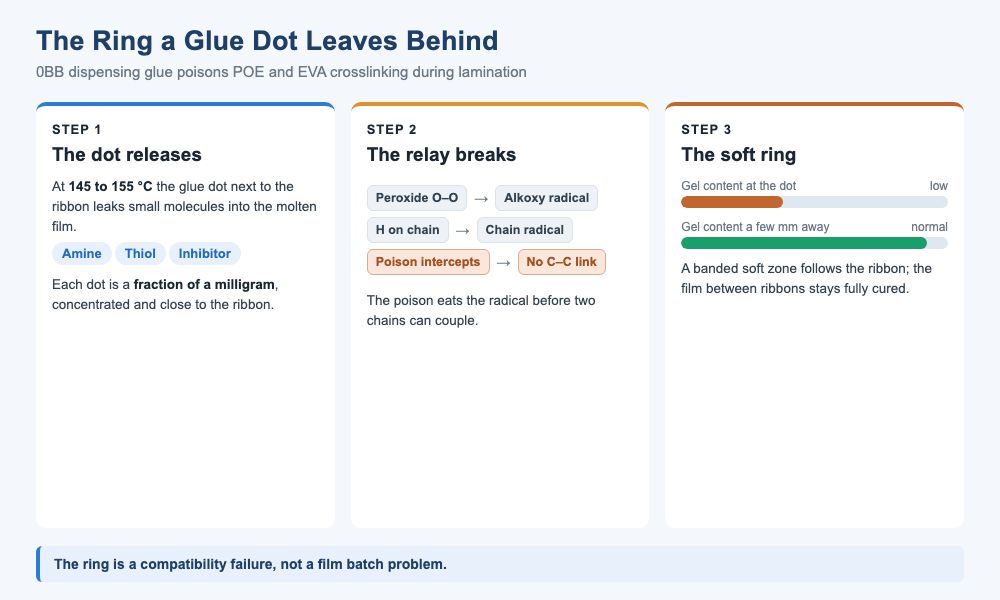
Hızlı yanıt: 0BB hattında şerit, laminasyondan önce her biri miligramın çok altında olan küçük tutkal noktalarından oluşan bir sıra ile sabitlenir. 145 ila 155 santigrat derece arasındaki laminasyon adımında bu noktaların içindeki küçük moleküller erimiş POE veya EVA'ya göç eder ve eğer herhangi biri bir amin, bir tiyol veya bir fenolik inhibitör ise, çapraz bağ ağını oluşturan peroksit radikal zincirini kesintiye uğratır. Sonuç, her bir noktanın etrafında yumuşak, tam kürlenmemiş bir halkadır; tam olarak filmin şeridi tutması gereken yerde. Film kendi giriş testini geçer, tutkal kendi testini geçer ve modül yine de daha sonra termal döngüde veya nemli ısıda başarısız olur. Aranacak imza bir gradyandır: jel içeriği noktada düşük, birkaç milimetre uzakta normaldir. POE, hattının altına ilk düşer çünkü EVA'dan yaklaşık dört kat daha yavaş çapraz bağlanır.
Şeridin etrafında yumuşak bir halka görürsünüz ve film partisine uzanırsınız. Film genellikle iyidir. Daha olası suçlu, şeridi sabit tutması gereken tutkal noktasıdır.
Şeridin etrafındaki yumuşak halka
0BB bara çubuğunu kaldırır ve birçok ince şeridi doğrudan ince ızgara parmaklarının üzerine yerleştirir, böylece film kürlenene kadar şeridi yerinde tutacak hiçbir şey yoktur. Çoğu hatta şerit, bir UV veya ısıyla sertleşen yapıştırıcı olan küçük tutkal noktalarından oluşan bir sıra ile sabitlenir, böylece dizi istiflenirken, taşınırken ve vakuma çekilirken kaymaz. Her nokta miligramın çok altında bir ağırlığa sahiptir; birkaç yüz gram ağırlığındaki bir filme kıyasla neredeyse hiçbir şey.
At laminasyon plaka 145 ila 155 santigrat derece arasında çalışır ve noktadaki küçük moleküller hareketli hale gelir ve şeridin etrafında erimiş olan filme yayılır. Eğer bu moleküller filmi çapraz bağlamaya çalışan peroksite saldırırsa, şerit kendini asla kürlenmeyi tamamlamamış bir film halkasının içinde bulur. İmzayı kaçırmak kolaydır çünkü yereldir: birkaç milimetre uzakta film normal görünür ve test edilir, bu yüzden ilk içgüdü tutkal yerine film partisini suçlamaktır.
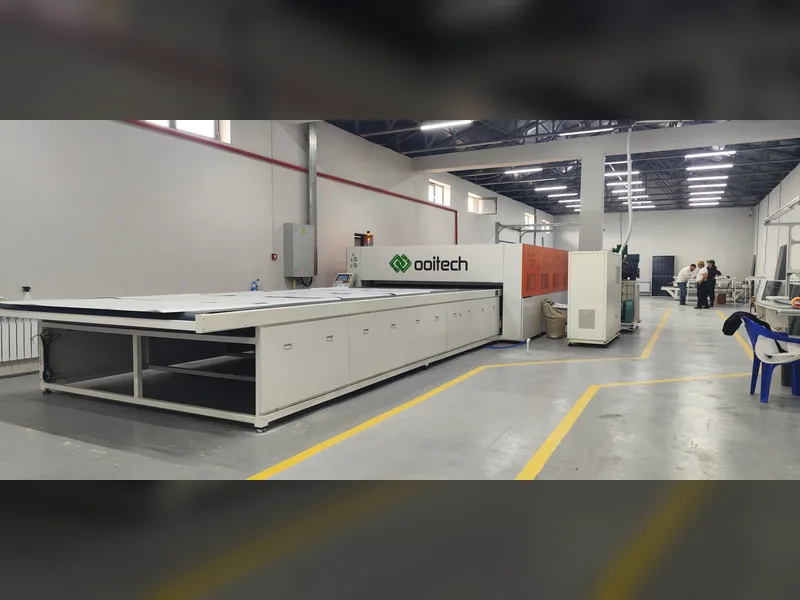
Film çapraz bağlanırken eşit olmayan difüzyonu önleyen sabit bir sıcaklık profili korumak için plakayı sirkülasyonlu termal yağ ile 145 ila 155 santigrat derece arasında tutuyoruz.
Film nasıl çapraz bağlanır, bir zincir
POE ve EVA termoplastiktir. Çapraz bağlanmamış haldeyken sıcaklıkta yumuşar ve akarlar ve çapraz bağlanmamış EVA 70 santigrat derece civarında erimeye başlar; bu, bir modül arka tabakasının yaz gününde ulaştığı bir sıcaklıktır. Film formülü, TBEC gibi bir peroksikarbonat olan organik bir peroksit ve TAIC gibi bir yardımcı madde içerir. Laminasyon sırasında çapraz bağlanma reaksiyonu bir zincir gibi ilerler. Isı, peroksitin oksijen-oksijen bağını bir alkoksi radikaline böler. Bu radikal bir polimer zincirinden bir hidrojen koparır ve radikali zincire devreder. İki zincir radikali daha sonra bir karbon-karbon çapraz bağına bağlanır ve yardımcı madde bayrağı daha fazla zincire geçirmeye yardımcı olur.
Çapraz bağlanma seviyesi jel içeriği olarak okunur: kürlenmemiş kısım ksilen gibi bir çözücü ile ekstrakte edilir ve geriye kalan çözünmeyen pay jel içeriğidir; IEC 62788-1-6 veya GB/T 29848'e göre ölçülür. Sektörün pratik kuralı EVA için en az yüzde 75 ve POE için en az yüzde 60'tır; yetkili kaynak film üreticisinin spesifikasyonudur.
Ekstraksiyon testi filmi iki parçaya ayırır: hayatta kalan çapraz bağlı ağ ve çözünen kürlenmemiş zincirler. Yüzde 75 okuyan bir film çoğunlukla bir ağdır, ancak çözünen yüzde 25 ona hiç katılmamış malzemedir ve bu pay tam olarak bir zehirin izini bıraktığı yerdir. Bu yüzden bir tutkal ve bir film buluştuğunda izlenecek sayı jel içeriğidir.
Zinciri kıran üç zehir
Peroksiti tüketen veya radikali yakalayıp onu devretmeyi reddeden her şey zinciri kırar. Bir tutkal noktasının içindeki katkı maddeleri üç sınıfa ayrılır.
| Zehir sınıfı | Nereden gelir | Zinciri nasıl kırar | Ne bırakır |
|---|---|---|---|
| Amin | Isıyla sertleşen tutkaldaki amin kürleme ajanları ve hızlandırıcılar; bazı UV tutkallarındaki amin eş-başlatıcılar | Peroksit ile redoks reaksiyonu, onu normal ayrışma sıcaklığının çok altında ateşler | Film eriyip bağlanmadan önce peroksit tükenir |
| Tiyol | Tiyol-en UV tutkalı ve tiyol ile kürlenen epoksi | S-H bağı hidrojen verir ve zincir transferi yapar, aktif bir radikali düşük aktiviteli bir kükürt radikaline dönüştürür | Zincir durur ve çapraz bağlanma verimliliği keskin şekilde düşer |
| İnhibitör | UV depolama stabilitesi için eklenen MEHQ veya hidrokinon gibi fenolik inhibitörler | Radikalleri yakalar ve kararlı bir ürün oluşturur | Radikaller bire bir yenildikçe etkin peroksit içeriği düşer |
Bir tutkal noktasından yumuşak bir halkaya giden yol. Nokta laminasyonda zehir molekülleri salar, peroksit zinciri durur ve jel içeriği yalnızca şeridin etrafındaki halkada düşer.
Amin: fitili erken yakmak
Bir üçüncül amin, peroksit ile bir redoks başlatıcı sistemi oluşturur, bu yüzden aminler oda sıcaklığı reçinelerini hızlandırır. Bir filmde bu hızlanma yanlış zamanda yanlış şeydir: peroksit, film tamamen eriyip bağlanmadan önce ayrışır ve saldığı radikaller çoğunlukla yan reaksiyonlarda söndürülür.
İnhibitör sınıfı göz önünde saklanır
UV tutkalı bir radikal kürlemesidir, bu yüzden formülatör varilde polimerleşmesini önlemek için fenolik bir inhibitör ekler. Bu, bir filmde peroksit radikallerini iptal eden aynı radikal süpürücü stabilizatör sınıfıdır. Yetersiz kürlenmiş bir tutkal noktası durumu daha da kötüleştirir, çünkü şerit noktayı UV'den gölgeler, bu yüzden en kötü kürlenen kısım tam olarak filme dayanan kısımdır.
Halka neden şeridi takip eder
Arıza film gibi değil, nokta gibi şekillenir. Nokta küçük ama yoğundur ve laminasyondaki difüzyon katkı maddelerini yalnızca kısa bir mesafeye taşır, bu yüzden zehir konsantrasyonu noktada en yüksektir ve dışa doğru azalır. Filmdeki peroksit, eşit şekilde çapraz bağlanan bir tabakanın tamamı için dozlanmıştır ve yerel olarak büyük bir pay yiyen tek bir nokta için yedek bütçesi yoktur. Sonuç, her noktanın etrafında kabaca dairesel bir yetersiz kürlenmiş bölge ve bir şerit boyunca bölgeler bir bant halinde sıralanır. En kötü durumda halka neredeyse hiç çapraz bağlanmaz ve bir tırnak altında çöker.
Desen, serimden geri okunur. Noktalar şerit boyunca aralıklı olduğundan ve şerit tam hücre boyunca uzandığından, tek tek halkalar şeridi takip eden bir bant veya boncuk dizisi halinde birleşirken, şeritler arasındaki film tamamen kürlenmiş kalır. Bu kontrast, yani aksi halde sert olan bir film üzerindeki bantlı yumuşak bölge, uyumluluk sorununu tüm levhayı eşit şekilde yumuşatacak bir reçete veya parti sorunundan ayıran işarettir.
POE neden çizginin altına önce düşer
POE daha açıkta kalan malzemedir. EVA'dan daha yavaş çapraz bağlanır ve bir reoloji karşılaştırması, daha polar olan EVA'nın jelleşme hızını POE'ninkinin yaklaşık dört katı olarak ortaya koyar. Bu nedenle POE daha dar bir çapraz bağlanma penceresinde çalışır ve radikalleri aktarım sırasında çalan her şey, onu EVA'yı iteceğinden daha erken kendi geçme çizgisinin altına iter. Taban değerler bunu yansıtır: POE için yüzde 60, EVA için yüzde 75, ancak zehirlenmiş bir halka her ikisinin de altına düşebilir.
Laminasyon sonrası halkanın maliyeti
Halka, modülün en hassas olduğu yerde bulunur. Bazı 0BB yolları, laminasyon sonrasında filmin şeridi ince ızgara parmaklarına bastırmasını sürdürmesine bağlıdır; bu nedenle yumuşak bir halka bu temas basıncını düşürür ve temas direncini artırır, bu da sahte temas veya koyu bir elektrolüminesans çizgisi olarak okunur. Düşük çapraz bağlanma bölgesi ayrıca sıcaklıkta yeniden yumuşar ve akar, şeridin termal döngü, sırasında sünmesine izin verir ve kürlenmemiş film yeniden eriyerek olarak ortaya çıkar. ve neme yol açan kırışıklıklara dönüşebilir. Sorun gecikmedir: başlangıçtaki elektrolüminesans ve güç normal görünür ve sorun ancak nemli ısı veya sahada geçen süreden sonra ortaya çıkar.
Her belirti farklı bir saatte ortaya çıkar. Temas kaybı ve koyu çizgi termal döngü içinde görünebilir, çünkü yumuşak halka modül her ısındığında gevşer. Kabarcıklar ve delaminasyon daha uzun sürer, çünkü kürlenmemiş kısmın yeniden erimesi ve gaz veya suyun birikmesi gerekir. Saha arızaları en yavaş ve en pahalı olanlardır, çünkü o zamana kadar modül bir çatıdadır ve film, yapıştırıcı ve reçete kendi testlerini çoktan geçmiştir.
İlk giden temas olur
Güçlü bir kaynak yerine film basıncına dayanan 0BB yollarında, film şeridi parmağa tutan yaydır. Yumuşak kalan bir halka, gevşeyen bir yaydır; bu nedenle halkanın bulunduğu yerde temas direnci yükselir ve arıza, film kusuru olarak değil şerit boyunca koyu bir çizgi olarak okunur.
Laminasyondan önce yakalamak
En temiz kontrol karşılaştırmalı numune almaktır. Bir laminatta doğrudan bir yapıştırıcı noktasının üzerinden, şeridin bir ila iki milimetre yanından ve şeritten iyice uzak bir noktadan numuneler kesin, ardından üçünün de jel içeriğini ölçün. Belirgin bir gradyan, uzakta yüksek ve noktada düşük, yapıştırıcıya işaret eder. İki yardımcı bunu destekler: diferansiyel taramalı kalorimetri, kürlenmenin tamamlanmadığı ve peroksitin arttığı yerlerde farklılık gösteren artık ekzotermi okur ve kızılötesi spektroskopi, nokta yakınındaki pikleri arka plana karşı karşılaştırır.
Her bir termal bağlama reçetesini sonlandırmadan önce yerel jel içeriği değişimlerini haritalamak için test laminatlarında şeritten bir ila iki milimetre uzakta karşılaştırmalı numuneler alıyoruz.
| Yöntem | Ne gösterir | Ne zaman çalıştırılmalı |
|---|---|---|
| Karşılaştırmalı jel içeriği | Noktada düşükten birkaç milimetre uzakta normale doğru gradyan | Şerit yakınında yumuşak bir halka veya düşük soyulma görüldüğünde her zaman |
| DSC artık ekzotermi | Kürlenmenin tamamlanmadığı yerlerde kalan reaksiyon entalpisi | Yetersiz kürlenme için hızlı bir tarama olarak |
| Nokta yakınında FTIR | Arka plan filmine karşı değişmiş pikler | Filme neyin göç ettiğini doğrulamak için |
| Uyumluluk kuponu | Noktada ve noktasız bir alanda jel içeriği ve soyulma | Herhangi bir yeni yapıştırıcıyı ithal etmeden önce |
Kupon testi
Yeni bir yapıştırıcıyı ithal etmeden önce küçük bir uyumluluk kuponu hazırlayın: cam, film, bir yapıştırıcı noktası, film, arka levha, normal laminasyon reçetesinden geçirin, ardından noktada ve noktasız bir alanda jel içeriği ile soyulma mukavemetini ölçün. Ucuz ve hızlıdır ve yalnızca bir saha iadesinden sonra çalıştırılan bir şey yerine her dağıtım yapıştırıcısı ithalatında sabit bir adım olmalıdır.
Aktarımı çalışır tutmak
Önleme; yapıştırıcı, film ve proses olarak ayrılır.
- Yapıştırıcı tarafında, amin veya tiyol kürleme bileşeni olmayan sistemleri tercih edin, tedarikçiden inhibitör tipini ve yaklaşık yükleme miktarını açıklamasını isteyin ve şerit gölgesinde kalan kısmın yetersiz kürlenmemesi için gerekli UV kürlenme derecesini netleştirin.
- Film tarafında, eşleşmeyi film üreticisiyle doğrulayın ve daha fazla çapraz bağlanma payı olan bir formül seçin. Bir EPE yığınında noktaya temas eden yüzey en önemlisidir.
- Proses tarafında, laminasyon süresi ve sıcaklığının film spesifikasyon tabanına yapışmak yerine pay bıraktığını doğrulamak için diferansiyel taramalı kalorimetri veya reoloji kullanın.
- Herhangi bir yapıştırıcı formülü değişikliğini, hatta değiştirilmiş bir inhibitör veya eş başlatıcıyı bile yeni bir uyumluluk çalışmasını tetikleyen bir değişiklik olarak değerlendirin.
İki değil, tek sistem
Bir yapıştırıcı genellikle kendi koşullarına göre nitelendirilir: yapışma, kürlenme hızı, dağıtım davranışı ve raf ömrü. Bir film de kendi koşullarına göre nitelendirilir: soyulma, geçirgenlik, direnç ve jel içeriği. Hiçbir listede diğer malzeme yoktur; bu nedenle bir eşleşme her iki sayfadaki her satırı geçip yine de fırında başarısız olabilir. Eksik olan test, ikisini birlikte çalıştıran testtir; bu yüzden uyumluluk kuponu, iki malzeme spesifikasyonunun yanında ithalat kontrol listesine aittir. Bir 0BB modülünde iki malzeme artık tesadüfen temas eden komşular değildir; birlikte tamamlanan ya da birlikte başarısız olan tek bir reaksiyon sistemidir.
Bu sayılar nereden geliyor
145 ila 155 santigrat derece arasındaki laminasyon aralığı, EVA için yüzde 75 ve POE için yüzde 60 jel içeriği tabanları ve POE için dört kat daha yavaş jelleşme hızı, kaynak makaleden ve referanslarından toplanan sektöre özgü tipik değerlerdir, bizim yaptığımız ölçümler değildir. Kaynak, peroksit TBEC, yardımcı madde TAIC ve stabilizatörlerin kapsülleyici çapraz bağlanmasını nasıl etkilediğine dair bir Fraunhofer çalışmasına, engellenmiş amin stabilizatörleri üzerine bir Polymers makalesine ve 0BB kapsülleme maliyetinin bir SMM analizine atıfta bulunur.
Üç zehir sınıfı, amin, tiyol ve inhibitör, tek bir yayımlanmış spesifikasyondan değil polimer kimyasından gelir ve belirli bir yapıştırıcı davranışı kendi laminasyon reçetenizde kupon testiyle doğrulanmalıdır. Bir ila iki milimetrelik numune alma kaydırması pratik bir kılavuzdur, standart bir madde değildir.
S: Yumuşak halka her zaman yapıştırıcı hatası mıdır?
Hayır. Baş şüpheli odur, ancak düşük peroksit içeren bir film partisi veya yanlış bir laminasyon eğrisi benzer bir yetersiz kürlenmeye yol açabilir. Karşılaştırmalı jel içeriği testi bunları ayırır: nokta merkezli bir gradyan tutkalı işaret ederken, tekdüze bir eksiklik filmi veya reçeteyi işaret eder.
S: POE neden EVA'dan önce bozulur?
POE yaklaşık dört kat daha yavaş çapraz bağlanır, bu nedenle penceresi daha dardır ve radikalleri çalan herhangi bir zehre karşı daha az marjı vardır. Tabanı da EVA'nın yüzde 75'ine karşı yüzde 60 ile daha düşüktür, ancak zehirlenmiş bir halka her ikisini de kendi çizgisinin altına itebilir.
S: Tutkalda soruna neden olan nedir?
Üç sınıf: peroksiti erken tutuşturan aminler, zincir transferi yapıp aktarımı durduran tiyoller ve MEHQ veya hidrokinon gibi radikalleri yakalayan fenolik inhibitörler. Belirli bir tutkal bunlardan birini veya birkaçını içerebilir.
S: Daha az tutkal kullansam olur mu?
Kısmen. Daha küçük bir nokta ve daha az nokta, tutma kuvveti şeridi hâlâ tuttuğu sürece zehirlenmiş bölgeyi küçültür. Kimya hacimden daha önemlidir, bu nedenle temiz bir formülasyon, kirli bir formülasyonun daha küçük dozundan daha iyidir.
S: Yeni bir tutkalı hatta kullanmadan önce nasıl test ederim?
Kupon testini yapın: cam, film, tutkal noktası, film, arka tabaka normal laminasyon reçetenizden geçirin, ardından jel içeriğini ve noktadaki soyulmayı noktasız bir alana karşı ölçün. İthalattan önce bunu sabit bir kapı hâline getirin.
S: Sorun ilk elektrolüminesans testinde görünür mü?
Genellikle hayır. Halka çoğu zaman ilk elektrolüminesans ve güç testini geçer. Daha sonra temas direnci artışı, koyu bir çizgi, kabarcıklar veya termal döngü, nemli ısı ya da saha süresinden sonra sünme olarak ortaya çıkar.
S: Daha yüksek bir laminasyon sıcaklığı bunu düzeltir mi?
Güvenilir şekilde değil. Daha fazla ısı kürlenmeyi tamamlayabilir ama aynı zamanda noktadan daha fazla zehir çıkarır ve kabarcık, sararma ve enerji maliyeti ekler. Daha güvenli çözüm, uyumlu bir tutkal artı filmde çapraz bağlanma marjıdır.
S: Bu yalnızca bir 0BB sorunu mu?
En çok 0BB'de görünür çünkü şerit filme yapıştırılmıştır ve halka bir temas üzerinde oturur. Kürlenme sırasında enkapsülanta dokunan herhangi bir tutkal veya bant onu zehirleyebilir, bu nedenle uyumluluk kuralı 0BB'nin ötesinde de geçerlidir.
Bu sonucun faydalı kısmı verimlilik rakamı değildir. Faydalı olan, bir bileşim kararının bir perovskit hücrenin termal bir ortamda hayatta kalıp kalmayacağını ölçülebilir şekilde belirlediği, kararın bir yön yerine bir optimuma sahip olduğu ve hızlı bir rampa testinin adayları günler içinde ayırabildiğidir. Bu üç ifade, hedef ister bir uydu ister bir çatı olsun, herhangi bir perovskit ürününe aktarılır.
Bir tutkalı değerlendirmek eskiden yapışma, kürlenme hızı ve dağıtım davranışını kontrol etmek anlamına gelirdi. Laminasyon fırınında tutkal ve film tek bir reaksiyon sistemidir ve her iki tarafın kimyası diğer sonucu değiştirir. Uyumluluk sorunu sessiz türdendir: her iki malzeme tek başına geçer ve birlikte, geç olarak başarısız olur. Çapraz bağlanma uyumluluk kontrolünü yapışma testinin yanına koyun, yumuşak halka gizem olmaktan çıkar.
OOITech, hassas hücre mimarileri genelinde tekdüze termal kontrolü sağlamak için yağ ısıtmalı veya elektrikli plakalarla tek ve çift hazneli güneş paneli laminatör makineleri hem yağ ısıtmalı hem de elektrikli konfigürasyonlarda çapraz bağlanma sırasında tekdüze termal kontrol sağlamak için. Değerlendirme için bize çizimlerinizi, modül yığınınızı veya kupon numunelerinizi gönderin; teknik ekibimiz 0BB hattınız için kararlı laminasyon parametreleri oluşturmanıza yardımcı olacaktır.